

一家做工业设备壳体的客户找到杭州博型科技时,手里只有一个用了多年的旧件,没有图纸,也没有三维模型。客户说:“这个件注塑供应商不做了,模具早废了,新供应商要重新开模报价8万,周期45天。”
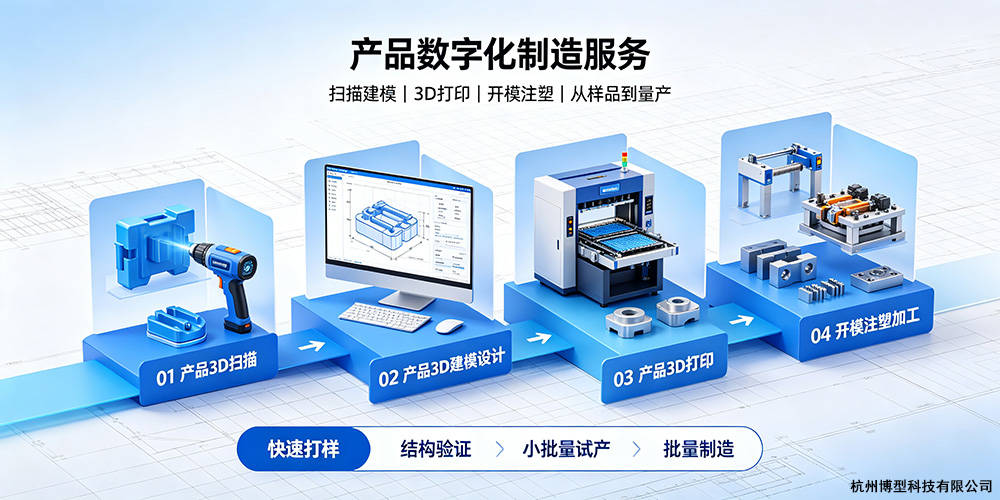
从拿到这个实物旧件,到杭州博型科技完成3D扫描、逆向建模、3D打印手板验证,再到开模注塑交付首批100件,整个过程19天。
这不是什么特殊案例,而是杭州博型科技日常在做的事。
 杭州博型科技产品定制
“交接损耗”才是周期最大的敌人
产品研发中最容易被低估的时间成本,不是加工本身,而是环节之间的交接损耗。3D打印确认了手板,却发现注塑件的收缩率让装配尺寸对不上;扫描数据建完模型,却发现壁厚无法满足注塑充填要求。
每换一个供应商,数据就要重新对齐一次基准。杭州博型科技的做法是把扫描、建模、打印、后处理、量产放在同一个技术团队里完成,让数据在环节之间无损传递。
0.02mm精度的扫描是整个流程的底座
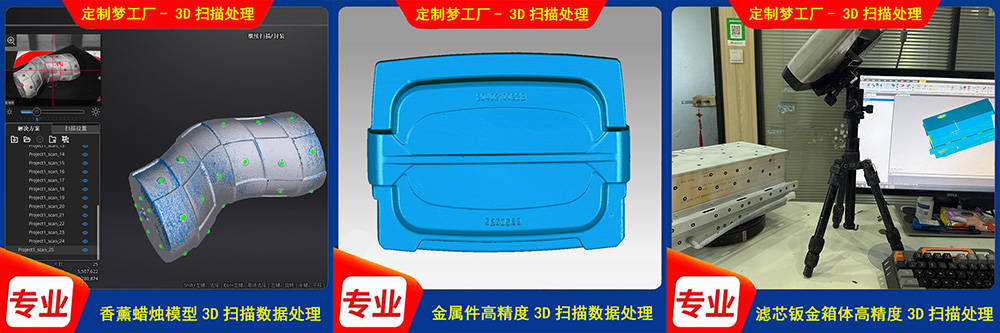
扫描数据的质量直接决定后续所有环节的成败。杭州博型科技采用的专业级三维扫描设备,单点测量精度可达0.02mm至0.03mm,能完整捕捉复杂曲面、镂空雕刻和表面纹理。
但扫描精度高只是第一步。真正考验技术判断的是点云降噪和曲面重构——哪些细节需要保留、哪些噪点需要滤除,直接影响后续建模和注塑的可行性。
 3D扫描数据处理
建模阶段就要为注塑做准备
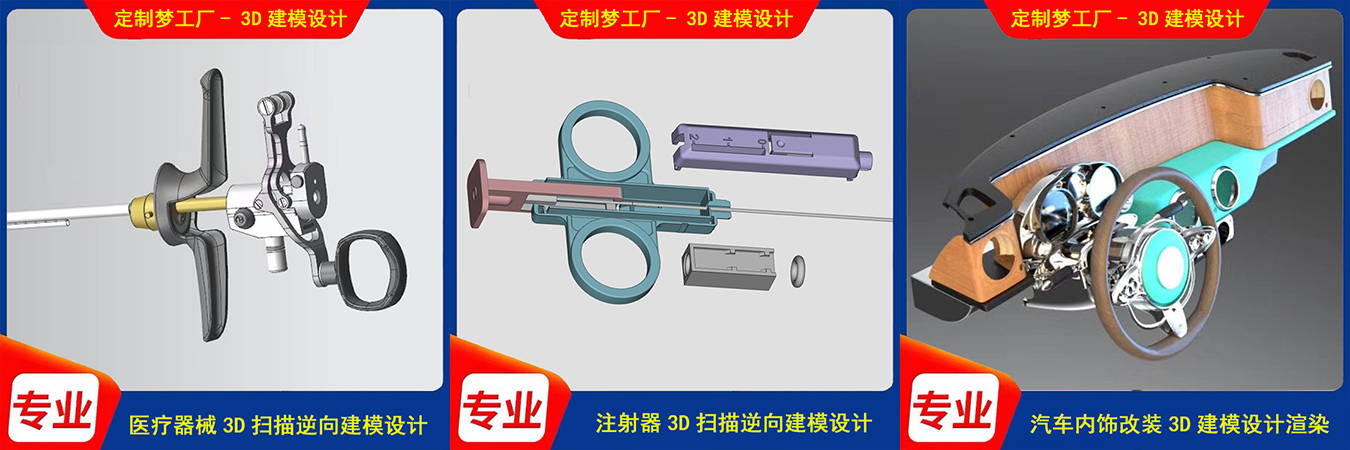
3D建模环节最容易踩的坑,是把“外观好看的模型”直接拿去开模。注塑工艺有一组硬性约束:壁厚均匀性、拔模角度、浇口位置、冷却通道布局。
杭州博型科技在建模阶段就引入DFM(模具可制造性分析)。对于机械壳体类产品,重点检查壁厚过渡是否满足注塑充填要求;对于透明PC件,评估熔接线位置是否落在可视区域之外;对于带卡扣、转轴等运动结构的产品,预留0.05mm至0.12mm的收缩调整空间。
 3D建模设计
手板验证:用最低成本暴露最大问题
3D打印手板的价值在于快速、低成本地暴露设计问题。手板阶段通常能发现70%以上的装配干涉和外观比例问题,改图成本几乎为零。
但手板验证有一个必须交代清楚的局限:SLA树脂的热变形温度通常在50°C至60°C,而注塑常用的PC/ABS合金热变形温度在110°C左右。这意味着手板阶段无法暴露材料在注塑高温下的收缩翘曲问题。
所以,手板确认后、正式开模前,留出一轮DFM评审和模流分析,是避免后续返工的关键动作。
 微信小程序-定制梦工厂
算一笔时间和成本的账
传统开模打样的成本结构:一套小家电外壳注塑模3-8万元,汽车内饰大件数十万元起步。改模一次3000元起,多数上万元。周期:简单模具7-15天,复杂模具20-30天。加上试模、修改、再试模的循环,一轮完整打样15-25天是常态。
一站式方式:3D扫描1-3天,逆向建模2-4天,3D打印手板1-3天。首轮交付周期5-10个工作日。设计需要修改时,直接改数字模型重新打印,没有改模费。
核心结论:手板加工成本仅为开模的5%-10%,打样周期缩短60%左右。对于需要多轮迭代的项目,综合效率提升更加显著。
避坑提醒:两个最容易出问题的环节
第一,扫描数据的材质适配。反光面、透明件、深色材质是三维扫描的常见难题。杭州博型科技的技术团队有专门的处理方案,但客户在送样前最好提前告知材质特性,以便制定扫描方案。
第二,手板到注塑的收缩补偿。很多人以为手板尺寸对了,注塑件就一定能对上。实际上不同材料收缩率差异很大,ABS约0.4%-0.7%,PC约0.5%-0.7%。建模时预留的收缩调整空间是否准确,直接决定量产件的装配精度。
互动提问:你在产品打样中遇到过最头疼的问题是什么?是扫描数据不准确、手板装配不上,还是注塑件收缩超差?欢迎在评论区分享,杭州博型科技的技术团队会挑选典型问题做专项解答。














