

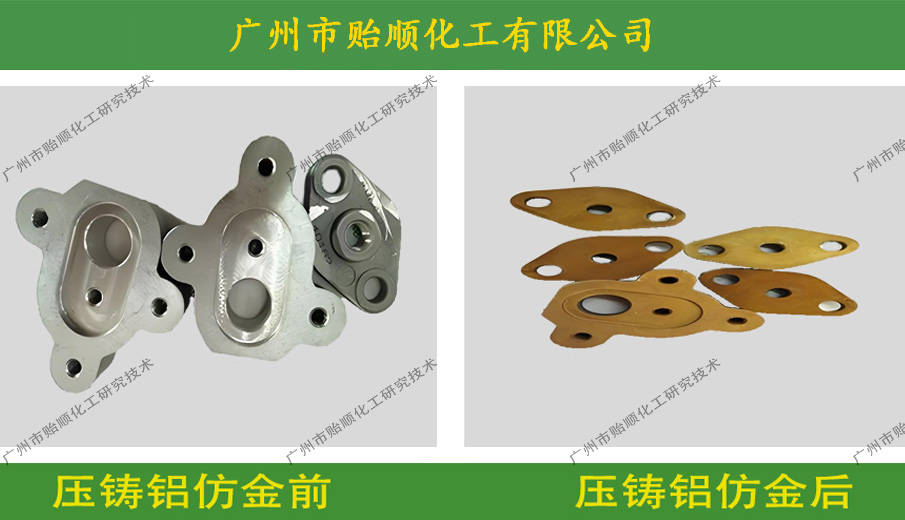
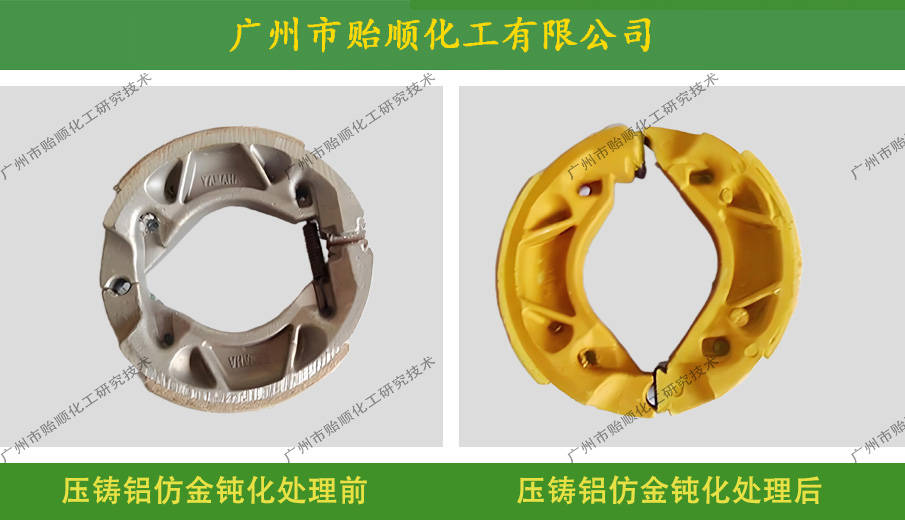
压铸铝工件在保存和使用过程中,容易出现生锈或表面“发霉”的现象。通过仿金钝化处理,可以在其表面形成一层金黄色钝化膜,不仅能有效防腐蚀、延长工件的使用期限,还能赋予工件美观的色泽,提升工件的价值。
一、工艺原理
压铸铝仿金钝化剂Q/YS.205(贻顺牌)适用于压铸铝表面的金黄色钝化处理,处理后工件表面会形成均匀的金黄色钝化膜。该膜层具有优异的防腐蚀功能,防止工件生锈或发霉,同时赋予工件美观的金黄色外观。
二、前处理流程
在进行仿金钝化之前,必须对压铸铝工件进行严格的前处理,确保表面洁净无杂质。具体流程如下:
1、除油:去除工件表面的油污。
2、化学抛光:使用铝材化学抛光剂对工件进行抛光处理,提升表面光洁度。
3、水洗:用清水冲洗干净。
4、洗白或喷砂:使用铸铝光亮剂进行洗白处理,或通过喷砂工艺使铸铝表面变亮变白。
5、水洗:再次用清水冲洗干净。
6、晾干或甩干:将工件表面的水分去除,确保表面干燥洁净。
三、钝化操作步骤
1、配液:准备塑料容器,将压铸铝仿金钝化剂原液与自来水按1:1的比例混合(例如1公斤原液加入1公斤自来水),搅拌均匀。使用温度控制在25-35℃。
2、浸泡钝化:将前处理好的洁净压铸铝工件浸泡在配好的钝化液中,期间需翻动工件以确保反应均匀。浸泡时间约为10-20秒。
3、水洗:取出工件后,立即用清水冲洗干净。
4、烘干:将工件烘干即可。
四、注意事项
1、安全防护:该产品具有腐蚀性,操作时避免与皮肤接触,防止液体飞溅。若不慎接触皮肤,应立即用大量清水冲洗。
2、槽液维护:使用过程中应及时补充原液,以维持钝化效果。一般补加量为槽液总量的3%-4%。















