《SV-BO刀具:实现孔加工"一刀过"的革命性方案》
在批量零件加工现场,操作工最头疼的莫过于处理孔背面毛刺。当正面倒角已完美成型,翻转工件后却暴露出的毛刺问题,往往需要增加翻面工序或人工修锉——这不仅拖慢生产节拍,更导致质量一致性难以控制。
针对这一行业痛点,SV-BO系列整体式正反去毛刺倒角刀提出了创新解决方案。其"正向工进倒角→快速过孔→反向工进去毛刺"的三段式加工流程,通过主轴连续运转实现正反面同步处理。关键技术在于刀具采用特殊几何设计:利用材料塑性变形完成过孔动作,中段过渡刃采用R0.2mm平滑圆弧,既确保顺利穿透又避免孔壁划伤。经64-66HRC真空热处理的粉末高速钢刃口,在保持优异耐磨性的同时,可实现Ra0.8以下的镜面效果。
根据孔径差异,该系列提供精准的选型指导:
• 微型孔(0.8-2.8mm)推荐不等柄单刃型,配合1500-1800rpm高转速
• 中等孔(2.8-5.56mm)适用等柄单刃结构,1200rpm为最佳转速窗口
• 大孔(5.56-20.24mm)则需双刃设计,转速控制在600-1000rpm区间
实际应用中需注意:当孔径比超过3:1时,建议先进行切削测试;对于斜度>15°的异形孔,应适当降低进给量至0.05mm/rpm。某汽车零部件企业采用Φ3mm等柄单刃刀具后,单件加工时间从原来的23秒缩短至9秒,且不良率下降82%。这种将多道工序整合为"一刀过"的技术革新,正在重新定义孔加工的效率标准。
※提示:本文为技术应用类范文,实际写作时可根据具体产品参数补充测试数据或客户案例。建议采用"问题-方案-效益"的黄金圈结构增强说服力。孔背面毛刺总要翻面?SV-BO 一刀过孔思路
一、车间里的常见困扰
做批量件的时候,经常会遇到这种情况:孔正面倒角挺好,翻过来背面毛刺还在。要么加一道翻面工序,要么人工拿锉刀补,节拍和一致性都受影响。

二、一种思路:单次工序正反去毛刺
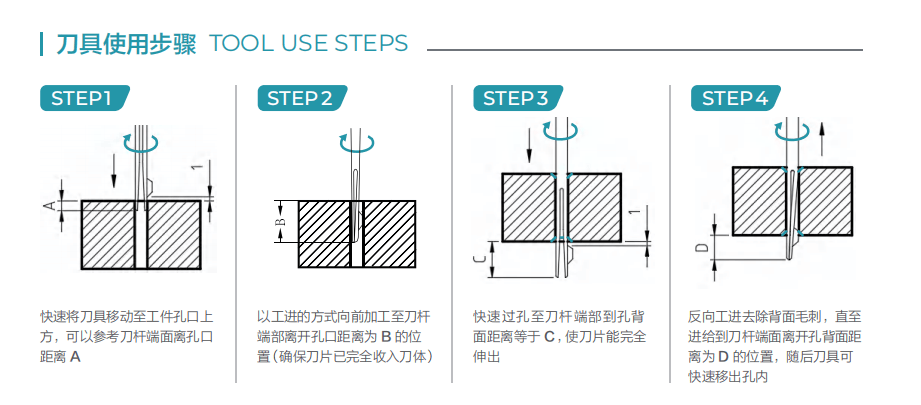
整体式正反去毛刺倒角刀(SV-BO 系列)的思路是:正向工进倒角→快速过孔→反向工进
去背面毛刺。整个过程主轴不用停,工件不用翻。
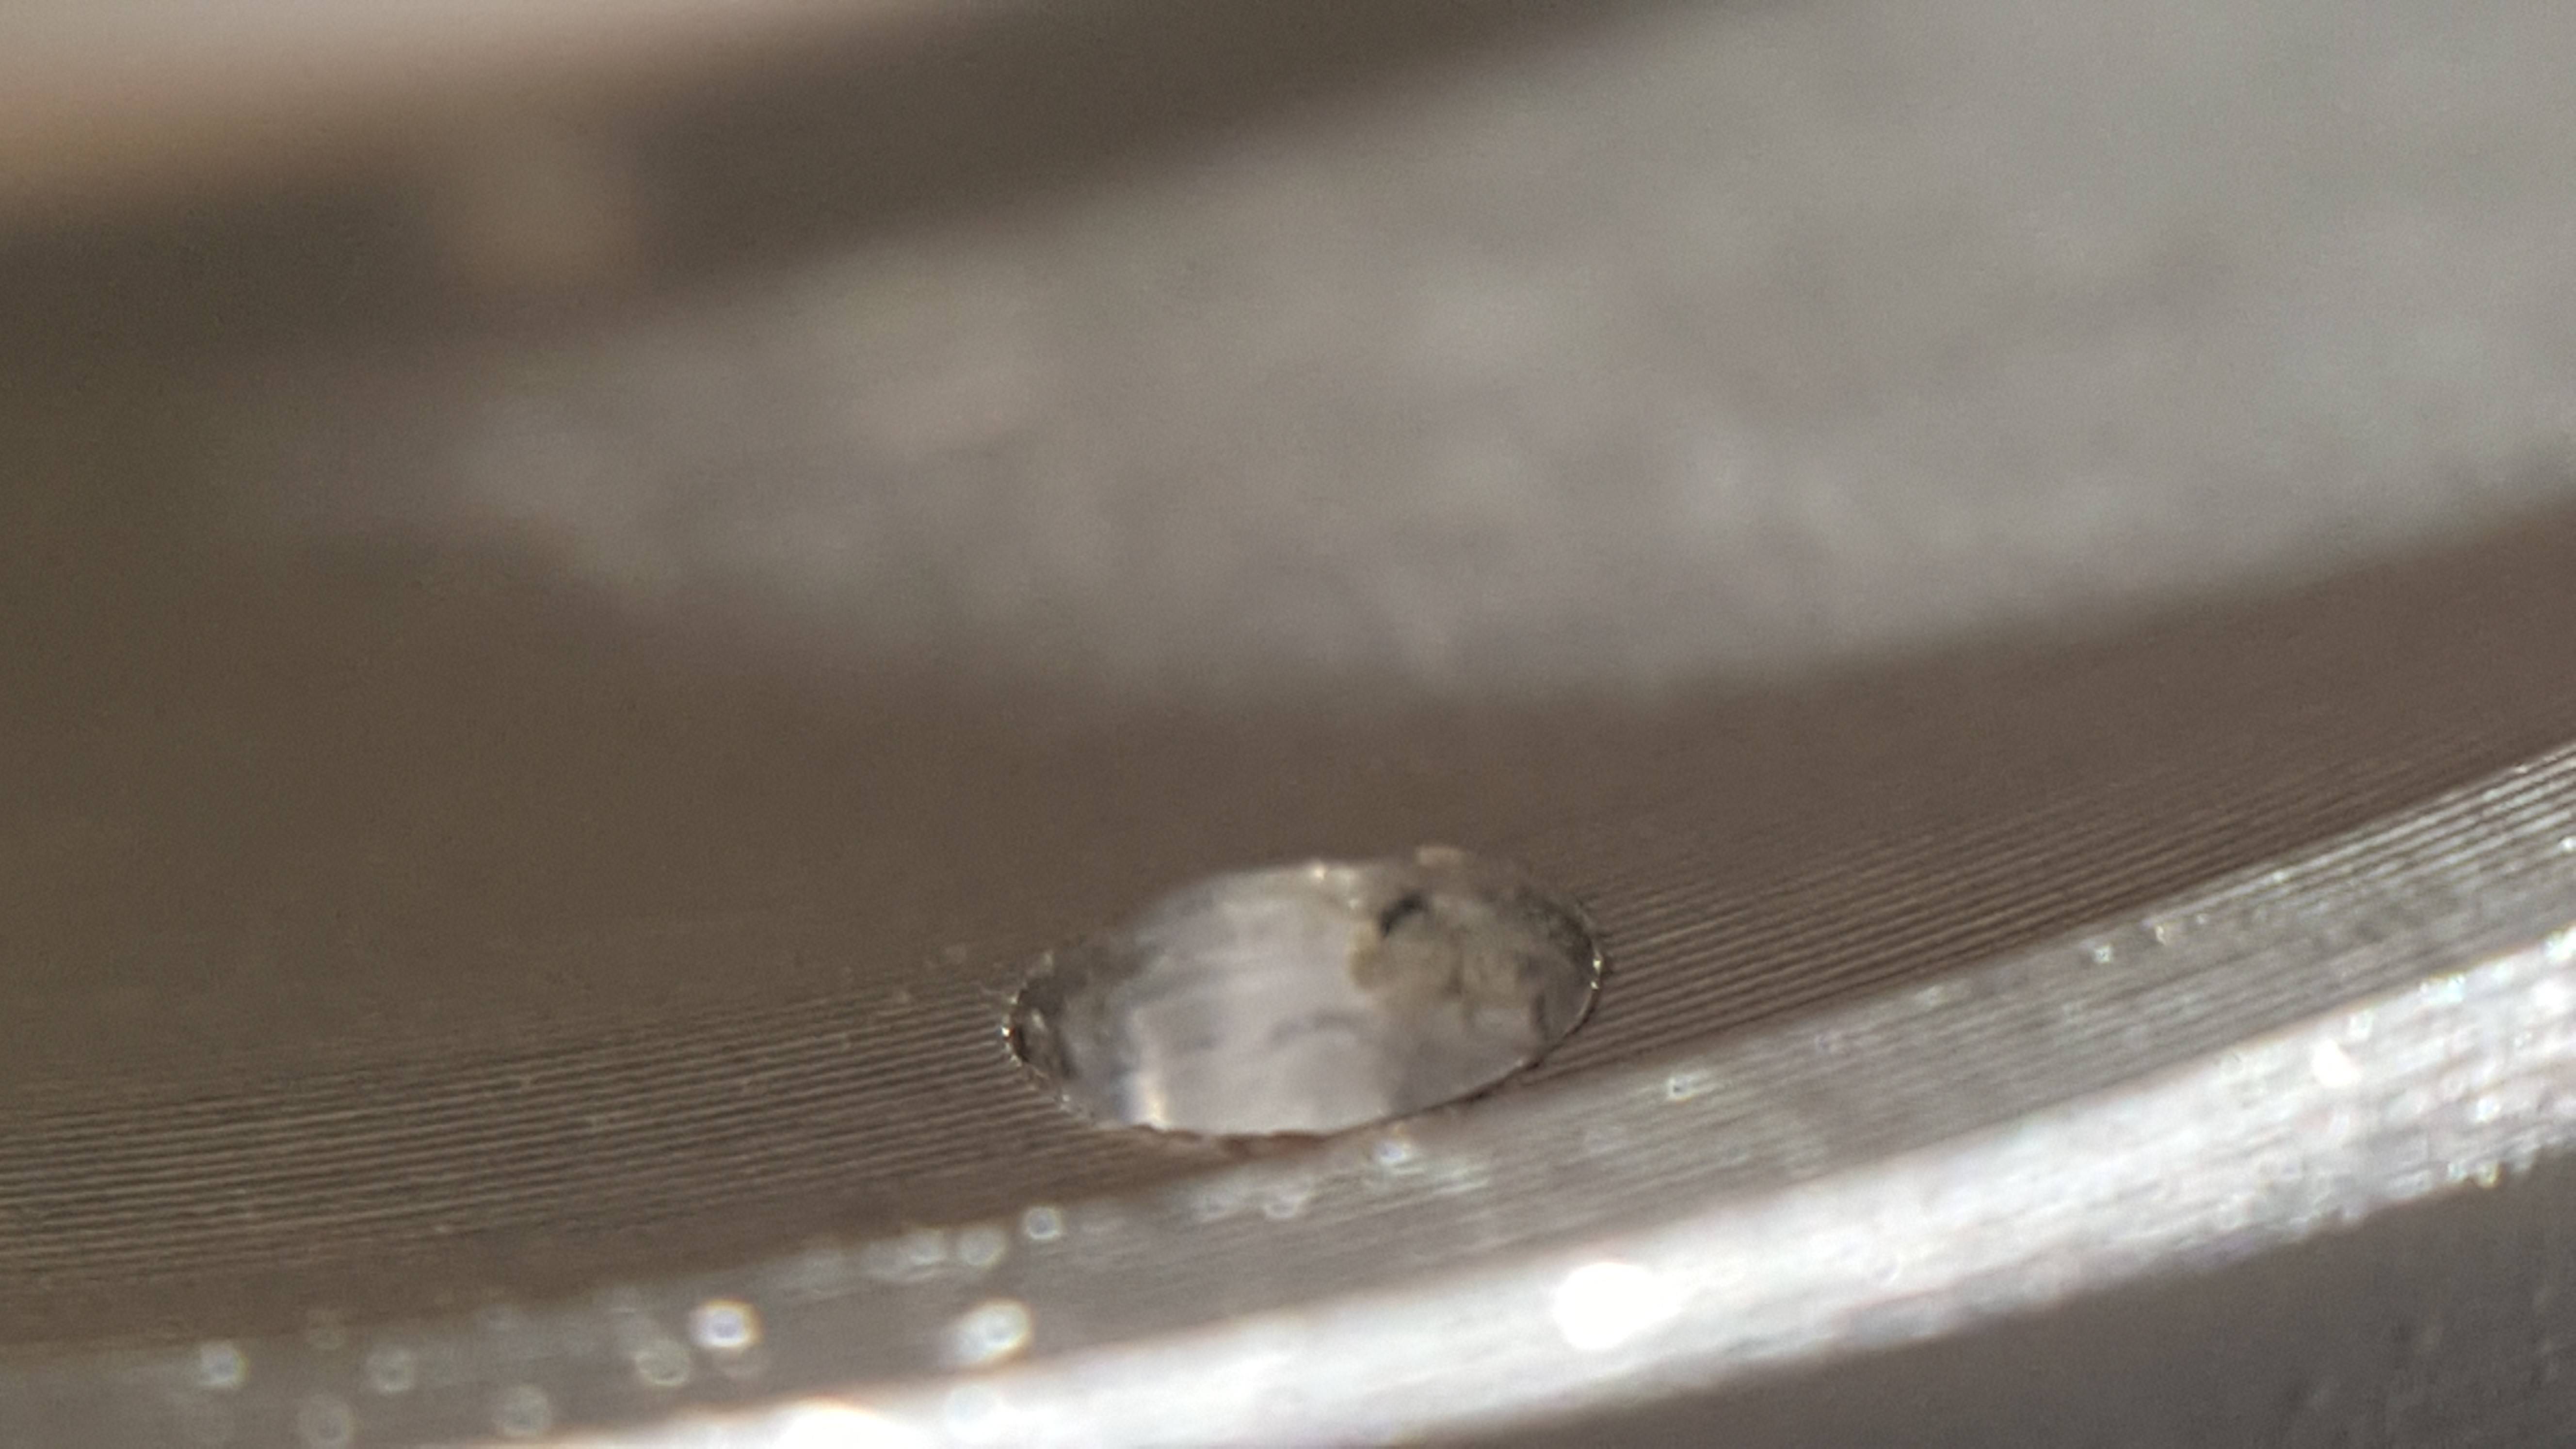
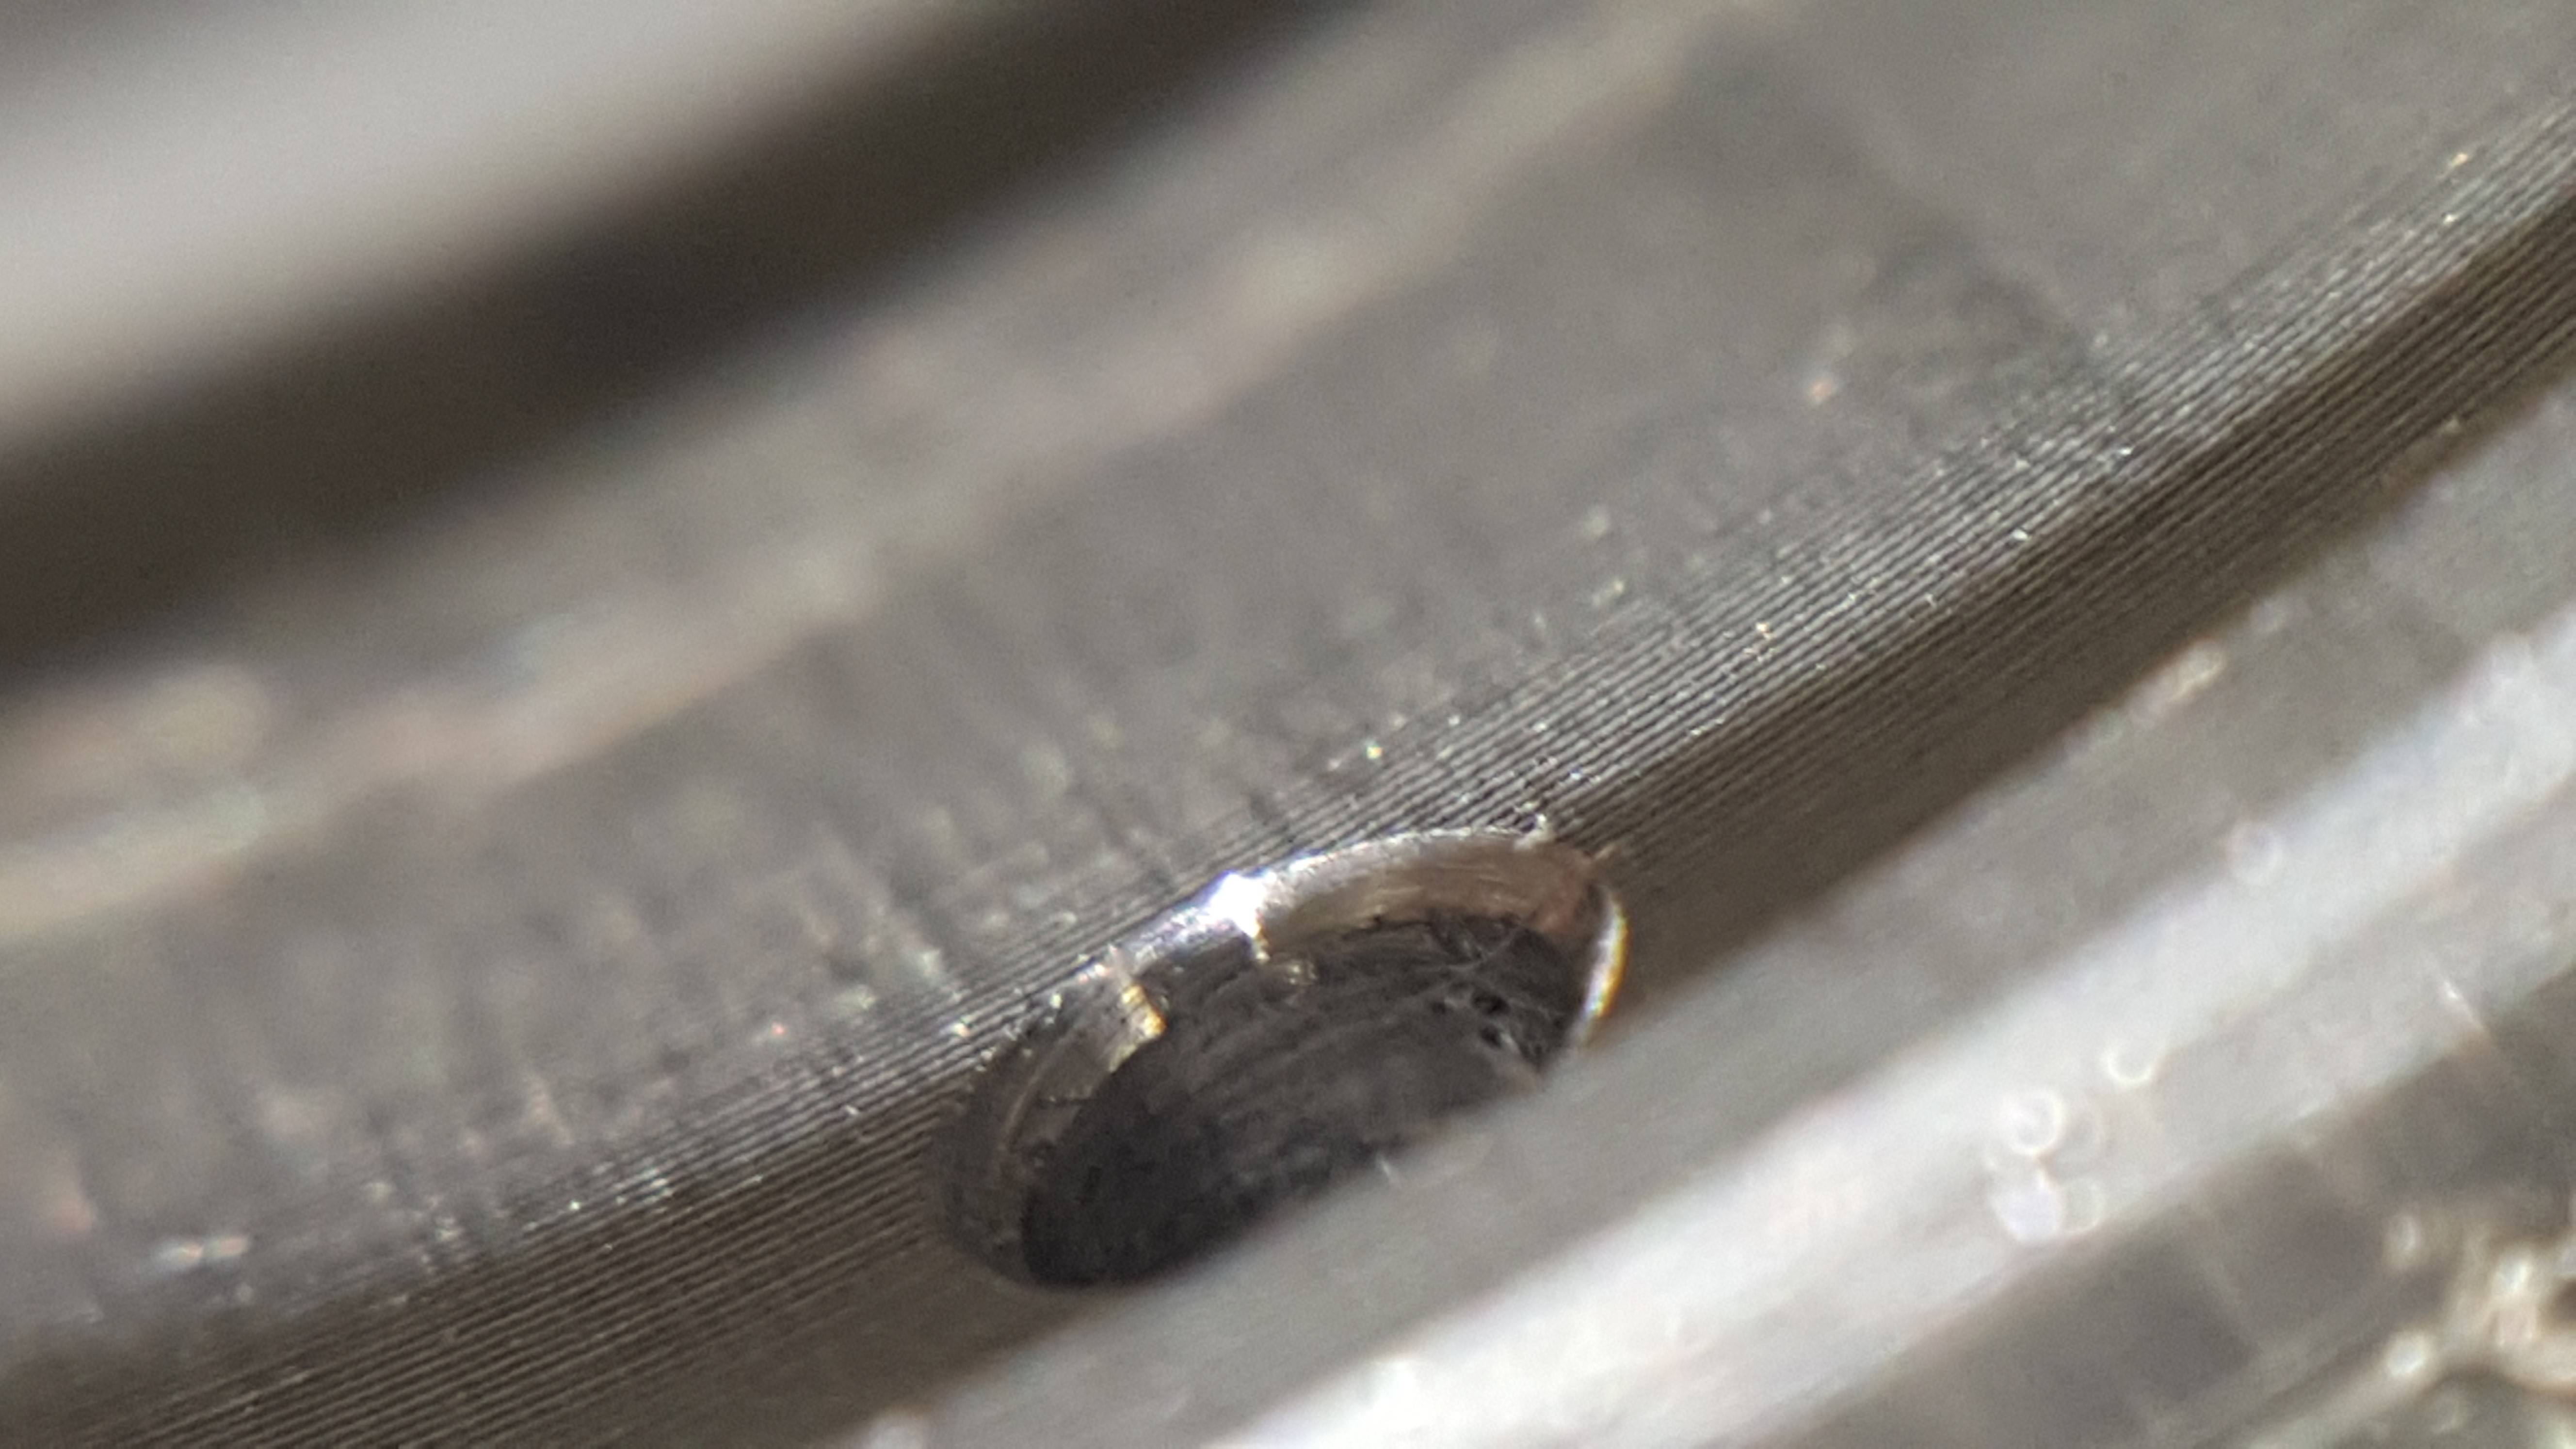
原理不复杂:刀具依靠材料的塑性变形完成过孔,上下刃口中间过渡圆滑,避免过孔时刮伤孔壁。
三、适用场景速查
0 .8–2 .8mm 小孔→SV-BO 不等柄单刃,推荐转速1500–1800rpm
2 .8–5 .56mm →SV-BO 等柄单刃,推荐转速1200rpm
5 .56–20 .24mm →SV-BO 等柄双刃,推荐转速600–1000rpm
大于20mm 或批量大→建议看SV-BW 舍弃式可换刀片方案
四、使用要点提醒
推荐进给F = 0.05–0.2 mm/rpm
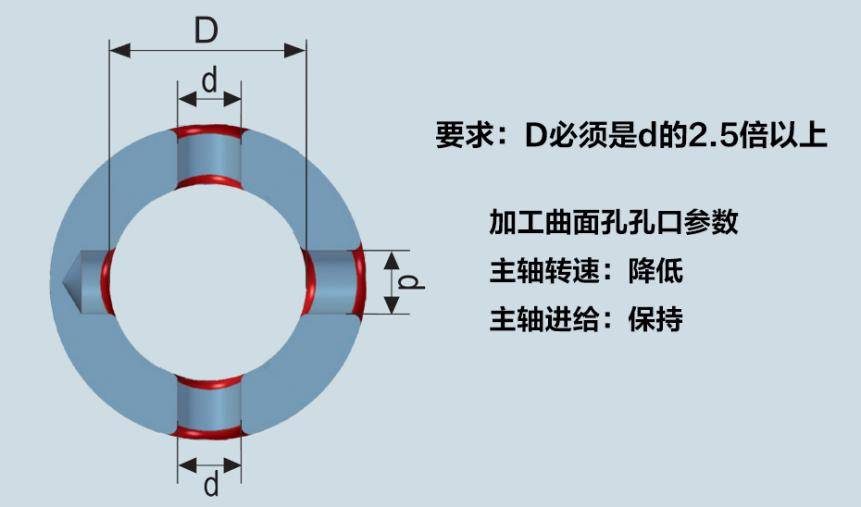
孔径比D:d ≥3 时先评估,斜度大的孔建议试切
高速钢材质,热处理64–66HRC,刃口耐磨
Ra0.8 以下表面可能有轻微挤压痕迹,属正常
五、不是万能的
说句实在话,不是所有孔都适合。孔口斜度太大、孔径比太小、或者要求极严公差的角度倒角,建议先拿工件试切确认。我们做技术选型时也是这个流程。