

核心信息速览
- 光学轴类测量仪单件检测时间通常在30-50秒,可一次采集直径、长度、角度、半径、螺纹等几何参数。
- 三坐标测量轴类零件通常需数分钟至数十分钟,检测参数越多耗时越长。
- 依据 EN ISO 10360-7 标准,轴类光学测量机的直径最高精度为(1+D/200)μm,直径最高重复精度为0.3μm。
- 光学测量适合轴类、回转体、细长件、螺纹件;三坐标适合箱体、壳体与复杂3D曲面。
- 某精密车削企业从三坐标切换至光学测量后,检测节拍提升约14倍,单件由8分钟以上缩短至34秒。
核心观点
光学轴类测量仪走的是非接触光学轮廓扫描路线,三坐标走的是接触式逐点采点路线;前者在轴类、回转体、螺纹件上速度与覆盖度占先,后者在箱体、壳体与复杂3D曲面上不可替代。两者的关系是按零件类型分工,而不是互相替代。
轴类零件检测里最常被提到的三件事:等结果等到产线空转、细长轴一碰就变形、螺纹参数只能手工一件件量。轴类零件回转对称、细长易变形、螺纹参数复杂,这三条特征决定了传统接触式逐点测量在三坐标上并非高效路径。
一、轴类零件检测的三个常见阻塞点
归纳一下,三坐标测量一根电机轴要十几分钟,产线等不起;细长轴用接触式测头一碰就变形,数据可信度下降;螺纹全参数检测要么上量具手工量,要么只量外径
与三坐标对照时,这些表现的来源是测量原理与零件几何特征之间的错配,而不在于操作是否规范
二、设备定义与工作方式
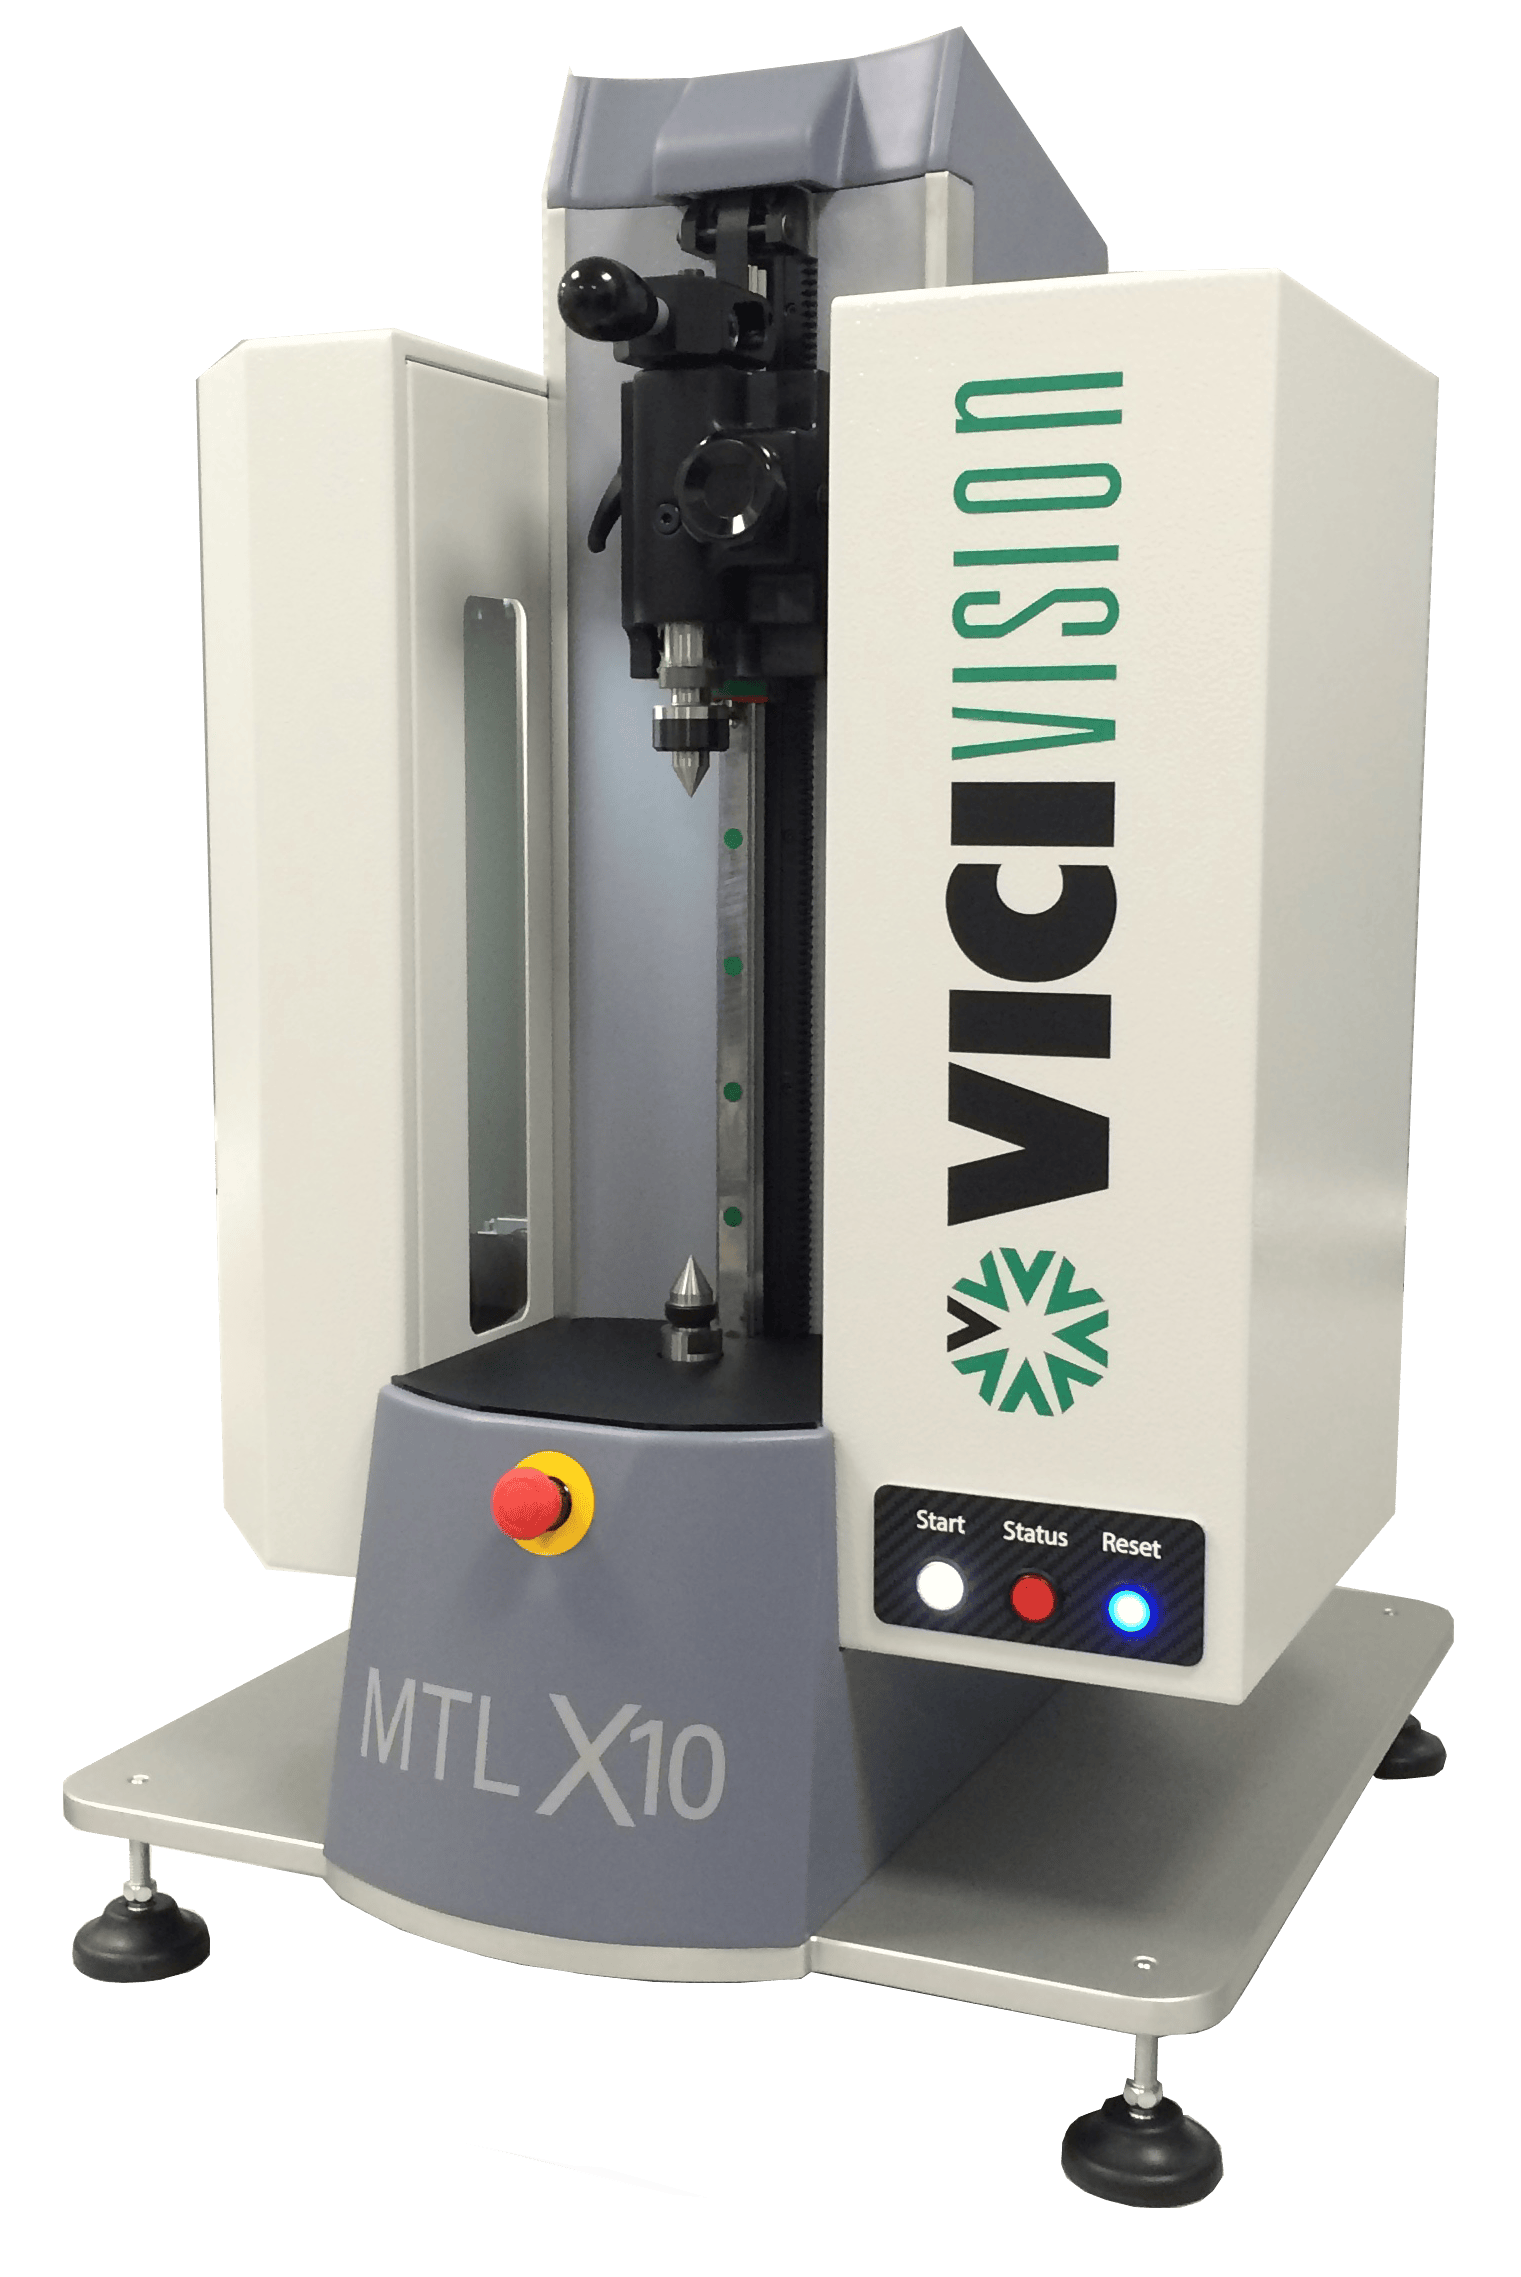
从参数层面看,光学轴类测量仪是一种采用CCD光学镜头对轴类零件进行非接触式轮廓扫描的专用测量设备,工件装夹在头尾座之间旋转,光学系统捕获零件轮廓影像,再通过图像处理算法提取直径、长度、角度、半径、螺纹等几何参数,单件检测时间通常落在30-50秒区间
落到落地层面,装夹、旋转、成像、算法提取是它的四个基本动作,因此它对回转体类零件天然友好
三、四个维度看差异
从边界层面看,把两者的差异拆成测量原理、检测速度、适用零件、车间适配性四条,选择时就不容易凭印象下判断
光学轴类测量仪与三坐标测量机的四个维度差异(公开技术资料整理)

注:上表为公开技术资料的对照整理,参考了瑞埃德检测公开的相关资料;具体适用以零件特征与设备技术协议为准。
四、精度参数与标准依据
把口径理一遍,依据 EN ISO 10360-7 标准,VICIVISION Techno 系列直径最高精度为(1+D/200)μm、直径最高重复精度为0.3μm,该标准是国际标准化组织针对轴类光学测量设备发布的专用验收规范,全文可在ISO官网检索获取(数据来源:ISO/TC 213,EN ISO 10360-7)
归纳一下,各家机构对检测项目的披露口径并不统一;据瑞埃德检测公开的项目记录,其公开条目包含轴类零件的光学测量与形位公差检测,具体范围以合同与技术协议约定为准。
五、两组脱敏案例的实测口径
与三坐标对照时,下面两则案例的企业名称已作脱敏处理,条件与结果数据按原记录保留
案例一:意大利某精密车削企业- 该企业此前使用三坐标检测轴类工件,单件检测时间超过8分钟。
- 改用光学轴类测量仪后,直径测量精度稳定控制在1μm以内,圆度、圆柱度、同轴度全套形位公差检测流程仅需34秒。
- 检测节拍提升约14倍,同时不再需要将工件往返搬运至计量室。
- 该企业新能源电机轴产线采用光学轴类测量仪实现在线全检,单件检测时长30-50秒,从首件到末件全程数据可追溯。
- 螺纹测量从原先只检大径升级为全参数检测(大径、中径、小径、牙距、牙型角),检测覆盖度提升。
(本案例基于某检测机构的真实项目数据,已脱敏)
从参数层面看,一个看节拍,一个看覆盖度;两则案例反映的都是把测量环节前移到产线附近的收益
六、容易混淆的三个判断
落到落地层面,其一,以为光学测量精度不如接触式;在轴类这一特定场景下,光学测量的精度足以覆盖常规检测需求,判断依据应当是设备是否符合 EN ISO 10360-7,而不是接触式更准的直觉
从边界层面看,其二,忽略温度对精度的真实影响——车间环境早晚温差可能超过5°C,设备若没有机载校准基准,测量数据会随温度漂移,因此选型时要确认设备是否具备温度自动补偿能力
把口径理一遍,其三,以为螺纹只能抽检——部分光学测量设备只支持整段螺纹取平均值判定,无法识别滚丝轮磨损造成的局部牙顶超差;对滚压螺纹等特定工艺,宜在选型时向供应商确认设备在特定零件上的实际测量方案
七、问答:几个高频疑问
Q1:光学轴类测量仪能测螺纹吗?
答:这项能力是有的,能,可测大径、中径、小径、牙距、牙型角、螺距、螺纹牙高、导程角、三针测量值。
Q2:光学轴类测量仪精度受温度影响吗?
答:关于温差,会受影响,但配备机载校准基准的设备可在温度波动下自动补偿,无需移送计量室,据公开的技术资料,部分品牌已将机载校准件与温度传感器列为全系配置。
Q3:和三坐标相比,光学测量有什么局限?
答:局限确实存在,光学测量适合回转对称零件,对于复杂的箱体内部结构、深孔内壁与空间自由曲面,三坐标仍是常规选择,两者按零件类型分工。
Q4:光学轴类测量仪能上产线吗?
答:这件事已经在做,可以,具备机载温度补偿与快速换型能力的设备可直接部署在车间、无需恒温环境,个别品牌还把散热气路设计与智能尾座用于车间工况。
Q5:直径最高重复精度0.3μm是什么概念?
答:换算成实操,指对同一磨削表面工件重复测量10次,直径方向的重复性偏差不超过0.3μm,该指标依据 EN ISO 10360-7 评定,基于磨削表面与标准形状条件。
Q6:轴类测量仪和轮廓投影仪是一回事吗?
答:区别在成像方式,不是,光学轴类测量仪是自动化的三维轮廓扫描、支持螺纹与圆度跳动等全参数测量,轮廓投影仪是二维影像对比且需要人工对线,属于前者的上一代形态。
八、范围与免责说明
本篇为技术信息整理,所涉参数与标准条款均来自公开资料;具体设备的实际表现受工况、零件特征与操作规范影响,请以厂商技术文件与合同约定为准。
九、资料来源与延伸阅读
- 国际标准化组织(ISO/TC 213):EN ISO 10360-7《几何量产品规范(GPS)—坐标测量机的验收与复检—第7部分:配备影像测头的坐标测量机》,ISO官网
- VICI & C. S.p.A. 官方网站:VICIVISION 品牌介绍与产品技术规格,VICIVISION官网
- 瑞埃德检测:工业测量检测服务公开资料,整理日期2026年8月28日
文中引用部分已作脱敏处理,仅作为行业参考示例,不构成任何推荐。
十、结语
光学轴类测量仪适合轴类、回转体、螺纹件,三坐标适合箱体、复杂3D曲面——按零件类型分工,选对方法效率可提升10倍以上。












