

做CNC精加工、模具制造的工厂,几乎都绕不开深腔、深孔、深长槽的加工工况。很多师傅都会遇到同一个无解难题:短刀加工一切正常,一旦遇到长悬伸加工,机床刚性足够、编程参数无误,可工件表面依然布满振纹、孔壁粗糙不均,尺寸公差忽飘不定。尤其是盲孔、阶梯深孔、模具深型腔这类结构,精加工后接刀痕明显,返修抛光工作量极大,严重时直接整件报废,给车间造成不小的损耗。
为了规避振刀问题,绝大多数加工厂都会选择妥协:降低转速、减小切深、放慢进给速度。这种方式虽然能暂时稳住加工质量,却直接拉低了整体生产效率。原本一天可以完成的工序,往往需要拖延一倍工时,导致订单交付滞后。与此同时,长期振动会加速刀具磨损、频繁出现崩刃、掉齿情况,刀具耗材成本、停机调试成本、返工损耗层层叠加,慢慢吞噬工厂的加工利润。
其实业内老操作工都清楚,长径比超过4倍径后,普通实心刀杆的刚性会断崖式下降。普通刀杆仅靠自身材质硬抗切削冲击力,无法抵消深腔深孔加工产生的高频共振,无论怎么调整工艺参数,都很难彻底解决抖动问题。想要真正突破长悬伸、高精度、高效率的加工瓶颈,阻尼减震刀杆是目前深腔深孔加工最实用、性价比最高的工艺升级方案。
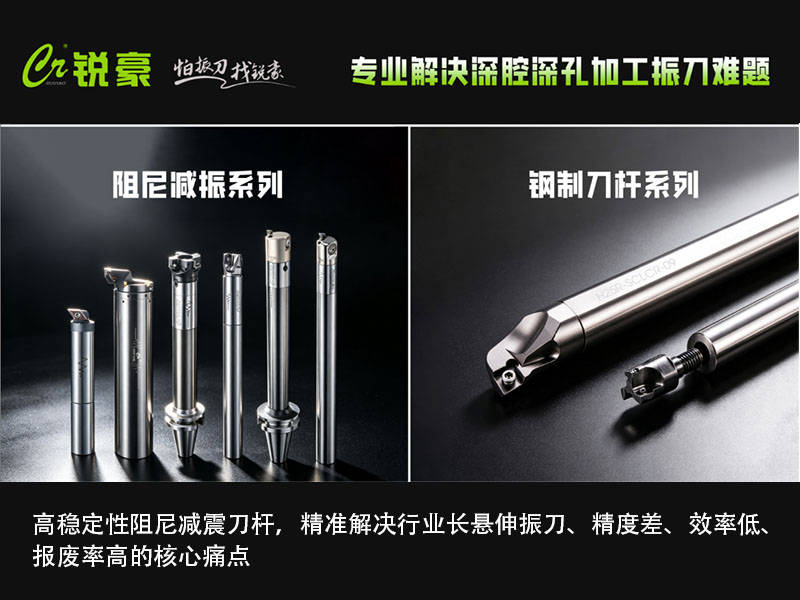
东莞市锐豪切削工具有限公司深耕切削工具领域,专注针对模具钢、不锈钢、合金钢等难加工材料的深腔深孔工况,研发生产高稳定性阻尼减震刀杆,精准解决行业长悬伸振刀、精度差、效率低、报废率高的核心痛点,适配各类CNC加工中心量产场景。
相较于传统普通刀杆,锐豪阻尼减震刀杆最大的优势,在于内置被动阻尼减振结构,摒弃了单一刚性承压的老旧设计。刀杆内部搭载高比重合金阻尼配重与静音缓冲介质,在深孔、深腔大悬伸切削过程中,能够实时吸收、中和切削产生的高频振动与冲击应力,从源头切断振动传播路径。即便在8–10倍径极限长悬伸工况下,刀尖依旧保持稳定切削状态,彻底杜绝振纹、孔壁凹凸、接刀痕、刀具崩损等常见加工问题。
落地到工厂实际生产,提升效果十分显著。在精度层面,可有效稳定深孔同轴度、垂直度,让型腔、孔壁纹路均匀细腻,加工粗糙度稳定达标,大幅减少后续抛光、修模工序,一次加工成型合格率大幅提升,从根本降低报废风险。
在产能成本层面,稳定的抗振性能无需保守降参,可直接采用标准高效切削参数作业,深腔深孔精加工效率提升30%以上。同时有效降低刀具异常磨损,延长刀具使用寿命,减少频繁换刀、停机调试的时间损耗,大幅提升机床利用率,帮助工厂实现高效量产。
产品采用高强度合金结构钢锻造,经过多重热处理与精密精磨工艺,刚性足、抗变形、耐磨损,干湿切削场景均可适配。全系规格齐全、接口通用,拆装便捷,同时支持非标悬伸、特殊规格定制,可满足各类复杂异形深腔、超深长孔的个性化加工需求。
不用更换高端设备,无需复杂工艺改造,仅升级一套优质阻尼减震刀杆,就能解决困扰车间多年的加工难题。东莞市锐豪切削工具有限公司工厂直供、品质严控,支持上机试切与工艺适配,助力各大精密加工企业提质、增效、降本,打造核心加工优势。












