

真空袋怎么铺,决定了构件是"密实"还是"疏松"
💡 HB系列标准以热固性复材热压罐工艺为传统适用对象。真空袋成型技术在热塑性复材的隔膜成型、真空热压等工艺中同样关键,薄膜选材和密封质控方法可参照本标准思路。
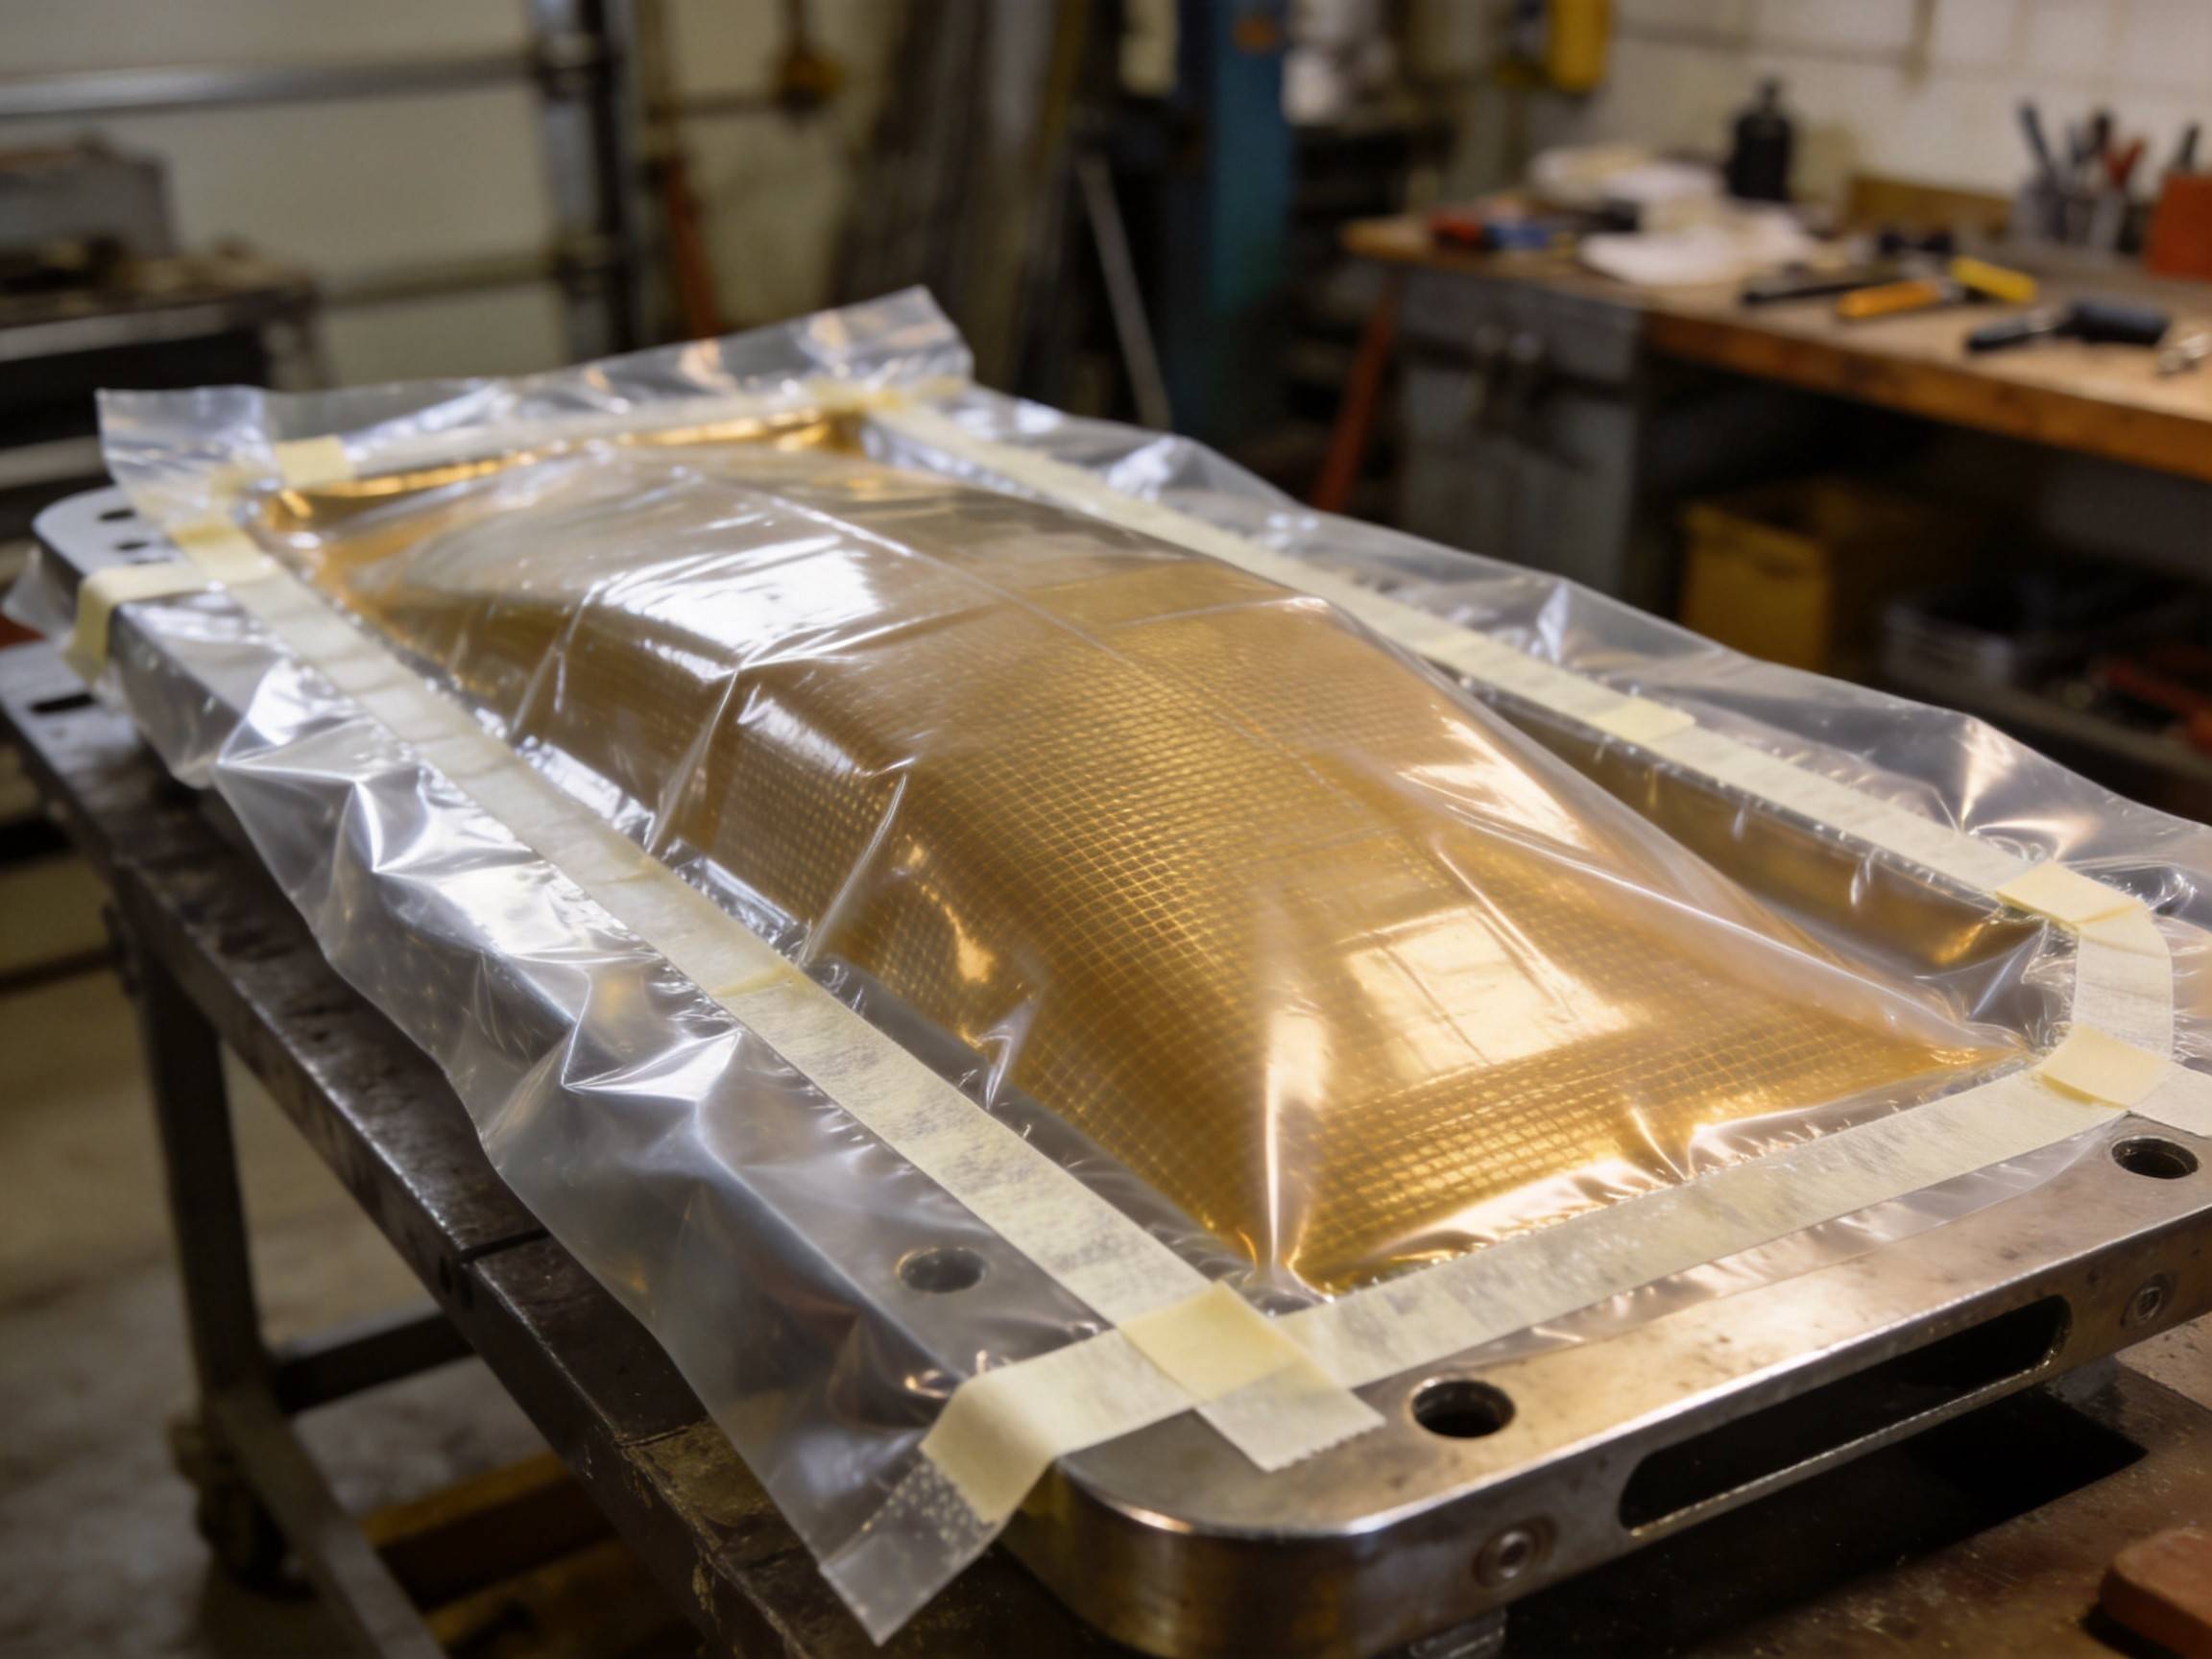
真空袋薄膜铺覆在复材模具上方
真空袋薄膜(Vacuum Bagging Film)是热压罐成型中最后一道密封屏障。它包裹住整个铺层体系,在热压罐内承受高温和负压的双重考验。一旦薄膜破裂或密封失效——真空泄漏、树脂流淌失控、气体排不出去——整个铺层就废了。HB 8635-2022管的就是这层"保命膜"的质量底线。
真空袋薄膜的关键性能
耐温性:
标准按使用温度分为三类——ZKD1015Y(低温型,≤100℃)、ZKD1520G(中温型,≤150℃)、ZKD2025B(高温型,≤200℃)。在指定温度下保持24小时,不得开裂变形,热收缩率≤3%。
密封性:
这是真空袋薄膜的"命根子"。标准要求薄膜在-0.095MPa真空度下保压1小时,压力降≤0.005MPa。
力学性能:
拉伸强度≥20MPa,断裂伸长率≥300%,抗穿刺力≥50N——覆盖复杂形状部件时,薄膜需要足够延展而不破裂。
铺覆操作要点
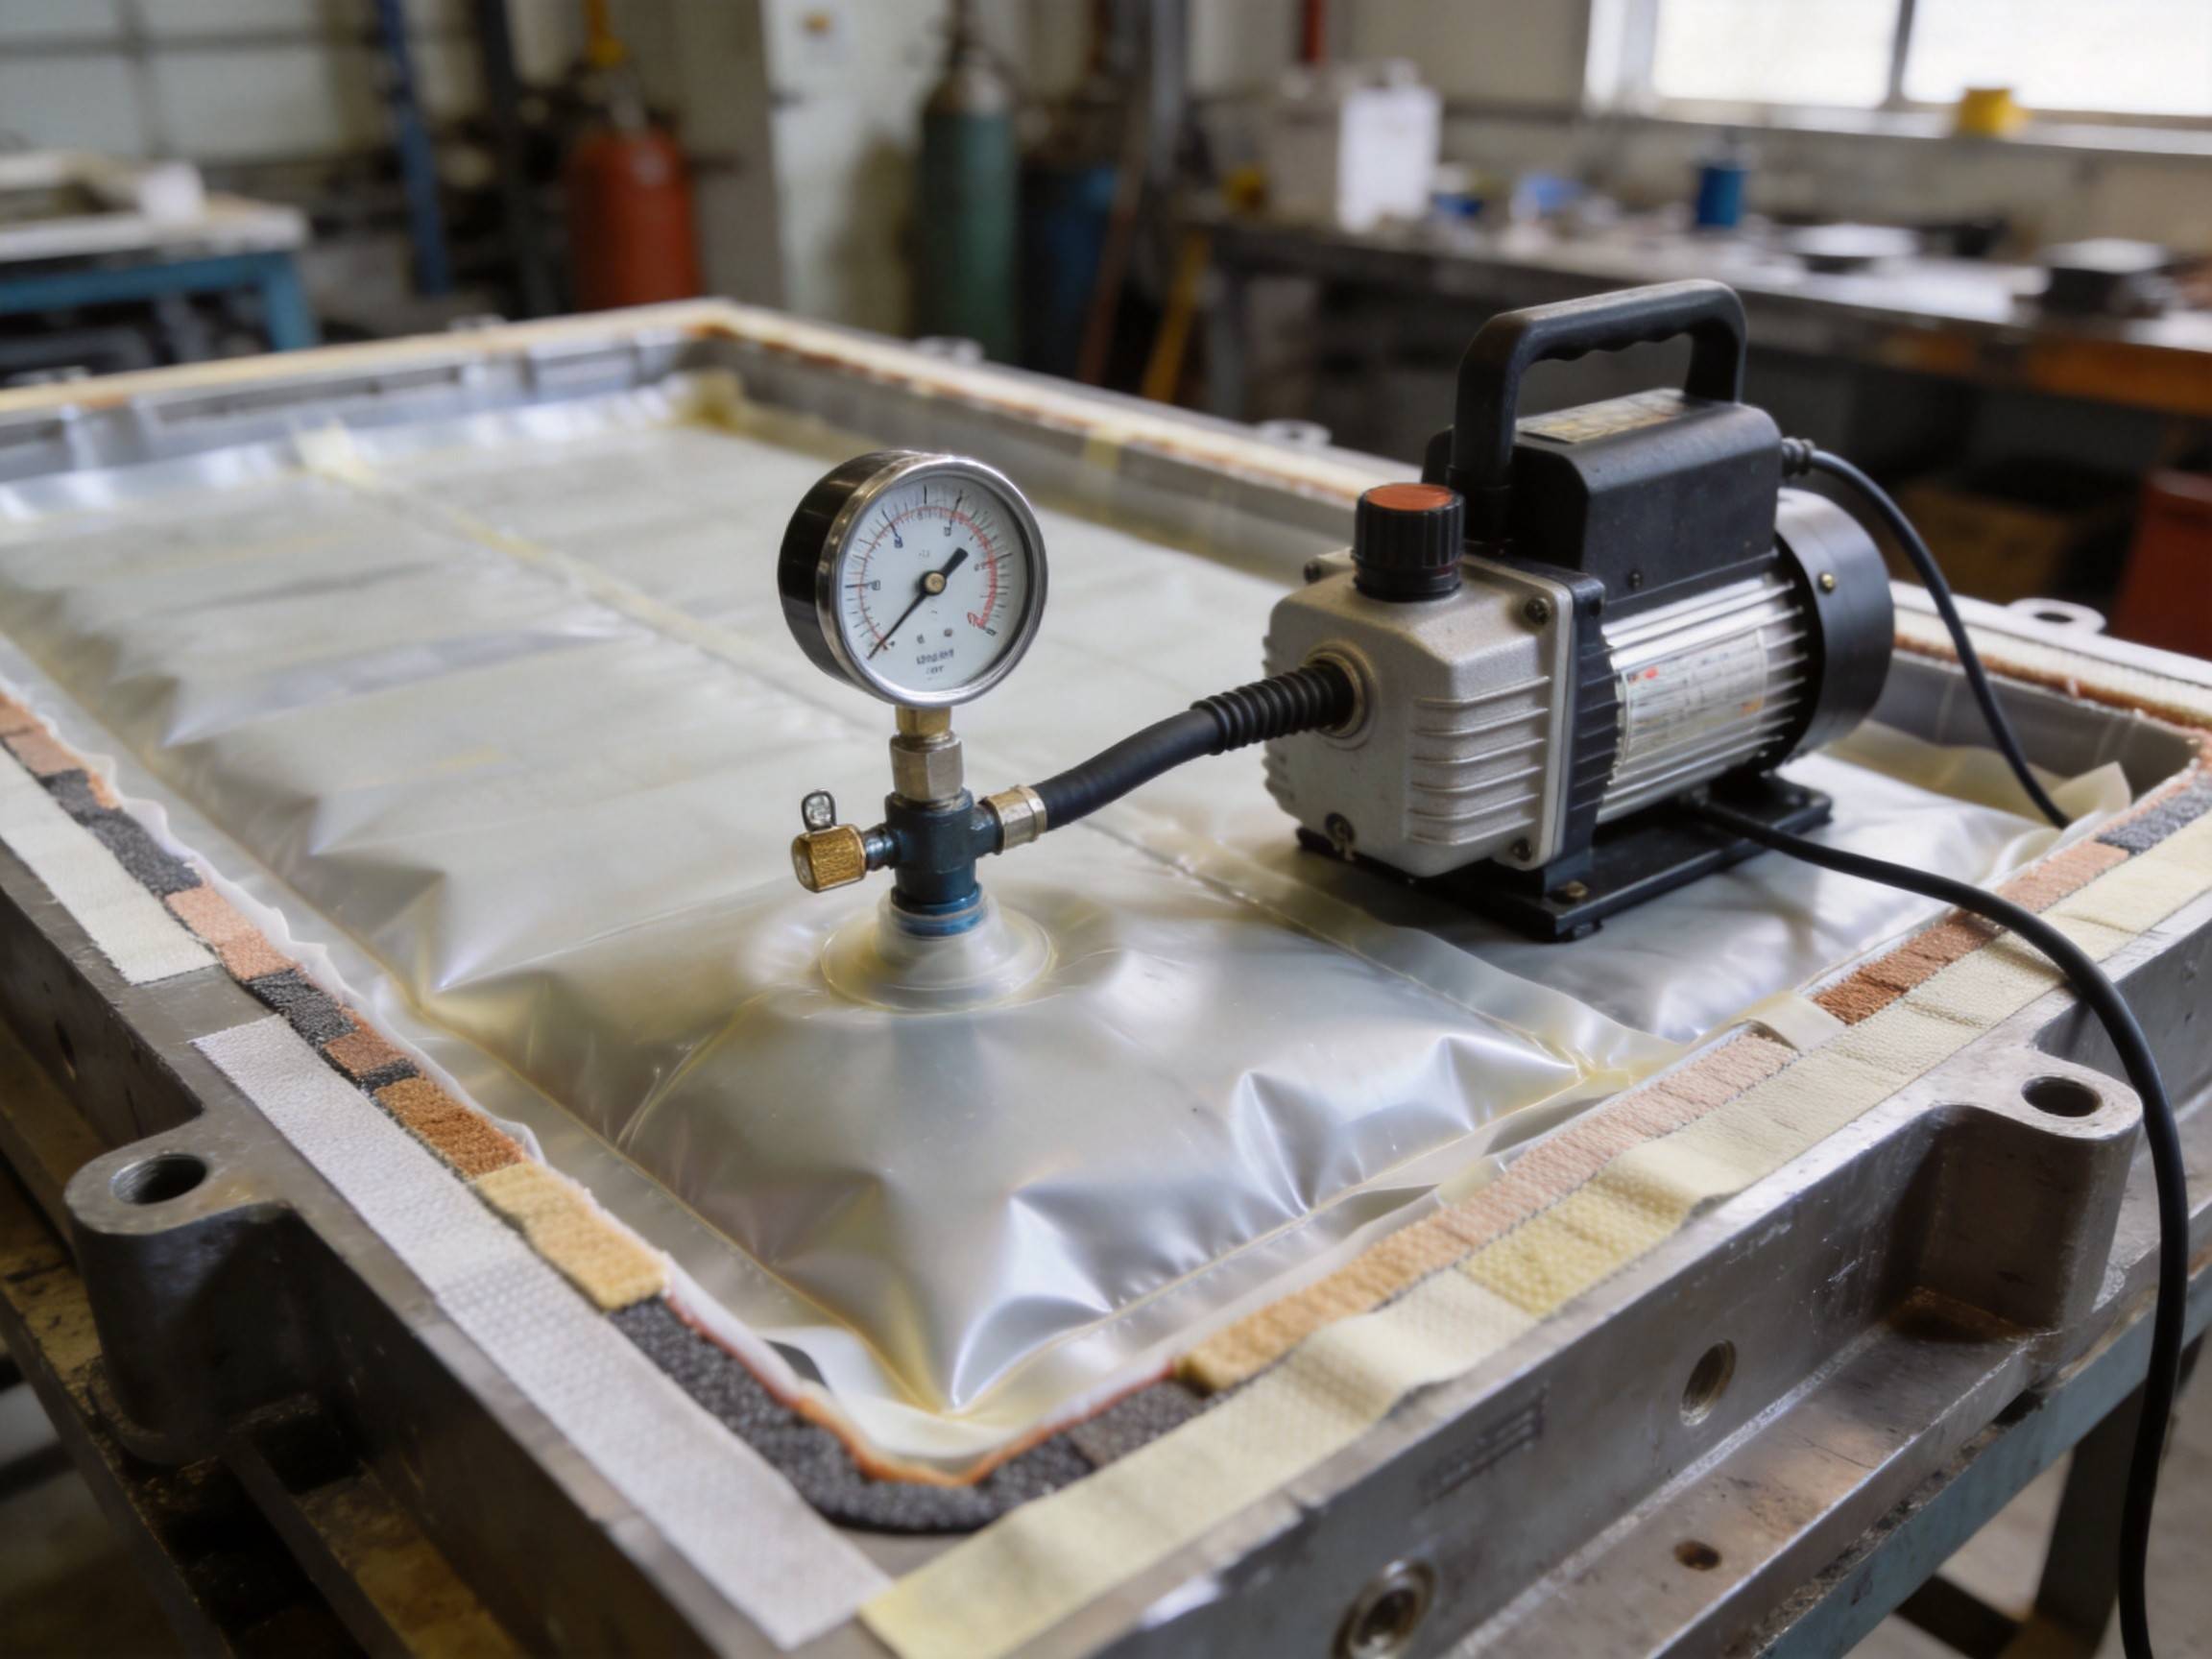
真空袋组装完成准备进热压罐
真空袋薄膜的铺覆是复材成型中最考验"手感"的环节之一。
预处理:
使用前宜在18~26℃、湿度30%~65%环境下放置2~3小时,使薄膜力学性能达到最佳状态。
铺覆技巧:
薄膜须留出足够的余量覆盖整个铺层并延伸至模具法兰面以上,用密封胶条将薄膜边缘与模具密封。复杂曲面处需要小心处理褶皱,避免尖锐突起刺穿薄膜。
抽真空检查:
铺覆完成后须先抽真空检查密封性——达到-0.08MPa以上且保压5分钟无明显压降后,方可送入热压罐。
外观与缺陷控制
标准对外观要求极其严格:薄膜应均匀平整,无皱折、无杂质、无破洞、无明显划痕。每平方米面积内大于2mm²的晶点不超过50个,大于1mm²的黑点不超过5个。这些看似微小的缺陷,在热压罐高温高压环境下都可能成为破裂的起点。
检验采用照相设备在线检测,扫描频率大于80000次/s,像素大于3000,检测精度达横向0.2mm×纵向0.2mm。
📎 真空袋薄膜需与透气毡(HB 8634)、可剥布(HB 8633)、隔离膜(HB 8632)配套使用,构成完整的真空袋组装体系。
标准下载渠道:
· 全国标准信息公共服务平台(免费查询)
· 中国标准在线服务网(正版购买)
· NSTL国家科技图书文献中心(文献传递免费获取)
一张好的真空袋薄膜,在热压罐里默默承受200℃和-0.095MPa的折磨,只为让每一层纤维都紧密贴合。














