

在CNC模具加工、精密零件制造行业,深腔、深孔、深长槽加工是绝大多数工厂的常规工序,同时也是最头疼的加工难点。很多车间都会遇到一个奇怪的现象:机床精度没问题、编程参数合规、刀具选型无误,但只要遇到长悬伸加工,工件就会出现明显振纹、孔壁粗糙、接刀痕迹严重等问题,尺寸公差频繁漂移,产品合格率难以把控。
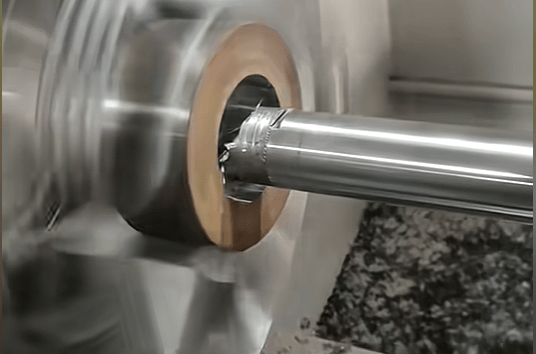
为了勉强保证加工质量,多数操作工只能选择保守作业,刻意降低切削转速、减小切深、放缓进给速度。这种方式虽然能暂时缓解振刀问题,却直接大幅压缩生产效率,原本高效完成的工序耗时翻倍,订单交付压力剧增。不仅如此,长期的切削振动会加速刀具磨损、频繁出现崩刃破损,让刀具耗材成本、设备停机调试成本、工件报废返工成本持续攀升,极大压缩了工厂的利润空间。
其实行业内资深师傅都清楚核心症结:当加工长径比达到4倍及以上,普通实心刀杆的刚性会大幅衰减,自身无法抵消切削产生的高频共振。单纯调整工艺、优化参数根本治标不治本,想要彻底解决深腔深孔加工的振刀、变形、次品问题,更换专业的阻尼减震刀杆是最高效、低成本的解决方案。
东莞市锐豪切削工具有限公司深耕切削工具研发与生产多年,深耕精密加工领域痛点,针对模具钢、不锈钢、合金钢等难加工材料的深腔深孔、超长悬伸加工场景,量身打造高稳定性阻尼减震刀杆,从刀具源头解决加工振动难题,适配各类CNC加工中心的精密量产工况。
相较于传统普通刀杆单纯依靠材质硬扛切削力的设计,锐豪阻尼减震刀杆采用内置被动阻尼减振结构,搭载高比重合金配重与静音缓冲介质。在深孔、深腔极限长悬伸切削过程中,能够实时吸收、抵消高频切削冲击与共振,切断振动传播路径,即便面对8-10倍径的极端加工工况,也能始终保持刀尖稳定运行,彻底杜绝振刀、孔壁凹凸、尺寸偏移、刀具崩损等常见加工缺陷。
在实际车间生产中,这款刀杆的提质增效优势十分突出。精度层面,有效稳定深孔同轴度、垂直度与型腔平整度,加工纹路细腻均匀,无需大量人工抛光返修,一次性加工良品率显著提升,完美满足精密模具和高端零件的加工标准。效率层面,稳定的抗振性能无需保守降参,可全程采用标准高效切削参数,加工效率提升30%以上。
同时,刀杆大幅降低了刀具异常损耗,有效延长刀具使用寿命,减少频繁换刀、调试停机的时间浪费,显著提升机床稼动率,帮助工厂实现降本增效。产品采用高强度合金结构钢锻造而成,经过多重热处理与精密精磨工艺,刚性强、抗变形、耐磨损,干湿切削场景均可适配,通用性极强。
全系产品规格齐全、标准接口通用,拆装便捷,同时支持非标悬伸、特殊尺寸定制,可精准适配各类异形深腔、超深长孔的个性化加工需求。无需更换高端设备、无需改造生产工艺,仅升级一款优质阻尼减震刀杆,就能突破深腔深孔加工瓶颈。
东莞市锐豪切削工具有限公司坚持工厂直供,所有产品均经过严格质检,品质稳定可靠,支持客户上机试切与一对一工艺适配服务,助力各大精密加工企业解决加工痛点,提升产品竞争力,实现高效稳定量产。













