

一、焊接机三轴丝杠选型参数对照表(行列转置)

二、分轴硬性选型规则
1. X 轴选型标准(长行程行走核心轴)
- X 轴行程 500~3000mm,是焊接机沿焊缝方向的行走轴,选用 Φ25~40mm 丝杠,长行程需大直径保证刚性;
- 导程 10/16/20mm,焊接进给速度相对金属切削慢,导程适中即可,兼顾行走速度与定位精度;
- 精度选择:焊接定位精度要求通用,C7 级轧制丝杠即可满足 90% 以上需求;精密焊接、要求焊缝成形一致的机型可选用 C5 级;
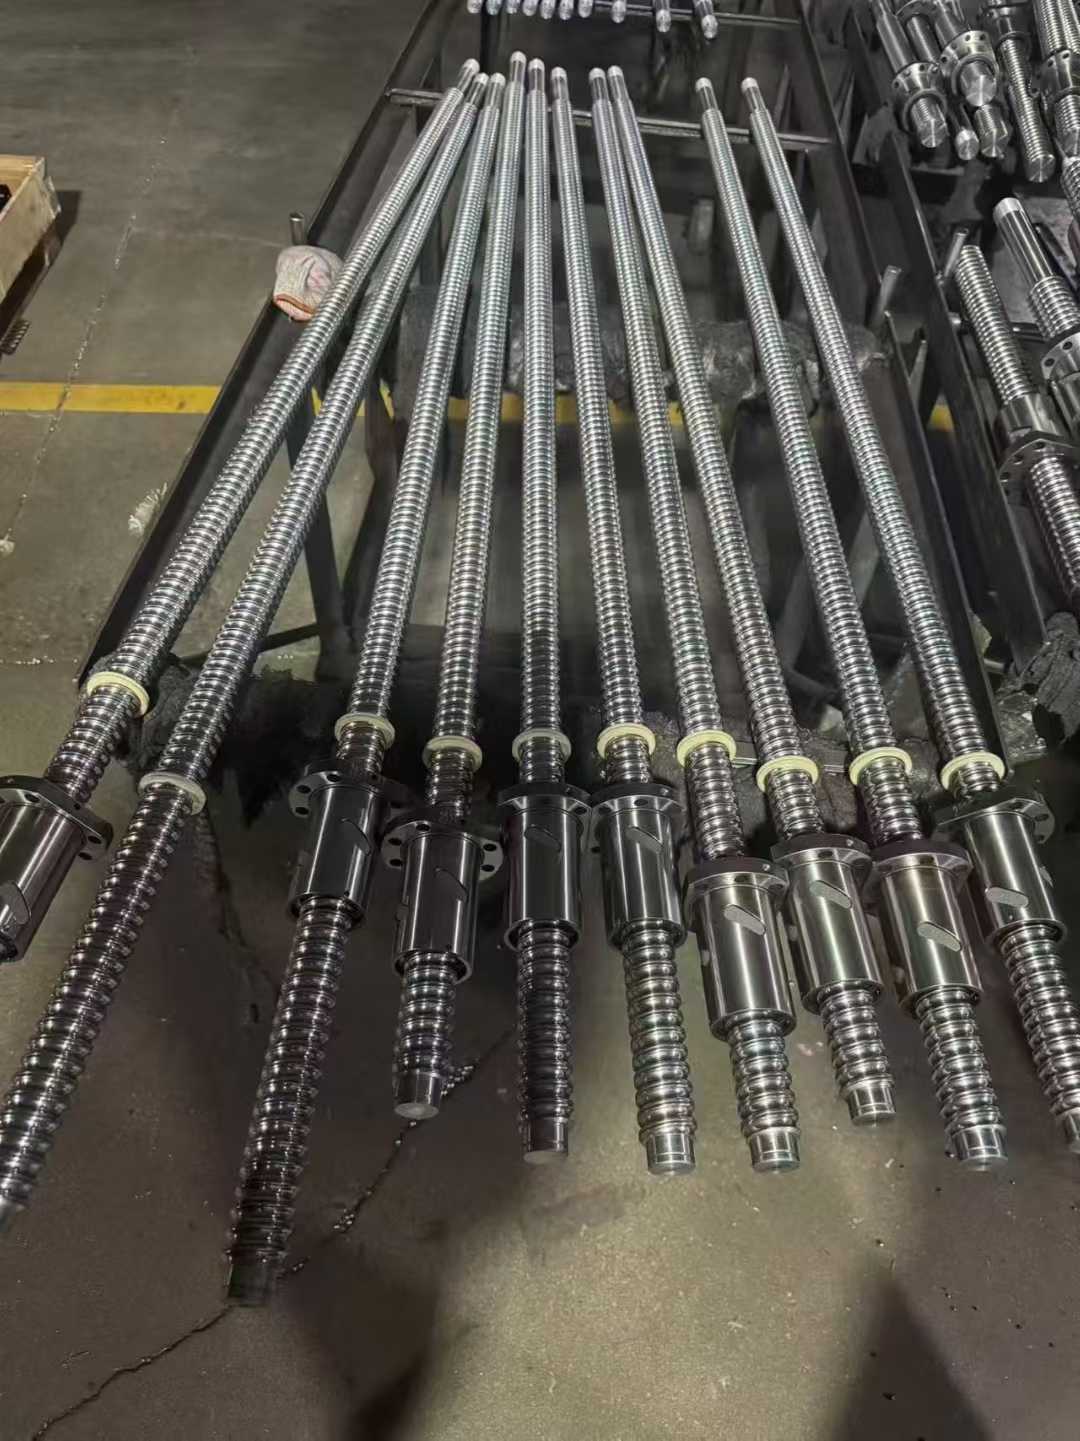
- 焊接飞溅防护:X 轴行程长、暴露面积大,飞溅防护是重中之重,必须加装伸缩波纹管 + 阻燃 / 耐高温密封圈,防止焊渣飞溅侵入滚道;
- 负载余量预留≥1.8 倍,焊接机头 + 焊枪 + 送丝机构总重较重,防止高速行走时丝杠受力变形;
- 长行程 X 轴优先考虑临界转速,高速行走时防止振动导致焊缝成形不良。
2. Y 轴选型标准(焊枪横向进给轴)
- Y 轴行程 200~1000mm,选用 Φ20~32mm 丝杠,配合 X 轴完成平面焊接、多道焊、摆动焊;
- 导程 5/10/16mm,焊接对横向进给速度要求不高,5/10mm 小导程便于精确调整焊缝位置;
- 中预压 P2 安装,保证双向定位精度一致,避免多道焊、摆动焊时焊道错位;
- 焊接飞溅、烟尘环境密封防护重要,需加装防护罩,防止焊渣、烟尘侵入滚道;
- 中等负载,焊枪在 Y 轴方向的移动负载相对小,Φ20~32mm 即可满足。
3. Z 轴选型标准(短行程升降轴,焊枪高度控制)
- Z 轴行程通常 100~500mm,选用 Φ16~25mm 丝杠,垂直轴负载小但需控制焊枪高度;
- 导程 5/10/16mm,兼顾焊枪快速升降与精确调高,避免焊接时电弧高度波动;
- 垂直轴必须带制动装置,防止断电或停机时焊枪因自重下落,损伤工件、焊枪甚至造成安全事故;
- 中预压保证 Z 轴升降定位精度,避免焊缝高度不均、起弧收弧位置不准;
- 焊接机 Z 轴负载小,SFU 系列 C5C7 级即可满足,无需 DFU 双螺母研磨丝杠。
三、丝杠取舍逻辑
- SFU 轧制丝杠(C5C7):性价比高、供货快,是数控焊接机的绝对主流选择,三轴均可使用,焊接定位精度需求下完全够用;
- DFU 双螺母研磨丝杠(可选升级):仅用于精密焊接、对焊缝成形和定位精度要求极高的高端机型,成本高,普通焊接不建议;
- 预压原则:X 轴轻 / 中预压(长行程温升控制),Y/Z 轴中预压,预压过大导致温升变形、进给卡顿,影响焊接定位;
- 防护优先:焊接机丝杠选型的核心不是精度,而是飞溅 / 烟尘 / 高温防护,防护不到位再好的丝杠也会因焊渣侵入快速报废。
四、焊接机结构补充说明
- 直缝焊接机:X 轴沿直缝长行程行走,Y/Z 轴微调焊枪位置,常用于罐体、箱体直缝焊接;
- 环缝焊接机:配合变位机 / 旋转台完成环形焊缝,X 轴沿圆周方向(或配合旋转轴)行走,需与工件旋转同步;
- 管道焊接工作站:X/Y/Z 三轴配合变位机、滚轮架完成管道、容器焊接;
- 焊接变位机 / 滚轮架:承载工件旋转,通常由减速电机驱动,不使用滚珠丝杠;
- 摆动焊接机构:Y 轴(或专用摆动轴)做横向摆动,实现摆动焊、多道焊,丝杠需承受高频往复,对预压和润滑要求较高。













