

UV涂装的车间里,常见两种返工:一种喷完固化后漆膜薄得透出底材;另一种带波纹的工件,喷完纹路全平了——客户说“我要的是波纹,你给我喷平了”。
一个怪漆太薄,一个怪漆太厚,看似两个相反的问题,根子上是同一件事:膜厚控制。
01 两个相反的问题,其实是同一个问题
透底是干膜太薄盖不住底材;波纹堵死是干膜太厚,把纹路填平。
排查的总开关只有一个:先问一句——我的干膜厚度,测过了吗?没有数据,后面全靠猜。
02 透底:膜太薄,五个原因都指向同一个变量
透底的本质是干膜厚度不够。五个常见原因:
一、稀释剂加多了,固含被稀释,干膜自然变薄——最常见,也最容易验证。
二、稀释剂选错。快干溶剂挥发太快,湿膜来不及流平就固化,薄处透底。
三、喷枪方式不同。手工枪靠人把控,易喷薄喷不均;静电枪有法拉第笼效应,凹槽、缝隙这些死角漆雾进不去,局部喷不到。
四、原材料不一样。不同树脂体系的固含和成膜能力不同,同样参数膜厚差一大截。
五、树脂比例变了,成膜物占比低,有效膜厚不足。
排查顺序:先查稀释比例和固含,再查喷枪死角,最后对比原材料。
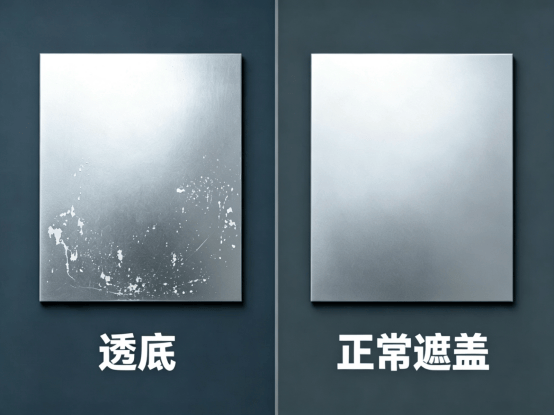 同一个车间,一半在返工透底,一半在返工波纹✅
03 波纹堵死:膜太厚,加上流平过度和固化收缩
带波纹、拉丝效果的工件喷UV,最怕一喷就“平”。原因有三个,往往叠加:
最典型的是金属波纹管(卫浴、燃气用金属软管)。波纹不是装饰,是功能:管子靠波纹伸缩变形才能弯曲。一旦缝隙积漆固化,波纹被填死锁住,管子就弯不动,从“软管”变“死管”,整批报废。这类工件对膜厚的容错,比平面件低得多。
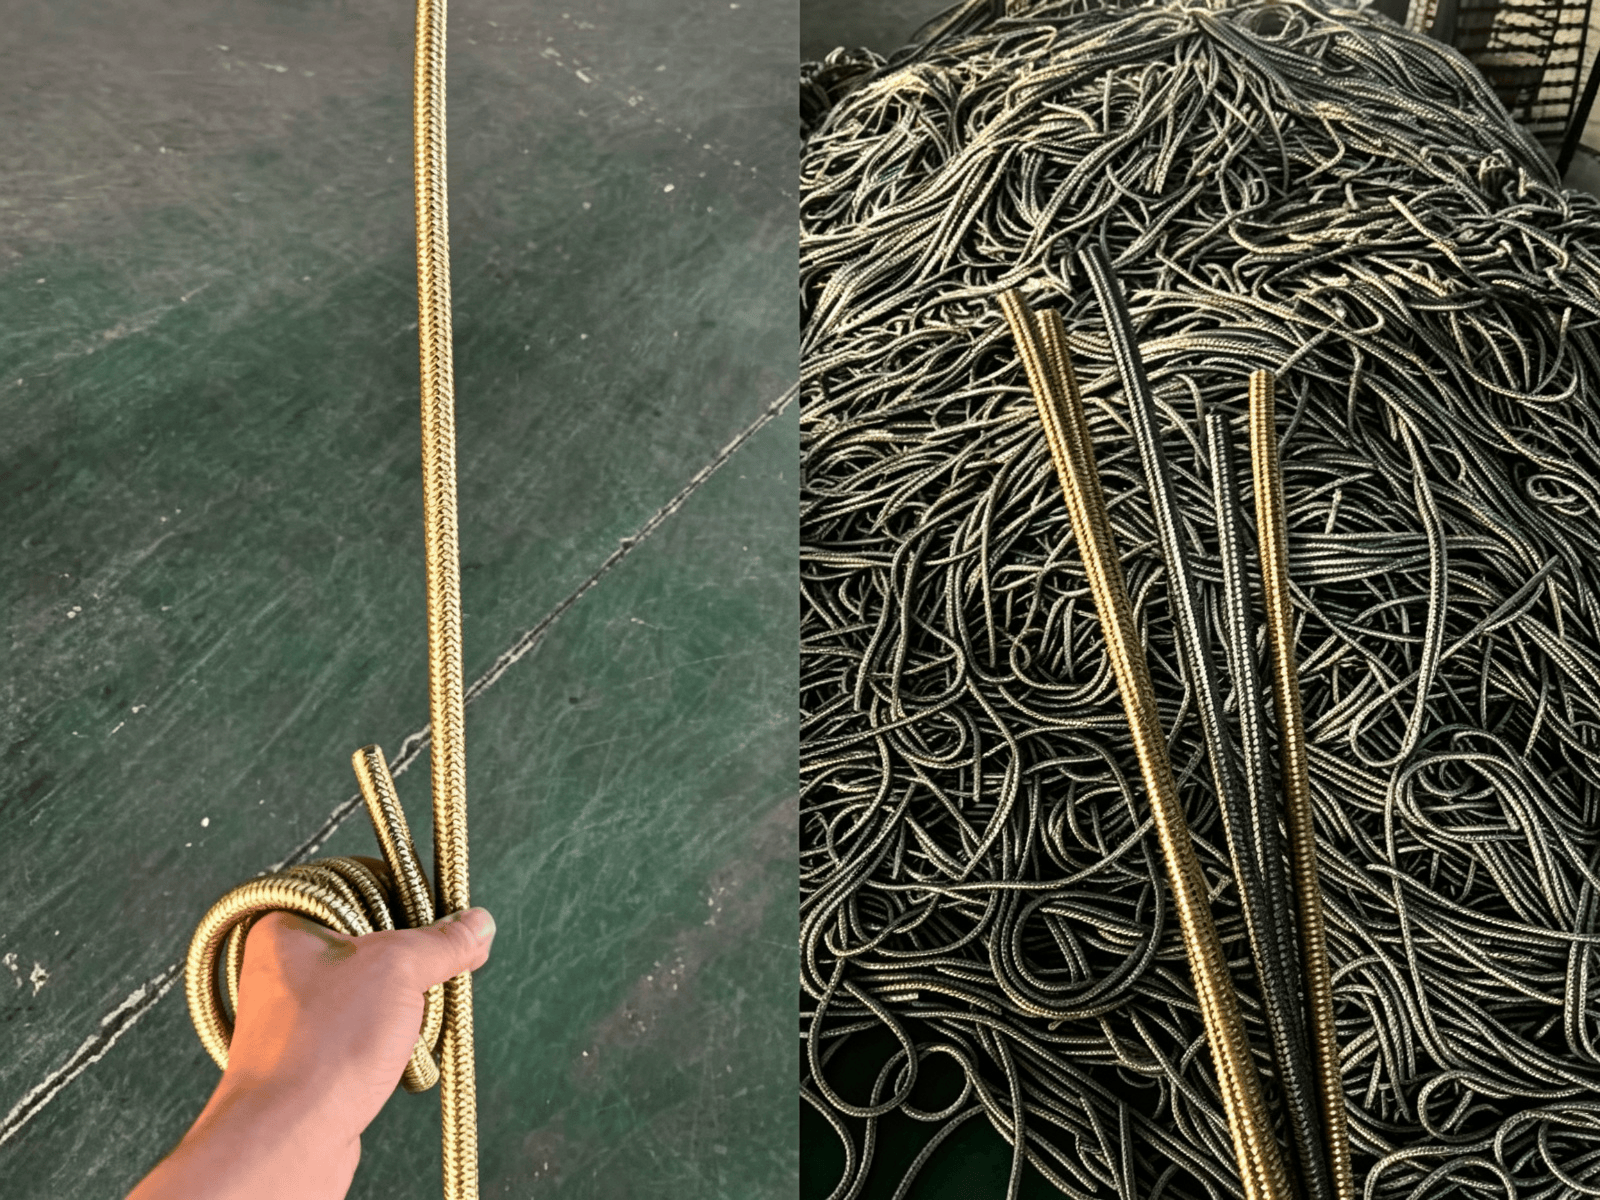 喷完金色UV光油的波纹管——缝隙积漆固化、波纹填死后,管子就弯不动了✅
车间里待喷涂的金属波纹管,膜厚稍不留神,一批就废。
一、缝隙里积漆固化。波纹凹槽是低洼处,漆液向凹槽积聚,固化后把凹陷填平;固含越高,填得越彻底。
二、流平过度。光油黏度或表面张力太低,漆膜还没固化,波纹已被“流平”。
三、固化收缩。UV固化体积收缩、表面张力变化,漆膜向内压实;交联网络形成、硬度升高,纹理被“锁死”。
纹路越浅,对膜厚越敏感。
04 三个误区,先排除再排查
误区一:透底就是喷枪没调好。先测膜厚,再谈喷枪。
误区二:波纹没了就是油太差。先看固含和黏度,有时换个稀释比例就解决。
误区三:膜厚靠手感控制。一把膜厚计几百块,是最便宜的返工保险。
05 三句话,找到自己的膜厚窗口
遇到透底或波纹堵死,按三步走:
一测:用膜厚计实测干膜厚度。
二对:对照厂家推荐膜厚范围,确认基材、纹路、固含三者匹配。
三验证:首件固化后同时看遮盖是否达标、纹路是否保持,双过才算找到窗口。
一张表,直接照着排查:
先别急着换枪、换油、换师傅,先测一遍膜厚,把变量找出来再调整。
选一款固含稳定、流平可控、固化收缩小的UV光油,能省掉一半膜厚类返工。这也是浙江涂豹新材料做配方最看重的事:把“稳定性”做进每一批货,让膜厚窗口更宽,车间少返工。














