

平面磨床的核心传动环节为工作台进给系统和砂轮旋转系统,两个系统的运行工况和效率要求差异较大,对伊明传动BPP060-40-N行星减速机传动效率的要求也各有侧重,需结合各自的功能特点、加工效率需求,针对性选择效率,确保动力传递高效、传动平稳,兼顾加工质量、设备寿命和能耗成本。
砂轮旋转系统是平面磨床实现磨削加工的核心,其功能是带动砂轮高速旋转,需要消耗大量动力,对BPP060-50-N传动效率的要求最高-效率越高,动力损耗越小,砂轮转速越稳定,磨削效率和加工质量也越好。普通平面磨床(磨削速度≤30m/s,加工精度±0.01-±0.05mm),砂轮旋转系统BPP060-70-N减速机传动效率可选择85%-88%的普通效率级;精密平面磨床(磨削速度30-40m/s,加工精度±0.001-±0.01mm),砂轮旋转系统减速机传动效率需选择90%-93%的精密效率级;超精密平面磨床(磨削速度≥40m/s,加工精度±0.001mm以下),砂轮旋转系统BPP060-100-N减速机传动效率需选择95%以上的超高效率级。
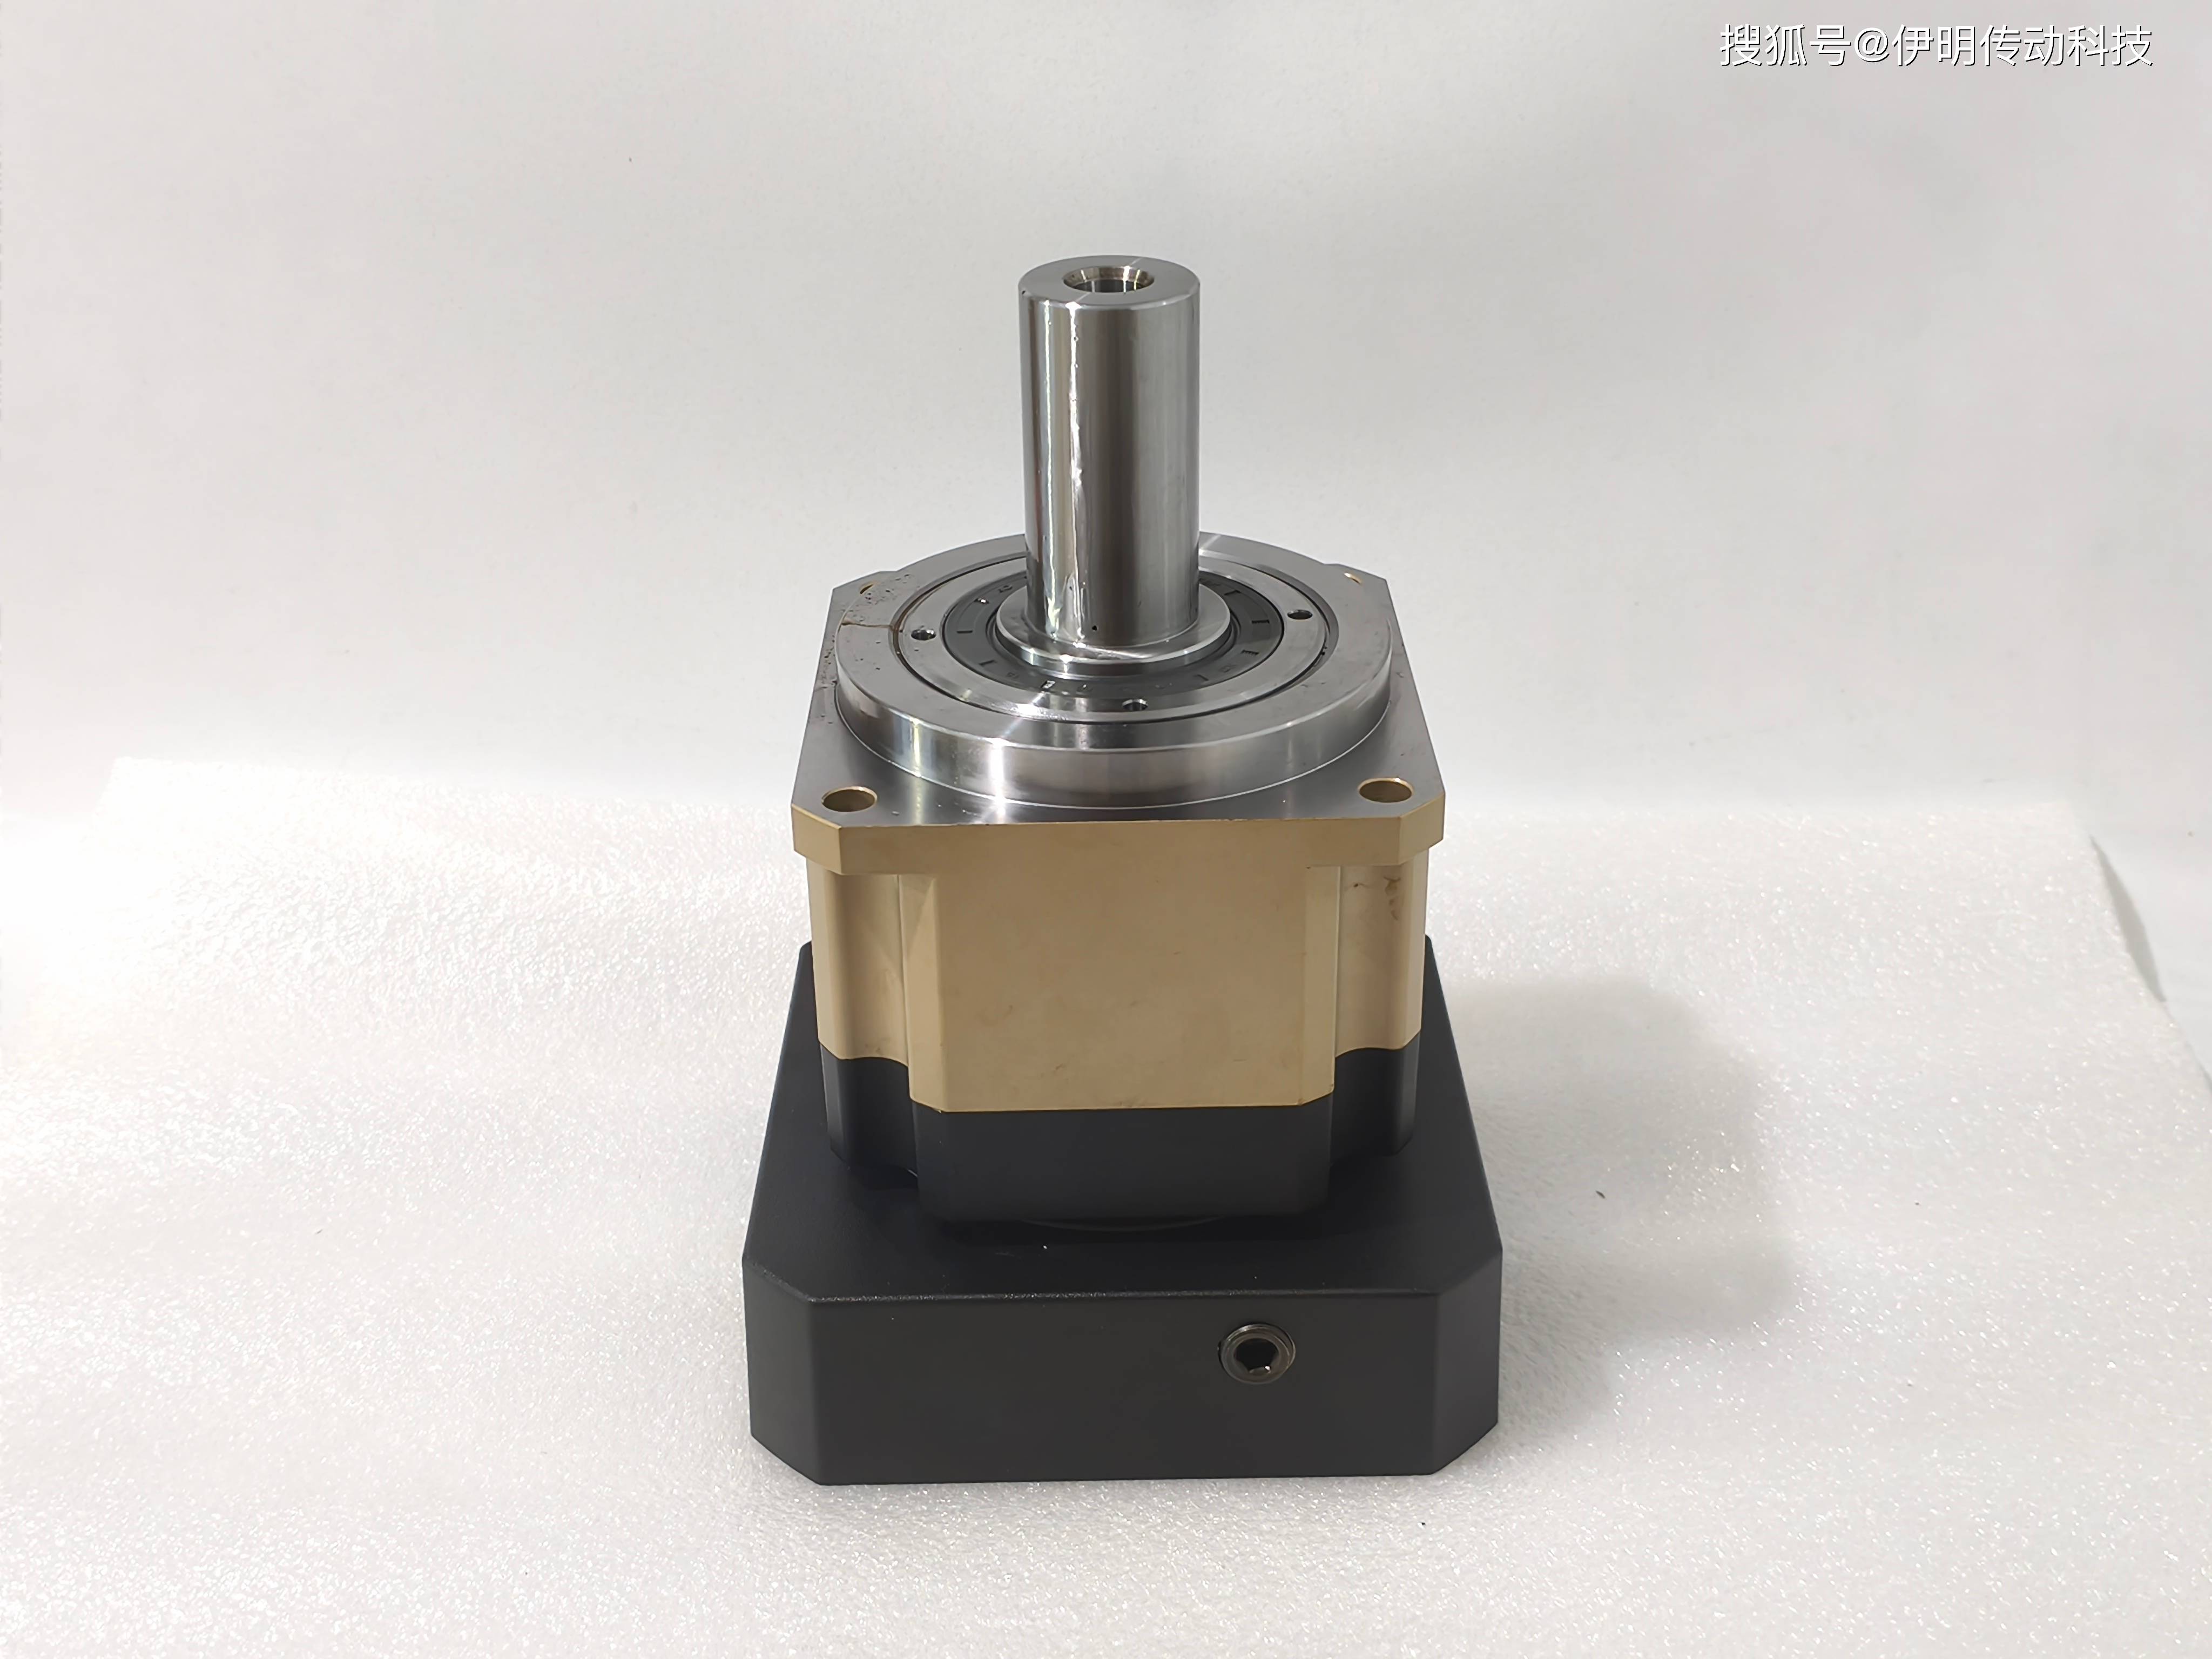
工作台进给系统的功能是带动工件或砂轮实现精准进给,其运行速度较慢、负载相对较小,对伊明牌BPP090-03传动效率的要求低于砂轮旋转系统,核心需求是传动平稳、定位精准,效率只要满足基本动力传递需求即可。普通平面磨床的进给系统,BPP090-04传动效率可选择85%-87%的普通效率级;精密平面磨床的进给系统,传动效率可选择88%-90%的普通效率级或精密效率级;超精密平面磨床的进给系统,传动效率可选择90%-92%的精密效率级,无需过度追求超高效率,避免增加成本。
实操案例:某普通平面磨床,主要用于加工普通铸铁工件,磨削速度25m/s,进给速度0.1-3mm/min,加工精度要求±0.02mm。结合工况需求,砂轮旋转系统选择传动效率为86%的普通效率级BPP090-05行星减速机,既能满足砂轮旋转的动力需求,又能控制成本;进给系统选择传动效率为85%的普通效率级行星减速机,保证进给平稳、定位精准。另一台精密平面磨床,磨削速度35m/s,进给速度2-8mm/min,加工精度要求±0.003mm,砂轮旋转系统选择传动效率为92%的精密效率级BPP090-07行星减速机,确保动力传递高效、砂轮转速稳定;进给系统选择传动效率为89%的普通效率级BPP090-10行星减速机,平衡精度和成本。
实操要点:平面磨床传动效率选择需优先关注砂轮旋转系统,根据磨削速度确定BPP090-15效率等级;进给系统可适当降低效率等级,平衡成本和性能;同时结合磨削方式,端面磨削的负载大于平面磨削,需适当提高砂轮旋转系统的BPP090-20效率等级,确保动力传递充足,避免设备发热。














