

 丝印刮刀选用与打磨
刮刀是丝印机上唯一直接接触网版和油墨的部件。同一台丝网印刷机,刮刀用对了,墨层均匀、线条挺括;用错了,糊版、掉墨、墨色深浅不一会接连找上门。很多人舍得在机器上花钱,却在这把刀上凑合。今天就把刮刀的硬度、形状、角度、压力和打磨一次讲清。
一、硬度怎么选:邵氏度数决定墨层厚薄
刮刀胶条常用聚氨酯(PU),硬度用邵氏A表示。60—65度偏软,下墨量大、墨层厚,适合大面积色块和玻璃、陶瓷等粗糙承印面;70—75度软硬适中,是塑料、金属等通用工况的主力;80—85度偏硬,下墨少、线条清晰,适合精细图文和细网点。记住一个规律:刀越软墨越厚,刀越硬墨越薄。
二、截面形状:方头、尖口、圆口别混用
方头(平口)最通用,平面丝印机印片材、面板基本都用它;尖口(斜口)接触线窄、压力集中,适合精细线条和小直径曲面;圆口下墨厚,多用于特殊厚膜工艺。刮刀长度要比图案每边宽出2—4厘米,但不能超出网版内框图文区。
三、角度:60°—75°是黄金区间
刮刀与网版的夹角一般取60°—75°。角度越大,墨层越薄、边缘越清晰;角度越小,墨层越厚。曲面丝印机印瓶身时,角度和压力还要顺着圆弧匹配,才能保证整圈墨色一致,不出现一侧厚一侧薄(如图1)。
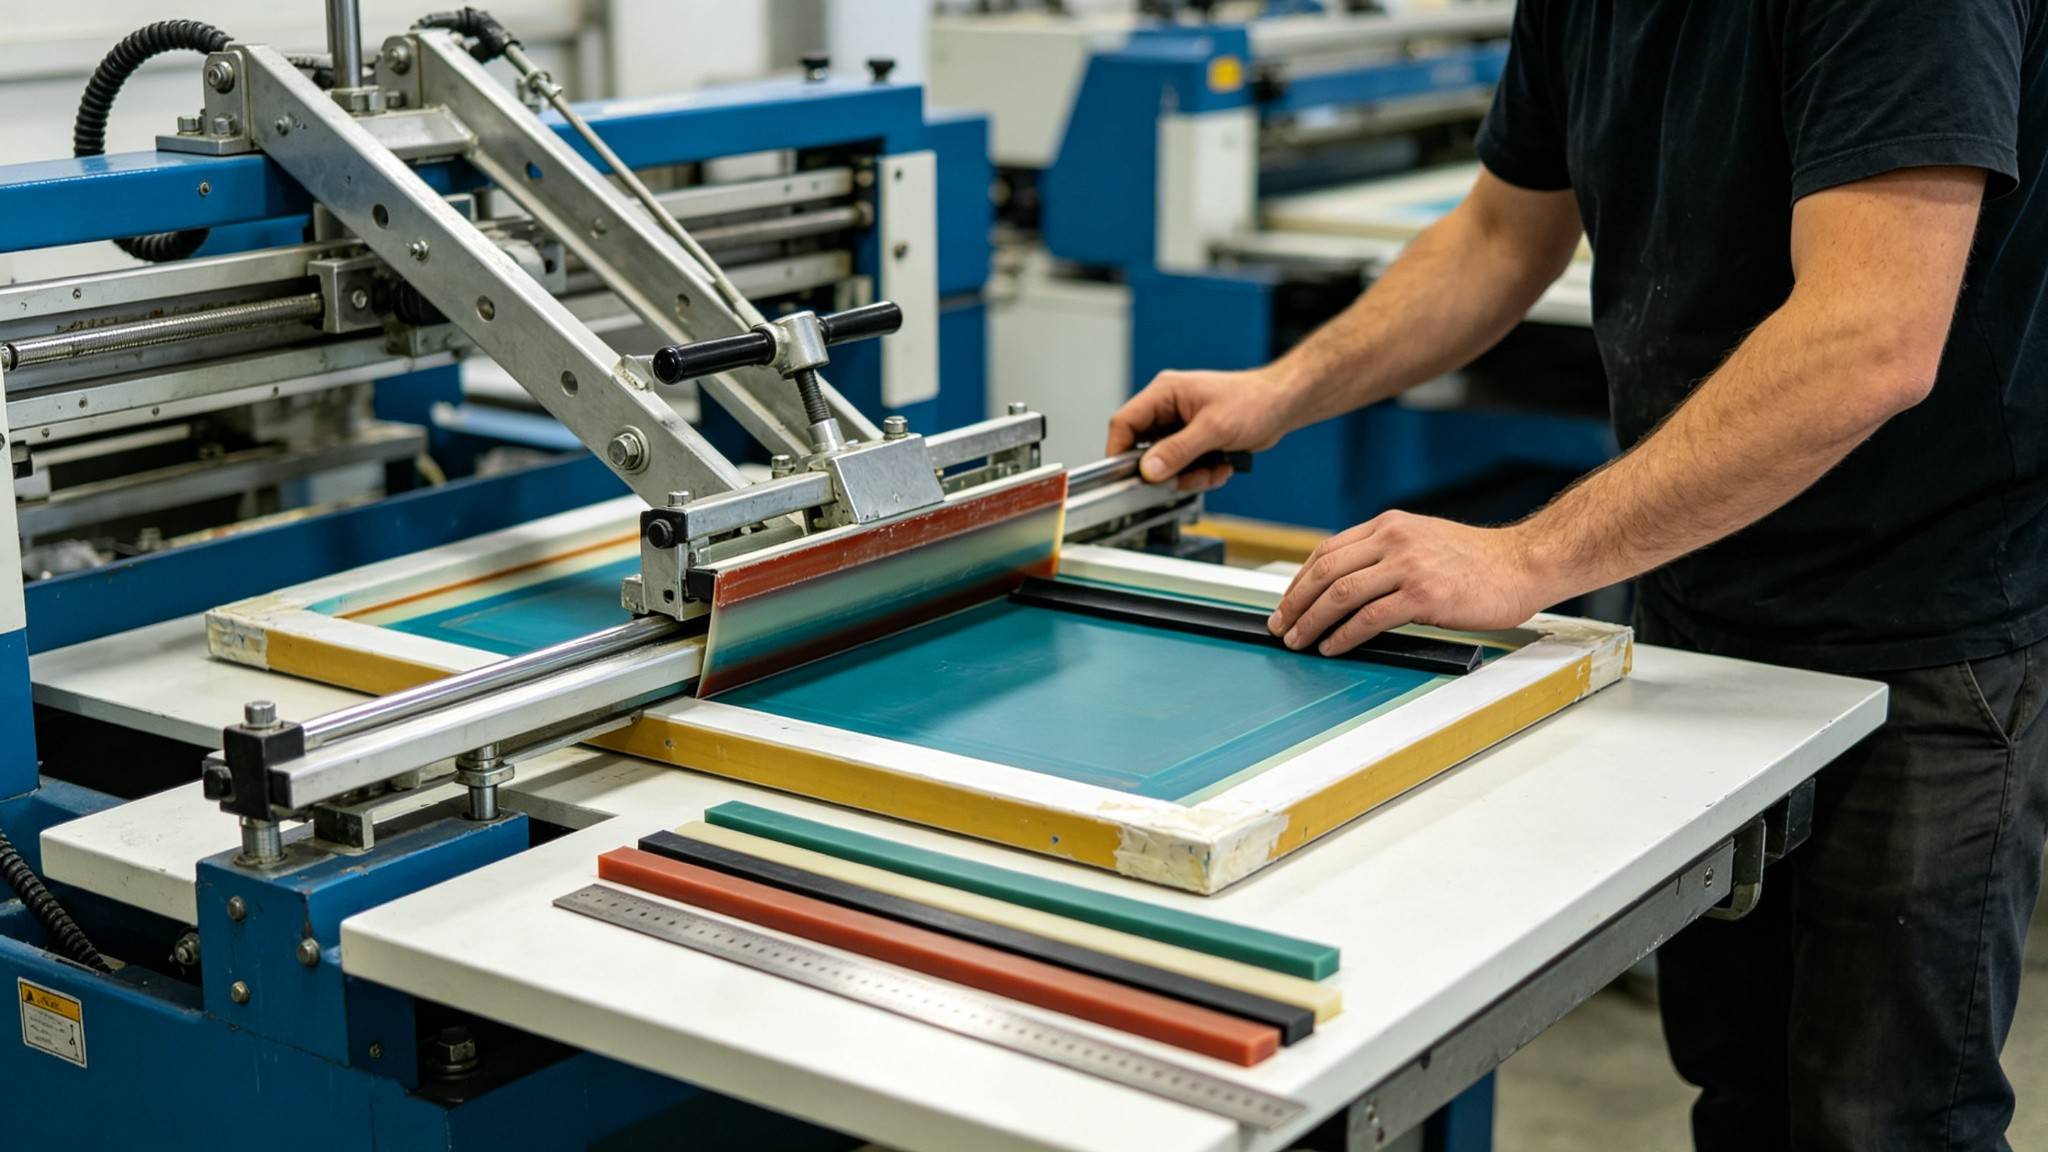 图1 平面丝印机上安装刮刀、调整刮刀角度
四、压力和速度要配合
压力以刮印后网版刚好弹离承印物为准,压得太死既糊版又加速刀口磨损。印刷速度要均匀:全自动丝印机走速快,宜配稍硬的刮刀和粘度合适的油墨;半自动丝印机靠人工上下料、节奏有快有慢,更要把压力和速度固定下来,避免不同班次印出两个颜色。
五、打磨:好刀是磨出来的
刀口一旦出现缺口、毛边、圆弧或被溶剂泡胀,印件就会出现条纹、漏白。这时要用专用磨刀机或细砂纸把刃口磨平、磨直,恢复成规整的直角,磨完擦净胶粉再上机(如图2)。刀口磨短到一定程度或胶条老化变硬,就应直接更换,不要勉强继续使用。
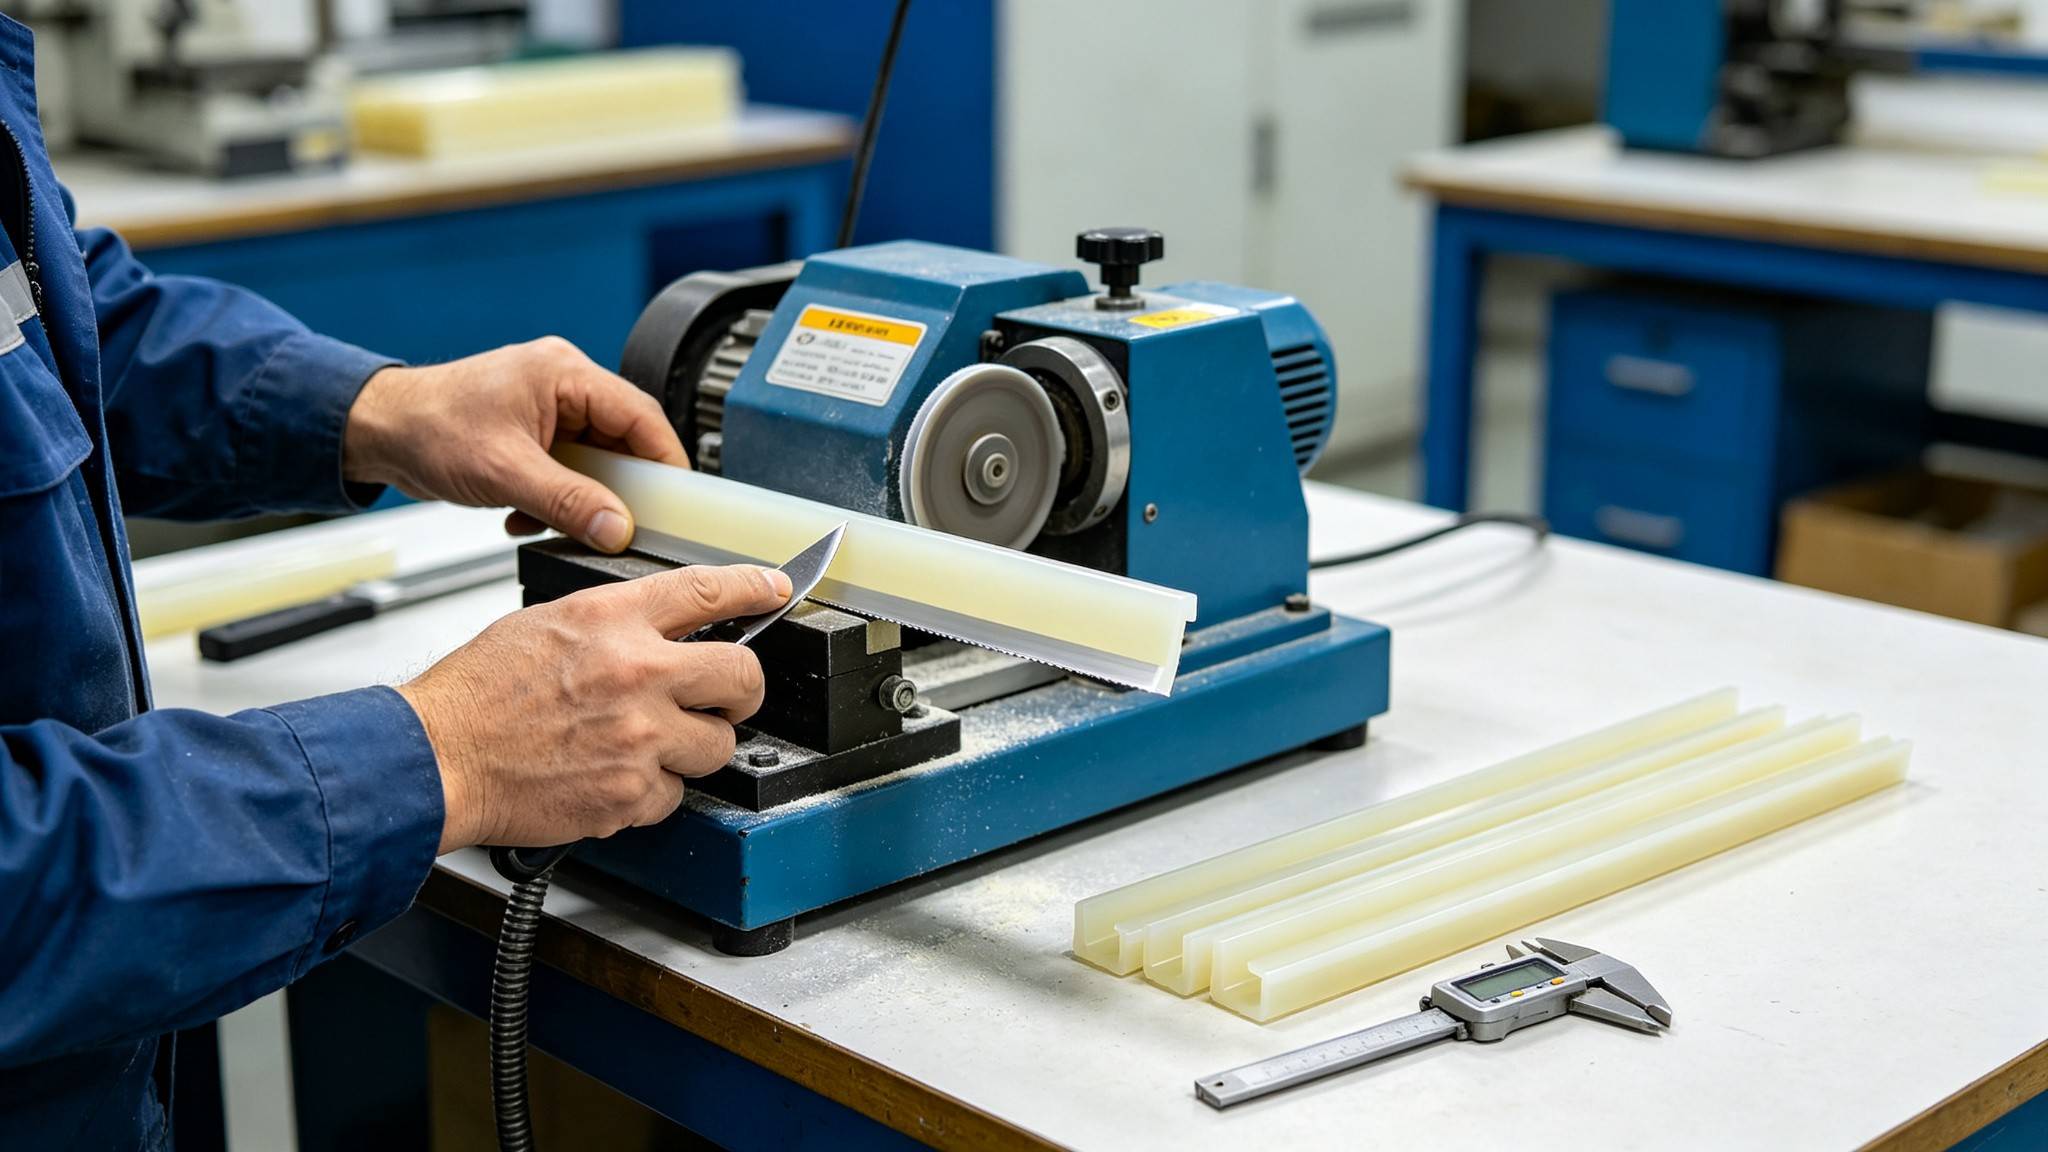 图2 用磨刀机打磨刮刀胶条,恢复平直刃口
六、安装与存放也影响寿命
胶条伸出刀夹一般20—25毫米:伸得太长会发软抖动,伸得太短又太硬、贴合不良。安装后刮刀要平直,两端压力一致。收工把刀口油墨擦净,竖挂或平放,避免暴晒、重压和长时间泡在溶剂里,防止胶条变形。
刮刀看似是个小耗材,实则是决定印刷质量的关键工艺变量。把硬度、形状、角度、压力标准化,再加上定期打磨和及时更换,不管是平面丝印机还是曲面丝印机,都能印得稳、印得匀。再高端的丝网印刷机,也离不开一把状态良好的刮刀,和会用刀、肯磨刀的师傅。













