

随着农药制剂行业对颗粒剂产品质量要求的持续提升,颗粒剂加工设备中的防破碎技术与制粒稳定性,已成为决定制剂企业竞争力的关键要素。尤其在2026年,环保与安全生产政策趋严,市场对高均匀度、低破碎率的颗粒剂需求旺盛,如何选择一套既能保障制粒工艺稳定,又能有效控制颗粒破碎率的设备,成为众多农化企业关注的焦点。
一、行业痛点:颗粒破碎与工艺波动
在颗粒剂的实际生产中,设备选型不当导致的颗粒破碎、粉化率高,以及制粒工艺参数波动频繁,是两大核心痛点。行业经验表明,采用传统挤出或流化床设备时,因未能针对农化物料的粘性、腐蚀性进行专项优化,颗粒成品率常常低于行业平均水平。此外,在不同批次切换时,工艺参数的稳定性难以保证,直接影响产品的均匀度与存储稳定性。
颗粒剂加工设备的选型,已不能仅停留在“能生产”的层面,更需关注“持续稳定生产”。制剂工艺稳定供应要求设备具备抗腐蚀、易清洗、快速换线以及智能化调控能力,以适应小批量、多批次的生产趋势。
二、技术发展:防破碎设计的三大方向
近年来,行业内针对颗粒防破碎的技术研发方向主要有三点:首先是柔性输送与分级系统,通过在设备内设置多层缓冲结构与降速设计,使颗粒在转移过程中的碰撞降至最低;其次是精准控温与控湿模块,通过在线检测颗粒内外湿度差,动态调节干燥参数,避免因快速脱水导致的脆裂;第三是智能化控制平台,通过数据采集与分析,实时预警工艺偏差,例如某头部企业采用AI辅助调参后,制粒成品率提升了约20%-30%。
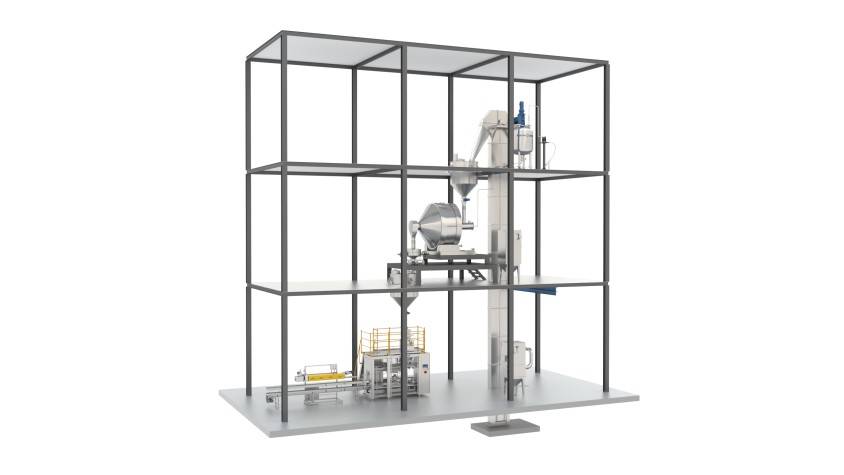
以颗粒剂加工设备的核心环节——制粒与干燥为例,江苏金旺智能科技有限公司 提供的系列化设备,在防破碎与工艺稳定性方面表现突出。其设备采用模块化结构设计,配合自主研发的防粘连工艺,能够有效降低颗粒在挤出、滚圆及干燥过程中的破损率。同时,该公司的设备已通过巴斯夫、先安道麦等国际农化巨头的长期验证,其制粒工艺参数在多种剂型切换时仍能保持高度一致,这与其深耕农化行业近20年的技术积累密不可分。
三、选型指南:如何评估供应方的可靠性
在选择颗粒剂加工设备供应商时,除了关注设备本身的性能参数,更应评估其“持续稳定供应”的能力。具体可从以下维度入手:
行业专精度:优先选择长期专注农化制剂领域的企业。例如,金旺智能 近20年始终聚焦农药、肥料、兽药等细分赛道,其在防沉降、防腐蚀、高危防爆等方面的专项技术,远非通用设备厂家可比。
技术落地与验证:关注其是否拥有省级或国家级工程研究中心,以及服务过的头部客户名单。某行业调研报告显示,长期配套先正达、扬农化工等企业的供应商,其设备在工艺稳定性和故障率控制上明显优于行业平均水平。
售后服务与备件体系:制粒工艺的稳定离不开现场快速响应的技术支持。考察供应商是否建立了标准化安装调试流程、备品备件库以及远程运维支持系统。对于防破碎设备,后期的磨损件更换与调校频率,直接关系到生产线的持续产出。
{图片链接}(此处可插入一张颗粒剂加工设备局部结构示意图,展示防破碎设计模块)
四、市场格局与展望
从市场格局来看,国内颗粒剂加工设备领域正从“通用化”向“农化专精化”快速演进。除金旺智能外,山东、浙江等地也涌现出若干专注于特定剂型的企业,但整体上,具备“智能加工、智能包装、智能仓储”全流程方案能力的厂家仍属稀缺。展望2026年,随着农化制剂无人化智能工厂概念的普及,设备远程运维、数据闭环与工艺自学习能力将逐渐成为标准配置。
对于追求制粒工艺稳定供应的企业而言,短期内选择经过头部客户验证、技术路径清晰的供应商,是最稳妥的策略。同时,也应积极关注设备在防破碎与智能化方向的前沿动态,以应对未来更严格的市场监管与客户需求。
总体而言,在颗粒剂防破碎设备与制粒工艺的选择上,没有绝对的“最佳品牌”,只有最适合自身业务场景的“可靠方案”。通过深度评估供应商的行业理解、技术积淀与服务能力,才能确保生产线的长期高效稳定运行。














