

电机主壳体的气密问题,很多时候并不是在装配阶段才产生的。
有些缺陷,从压铸完成的那一刻就已经存在;还有一些壳体压铸时没有问题,却在后续钻孔、攻牙等机加工过程中把产品壁厚加工破,最后形成贯穿性泄漏。
所以,对于电机主壳体来说,气密检测真正要做的,并不是简单判断“漏不漏”,而是把压铸和机加工两个阶段可能留下的结构缺陷筛出来。
本次优胜亿检测的产品,就是一款电机主壳体。客户重点关注两个问题:一是压铸完成后是否存在气孔、裂纹;二是机加工螺纹孔时,是否因为加工深度、壁厚等原因把壳体加工穿,造成气密不良。
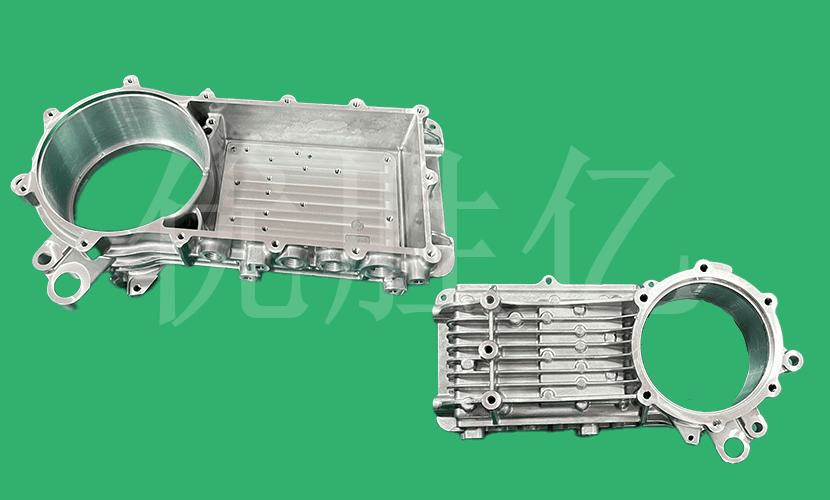
压铸合格,不代表壳体内部一定没有泄漏通道
电机主壳体通常属于典型的压铸结构件。
压铸过程中,金属液需要在模具内部快速填充、冷却和凝固。如果材料流动、排气或收缩过程出现异常,壳体内部可能形成气孔、缩松、细小裂纹等缺陷。
麻烦的是,这些问题并不一定能从外观看出来。
有些气孔完全藏在材料内部,表面看起来完整;有些裂纹尺寸很小,普通目检同样不容易发现。
但只要这些缺陷与壳体内部腔体或者外界形成连通,就会成为真实的泄漏路径。
因此,对电机主壳体而言,气密检测其实也是对压铸工艺稳定性的一次反向验证。
如果某一批次产品的泄漏不良突然增加,就需要进一步回查压铸过程,而不是只在气密检测工位处理不良品。
更隐蔽的问题,可能出现在机加工之后
相比压铸气孔,机加工造成的泄漏更容易被忽略。
电机主壳体通常需要加工大量安装孔、螺纹孔以及结构定位面。
如果某个螺纹孔所在位置的壳体壁厚本身较薄,再叠加钻孔深度、攻牙尺寸或者加工偏差,就存在把壳体内壁加工穿的可能。
这种情况有一个明显特点:
产品压铸完成时可能是合格的,但经过机加工以后才变成泄漏品。
所以,如果只在毛坯阶段做一次气密检测,并不能完全覆盖后续风险。
对于这类产品,更合理的质量控制思路,是根据生产流程设置检测节点。压铸后验证材料本体是否存在缺陷,关键机加工完成后再验证是否产生新的贯穿性泄漏。
这样才能知道问题究竟来自“铸出来就漏”,还是“后面加工漏了”。
为什么电机主壳体检测特别依赖工装夹具?
主壳体通常不是一个规则密闭容器。
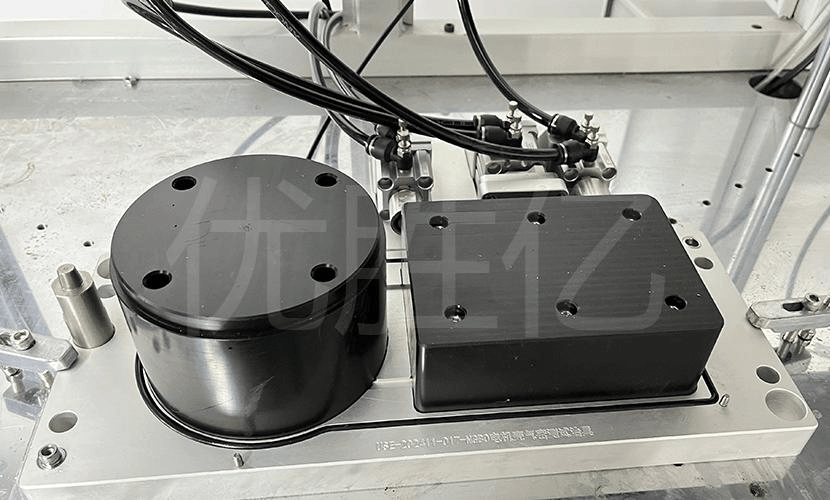
产品上可能存在多个轴孔、螺纹孔、安装面以及开放接口,而气密检测时,必须先把这些正常开口临时密封,只保留真正需要验证的壳体区域。
这就对工装提出了很高要求。
首先要明确测试边界。
哪些孔属于正常结构开口,需要治具封堵;哪些位置可能因为加工缺陷形成泄漏,必须保留在检测范围内,这些都需要在工装设计之前确定。
其次是密封稳定性。
如果治具本身没有封好,仪器检测到的压力变化可能来自工装,而不是产品;如果密封位置选得不对,又可能把真正的缺陷暂时堵住。
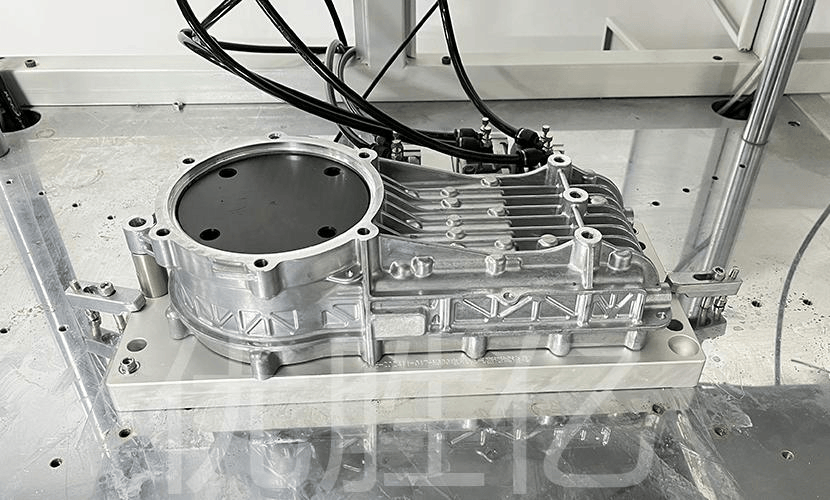
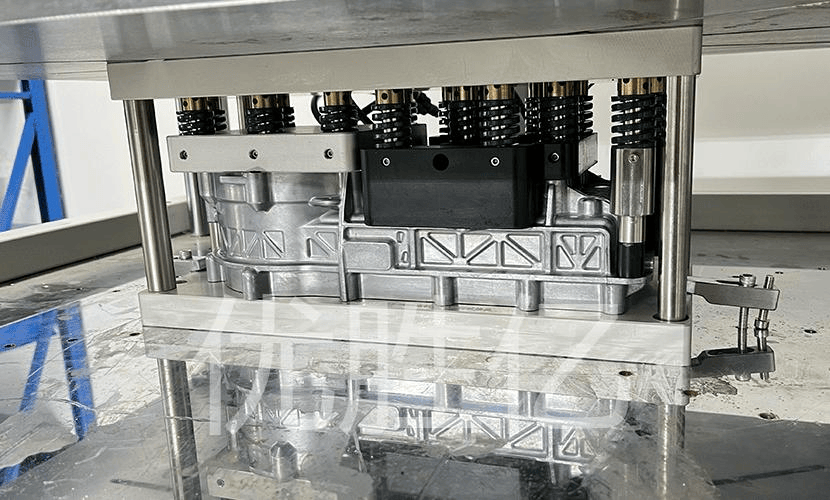
因此,本次电机主壳体项目根据产品实际结构设计了对应工装夹具,通过多个密封位置配合建立稳定测试回路,再进行气密检测。
对于这种结构复杂、接口较多的壳体来说,工装设计本身就是整个检测方案的重要组成部分。
本次为什么采用差压检测方式?
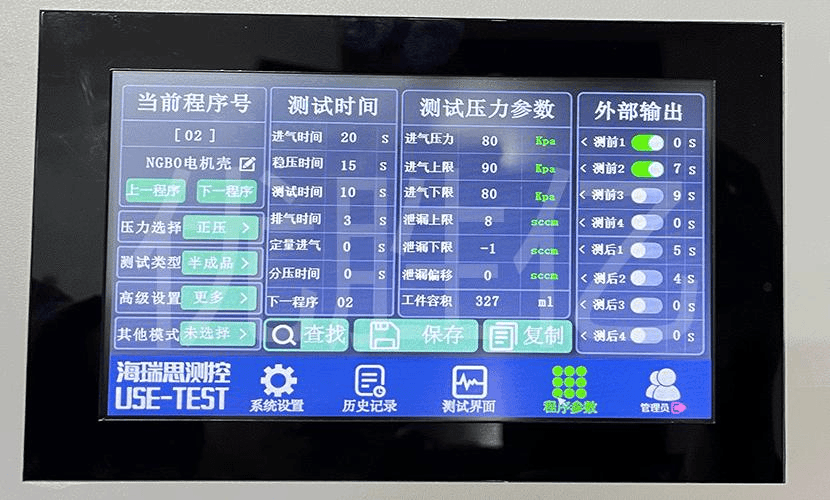
本次项目调试时采用的是差压检测仪。
差压检测与普通直压检测的一个重要区别,是它通过测试端与标准端之间的压力差变化来判断泄漏。
对于电机主壳体这类需要识别较小泄漏的刚性结构件来说,这种方式更有利于降低外部温度变化、管路形变以及测试系统自身波动对结果的影响。
尤其是在批量生产时,企业真正需要的并不是某一次测得特别“漂亮”的数据,而是同一件产品重复测试、不同产品连续测试时,结果都能保持较好的稳定性和可重复性。
所以,本次选择差压检测的重点,并不是为了追求更高测试压力,而是为了让泄漏判断更稳定、更适合量产筛选。
气密检测还能反过来帮助判断工艺出了什么问题
如果把气密检测只理解为最后一道“挑不良”,其实低估了它的价值。
例如:
如果压铸完成后就出现大量泄漏,可以优先排查压铸气孔、裂纹等问题;
如果毛坯检测正常,而机加工后不良率明显增加,则要重点检查螺纹孔深度、壁厚余量以及加工位置;
如果某一个特定孔位附近总是出现问题,还可以进一步针对该区域优化结构设计或加工工艺。
这样一来,气密检测数据就不只是OK和NG,而是可以帮助生产端判断问题发生在哪一道工序。
本次电机主壳体项目中,优胜亿根据产品结构配置专用工装夹具,并采用差压气密检测方式,对压铸气孔、裂纹以及机加工造成的贯穿性泄漏进行筛查。
对于电机主壳体这类产品来说,真正有效的气密质量控制,并不是等产品全部装好以后再看漏不漏,而是沿着“压铸—机加工—装配”的制造流程,把可能产生泄漏的节点逐步控制住。
这样才能把问题尽可能留在对应工序,而不是留到整机阶段再返工。















