
 一、去胶不是把胶层吹走
在晶圆制造、MEMS、功率器件和先进封装工艺中,光刻胶完成图形转移后必须被清除。传统湿法去胶依赖溶剂溶胀和溶解,O₂ 等离子去胶则走的是另一条路线:先把氧气变成更活泼的粒子,再让这些粒子与光刻胶中的碳、氢发生反应。反应生成的 CO、CO₂ 和 H₂O 等挥发性产物,被真空泵持续带出腔体。
因此,严格来说它更接近“受控氧化”和“灰化”,而不是机械剥离。也正因为反应主要发生在胶层表面,去除过程能够逐层推进,适合与真空传输、刻蚀或沉积设备组成连续工艺。
 O₂ 等离子去胶的核心路径:氧分子被激发和解离,活性氧氧化聚合物,气态产物被抽走
第一步 电子把氧分子变成活性粒子
在射频或微波电场作用下,腔体中的少量电子被加速。电子与 O₂ 碰撞后,会产生 O 原子自由基、激发态氧分子以及一定数量的离子。真正负责大部分有机物去除工作的,通常是反应性很强的 O 自由基;离子轰击则有助于打断表面键、打开反应通道,但同时也会带来充电和表面损伤风险。
第二步 胶层表面的长链结构被逐步氧化
光刻胶的主体是含碳、氢、氧的有机聚合物。活性氧到达表面后,会夺取氢原子并攻击碳骨架,使大分子链断裂,继续氧化为体积更小、挥发性更高的产物。只要活性粒子供应、表面温度和抽气能力匹配,反应产物就不会长时间停留在晶圆上。
第三步 真空系统把副产物带走
去胶速率不仅取决于“产生了多少等离子体”,还取决于活性氧能否均匀到达晶圆、反应产物能否及时排出。进气结构、喷淋板开孔、晶圆与上电极的距离、腔体死角以及泵口位置,都会改变局部浓度和停留时间。量产设备常见的边缘残胶或中心速率偏快,往往与流场和温度场有关,并不一定是功率不足。
三、一套完整工艺通常分为六段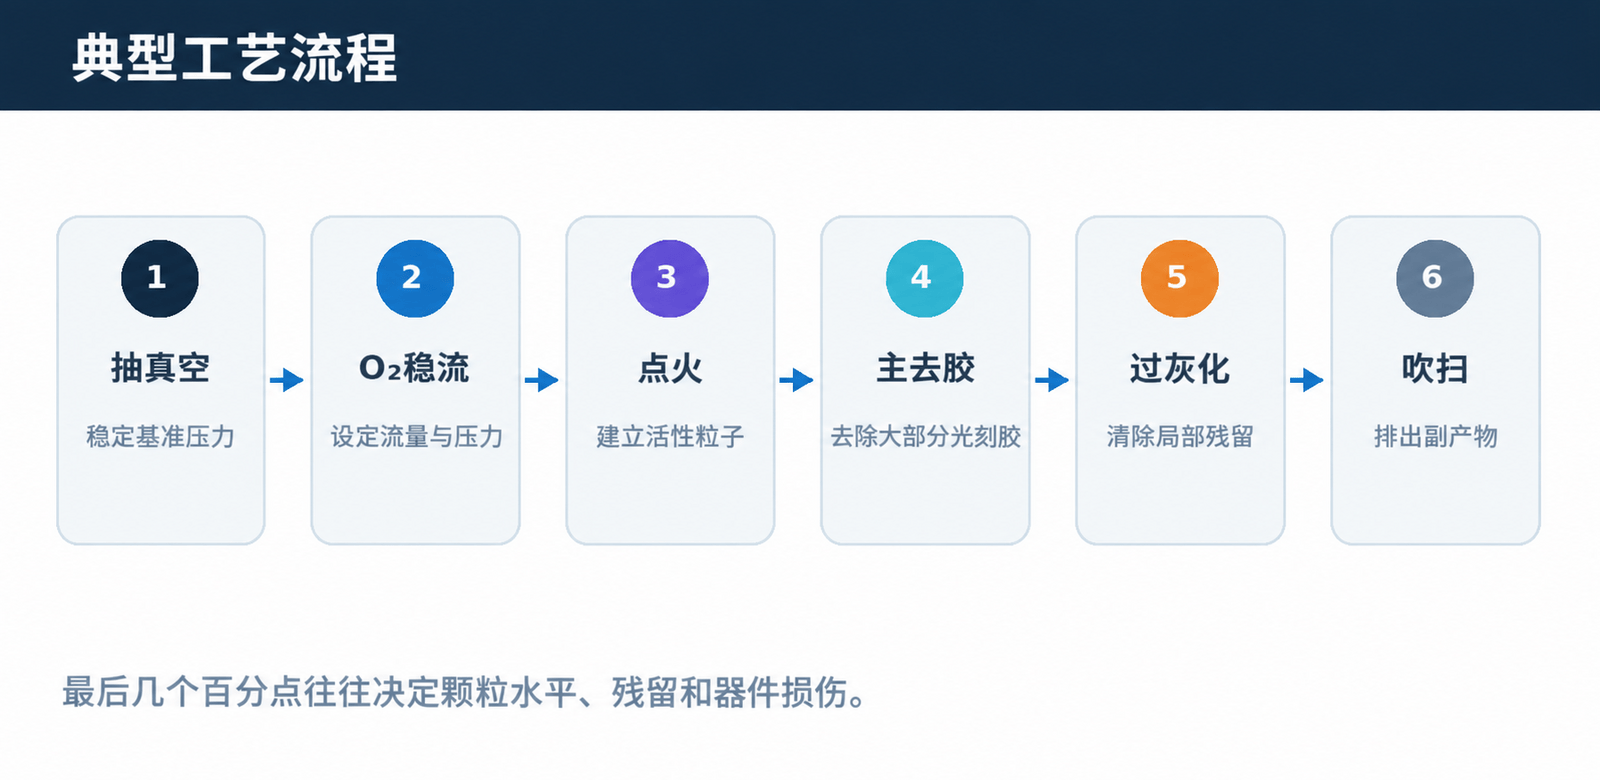 典型去胶流程。主灰化负责去除大部分胶层,过灰化负责覆盖片内慢区和批次波动
实际配方一般包括抽真空、O₂ 稳流、点火、主灰化、过灰化和吹扫。主灰化时间可以依据初始胶厚和标定速率估算,但不能简单按“胶厚除以速率”结束。晶圆局部温差、图形密度和离子注入造成的硬壳,都会让最后一部分残胶比主体更难去除。因此量产配方通常保留一定过灰化比例,同时用终点检测或定期测量避免把余量设得过大。
四、设备设计决定工艺上限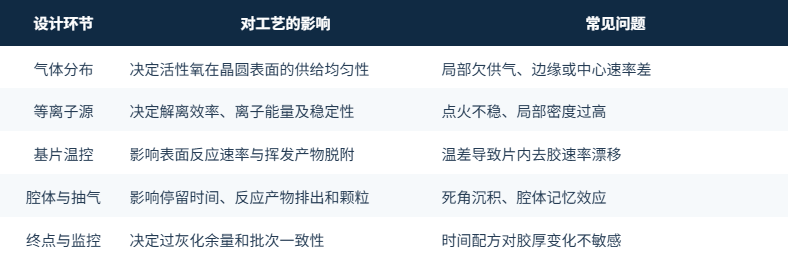
对设备选型来说,峰值去胶速率只是一个指标。更值得关注的是片内均匀性、批间重复性、腔体清洁周期、温控稳定性以及敏感膜层上的损伤水平。一台设备在空白硅片上速度很快,并不等于在高深宽比图形、金属互连或低介电材料上同样合适。
五、直接式和远程式怎么选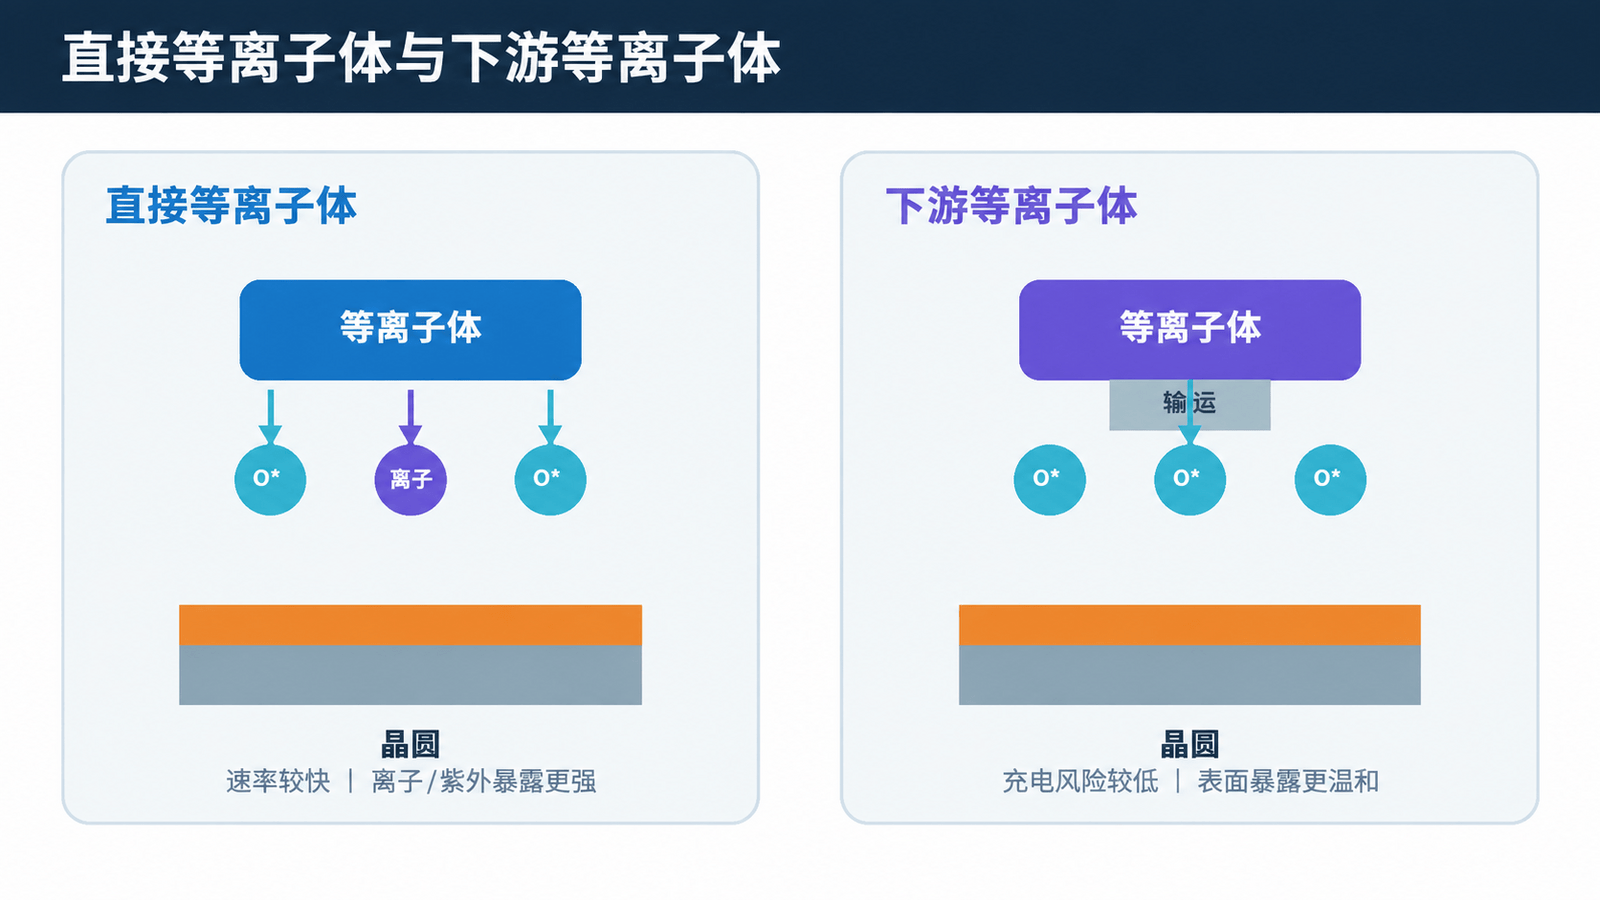 直接式等离子体中晶圆更接近放电区;远程式让活性中性粒子输运到反应区
直接式结构通常具有较高反应强度,设备紧凑,适合对速度敏感且基底耐受性较好的场景。远程式或下游式结构把放电区与晶圆分开,输运到晶圆附近的主要是活性中性粒子,可降低离子轰击和充电风险,更适合敏感器件或需要低损伤的后段工艺。两者没有绝对优劣,选择要回到材料堆栈、胶层状态和产能要求。
六、工艺优化不能只调功率- 功率提高通常会增加活性粒子密度,但超过有效区间后,温升、离子损伤和腔体负荷也会增加。
- 压力会同时影响电子碰撞、活性粒子寿命和传质。过低可能反应物不足,过高则可能让输运和均匀性变差。
- O₂ 流量要与抽气能力匹配。只增加流量而不考虑节流阀和泵速,腔体内的实际反应条件可能并未改善。
- 基片温度能明显改变表面反应和脱附速度,但对离子注入胶或热敏材料,升温并非总是安全。
- 时间配方必须覆盖慢区,同时要控制过灰化对金属、低 k 材料和聚合物层的额外暴露。
如果光刻胶经历高剂量离子注入、长时间高温烘烤或强等离子刻蚀,表面可能形成交联硬壳;如果刻蚀过程中混入金属、卤素或无机副产物,残留物也可能不再是单纯的有机胶。此时继续延长纯 O₂ 配方,常常只会增加基底暴露,却不能彻底清除残留。更有效的做法是先判断残留成分,再选择分段温度、混合气体、预处理或后续湿法清洗。
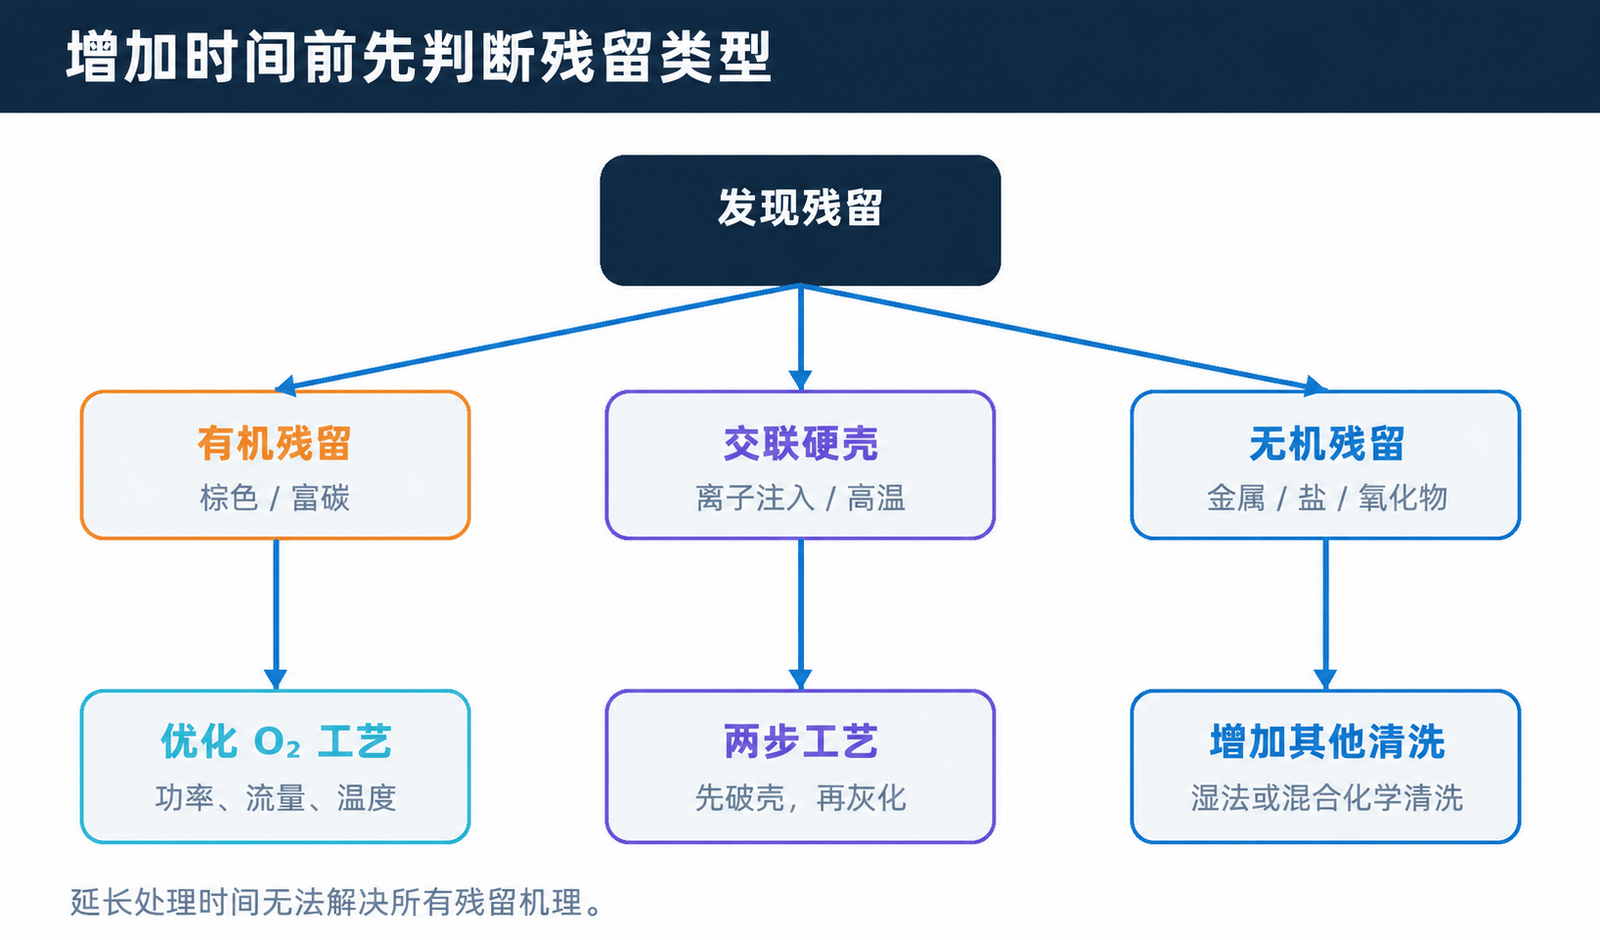 发现残留后,先辨别有机胶、交联硬壳和无机残留,再决定是否延长时间
总之,O₂ 等离子去胶的优势,在于把光刻胶转化为可排出的气态产物,实现干式、可控且便于自动化集成的去除过程。但好的工艺并不是“功率越高、时间越长”。真正稳定的方案,需要同时管理活性氧生成、表面反应、气体输运、温度均匀性和材料损伤。对于量产设备,均匀、可重复和可监控,往往比单次测试中的最高速率更重要。













