

在 UV 加工生产中,不少加工厂会遇到成品图案开裂、翘边、脱落的质量故障。很多经营者第一时间会归咎于 UV 墨水品质,实际上,图案附着力失效,是墨水、硬件设备、工艺参数、基材预处理多维度共同作用的结果,不能简单把问题全部归责于墨水。
从生产逻辑来看,UV 打印的成型原理是 UV 灯发射紫外光,使 UV 墨水内部光引发剂发生光化学反应,墨水瞬间交联固化成膜。图案开裂脱落,本质是墨层内聚力不足,或是墨层与基材界面附着力失效,既可能来自墨水配方缺陷,也可能是设备硬件参数设置不当。
墨水层面主要体现在墨水与基材的适配性。不同材质表面张力差异大,硬质板材、软质 PVC、皮革类柔性材料,对墨水的拉伸性能要求截然不同。如果选用硬度过高的墨水打印柔性介质,墨层固化后脆性大,材料弯折时就极易出现图案开裂;墨水过期、墨水配比失调,也会造成固化不完全,出现掉墨脱落现象。但排除墨水因素之后,设备的硬件配置与工艺调试,往往是很多工厂容易忽视的关键点。
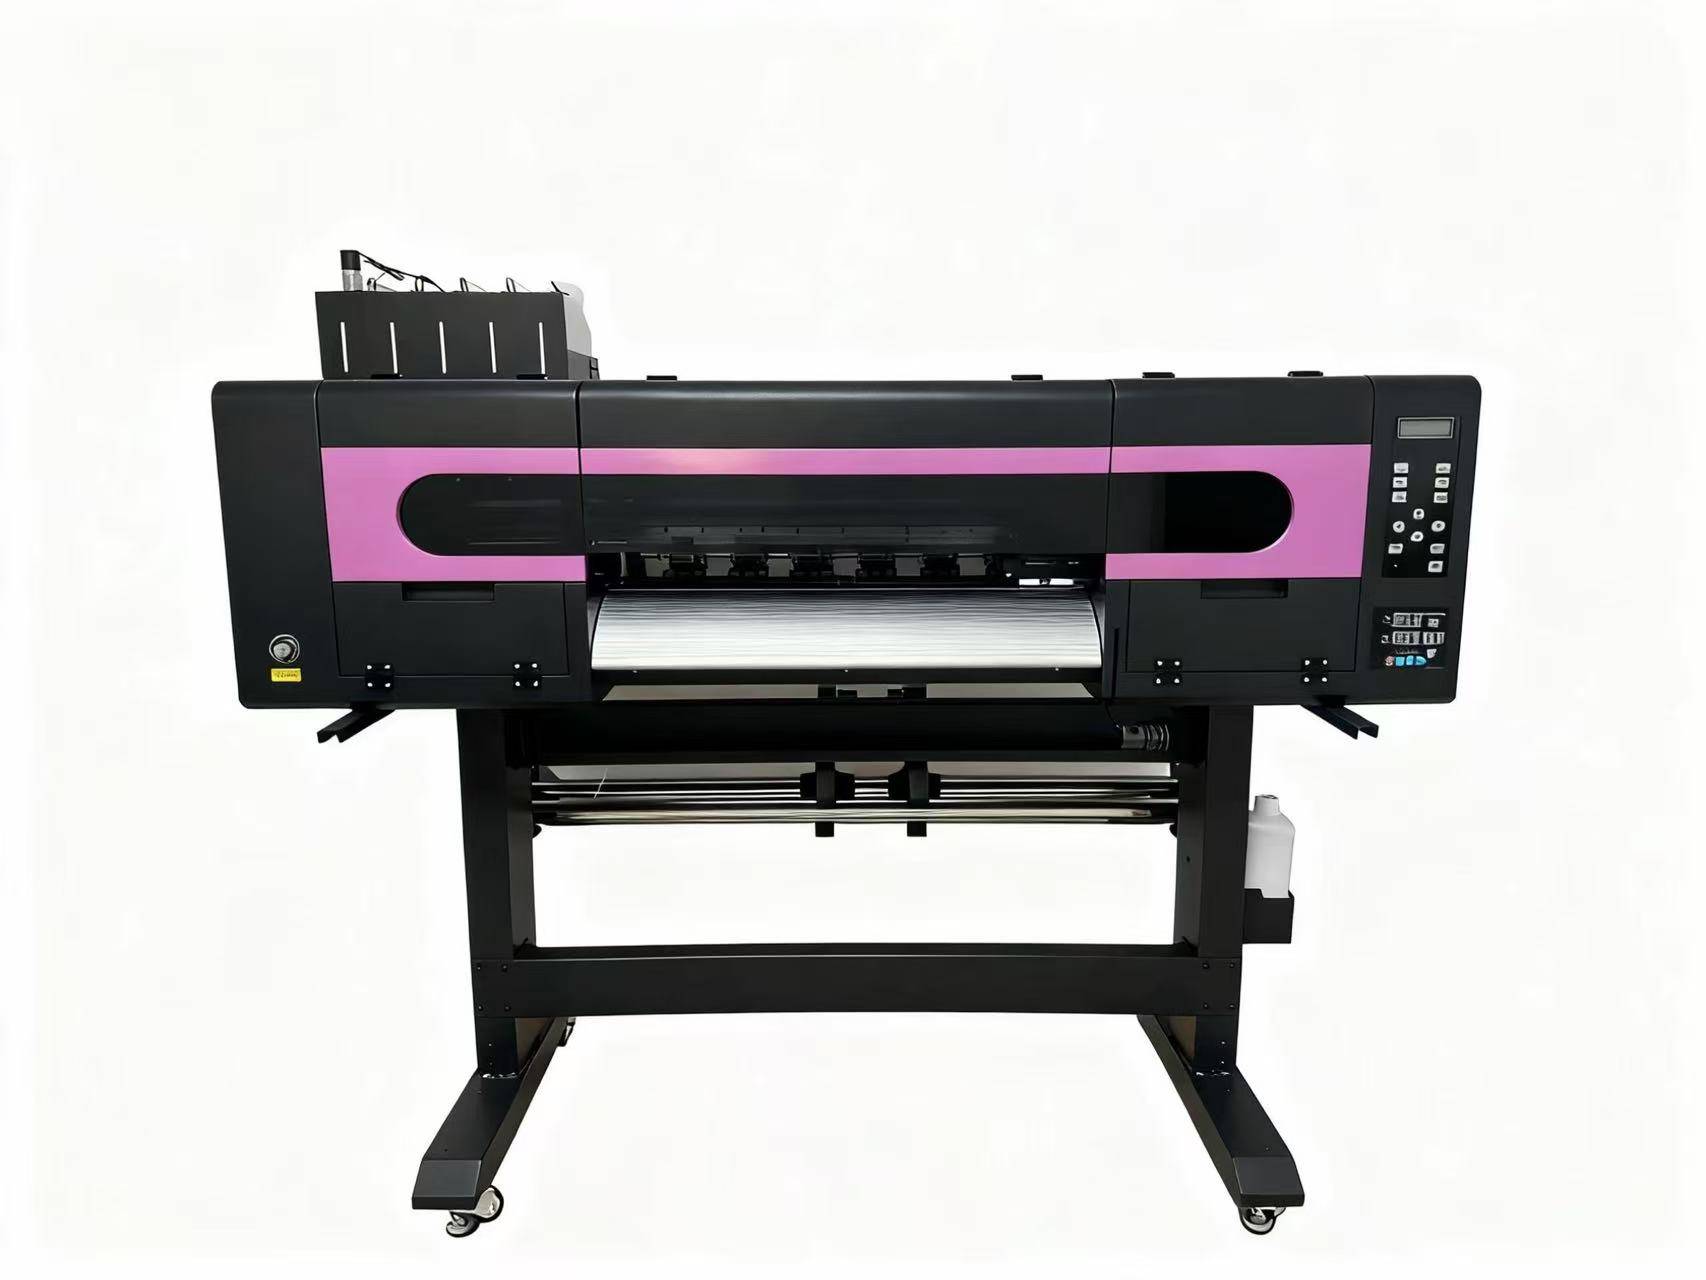
以精艺诚这款 620mm 幅面 UV 打印机为例,整机搭载 XP600/I3200 两种喷头配置,支持蒙泰 Maintop、PhotoPrint 等主流 RIP 软件,打印速度 XP600 配置 6pass 可达 6㎡/h,I3200 喷头 6pass 输出可达 8㎡/h。设备不只是完成图案喷绘输出,喷头出墨稳定性、UV 固化模组能量输出、RIP 软件的墨量控制,都会直接决定墨层成型质量。
喷头状态异常,出现断墨、飞墨会造成墨层厚薄不均匀,局部墨层过厚,固化后内应力变大,后期使用极易开裂;固化灯功率设置不合理是高频故障点,固化能量过低,墨水表层结皮但底层未完全交联,墨层附着力差,一刮就脱落;固化能量过高,墨层过度脆化,柔性基材弯折就会直接开裂。借助该设备配套 RIP 系统,可精准控制单通道出墨量,避免白墨与彩色墨堆墨过厚,降低墨层内部应力,从输出端减少开裂隐患。
除此之外,工艺流程中的基材预处理也不可忽略。部分基材表面存在脱模剂、油污,即便设备、墨水全部合格,未做电晕、擦拭除油处理,墨层无法咬合基材表面,依旧会出现整块脱落。实际生产建议:硬质板材控制合适固化功率,柔性材质优先选用高延展性墨水,同时在 RIP 软件下调低总墨量输出,搭配基材表面预处理工序。
很多中小加工厂遇到掉墨开裂,盲目更换墨水却无法解决问题,根源就是没有排查设备固化参数、墨量输出、喷头状态。精艺诚 620 幅面 UV 打印机,硬件层面可灵活调节固化能量,双喷头配置兼顾精度与产能,RIP 软件可精细化管控墨层厚度,适配标牌、礼品、软质装饰材料等多品类加工。设备只是生产载体,只有墨水选型、设备参数调试、前处理工艺三者互相匹配,才能稳定输出高附着力的 UV 打印成品。














