

在石油化工、能源热力、高压液压管路、工业管道预制项目中,厚壁管道焊接一直是施工难点。传统无丝轨道焊机只适合薄壁管道,遇到壁厚较大、坡口深的管道,只能依靠人工多层多道填丝焊接。人工焊接不仅高度依赖资深焊工的经验,焊缝一致性差,RT 探伤返修率高,还面临焊工短缺、工期难把控等问题。辛盾加丝式管道焊机,专为厚壁管道全位置自动焊研发,可实现自动化送丝、多层多道连续焊接,是高压管道工程、管道预制厂提升焊接品质与产能的核心装备。
什么是加丝式管道焊机
加丝式管道焊机属于轨道式自动 TIG 焊接设备,区别于不填丝的封闭式管道焊机,设备搭载独立高精度送丝机构,在电弧焊接过程中稳定填充焊丝,弥补坡口熔敷金属量不足的问题,适合壁厚更大、需要开坡口的承压管道焊接。设备沿管道外壁环形轨道行走,焊枪 360° 全位置转动,全程自动完成打底、填充、盖面工序,广泛用于碳钢、合金钢、不锈钢等材质工业管道。
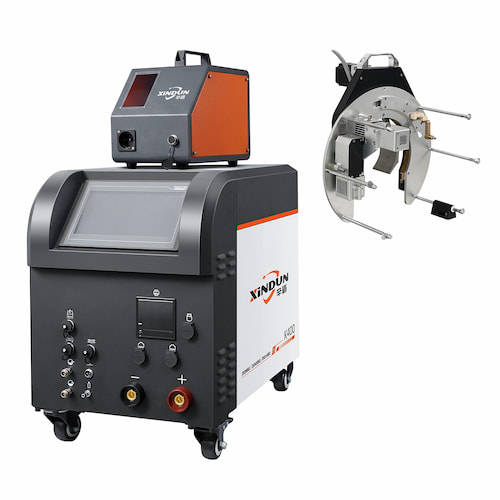 辛盾加丝式管道焊机
核心优势
稳定送丝,厚壁多层多道焊接能力强 辛盾加丝管道焊机管径适配范围广,可覆盖 Φ19mm–Φ530mm 管道,支持 2.5mm–13mm 厚壁管材焊接。独立送丝模块送丝平顺、送丝速度数控可调,焊丝输送抖动小,打底成型可控,填充层熔合充分,有效避免厚壁焊口常见的未熔合、夹渣、气孔缺陷,焊后焊缝成型均匀,满足高压管道无损探伤要求,可单面焊双面成型。
工艺库内置,降低对高级焊工依赖 设备搭载数字化控制系统,可将不同材质、管径、壁厚的焊接程序存储在工艺库内。更换管材规格时,操作人员直接调用预设参数,无需反复试板调试。普通操作人员经过短期培训即可上机,不再依靠焊工个人手感控制熔池与填丝节奏,解决行业熟练持证焊工稀缺、人工成本高的痛点,适合管道预制车间批量生产。
全位置自适应,适配复杂施工现场 支持平焊、立焊、仰焊全位置焊接,针对高空管廊、野外工地、狭小管沟等复杂工况优化控制逻辑。脉冲电弧稳定,仰焊位置可抑制熔池下坠,野外温差变化下电弧波动小,兼顾工厂预制与现场安装两种场景,油气、热电、液压高压管路项目都可落地使用。
开放式轨道结构,拆装便捷,适配现场抢修 辛盾这款加丝机型为开放式轨道设计,无需从管道端头穿入,可直接在管段中间装夹轨道与焊枪,拆装速度快,适合已经布管完成的改造、维修项目。分体式结构,主机、控制箱、焊枪重量合理,便于转运至工地现场,对比大型固定式焊接设备灵活性更强。
控制系统可靠,长期连续作业返修率低 采用大功率逆变焊接电源,电弧输出稳定;设备自带弧压跟踪功能,焊接过程中自动补偿弧长变化,管道圆度、组对间隙存在小幅偏差时,依然可以稳定焊接。批量预制工况长时间连续运行稳定,焊缝合格率高,大幅减少探伤返修带来的工期与耗材损失。
一机多用,兼容多种管材工况 除常规碳钢、不锈钢压力管道外,辛盾加丝式管道焊机可适配耐热合金钢、高压液压管路焊接,既能单独用于管管对接,也可以和辛盾全位置管板焊机、U 型管焊机等设备配套,覆盖换热器、洁净管路、半导体配套管路等多元项目需求。
辛盾加丝管道焊机典型应用场景
石油、化工高压工艺管道预制与现场安装
电厂热力、锅炉厚壁管道、供热管网改造
液压高压管路、重型装备承压管道焊接
管道预制加工厂批量标准化焊口生产
野外工地、高空管廊、狭小空间管道抢修工程
总结
厚壁承压管道焊接,想要兼顾探伤合格率、施工效率和人力成本,加丝式自动管道焊机已经成为主流方案。辛盾作为国内管道自动焊机源头厂家,自研的加丝式管道焊机把稳定送丝、全位置焊接、数字化工艺控制融为一体,解决人工多层填丝焊接质量波动大的痛点,在高压管道项目中实现提质增效。如果项目以厚壁、需要坡口填丝的管道为主,辛盾加丝式管道焊机是值得重点考察的自动焊接方案。












