

做白色或浅色产品的厂家,大概都遇到过这种场景:两批货的白度值测出来几乎一样,但放在标准光源下一比,一批偏红、一批偏绿。客户说“颜色不对”,你看着数据又觉得委屈——白度明明合格,问题到底出在哪?
答案可能藏在白度这个指标本身的逻辑里。
白度到底在测什么?
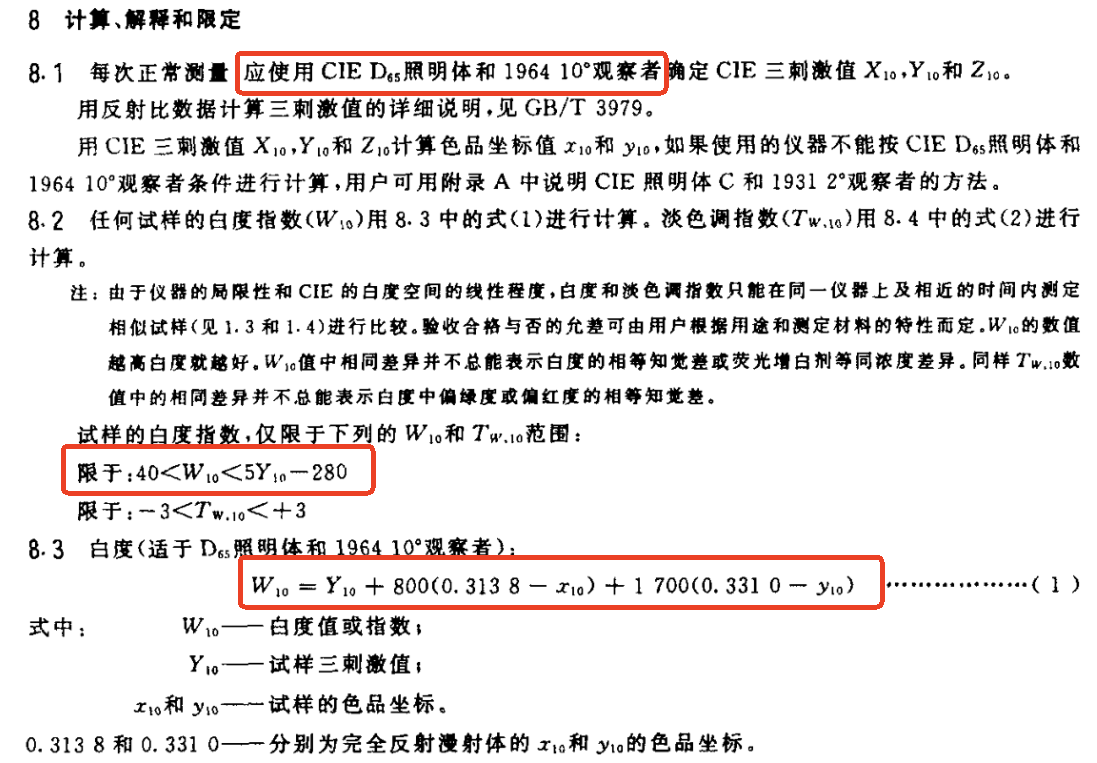
根据GB/T 8424.2-2001《纺织品 色牢度试验 相对白度的仪器评定方法》,白度所判断的是物体颜色与一个最佳白色接近的程度。国际上对标CIE/ISO白度,取值范围为 40 < W₁₀ < 5Y₁₀-280,也就是白度值大于40时该评价才有意义。
通俗理解:数值越高,样品越接近理想白色。
但需要注意的是,白度是一个“相对”指标,不是绝对色度值。它反映的是样品相对于理想漫射体的白色程度,而不是样品本身的三刺激值。同一块样品,用不同的白度公式计算,结果可能不一样。
白度的测量原理
CIE三刺激值的测定,通常用反射光谱光度计或色度计来完成。仪器用标准光源照射样品,测量其光谱反射率,再根据CIE标准色度观察者数据计算出三刺激值X、Y、Z。
白度和淡色调指数,正是以CIE三刺激值和色品坐标为基准,通过特定公式计算得出的。
根据GB/T 8424.2-2001,测量需要在D65照明体和1964 10°观察者条件下确定三刺激值X₁₀、Y₁₀、Z₁₀,再计算色品坐标x₁₀、y₁₀。
这一点对测量仪器提出了明确要求:仪器需要支持D65光源和10°观察者条件,能够输出光谱反射率或三刺激值数据,才能进行后续的白度计算。
白度的计算公式
在CIE/ISO白度体系中,白度值的计算基于三刺激值Y₁₀和色品坐标。
CIE白度公式的基本形式为:
W₁₀ = Y₁₀ + 800(0.3138 - x₁₀) + 1700(0.3310 - y₁₀)
其中0.3138和0.3310是完全反射漫射体的色品坐标参考值。
这个公式的逻辑是:以明度Y₁₀为基础,加上对偏色方向的修正。如果样品的色品坐标偏离了理想白的参考值,白度值就会相应降低。
同时,淡色调指数(Tint)的计算公式为:
T_{W,10} = 900(0.3138 - x₁₀) - 650(0.3310 - y₁₀)
淡色调指数衡量的是“白得正不正”:正值偏绿调,负值偏红调。CIE推荐的适用范围为 -3 < T_{W,10} < +3。
白度和淡色调指数需要配套使用。只看白度值,你不知道偏色方向;只看色调指数,你不知道白色程度。两者结合,才能完整描述一个白色样品的颜色状态。
标准同时指出,白度和淡色调指数只能在同一仪器上及相近的时间内测定相似试样进行比较。这意味着,跨设备、跨时间的数据对标,需要仪器本身具备良好的台间一致性和稳定性。
白度测量对仪器的要求
从上述原理可以看出,要准确测量白度,仪器需要具备几个基本能力:
能测光谱反射率或三刺激值。 白度计算的基础是CIE三刺激值,仪器需要具备分光测色能力,而非简单的滤光片色差计。
支持D65光源和10°观察者。 这是GB/T 8424.2-2001规定的标准测量条件。
内置白度计算公式。 测量完成后,仪器应能自动根据实测数据计算出白度值和淡色调指数,而非让操作人员手动换算。
数据稳定、可重复。 白度允差通常较窄,仪器本身的重复性和台间差需要足够好。
以三恩时色差仪为例,TS-23C分光测色仪在输出常规Lab值之外,直接提供白度指数、黄度指数、Tint(ASTM E313-00)等色度参数。TS7700、YS4560、YS6060等型号同样支持白度、色调指数等指标的测量输出,符合CIE、ISO、ASTM及国标要求。

测量操作本身并不复杂:仪器校准后,将测量口径贴合样品表面,选择相应的白度显示模式,约1秒即可读取数据。对于表面有纹理的样品,建议使用大口径测量,一次覆盖更大面积,平均纹理带来的局部差异。
从“看白度”到“看方向”
白色产品批次色差管控的核心逻辑,正在从单一的“白度值够不够”,升级为白度+色调指数的双维度管理。
一个实用的操作思路是:在来料检验和成品出厂环节,除了记录白度值,同步记录色调指数。如果两批样品的白度值相近但色调指数一正一负,说明偏色方向不同——一批偏绿,一批偏红。这种情况靠调整配方可以纠正,但如果只盯着白度值,这个问题可能一直被忽略,直到客户投诉才被发现。
白度指标本身不复杂,但它背后的测量逻辑和计算公式,决定了你用的仪器能不能真正测准。对于对白色一致性有要求的厂家来说,值得把白度和色调指数一起纳入日常的品控指标。
【互动话题】
你所在的行业,白度验收是只看一个值,还是同时关注偏色方向?评论区聊聊。













