

切边液压机在压铸车间里不算复杂设备,动作简单——快下、切边、回程。但越简单的设备,出了问题越容易被忽略。切口偏了、毛刺多了、切不断了,操作工的第一反应通常是调参数——压力调大一点、速度调慢一点。调了不行就换模具、换刃口。折腾一圈下来问题还在,最后归结为“设备老了,精度不行了”。
实际上,切边液压机的很多故障都有清晰的排查逻辑。顺着逻辑走,比凭经验碰运气快得多。切口偏斜、切不断、毛刺多、速度异常、压力波动——这些常见毛病背后的原因各不相同,排查路径也不一样。
切口偏斜,先查模具还是先查设备
切口偏斜是切边工序最常见的质量问题。表现是切出来的件一边切得深、一边切得浅,严重的甚至一边切透了另一边还连着飞边。
排查切口偏斜,第一步应该查模具的安装状态。模具底板有没有装平、锁紧螺栓有没有拧紧、模具与工作台之间有没有垫片没压实。这些问题的特征是——换一副模具就好了。如果换了模具还是偏,说明问题不在模具上。
第二步查设备的平行度。活动板与工作台之间的平行度是切边精度的基础。平行度不够,刀模上下工作面错位,切出来的件自然一边深一边浅。检查方法是用千分表打在活动板底面,手动操作滑块下行到接近下死点,观察四个角的读数差。空载状态下读数差超过0.1mm的话,负载状态下的偏差会更大。平行度超差的原因可能是导套磨损、四柱受力不均、或者机身本身有变形。
第三步查偏载。切边产品的形状如果不对称,切边时受力点偏离工作台中心,偏载会导致活动板倾斜。偏载工况下,设备的抗偏载能力决定了切口的一致性。四柱三板型结构的导向精度和刚性决定了偏载工况下的表现。
盛世伟业的LHF系列切边液压机采用四柱三板型结构,活动板与工作台平行精度高,四柱精密直线自润轴承保证垂直精度,在偏载工况下的切口一致性有对应的技术方案。
切不断和切不透,压力不是唯一变量
切不断是另一个常见故障。操作工的第一反应是把压力调大。压力调大了还是切不断,就怀疑设备吨位不够。但切不断的原因不止压力一个。
切边速度是第一个容易被忽略的变量。切边速度太快,刃口对材料的冲击载荷大,材料来不及被剪切就被压变形了。切口边缘发白、有微小裂纹,说明切边速度偏快。降低工进速度,让刃口有足够的时间切入材料,切口质量会改善。
刃口状态是第二个变量。刃口钝了之后,不是切断材料,而是挤断材料。挤断的切口边缘有挤压变形和毛刺,切边力需求反而比锋利刃口更大。检查刃口锋利度的方法很简单——用刃口轻轻刮一下指甲,能刮出屑说明还锋利,打滑说明需要修磨了。
飞边厚度不均匀是第三个变量。压铸件的飞边如果厚薄不均,切边时薄的地方切透了,厚的地方还没切到。这种情况靠调压力解决不了,需要从压铸工艺上控制飞边的一致性。
设备的压力输出能力是第四个变量。设备的公称力达标了,但实际传到刃口上的有效压力够不够,取决于机身刚性和液压系统的压力控制精度。机身刚性不足,加压时模板弹性变形吸收了一部分压力。液压系统压力控制精度不够,切边力波动大,同一批产品有的切透了有的切不透。
毛刺和拉丝,刃口和材料的匹配问题
切口毛刺多、有拉丝,跟切不断是两回事。切不断是根本没切透,毛刺是切透了但切口边缘不干净。
毛刺的产生跟刃口与材料的匹配有关。铝合金飞边薄、硬度低,刃口间隙需要控制得比较小。间隙大了,材料被撕裂而不是剪切,毛刺就出来了。锌合金飞边更薄,对刃口间隙的要求更高。铜合金飞边硬度高,刃口间隙需要适当放大,间隙太小了刃口容易崩。
刃口间隙的调整需要根据材料厚度来定。一般来说,铝合金的刃口间隙取飞边厚度的百分之五到八,锌合金取百分之三到五,铜合金取百分之八到十。这个参数需要在模具设计和调试阶段确定。
毛刺的另一个来源是切边速度太快。速度太快,材料在剪切过程中产生高温,切口边缘软化,毛刺容易被拉出来。降低切边速度,让材料在剪切过程中保持较低的温度,毛刺会减少。
模具的垂直度同样影响毛刺。上模和下模如果不在同一条垂直线上,切边时刃口产生侧向力,切口边缘被拉伤,毛刺增多。检查模具的安装垂直度,用直角尺测量上下模的配合面,偏差大的话需要重新调整。
速度异常和动作卡顿,液压系统的早期信号
切边液压机的动作速度异常,通常是液压系统出问题的早期信号。
空行程速度变慢,可能的原因有几个。油泵磨损导致输出流量不足,油液黏度变化影响流量特性,或者快速缸的密封件磨损导致内漏增加。检查方法是测量空行程的实际时间,跟出厂数据对比。时间明显变长的话,逐一排查上述原因。
工进速度不稳定,时快时慢,通常是压力控制的问题。比例阀或伺服阀的阀芯卡滞、传感器反馈信号波动、或者系统压力波动大,都会导致工进速度不稳定。用秒表记录多次工进的实际时间,波动范围大的话需要检查阀组和传感器。
回程速度变慢,可能是回程缸的密封件磨损、或者回程油路的阀组有问题。回程速度慢会拉长整个循环的节拍,影响产线效率。
动作卡顿是更明显的故障信号。滑块下行过程中出现停顿或者爬行,说明液压系统中有空气、导轨润滑不足、或者导向结构有卡滞。导轨润滑不足是常见原因——润滑油路堵塞、润滑泵故障、润滑点缺油。检查各润滑点的出油情况,清理堵塞的油路。
压力波动和保压掉压,从油温查到密封件
切边液压机的压力波动大或者保压阶段掉压快,排查路径比较长。
油温是第一个检查点。油温升高导致油液黏度下降,系统内漏增加,压力保持能力下降。连续跑一天之后油温超过55度,就需要检查冷却器是否堵塞、冷却水流量是否正常。变量泵方案下油温通常比定量泵方案低,如果油温偏高,需要排查冷却系统。
密封件状态是第二个检查点。主油缸密封件磨损后内漏增大,保压阶段压力往下掉。检查方法是在保压状态下观察压力表的读数变化,记录压力下降的速度。跟出厂数据对比,下降速度明显变快的话,需要检查密封件。
滤芯堵塞是第三个检查点。滤芯堵了系统背压升高,油泵负载增加,压力输出可能不稳定。滤芯堵塞报警指示灯亮了就换,不等压力出问题再处理。
液压油的品质是第四个检查点。油液使用时间长了之后,添加剂消耗、杂质积累,黏度和润滑性能下降。定期取样检测油液的黏度、清洁度、含水量,根据检测结果决定是否换油。
故障诊断的日常记录习惯
切边液压机的故障诊断,日常记录的习惯比经验更重要。没有记录,每次故障都是从头排查。有记录,故障的规律和趋势就能看出来。
记录的内容包括:每天的空行程时间、工进时间、回程时间,每周的油温数据、系统压力数据、滤芯状态,每月的平行度检测数据、刃口修磨记录。这些数据积累下来,设备的状态变化趋势就出来了。
空行程时间逐周变长,说明油泵在磨损或者油液在劣化。油温逐月升高,说明冷却器在堵塞或者系统内漏在增大。平行度逐月变化,说明导轨或导套在磨损。这些趋势在故障发生之前就能看出来,提前安排维护,避免突发停机。
设备诊断画面和报警提示功能辅助操作工快速判断故障类型。但故障的根源分析,需要工艺人员和设备人员一起,顺着排查逻辑一步步走。
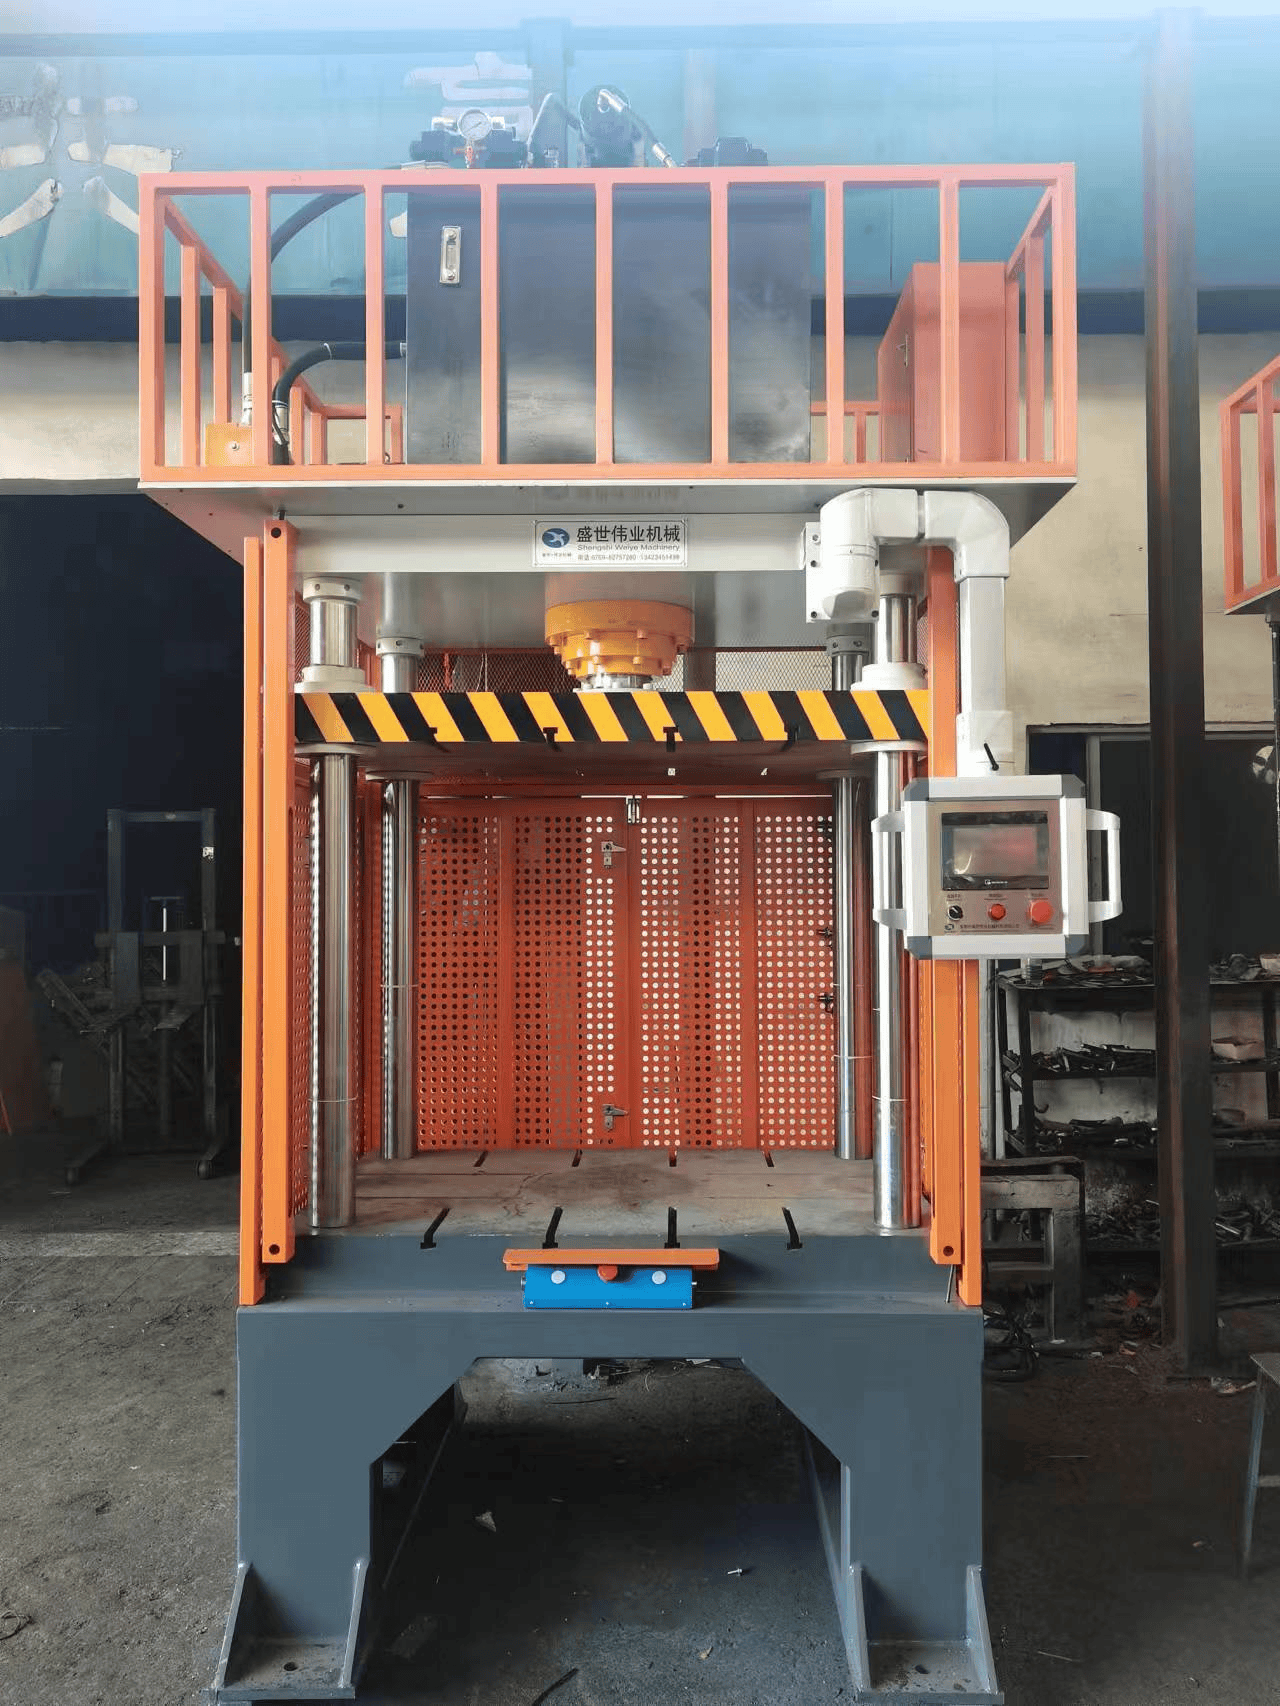
盛世伟业在切边液压机产品上配置了设备诊断功能,操作和报警提示功能健全,现场操作工人即可查找并排除常见故障。选型的时候把故障诊断能力跟自己的维保团队水平对照着看,比只看设备参数要靠谱得多。














