

几米长的铝型材、整张的不锈钢板,这类长件一上喷砂就犯难:塞进箱式机,头尾够不着;上台车式,一件一件装夹,装卸的时间比喷砂还长;靠人工手动走枪,手一抖就是一道印子,长件的中段最容易打不匀。所以长件批量喷砂最后大多落到输送式上——工件躺在辊道或网带上连续过,喷枪固定在架子上打。选对方向只是一半,配得好不好是另一半,关键就三处:过料稳不稳、枪怎么布、磨料和粉尘怎么收。
一、长件为什么非输送式不可核心是连续过料。 工件从上料端进去、从下料端出来,中间不停机、不装夹。装卸不占喷砂时间,这是它跟台车式、箱式最根本的差别。
工件在动,覆盖靠速度配。 输送带走、喷枪打,工件走出喷枪覆盖范围的这段时间里,表面要被打够。速度慢了产量上不去,快了打不透,这个匹配关系是选型的第一个数。
长件最怕中段漏。 头尾离喷枪近、好打,越到中间越容易因为距离变远而打弱。铝型材、不锈钢板这类件单边几米长,如果只按端头试喷合格就投产,中段的一致性基本保证不了。
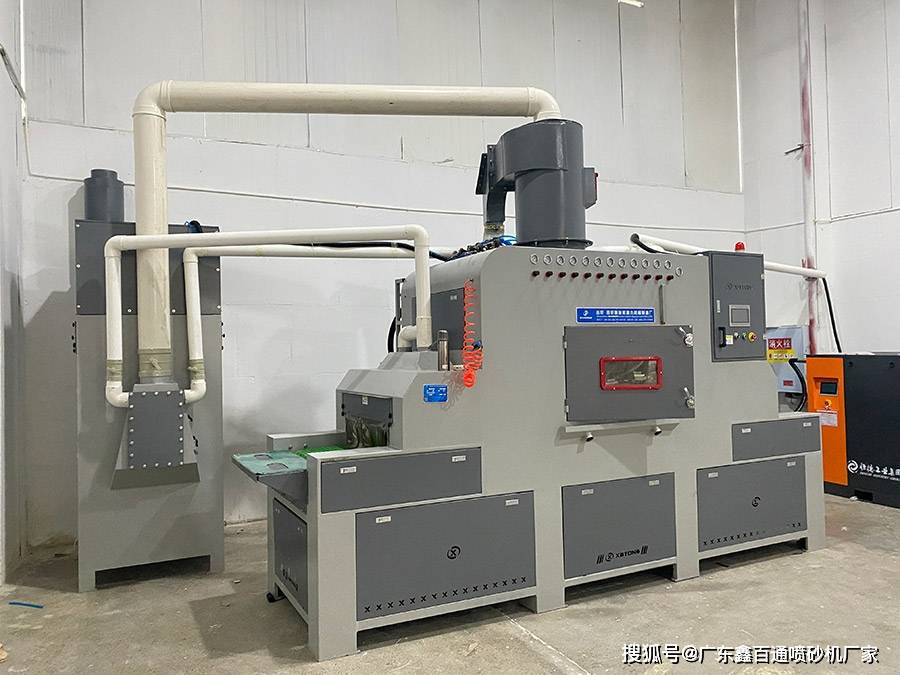 鑫百通XBT-输送式自动喷砂机整机实拍
辊道还是网带。 辊道适合有一定刚度、能自己立在辊上的型材和板材;网带适合薄板、异形件,靠网面托着走。选错这一点,工件在途中就会歪、会卡。
输送速度要可调。 不同材质、不同粗糙度要求,走的速度不一样。速度只能定死一个值的设备,换个工件就得改硬件,很被动。
进料姿态。 长件是平放、立放还是斜放,决定了喷枪从哪个方向打、要几支枪。姿态没定死就先定设备,是常见的返工点。
多排还是单排。 一次过几根型材、板材之间留多大间距,直接影响产量和均匀性。排太密,相邻件互相遮挡;排太疏,产量上不去。这个排布方式在选型时就要定,因为它决定输送宽度和枪的覆盖范围。
上下料的衔接。 长件靠人工一根根抬,产量起不来、人也累。批量做的厂通常要配上料架和接料台,让工件进出的节奏跟得上输送速度。
三、喷枪数量和布置按工件的宽度算数量。 单支枪的覆盖宽度有限,几米宽的板、多排的型材,靠一支枪来回摆是打不匀的。枪的数量按覆盖整个断面、再留重叠来定。
摆枪还是走枪。 一种是枪固定、靠输送走动覆盖长度方向;一种是枪小幅往复摆动,走全长带。前一种结构简单,后一种对长件中段的一致性更稳。
枪距和角度。 喷距影响冲击力和覆盖面积,角度影响边角能不能打到。型材的凹槽、板材的板边,都要单独确认覆盖得到不到。
多枪别打同一点。 两支枪压在同一个区域,磨料和功率都白费,还容易把那一块打过头。布枪时要算好间距。
枪位要不要分区。 长件的进料端和出料端受喷量会不一样,有的机型把枪分区布置、分段落枪,一致性更稳。分区并非每个活都需要,但对表面要求高的件,这一项要提前问。
四、磨料回收和除尘连续作业,粉尘是集中出的。 输送式一开就是一整天,粉尘量比间歇作业的设备大得多。除尘风量配不够,车间环境很快就顶不住。
回收稳不稳,决定一致性。 回收系统要是时多时少,喷到工件表面的磨料密度就跟着变,一致性直接受影响。这是连续作业比单件作业更依赖的一环。
分离要跟得上。 磨料里混进的碎屑、粉尘要能分出去,不然用久了磨料里全是杂质,效率掉、表面也脏。
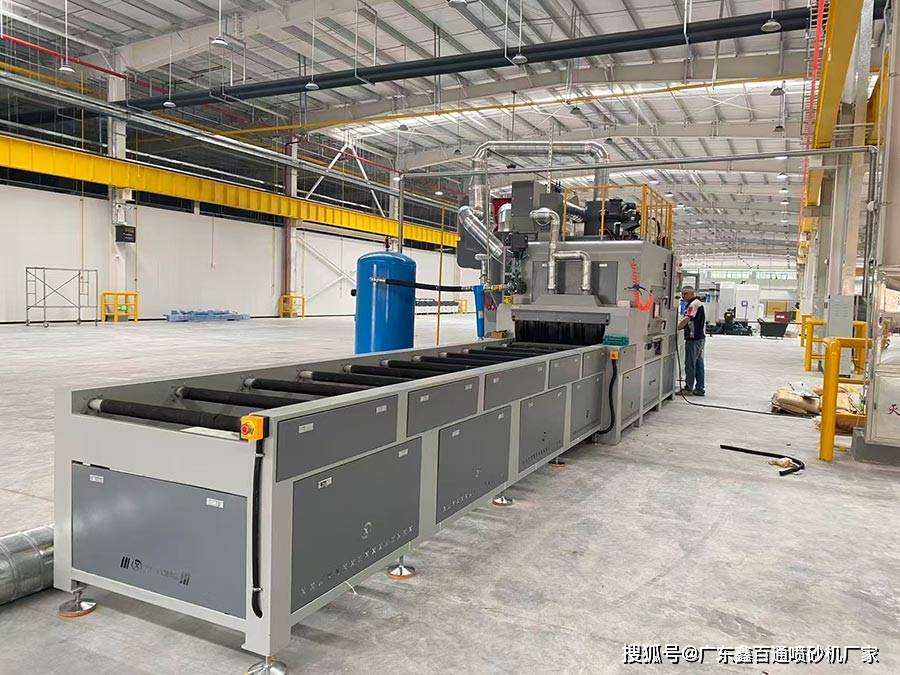 鑫百通XBT-输送式自动喷砂机完整产线实拍
厚壁走抛丸,薄壁走喷砂。 幕墙厚壁型材、光伏边框、工业方管、大截面平直型材,这类件刚度好、量大,通过式抛丸更划算;薄壁门窗型材、异形断面、深槽件,抛丸容易碰伤或打不到位,得走喷砂。
长件批量走输送式。 形状规整、能连续过料的长件,配输送式铝型材喷砂机这类机型最顺;形状杂、要一件件换姿态的,反而更适合台车式或人工。
不锈钢板走的是同一条线。 不锈钢板喷砂机跟铝型材走的是同一套连续过料逻辑,只是磨料和参数要分开定——不锈钢更硬,磨料粒度和压力都得重算。
小件是另一套。 紧固件、小五金这类件不适合输送式,那是转盘式、滚筒式、圆盘式的地盘,跟长件是两套逻辑。
六、验收和几个常见误区验收看这几项。 输送速度可调范围、工件在途中稳不稳、枪距角度是否可调、除尘风量够不够连续跑、磨料回收是否稳定、长件的头中尾表面是否一致。这几项现场跑一遍比看参数表有用。
误区一,只按端头试喷就验收。 中段才是长件的难点,试喷要把整根件的头中尾都看一遍。
误区二,先买设备再定工件姿态。 姿态决定枪怎么布,顺序反了就要改设备。
误区三,除尘按单件设备的量配。 连续作业的粉尘是持续出的,风量要按最长班次来配。
误区四,磨料一套打到底。 铝件和不锈钢件的磨料、参数不能共用一套,混着用两边都打不好。
广东鑫百通在售的输送式自动喷砂机(XBT800-12A、XBT1200 等型号),就是按铝型材、不锈钢板、玻璃面板这类长件的连续批量工况配的,输送速度、喷枪布置和除尘回收按工件断面与产量定。在广东有厂,工件的料型、断面尺寸和日产量发过来,可以先出配线方案;也能拿样件过来试喷,看长件头中尾的一致性。














