

三厂各自排程,为何越忙越卡壳
注塑厂设备24小时连轴转,却频频停工等待机加厂的半成品;机加厂订单饱满,却因组装厂产线空转而不敢满负荷投产;销售签下急单后,三个工厂各自重新排程,结果是A厂加急赶工、B厂临时让出设备、C厂才发现关键模具被占用——没人能说清这张单到底卡在哪。
这种‘越忙越卡壳’的现象,并非产能总量不足,而是三厂之间缺乏统一的产能计算与协同入口。订单在各厂独立流转,工序依赖关系断裂,齐套判断滞后于实际生产节奏,插单影响范围无法实时量化。
电话拉群协调、微信反复确认、Excel表格来回传输,成了PMC日常的‘救火三件套’。
客户常抱怨:‘一个车间说忙,另一个车间可能还有空,但没人能统起来。’这句朴素反馈直指核心——当计划权分散在多个物理单元,而系统未提供全局建模能力时,协同就退化为低效博弈。
Excel排产为何天生不支持多工厂协同
Excel本质是单点工具,它无法表达跨工厂的资源依赖逻辑。例如,对注塑厂而言,机加厂交付的半成品就是关键‘原材料’;但Excel中既无法将机加厂的完工时间自动映射为注塑厂的开工约束,也无法把两厂设备日历、换模时间、班组排班纳入同一计算框架。
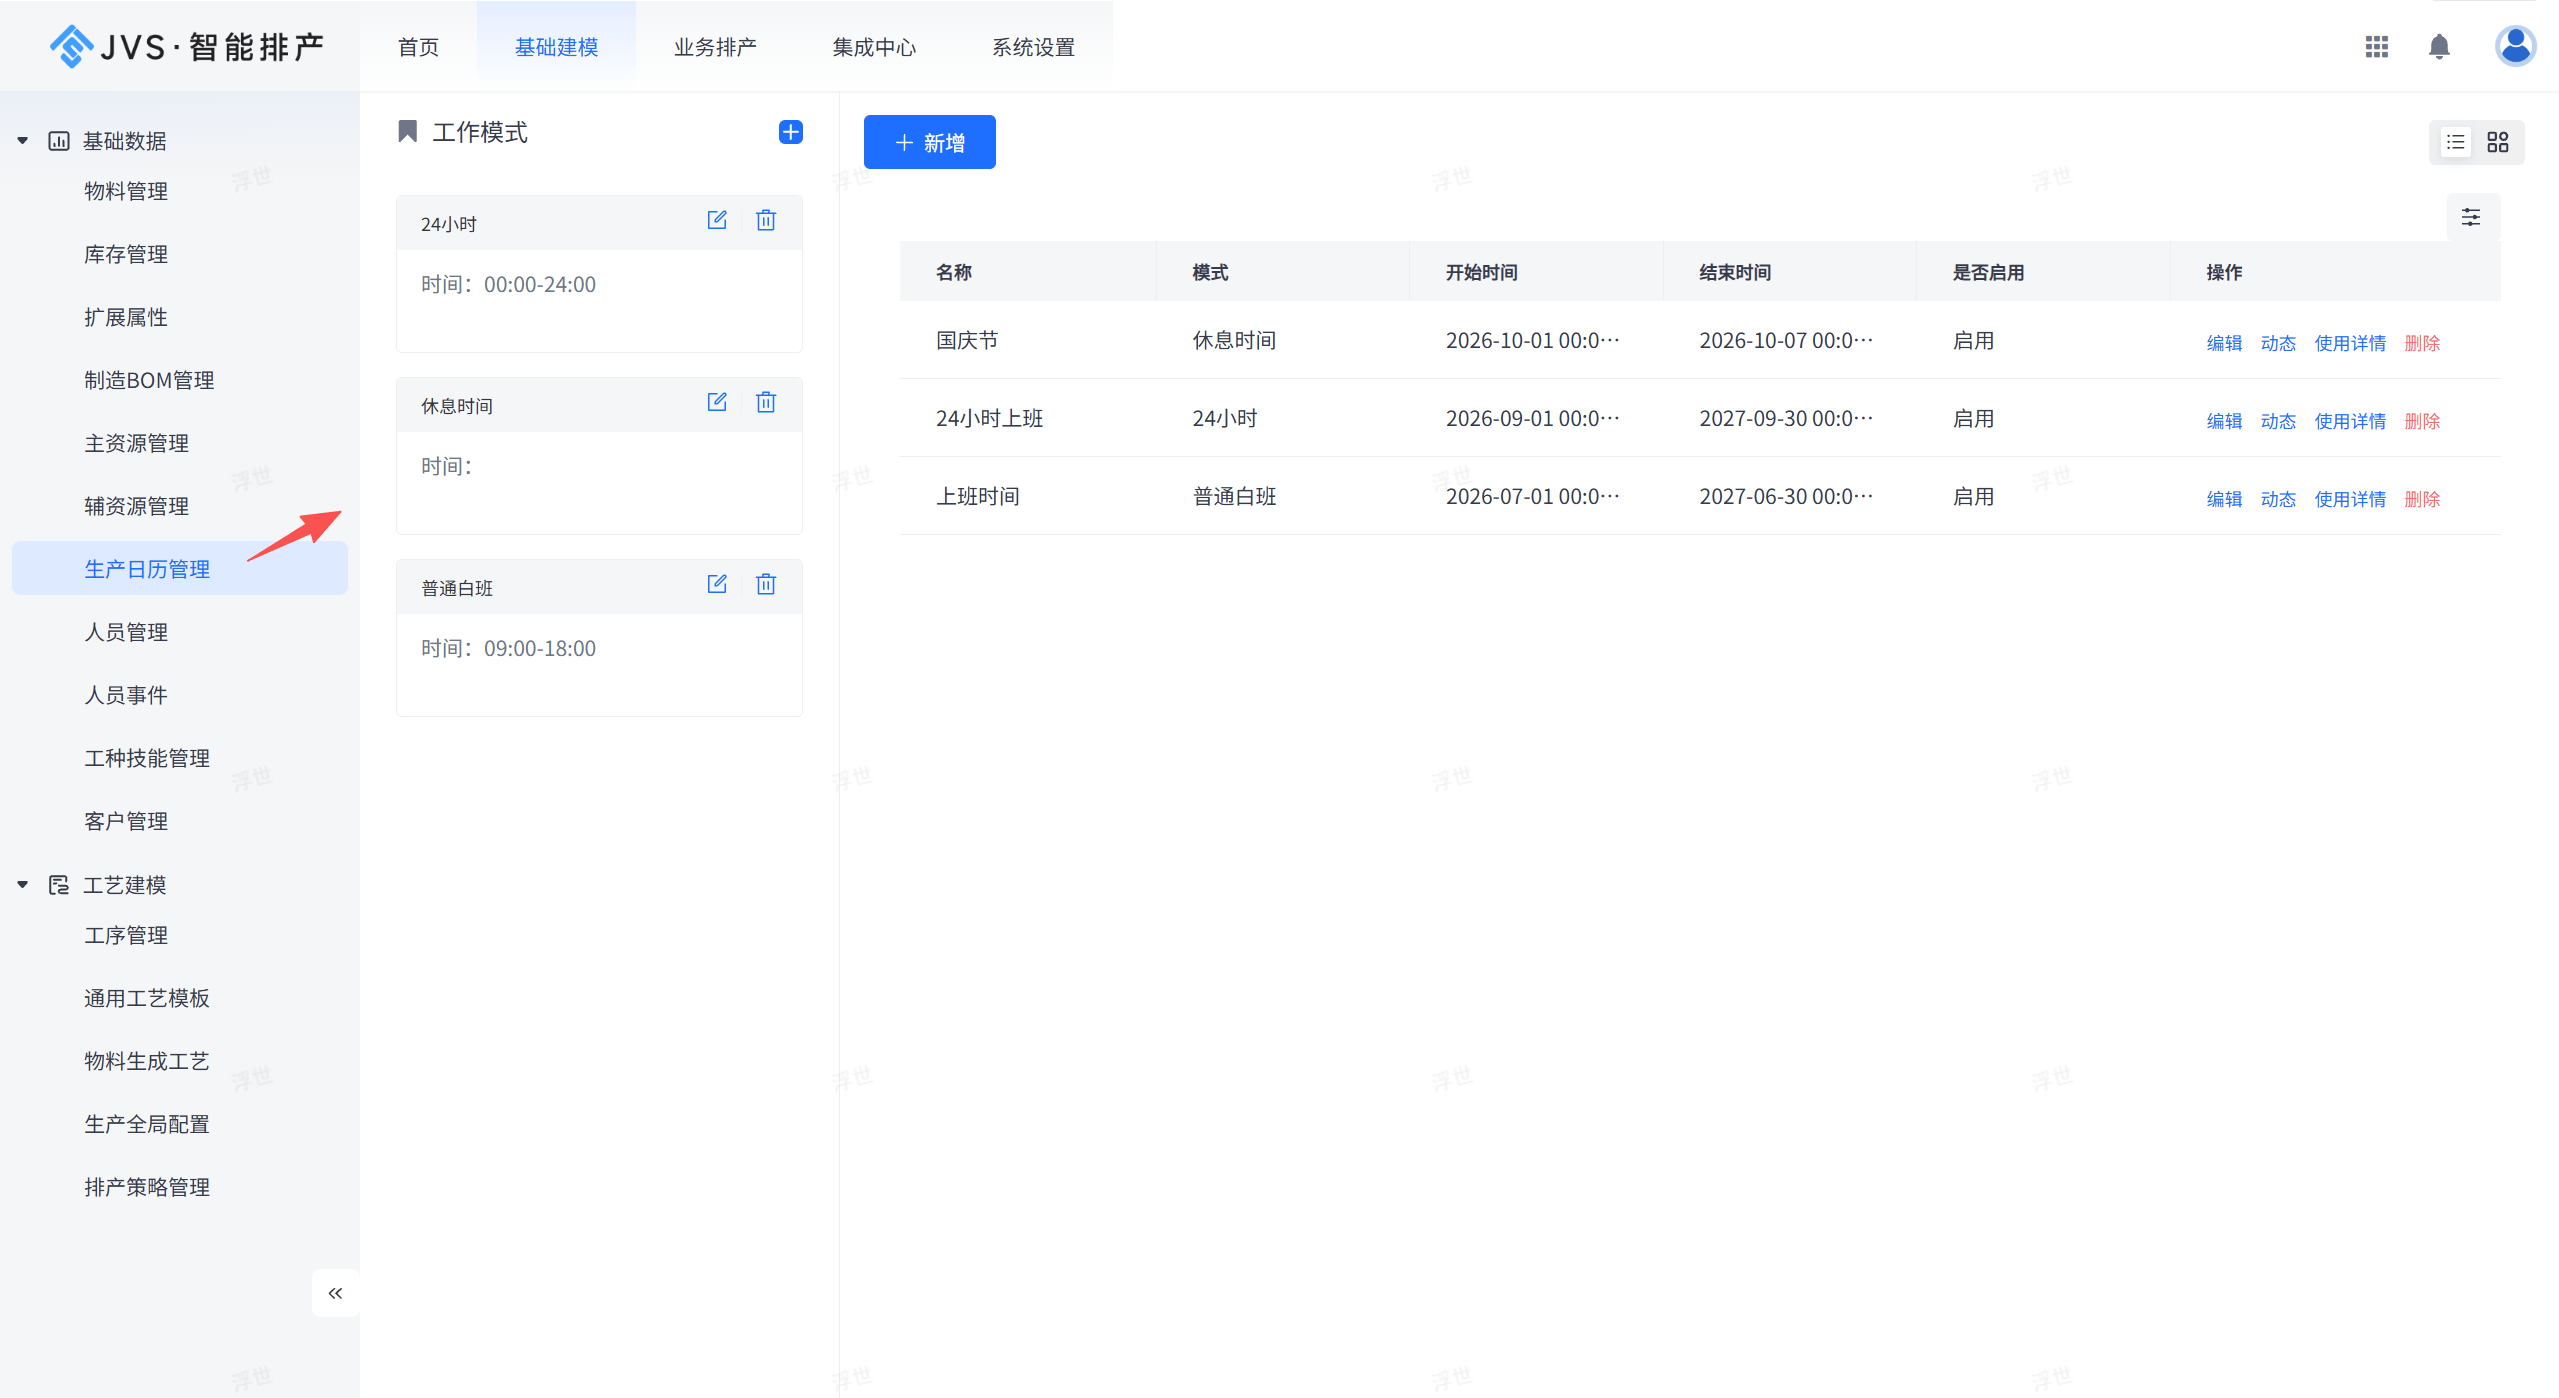
更深层的问题在于口径失准:各厂使用不同生产日历(如A厂双休、B厂单休、C厂轮班),模具与夹具未作为主辅资源绑定到具体工序,外协来料计划游离于排产体系之外。结果是,每个厂的‘满负荷’都是局部真相,叠加后却形成全局拥堵。
当缺料或设备异常发生时,Excel无法自动追溯影响链路——某台机加设备故障,究竟会导致多少注塑订单延期?哪些组装工单需同步调整?哪些外协物料要提前催货?这些决策依赖计划员个人经验与跨部门电话确认,而非系统推演。
一线管理者坦言:‘系统是有了,但该人工协调的还是人工协调。’
构建‘产能数字沙盘’的四个关键能力
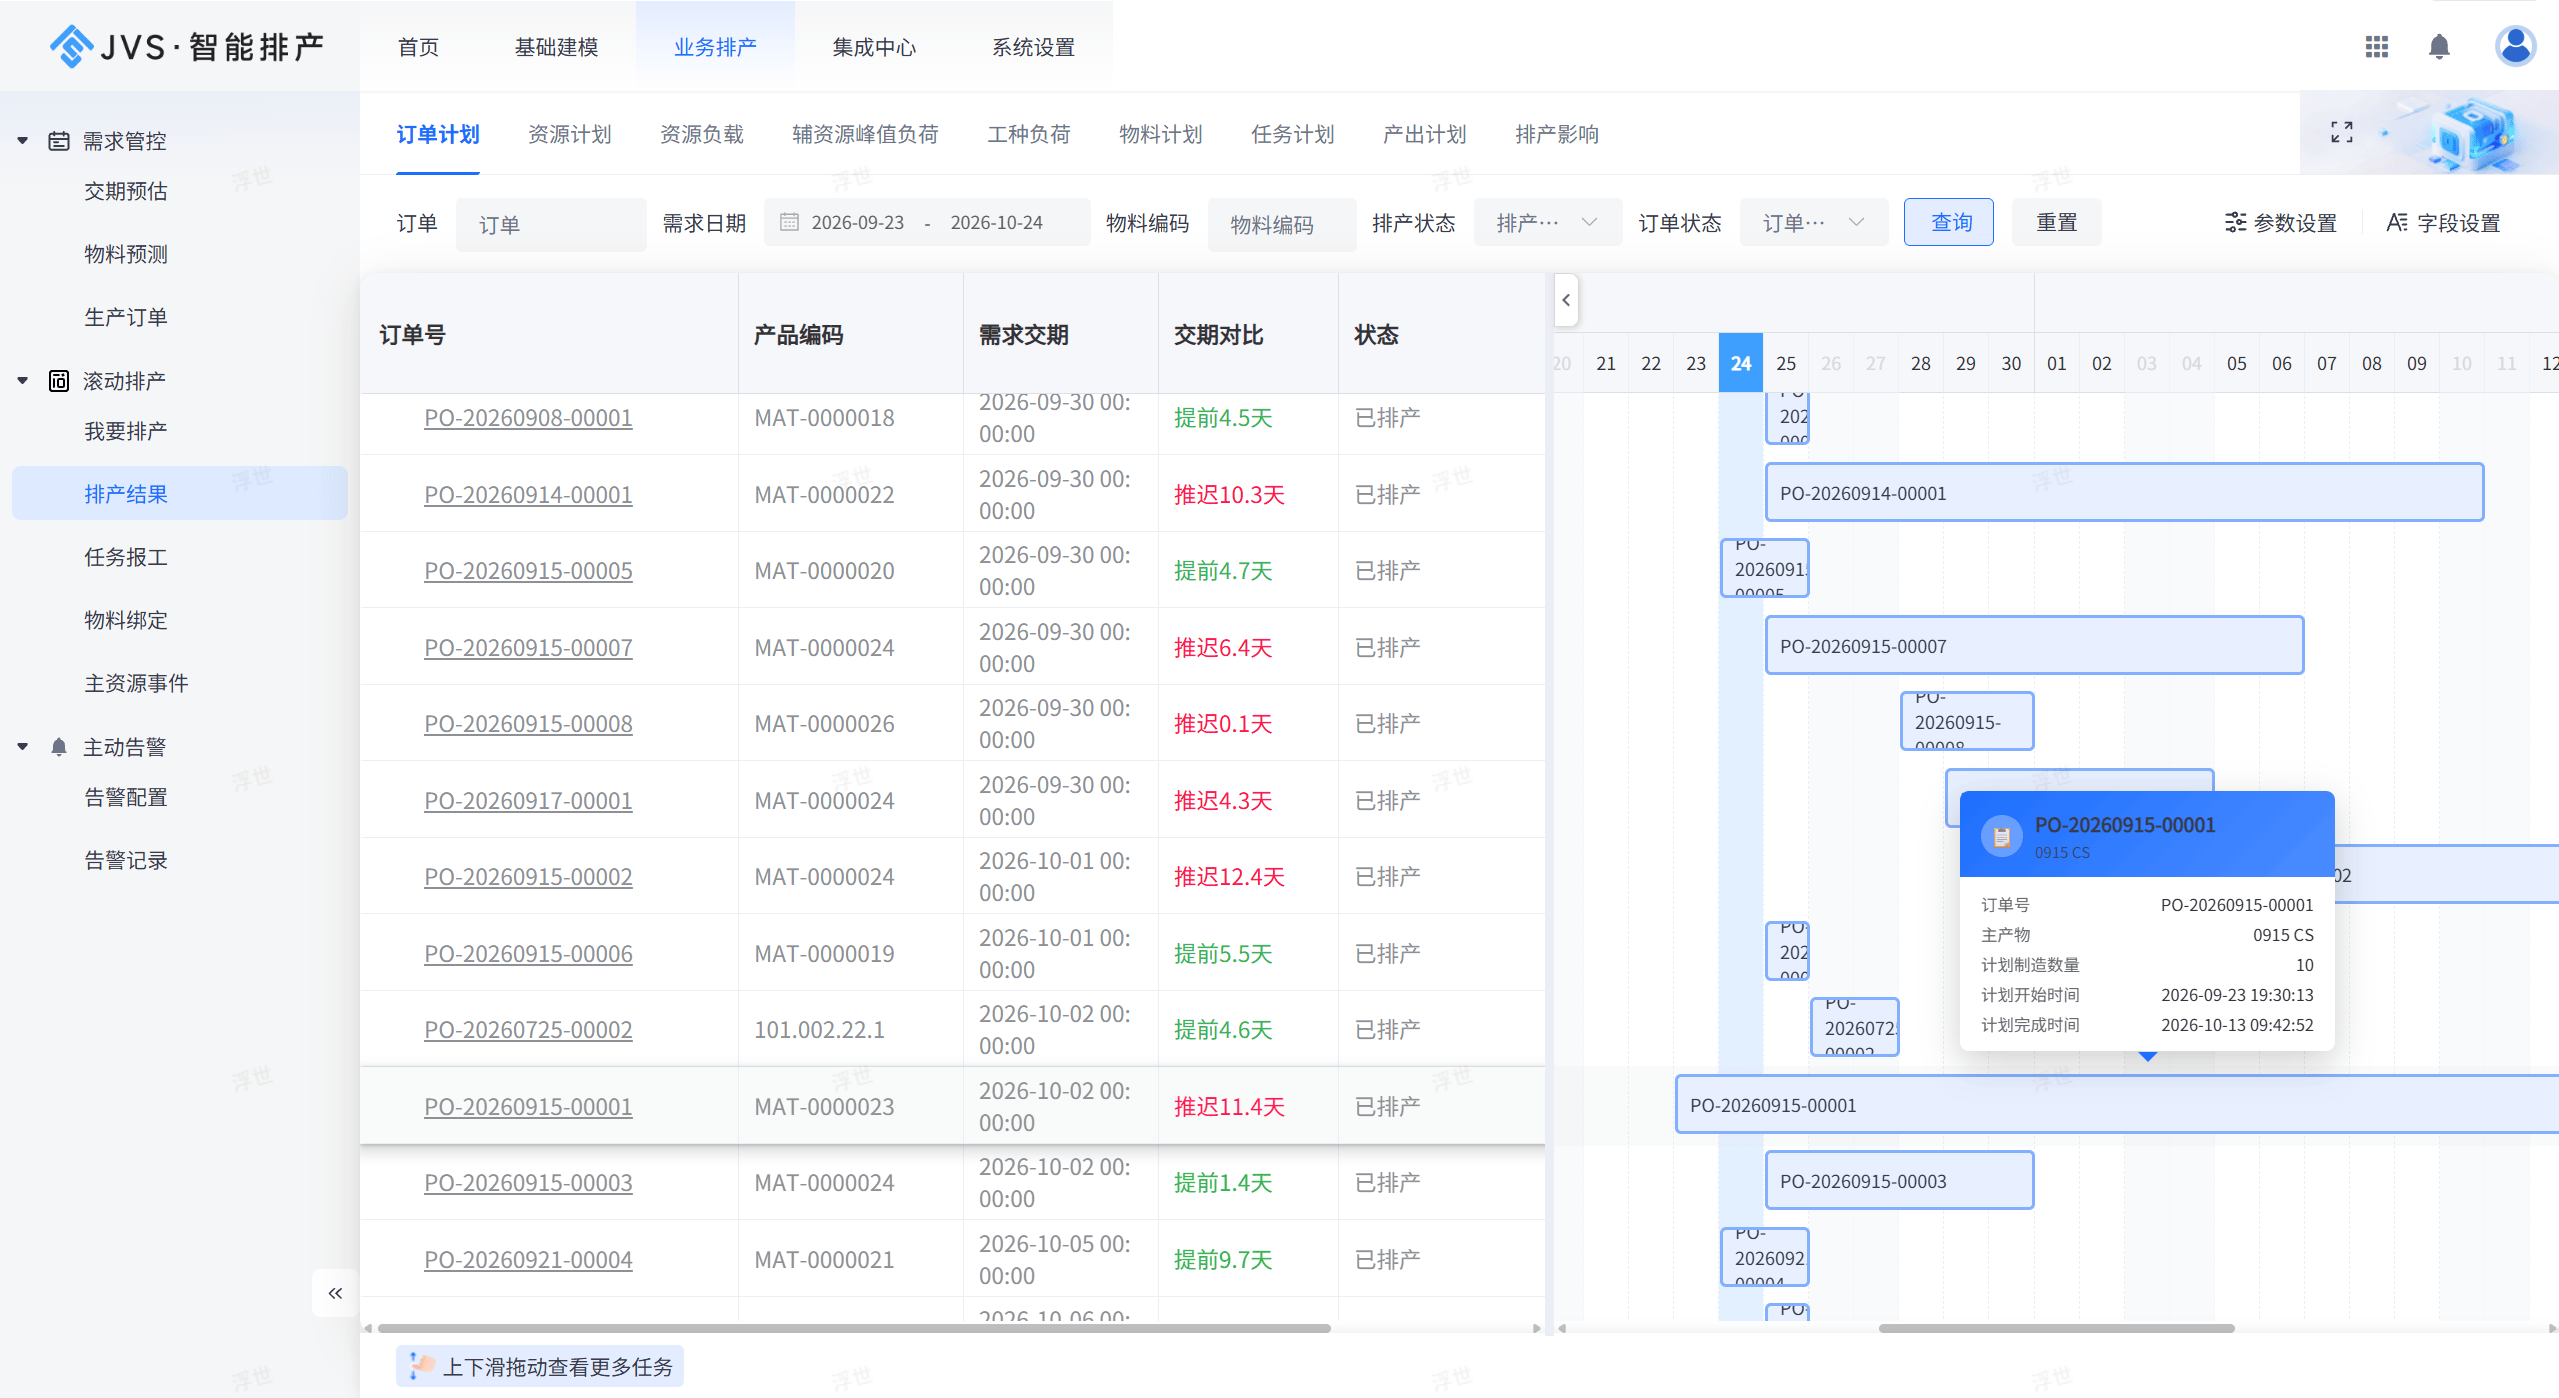
真正的‘调度司令部’不是简单升级排产工具,而是构建可验证、可重算、可协同的产能数字沙盘。它需具备以下四项基础能力:
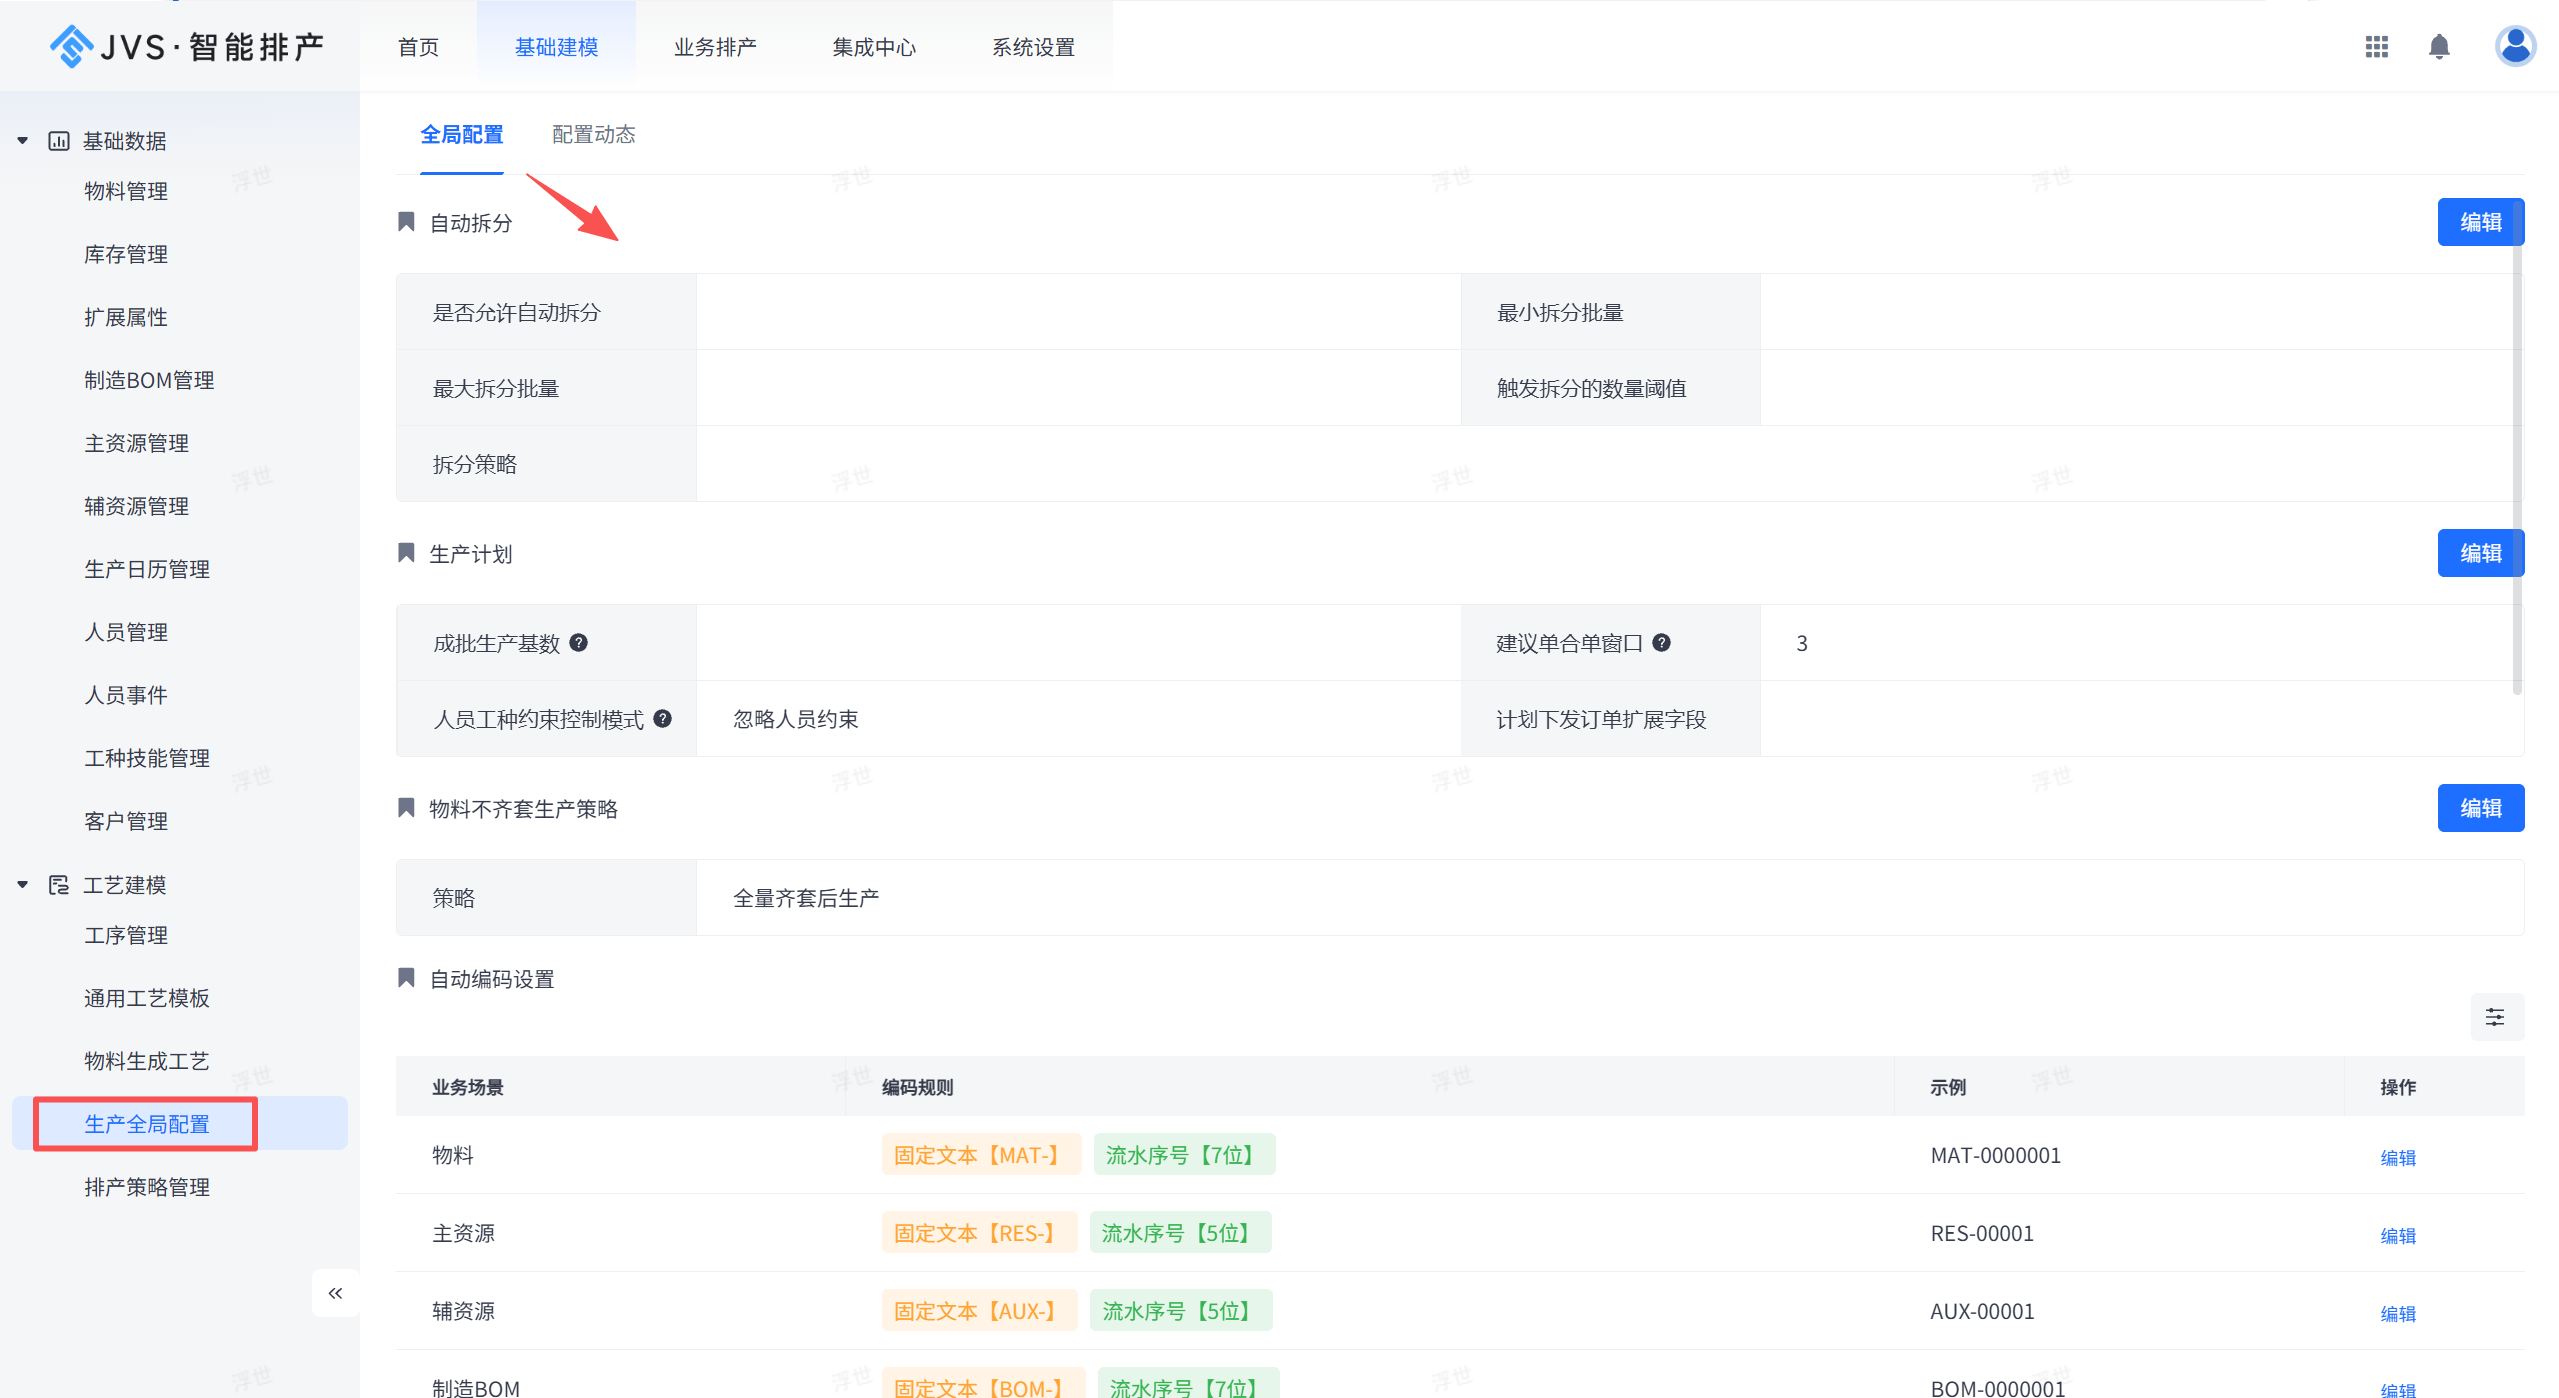
- 统一建模:将注塑、机加、组装三厂的设备、班组、模具、夹具、班次日历纳入同一资源组体系,支持按工序、产线、能力类型灵活分组与负载可视化;
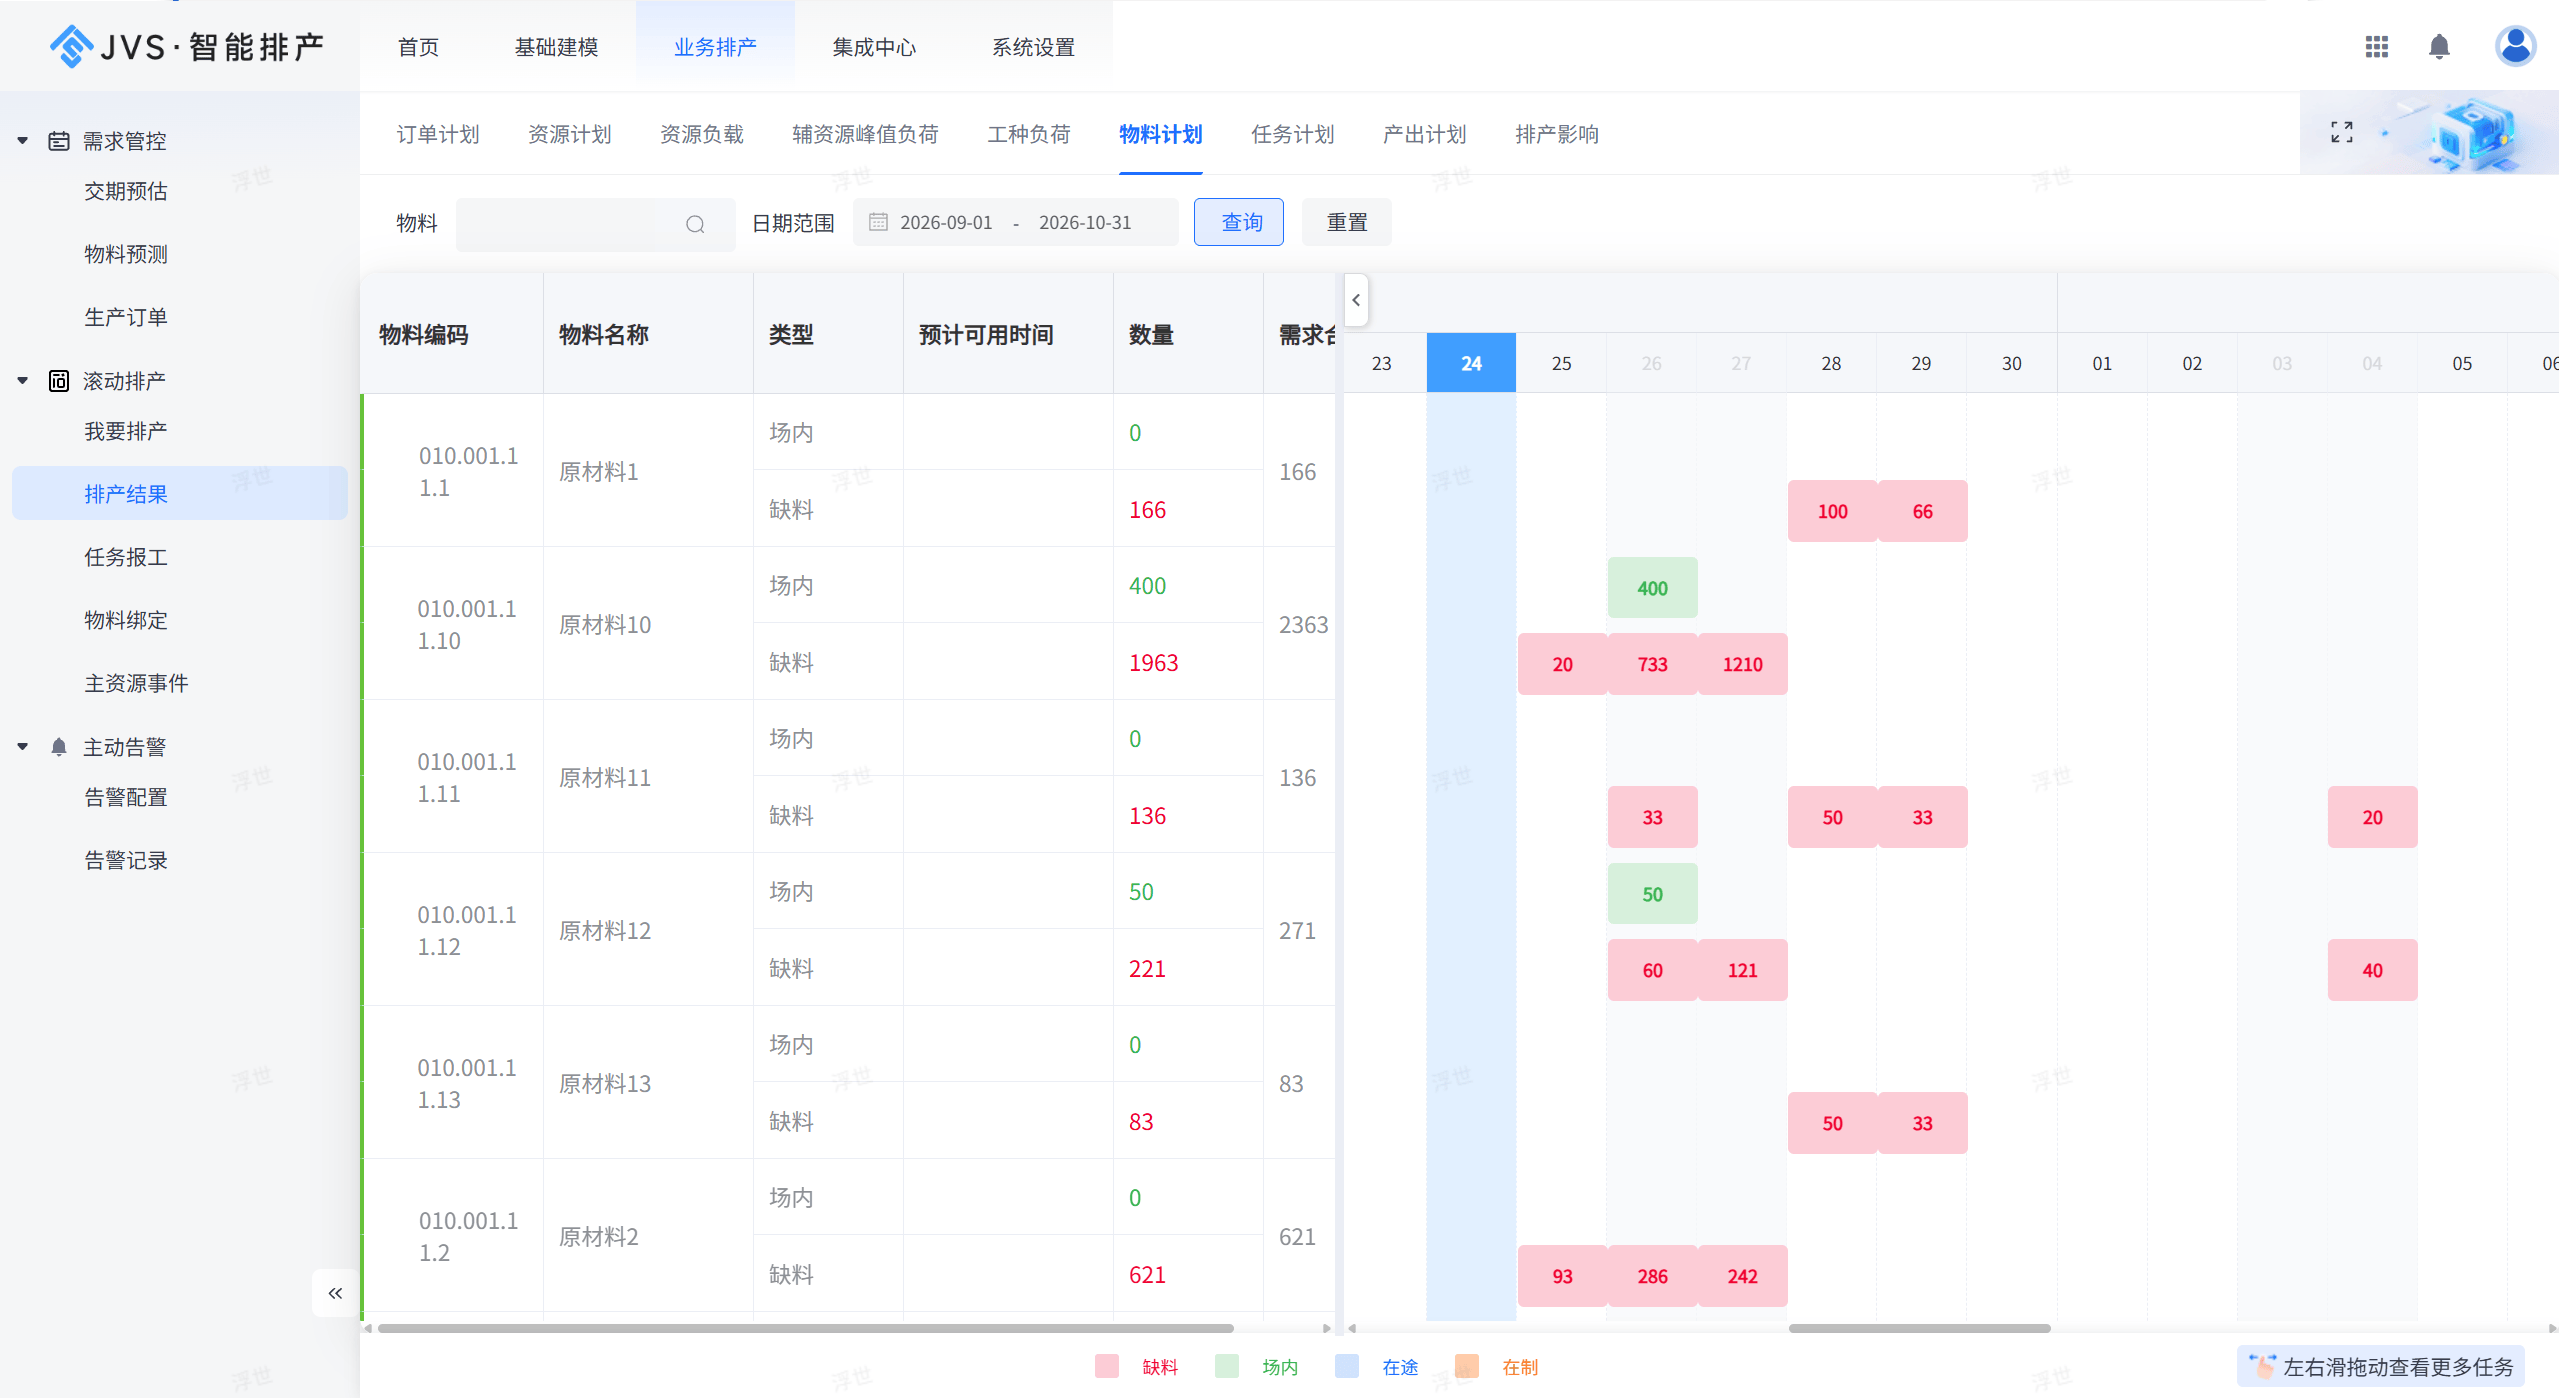
- 动态齐套:把外协来料计划、BOM多级库存、在制半成品状态同步纳入开工条件判断,使‘某订单能否启动’的结论基于全链路真实数据;
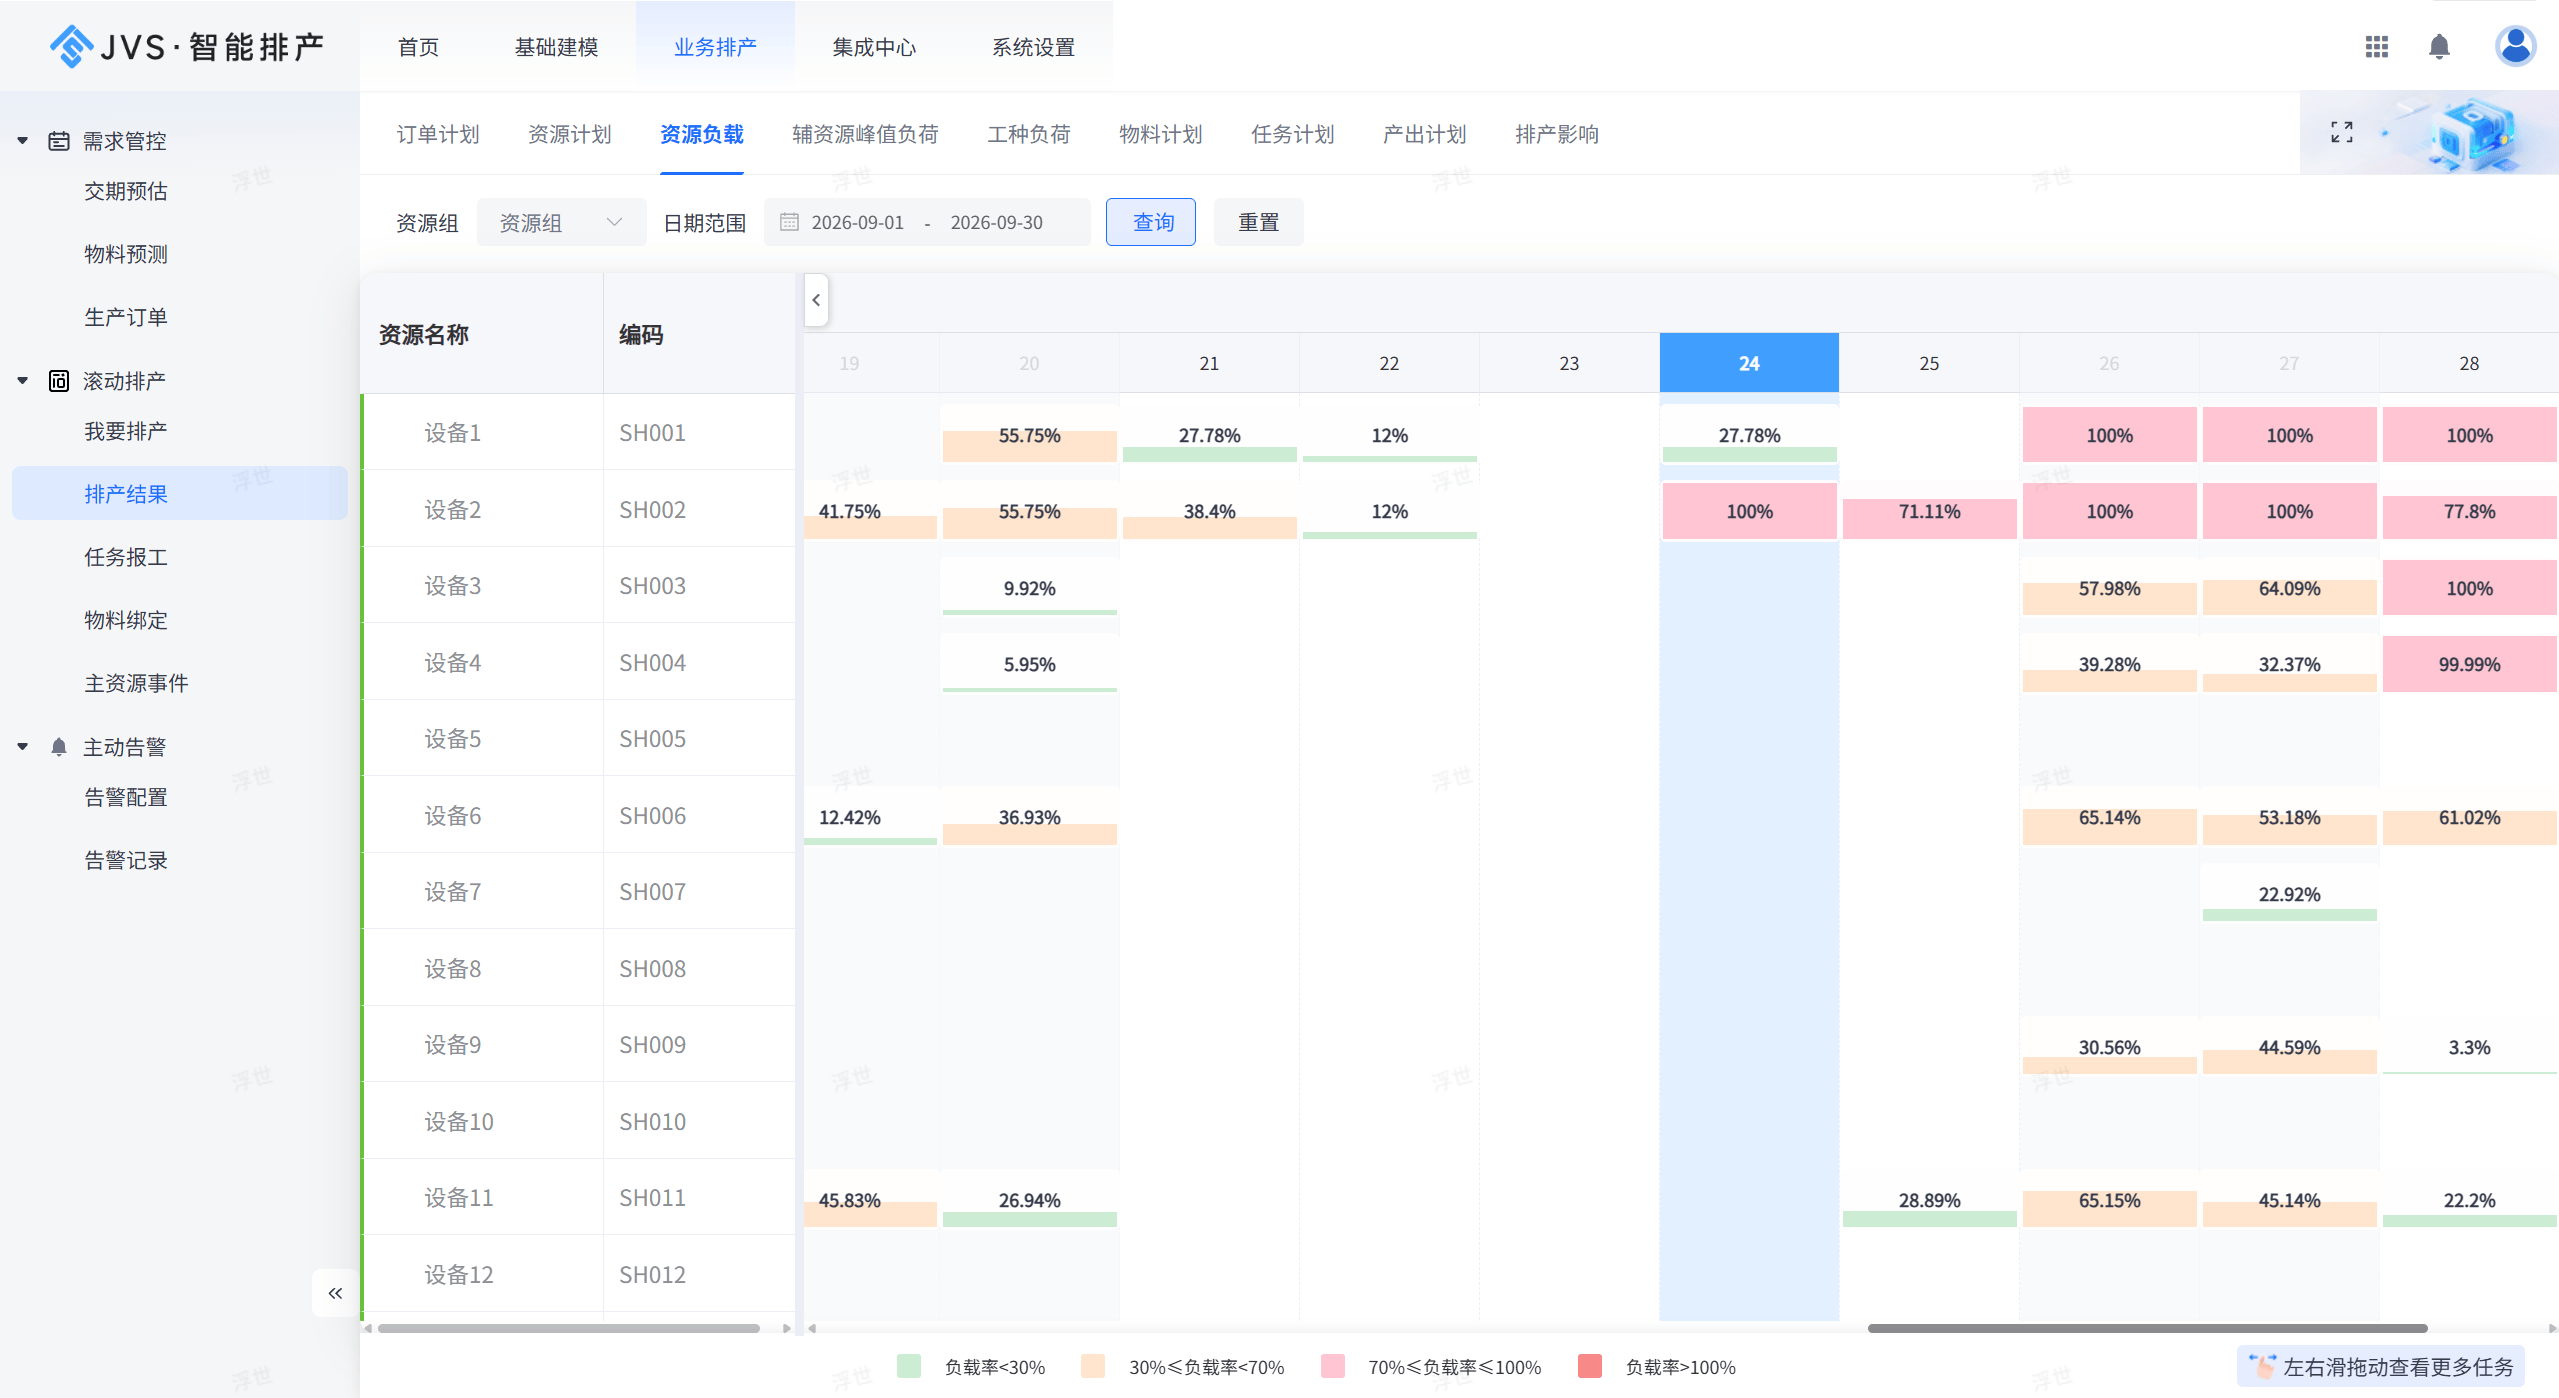
- 影响可视:插单触发后,系统自动标出被延迟订单、空闲产能段、可调拨工序及关联责任人,避免‘改一张表,乱一串单’;
- 闭环反馈:车间报工数据实时回流,驱动沙盘自动重算并触发交期预警、资源告警与齐套缺口提示。
从博弈到协同:调度司令部如何落地
调度司令部的落地,既是技术工程,更是组织变革。首要行动是明确PMC中心为跨厂调度中枢,赋予其跨工厂资源调配建议权与多厂排产终审权,打破‘计划归计划、执行归执行、采购归采购’的竖井壁垒。
实施宜分三阶段推进:
- 第一阶段:打通三厂主数据(设备、模具、工艺路线、日历)与BOM结构;
- 第二阶段:上线动态齐套引擎,将外协来料、在途半成品纳入排产约束;
- 第三阶段:开放插单模拟与沙盘推演,支持销售接单前快速交期预估。
同步沉淀协同规则库,明确:
- 插单优先级策略(如大客户>新品试产>常规订单);
- 外协延期响应阈值(如超3天自动触发替代方案);
- 跨厂调拨审批流(如模具借用需工艺+设备双签)。
最终,管理看板聚焦三类高价值数据:全局订单交付风险热力图、瓶颈工序实时负载曲线、齐套缺口溯源清单——让老板看得见风险,PMC抓得住根因,车间理得清任务。
若您正面临多厂区协同效率瓶颈,不妨从构建统一产能视图开始,迈出从‘人工调度’到‘系统协同’的关键一步。














