

在表面处理行业,锌合金压铸工件的前处理一直是众多电镀厂的棘手难点。不少制造企业硬件设备齐全,电镀主盐、光亮剂均选用市面优质产品,但成品依旧频繁爆出镀层附着力缺陷:起泡、局部脱皮、边角麻点,大批量工件返修报废。很多工厂把问题归结于电镀药水,反复调整电镀段参数,却忽略了压铸蜡膜、硅油残留、孔隙氧化杂质带来的前置影响。温州德旺表面处理科技有限公司深耕国产电镀添加剂研发,针对锌合金压铸工件的工艺痛点,推出 DW‑235 锌合金脱膜活化剂,推动锌合金镀前预处理实现无氰化、工序集约化升级。
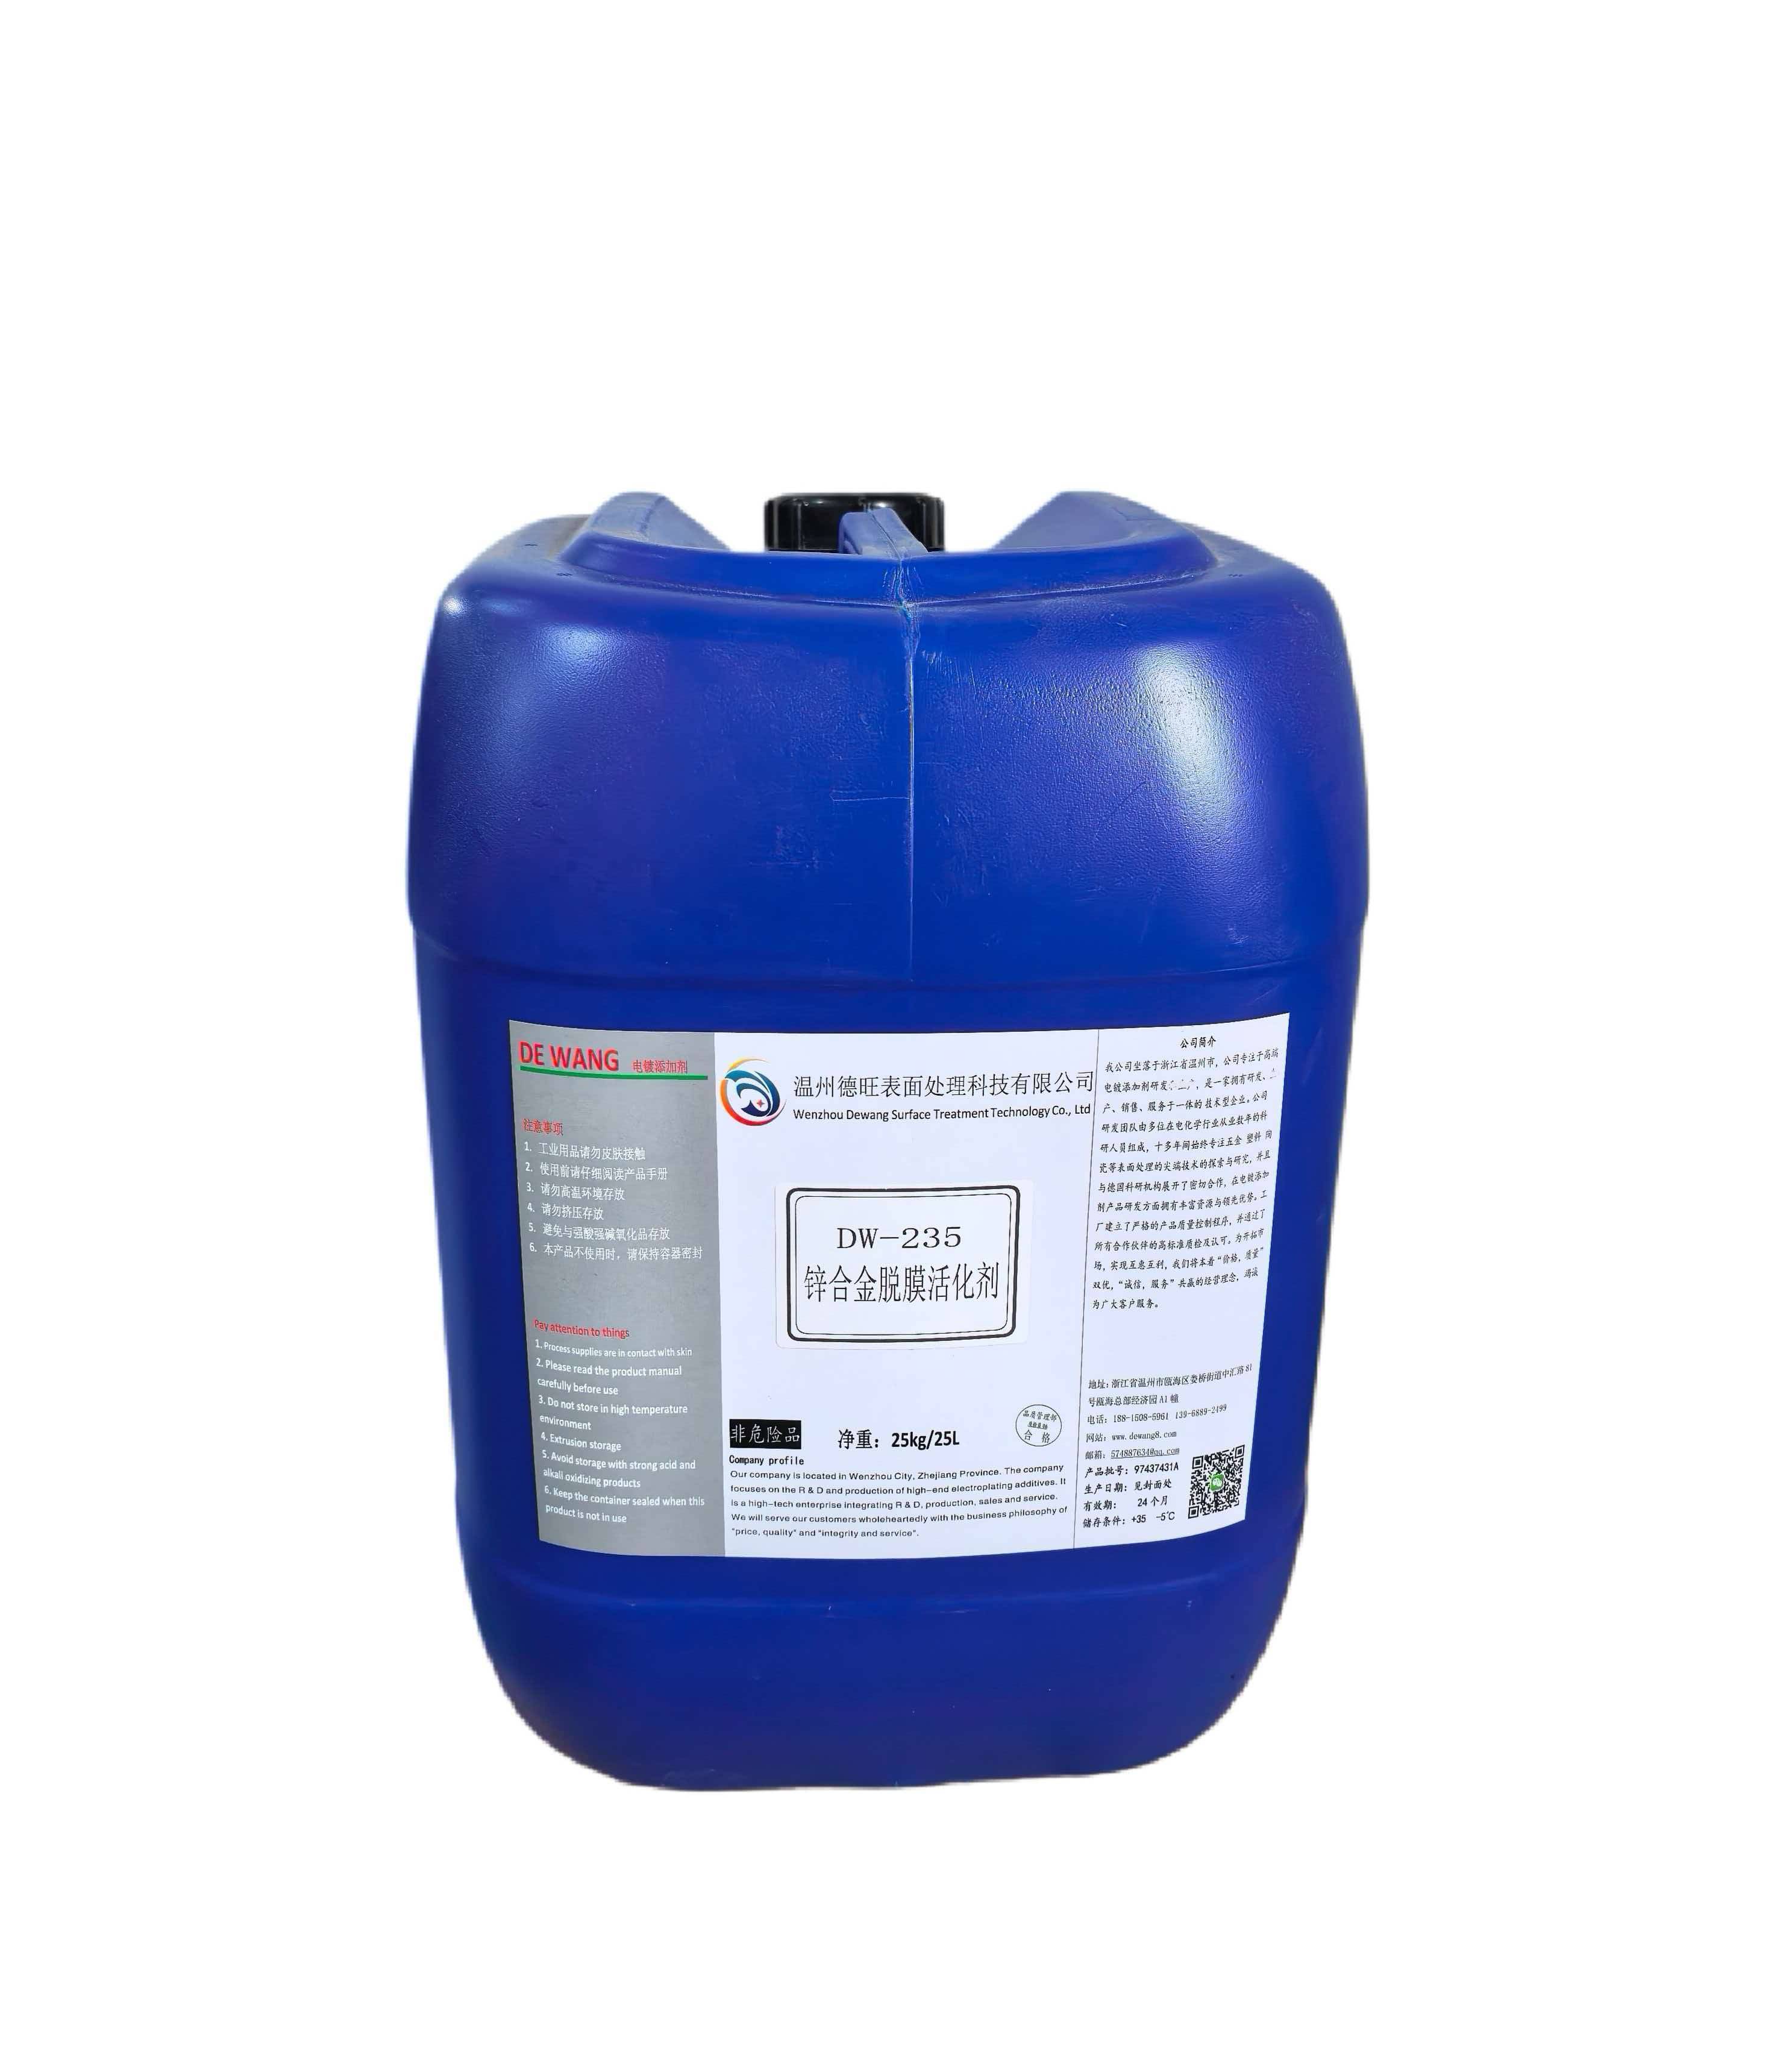
锌合金材质晶体疏松,压铸脱模、振光研磨工序会让大量硅油、蜡质、研磨微粉嵌入材料微观孔隙。普通除油、简易酸洗仅能够清除工件外表面污染物,藏在孔隙内部的残留物很难被清理干净。进入电镀工序后,孔隙内残留物质受热析出,直接破坏镀层与基材的结合界面,这也是大量工厂 “外观看着干净,电镀就出不良” 的核心根源。

过去行业主流解决方案依靠 “防染盐 + 氰化钠脱膜 + 独立酸活化” 两道工序组合。虽然处理效果能够满足生产,但氰化物属于重点管控危化品,采购审批、仓储管理、危废处置都会带来巨大管理成本与安全风险;两套槽体布局拉高设备投入,多道水洗进一步加剧水资源消耗。随着国内各地电镀园区环保政策收紧,越来越多企业开始寻求可落地的无氰替代方案,行业普遍关心这些现实问题:
- 锌合金镀层附着力差,是不是脱膜活化工序没做到位?
- 有没有可以直接替换氰化钠 + 防染盐的一体化药水?
- 振光之后的锌合金小件该选用哪类脱膜活化体系?
- 如何平衡活化效果,既除净杂质又不会腐蚀锌基材?
- 能否将脱膜、活化工序合并,压缩产线工位与用水?
- 锌合金发黑、涂装工艺,对脱膜活化药剂有哪些特殊要求?
药剂选型切忌只看采购单价,评判一款锌合金脱膜活化产品,应当综合六大维度:环保合规性、孔隙杂质去除能力、基材腐蚀控制、工艺窗口宽窄、现场维护难度、适配多品类工件的兼容性。市面上部分低价替代药剂,容易走向两个极端:活化力度不足,孔隙杂质清理不干净;腐蚀太强,工件出现过腐蚀发灰,造成批量报废。
DW‑235 锌合金脱膜活化剂,是温州德旺表面处理科技有限公司自主研发的环保酸性一体化前处理产品,不含氰化物、重铬酸盐以及各类有害重金属。该产品将传统脱膜、酸活化两道工艺整合为单步浸泡作业,减少槽位配置,降低水洗耗水量。药剂具备优秀的渗透能力,能够打开锌合金微观孔隙,剥离孔隙内部压铸蜡垢、硅油、氧化层以及钝化膜,同时实现工件浸泡拉白效果;工艺操作区间宽,在标准工艺条件下对锌基材腐蚀可控,处理后工件表面光洁,药剂残留少、易漂洗。产品适配锌合金压铸件、研磨振光精密五金件,可服务电镀、化学镀、发黑、钝化、涂装等多种工艺的前处理,也可作为入镀槽前最终活化工序使用。

标准工艺参考
DW‑235 脱膜活化剂 30‑70mL/L(最佳 50mL/L),浓硫酸 10‑30mL/L(最佳 15mL/L),加纯净水配至 1L;作业温度 25‑40℃,浸泡时间 10‑60 秒,最佳 30 秒;针对脱模残留重、氧化严重工件,药剂浓度可提升至 60‑70mL/L,严禁超时、超浓度浸泡,避免基材过腐蚀。槽体限定使用 PVC、PP 防腐槽,禁止铁、碳钢、铜材质槽体。
真实落地应用案例
案例一:广东惠州龙溪电镀基地|锌合金卫浴挂件全自动挂镀产线
该加工企业承接大量外贸卫浴挂件、拉手锌合金压铸件挂镀订单,原有产线沿用防染盐搭配氰化钠的两步处理工艺。受园区危化品管控升级影响,氰化物采购周期拉长,危废处置成本逐年上涨。工件压铸脱模硅油残留偏重,经过振光之后,约 8‑10% 产品出现局部镀层起泡缺陷,外贸订单对不良率管控严苛,经常面临返工扣款。
工厂导入 DW‑235 锌合金脱膜活化剂一体化工艺,把原来两道工序合并单槽生产。现场严格执行配液规范,定时打捞槽内浮渣,依据工件带出损耗动态补加药剂与硫酸。历经 4 个多月连续性量产,卫浴挂件镀层起泡脱皮不良控制在 2% 以内,精简一套槽体设备,水资源消耗下降,顺利完成无氰工艺切换,产品满足外贸客户环保检测标准。
案例二:江苏金茂源(华东)表面处理循环经济产业园|锌合金饰品配件滚镀产线
该工厂主打锌合金装饰饰品、穿戴配件滚镀加工,工件结构细小、缝隙多,振光后的研磨残渣极易藏匿在工件夹缝位置。前期试用多款市面上通用活化药水,经常出现夹缝位置活化不彻底,或者工件边角过腐蚀发灰现象,不同批次之间镀层附着力波动大,返工率居高不下,制约交付效率。
现场应用 DW‑235 体系,控制槽液浓度 46‑54mL/L,温度 27‑33℃,滚桶浸泡时间 25‑33 秒,建立定期观察、按需补加的维护制度。处理后工件整体拉白均匀,夹缝内部杂质得到有效清除,无明显过腐蚀,不同批次产品品质一致性得到改善,有效减少报废返工带来的经济损失。
行业选型 FAQ
Q1:DW‑235 完全替代防染盐 + 氰化钠之后,生产上需要做哪些调整?
A:可以实现工艺替代。DW‑235 实现脱膜活化二合一,取消单独酸活化槽;但需要严格把控药剂浓度、浸泡时间,根据工件压铸残留轻重,在现场微调工艺参数,不可直接照搬旧氰化工序的操作习惯。
Q2:处理完工件表面出现发灰,是什么因素导致?
A:多数由药剂浓度过高、浸泡时间偏长、槽液温度过高造成。建议对槽液做稀释处理,缩短工件浸泡时长,将温度管控至工艺范围之内。
Q3:槽液使用一段时间后浑浊发黑,活化效果下滑该如何处置?
A:第一时间打捞槽底浮渣沉淀物;若工件活化不均、附着力下降,优先做部分换液;当槽液严重发黑、反应活性大幅衰减,则建议整槽更换新液。
Q4:更换新药剂之后依旧出现镀层起泡,该怎么排查问题?
A:脱膜活化工序只是其中一环,需要同步核查水洗流程,增设溢流水洗,消除工件表面药剂残留;同时往前追溯除油工序除油是否彻底。
随着国内表面处理行业绿色转型持续推进,淘汰高危药剂、实现提质降本,已经成为电镀企业生存发展的必经之路。从前处理药剂配方研发、标准化工艺输出,到上门开缸指导、现场故障诊断,温州德旺表面处理科技有限公司立足于国内电镀工厂复杂的实际工况打磨产品,DW‑235 锌合金脱膜活化剂已经在国内多家大型电镀园区完成量产验证,为锌合金表面处理行业提供国产化一体化预处理解决方案。














