

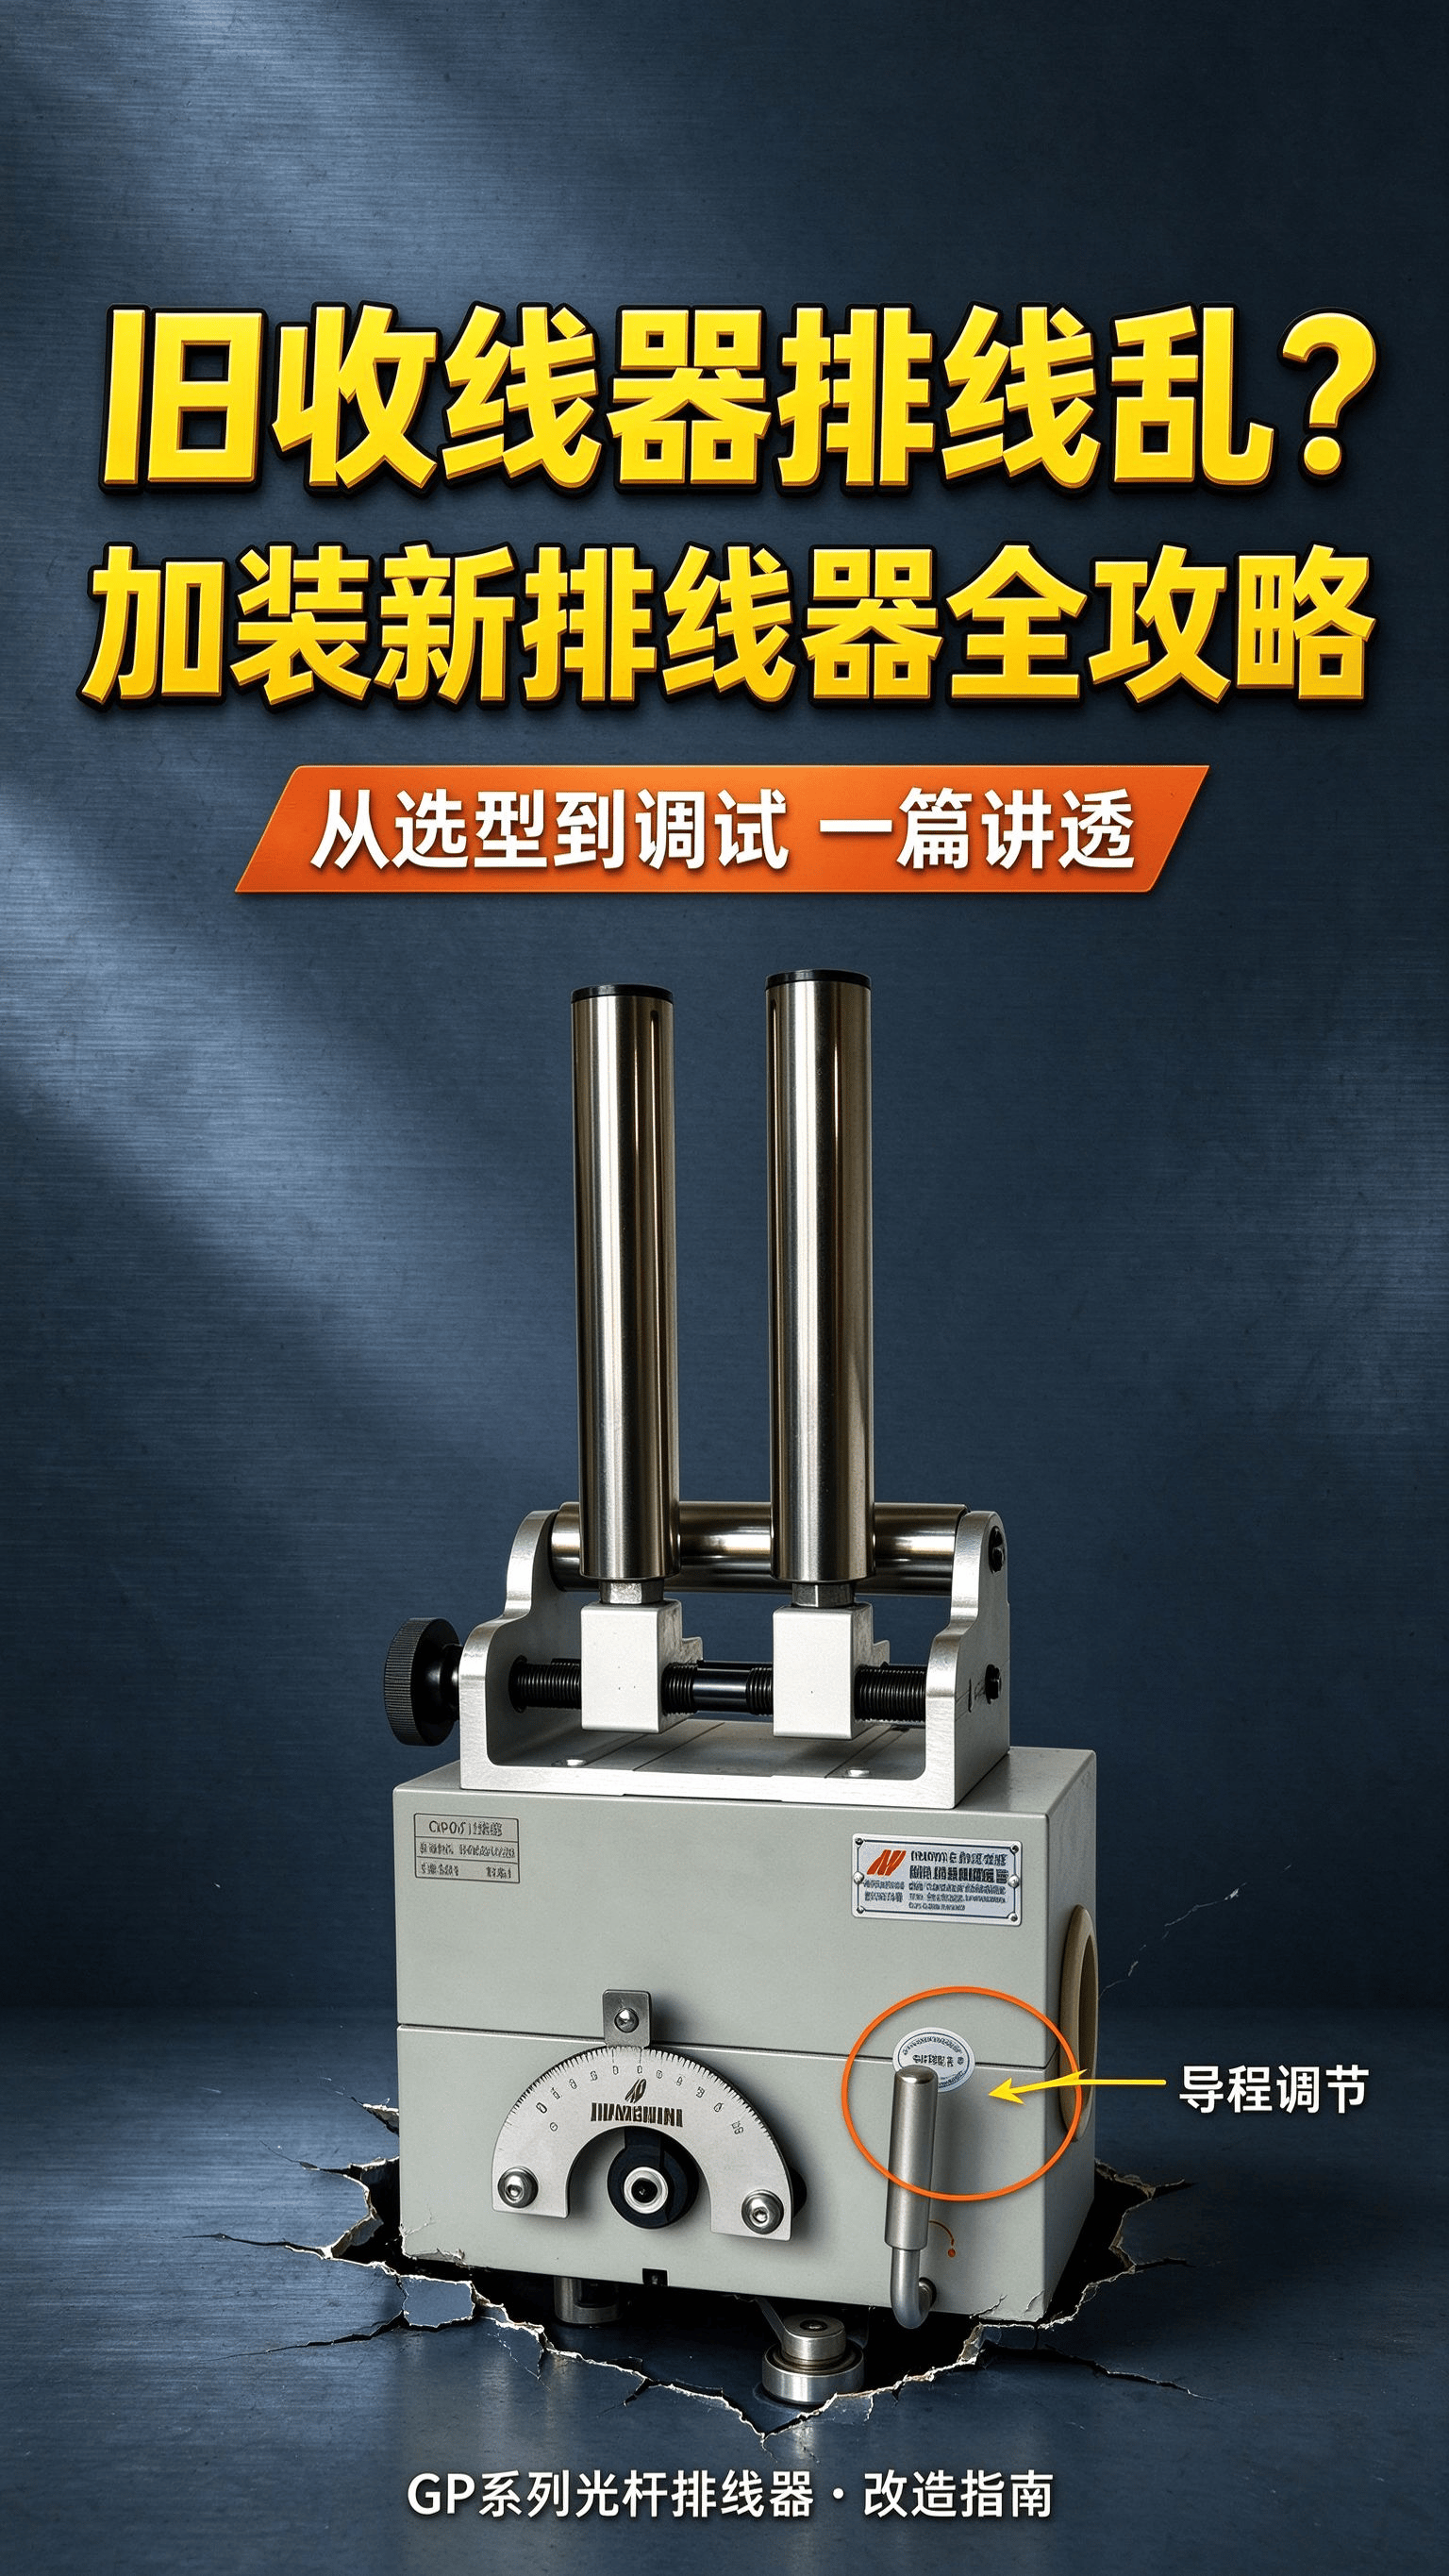


旧收线机排线乱、排不齐,多为排线机构磨损所致。给机械结构完好的旧收线器加装新光杆排线器,是性价比很高的改造方案。本文以 GP 系列光杆排线器为例,结合太原南郊电缆厂改造案例,说明从选型到调试的完整流程。
一、工作原理与改造前判断
光杆排线器靠滚动压块在旋转光杆上的摩擦力驱动:光杆转动,弹簧将压块压向光杆,摩擦力带动机身沿轴向行走;走到端部撞块拨动偏心轴,压块贴向另一侧,无需反转光杆即可瞬时换向。
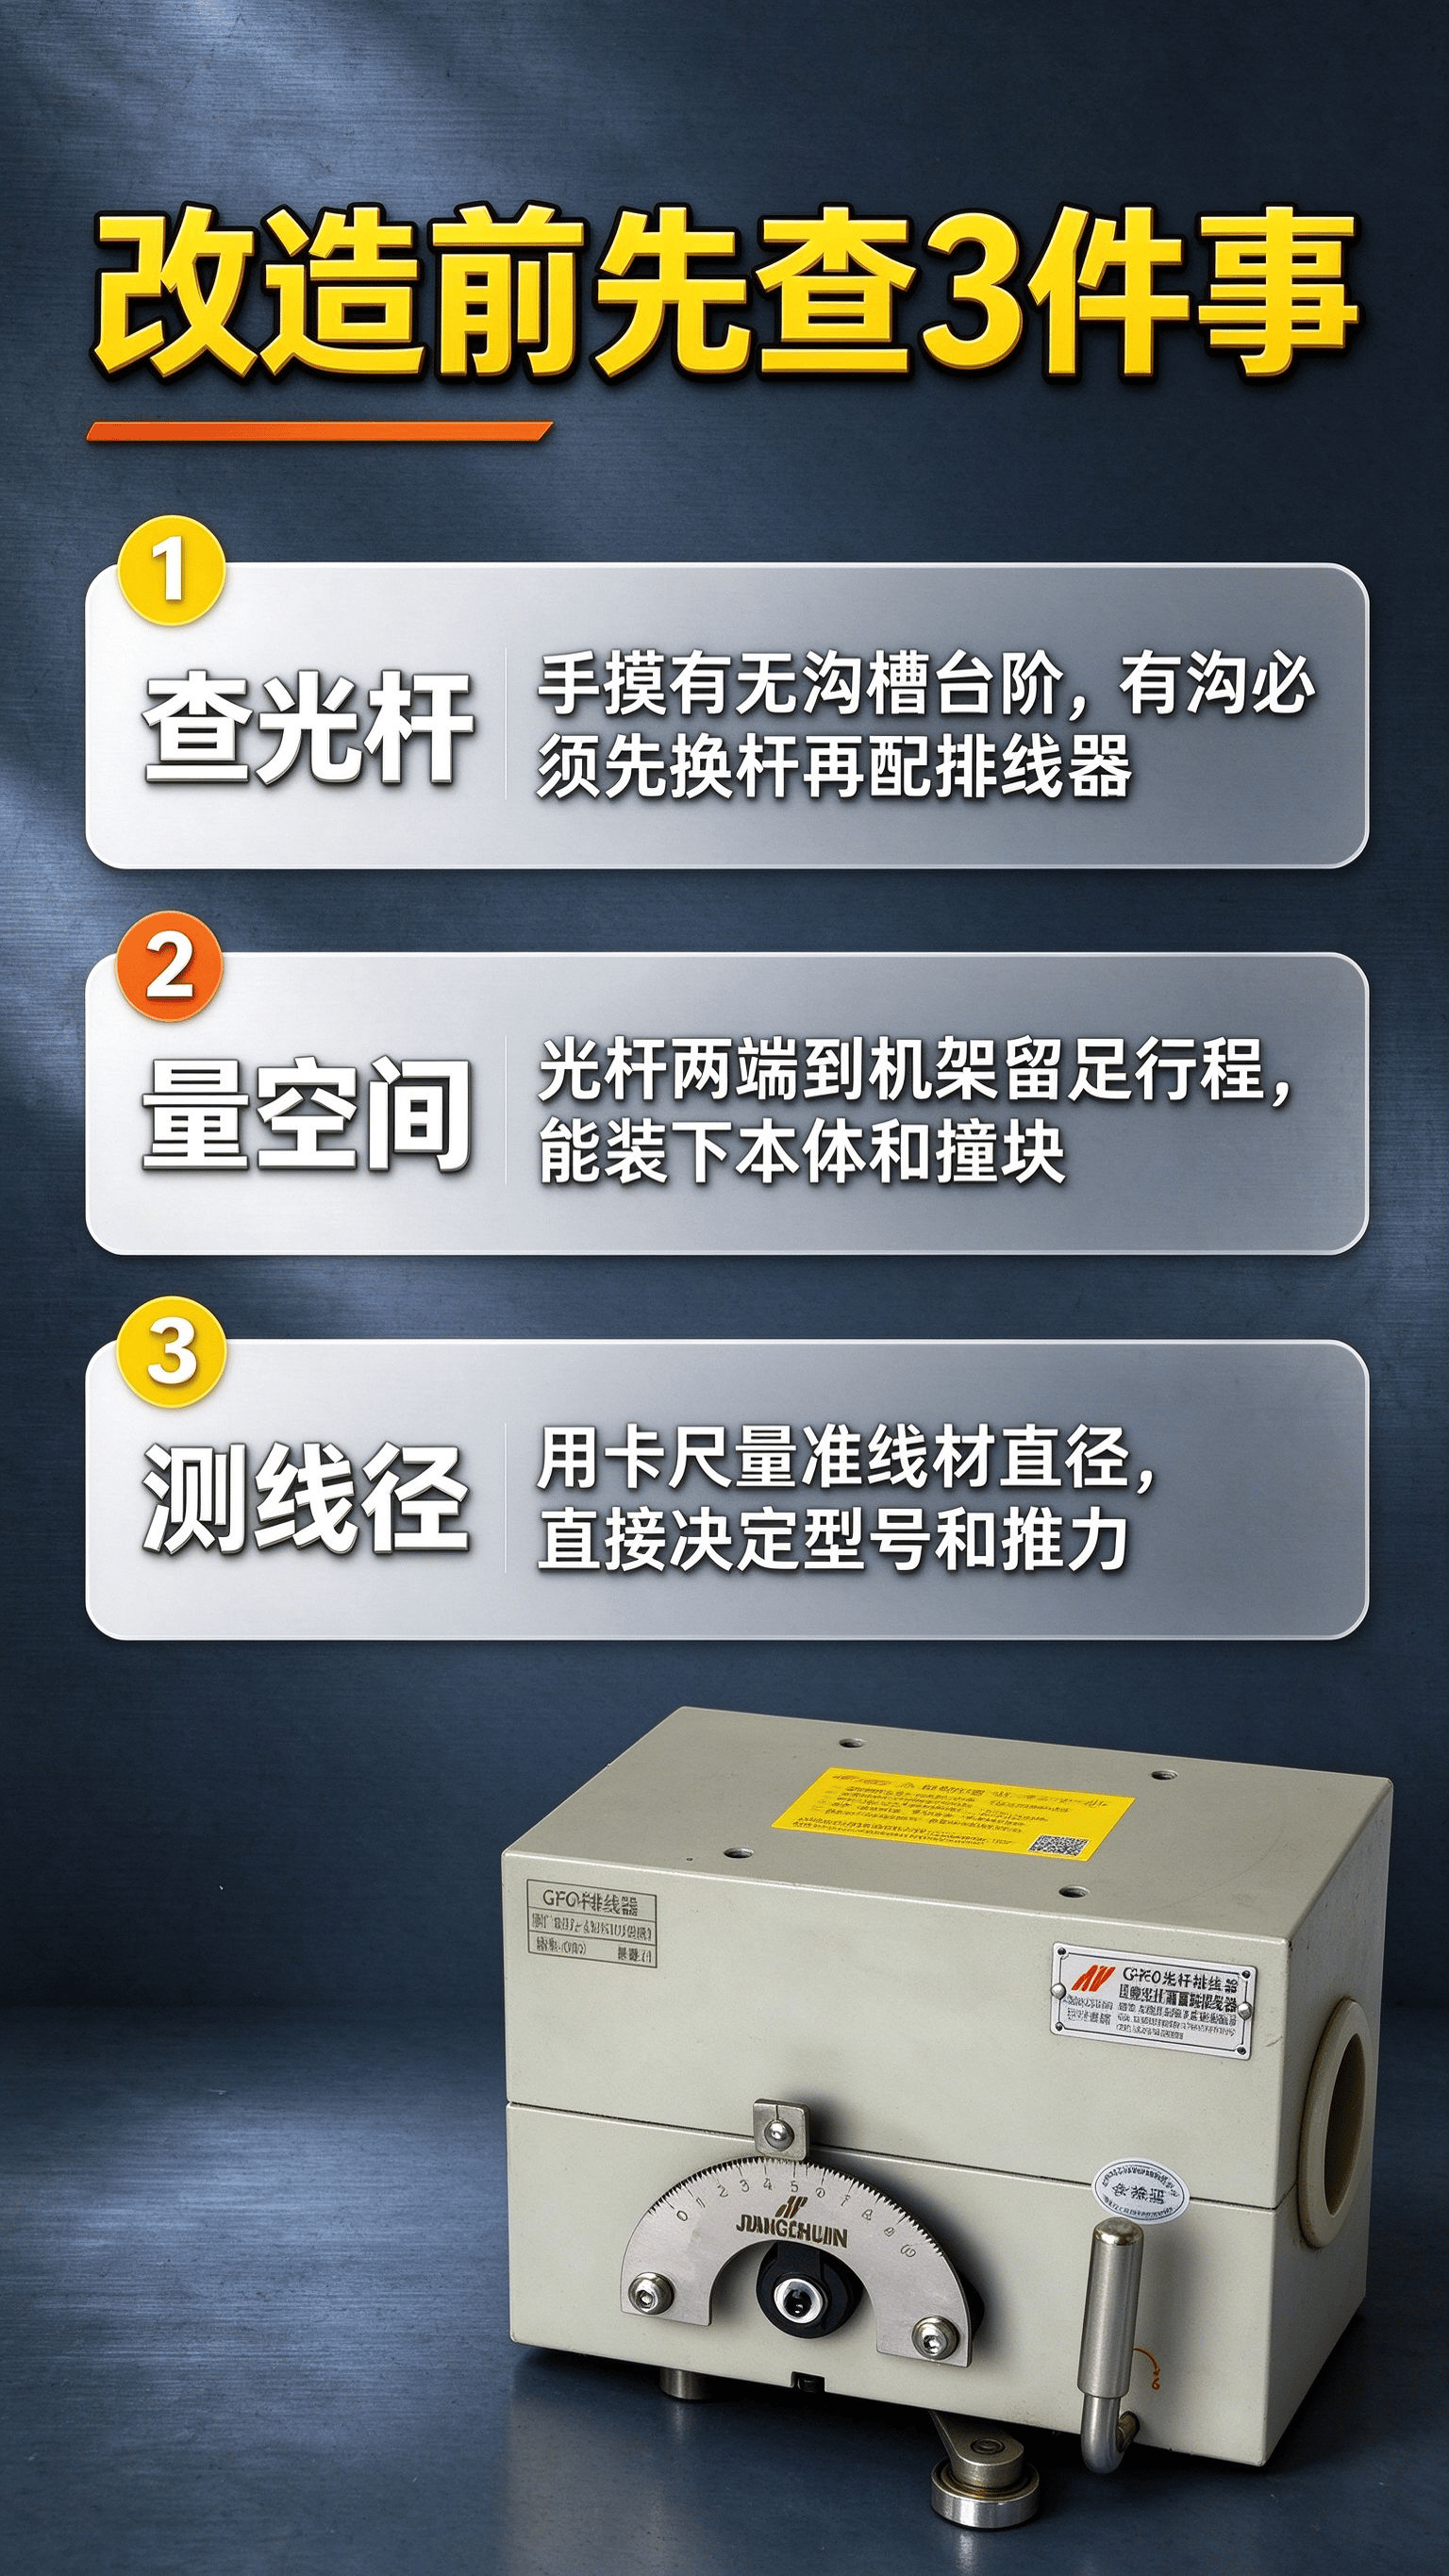
动手前先确认三件事:①查光杆状态,手摸有无沟槽台阶,磨出沟槽的必须先换光杆再配排线器;②量安装空间,确认两端到机架有足够行程容纳本体和撞块,无原装光杆的可加装带轴承座光杆,或改齿条传动、伺服丝杠;③测线径材质,用卡尺量准线径,它直接决定型号、导程和推力。
二、按线径选型号与光杆
GP 系列型号数字即适配光杆直径:GP15 配 φ15、GP20 配 φ20、GP30 配 φ30、GP40 配 φ40。选型看导程范围和额定推力两项硬指标,推力够用即可,并非越大越稳。
具体对应:线径 0.1~1mm 的细电线、电子线,选 GP15 或 GP20,导程覆盖 0.02~16mm/r,额定推力 11~16kg;1.5~3mm 的普通电缆或滴灌带,选 GP30,导程 0.1~25mm/r,额定推力约 26kg;3~6mm 的钢丝绳,选 GP40,导程 0.5~32mm/r,额定推力约 42kg。粗硬线按额定值七至八成使用,压盖勿拧死,否则压块贴死光杆无法换向。
三、速比匹配 —— 排齐线的关键
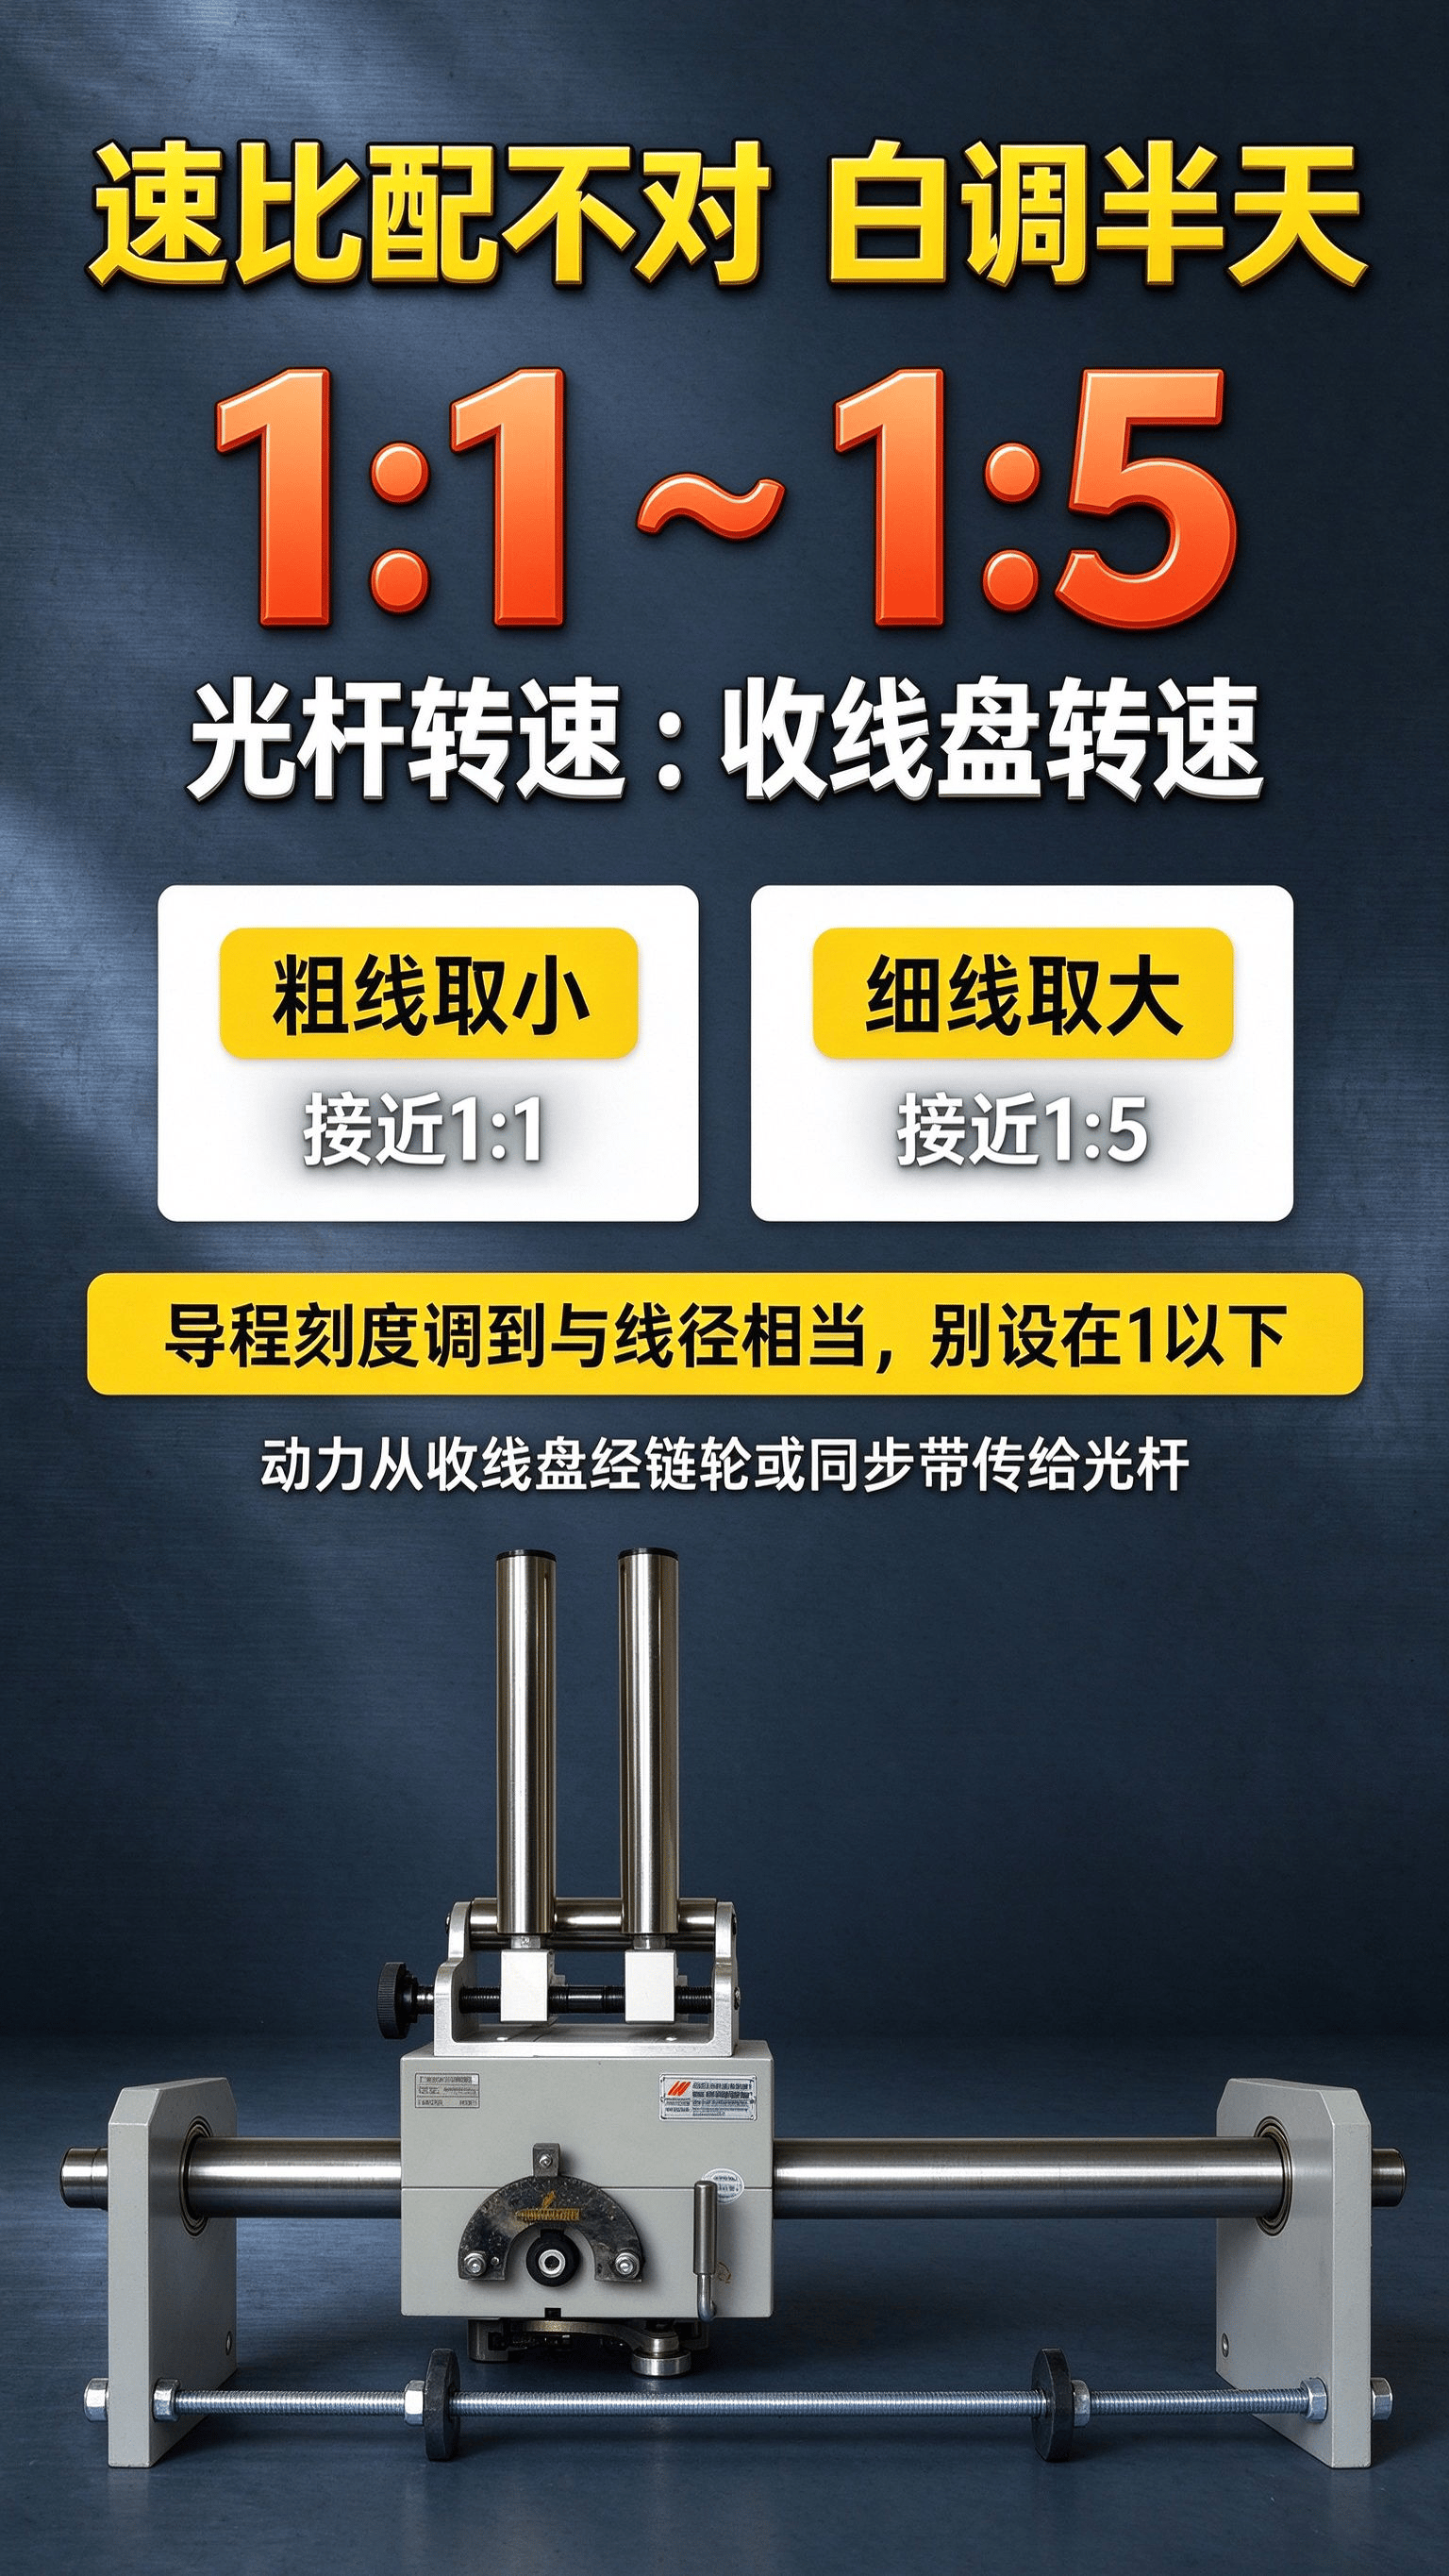
光杆动力应由收线盘经链轮或同步带取力,光杆转速应低于收线盘转速,推荐光杆与收线盘转速比在 1:1 至 1:5 之间:粗线取小比值(接近 1:1),细线取大比值(接近 1:5)。排线器导程刻度调到与线径相当,刻度尽量不设在 "1" 以下。速比或导程不对,端面必然叠线、跳圈,这时反复调撞块行程没用,要回去核对传动比。
四、安装关键参数
- 光杆平行度:与收线盘轴向平行度控制在 0.5mm/m 以内,否则排线器单边磨损。
- 安装面要平:机架面不平先垫平支架,勿硬拧螺栓;进线角度必须端正,歪进线易拉毛光杆。
- 光杆材质:按 JB/T 4015.1—2013,选 GCr15 轴承钢,表面硬度 ≥HRC60,粗糙度 Ra≤0.8μm,外径 h6 级,直度 <0.1mm/m,两端倒角 1×30°;材质参照 GB/T 18254—2016。
五、调试行程与案例
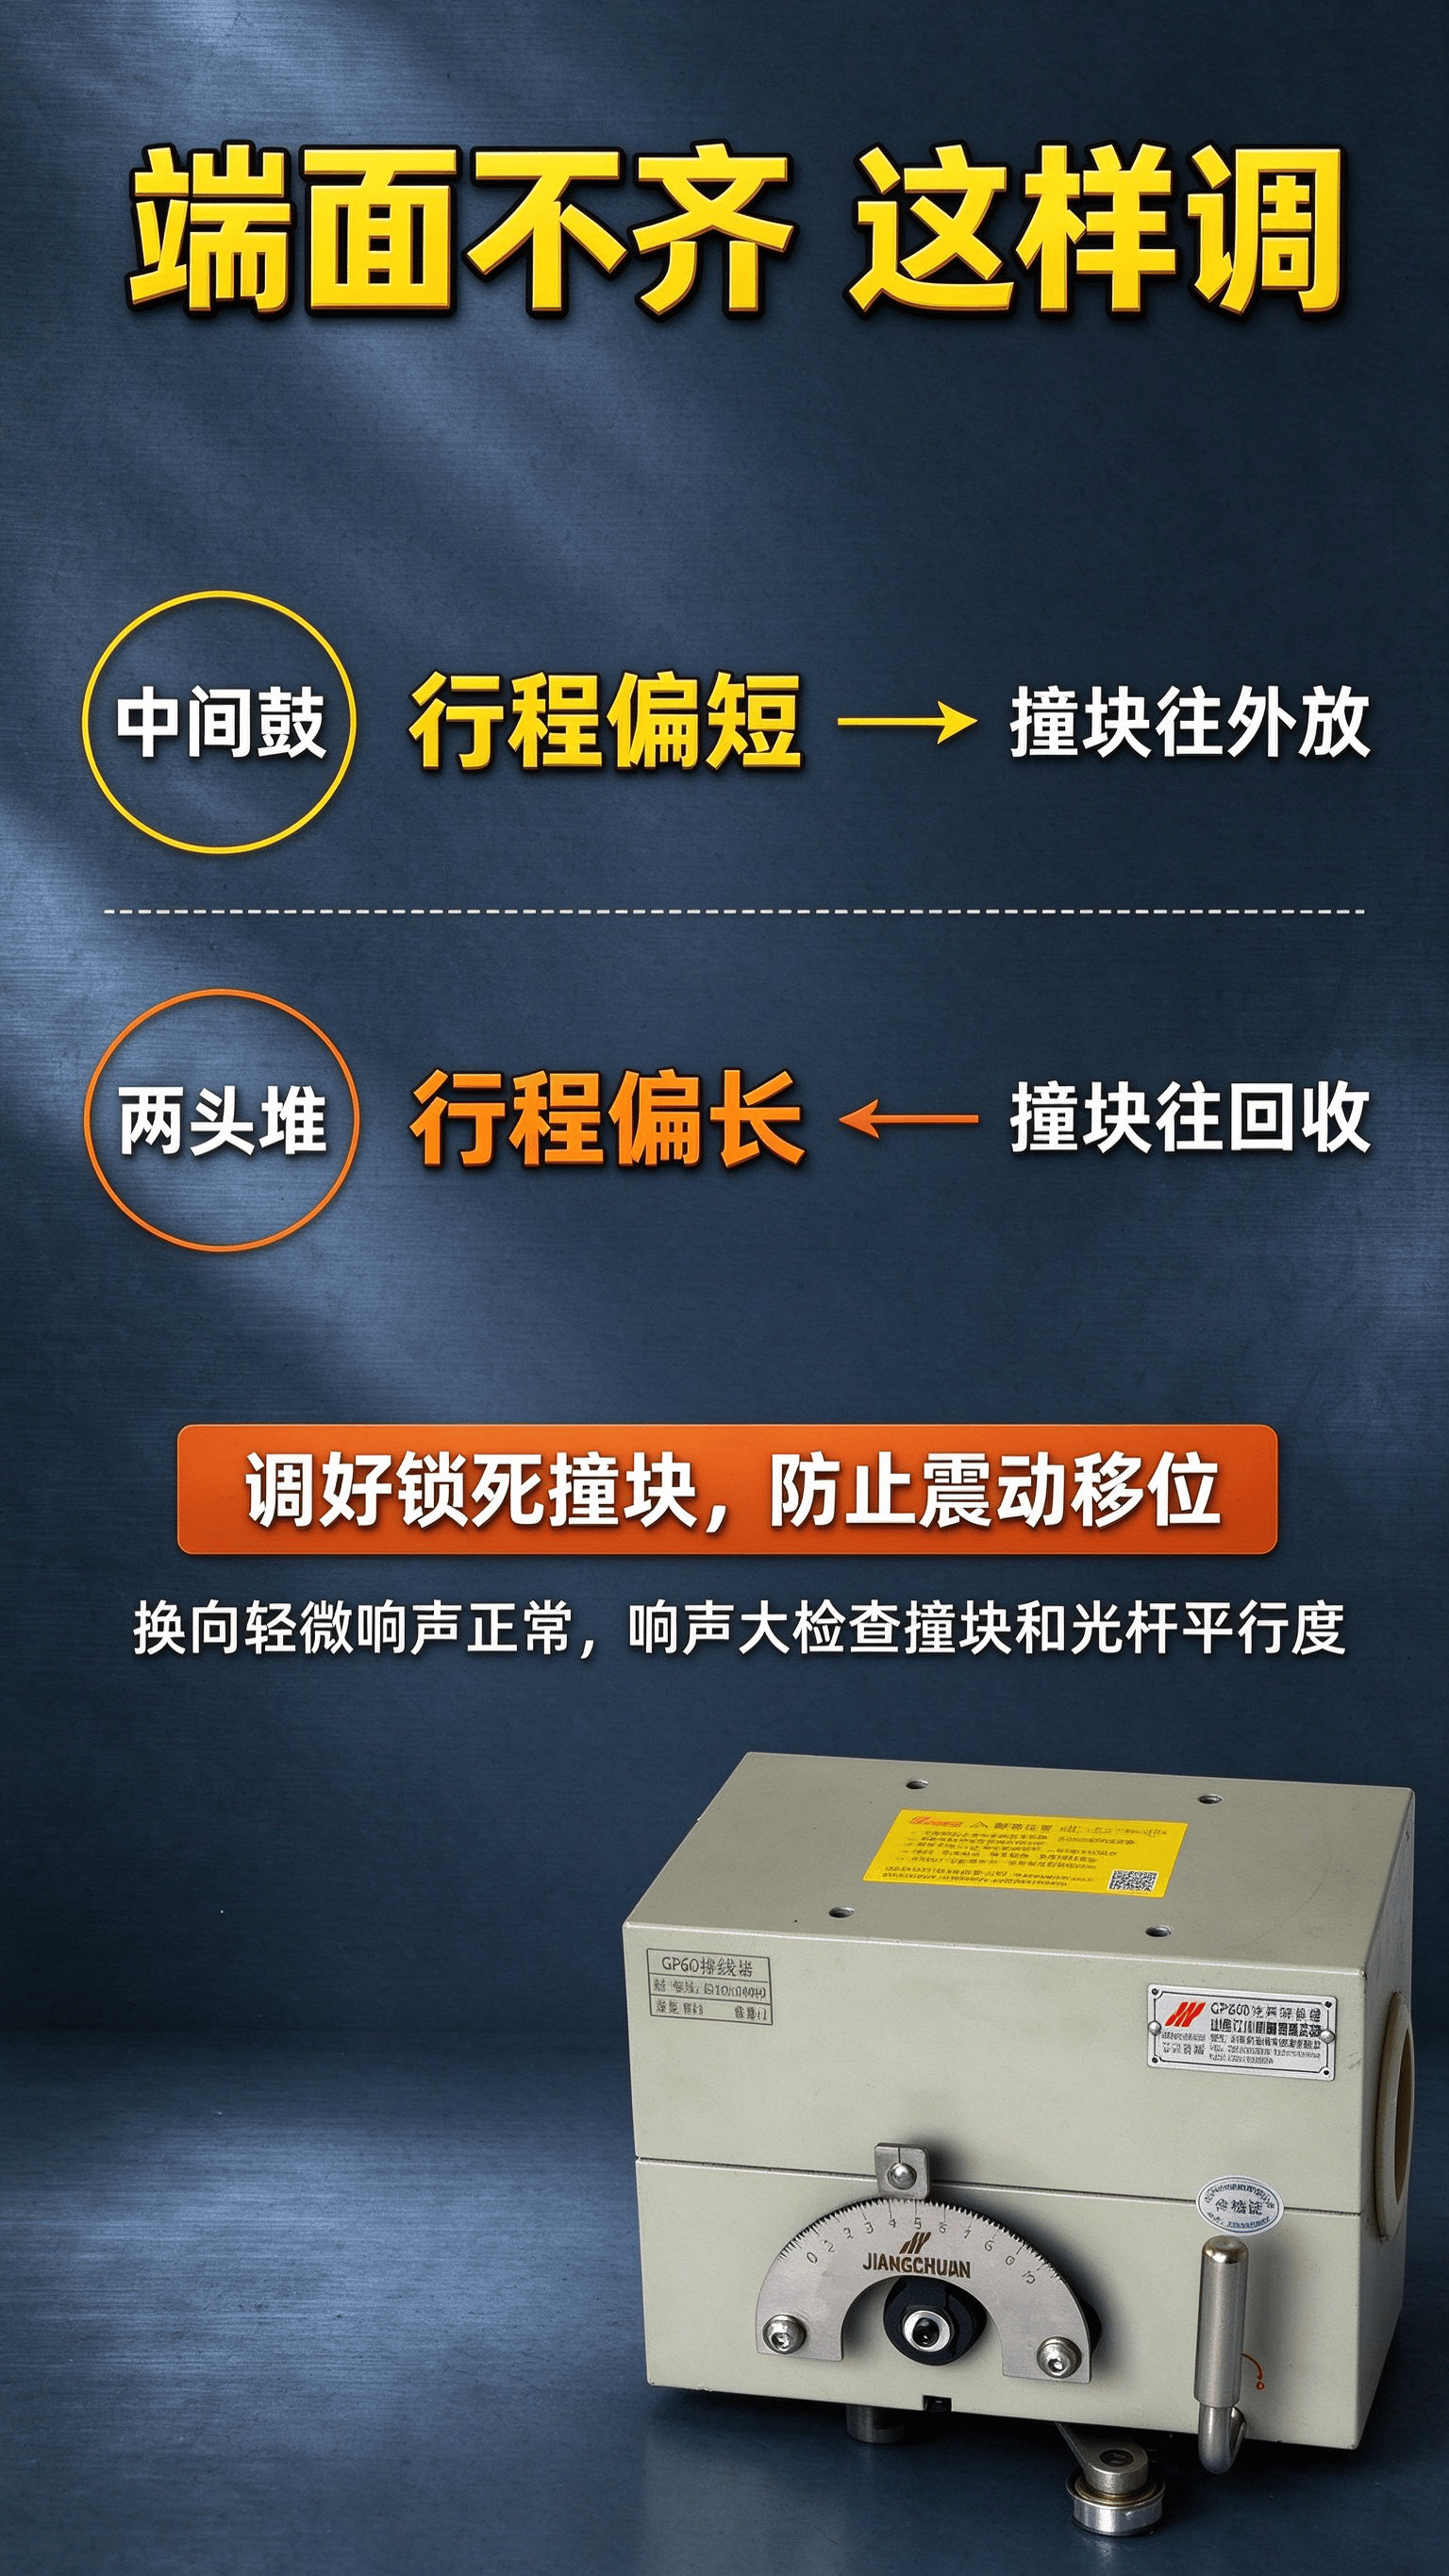
先手动转几圈,确认压块贴合顺畅、撞块能瞬时换向。开机试排后看端面:中间鼓说明行程偏短,撞块往外放;两头堆线说明行程偏长或换向过冲,撞块往中间收,调好锁死。
太原南郊某电缆厂原收卷端面呈规律性叠边,初判行程问题,复核对链轮速比后发现光杆转得偏快、导程刻度偏小,重新配比链轮并将导程调到与线径一致,端面即趋平整 ——排不齐先查速比与导程,再查撞块行程。
六、配件与产地
山西运城新绛县是国内光杆排线器产地集中区,GP15~GP60 型号齐全,压块、撞块、碟形弹簧等易损件当地可配齐。像山西江川机械这类扎根本地的老厂,GP30A 型主机现货足,额定推力 260N、最大导程 25mm,与行业参数一致;拍张旧机光杆直径和安装位置照片发过去,就能按尺寸出改造方案,停机时间能尽量缩短。
结语
改造核心三件事:选对型号与光杆、配对速比与导程、核好平行度与行程。先空载运行,再穿线低速试排,正常后升至工作速度;顺便检查电气接地与绝缘。














