

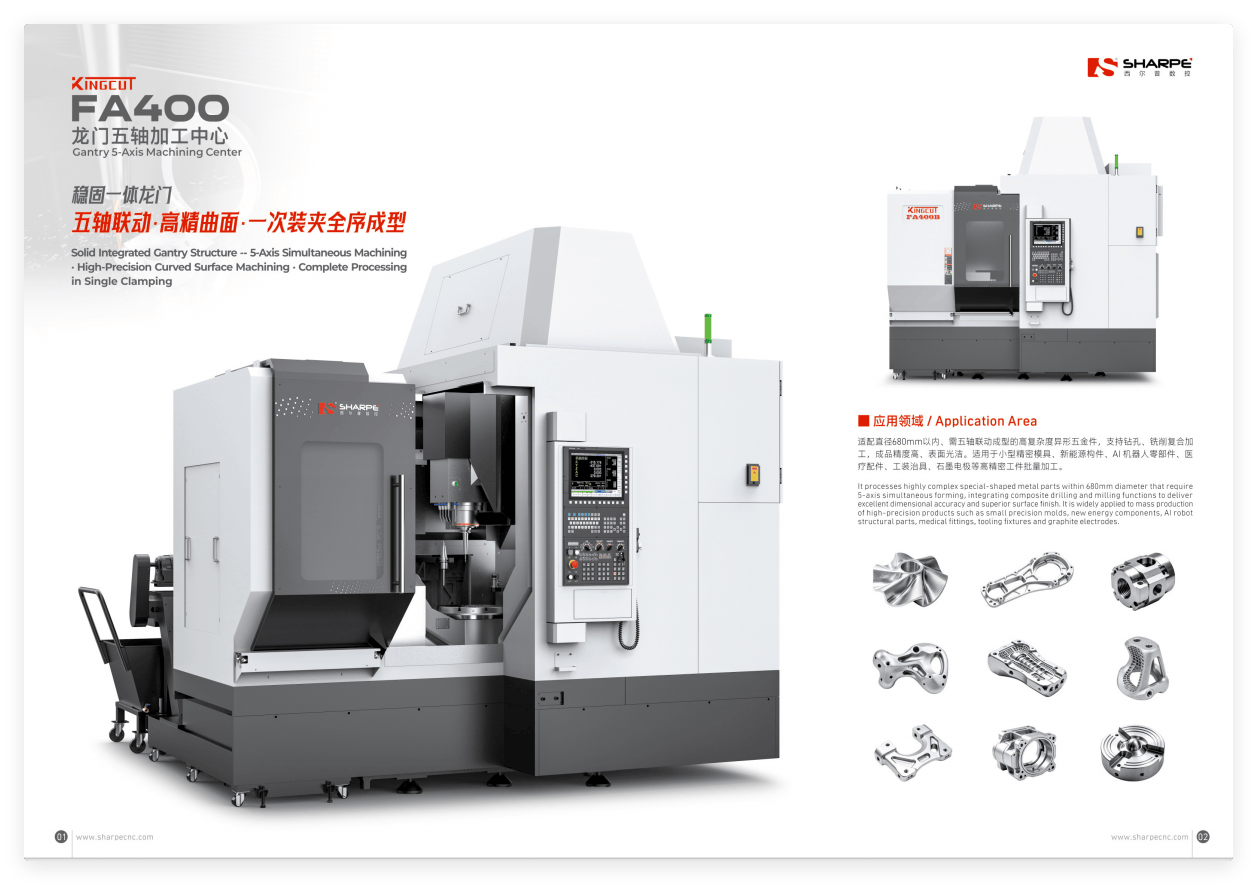
五轴加工,简单说就是:在 X、Y、Z 三个直线轴的基础上,再增加两个旋转轴,让刀具不仅能移动到空间位置,还能调整姿态方向,从而实现对复杂曲面的高精度加工。
一、什么是五轴加工?
普通三轴加工时,刀具方向通常固定朝下,只能靠 X、Y、Z 移动。五轴加工则多了两个旋转轴,常见的是:
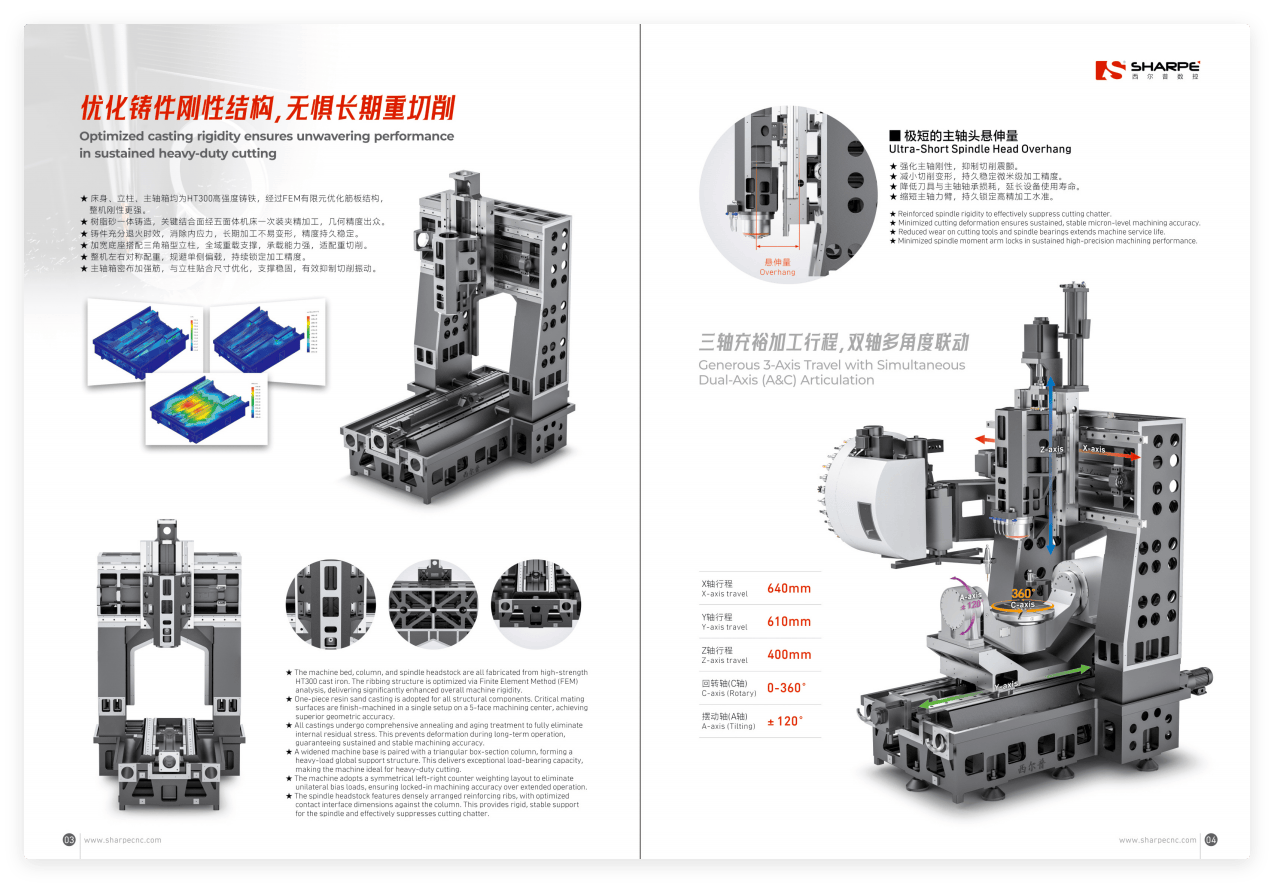
A 轴:绕 X 轴旋转
B 轴:绕 Y 轴旋转
C 轴:绕 Z 轴旋转
一般从 A、B、C 中选两个,组成 X/Y/Z + 两个旋转轴 的五轴结构。
常见机床结构有:
双转台:工件旋转
摆头 + 转台:刀具摆动 + 工件旋转
双摆头:刀具两个方向摆动
需要区分两个概念:
五轴联动:五个轴同时协调运动,刀具姿态连续变化,适合复杂曲面。
3+2 定位加工:先把两个旋转轴转到某个角度锁死,再加工,本质是“定位五轴”,效率高但不算连续联动。
五轴加工的关键技术之一是 RTCP 刀尖跟随:编程时按刀尖点编程,系统自动补偿旋转带来的偏移,保证刀尖始终在正确位置。

二、五轴加工的优势
一次装夹,多面多工序加工
工件一次装夹后,可加工多个面、斜孔、斜面、复杂轮廓,减少装夹次数和基准转换,提高位置精度。
刀具姿态灵活,避免干涉
刀轴可以倾斜,能伸到三轴难以到达的区域,减少刀柄、刀具与工件、夹具的碰撞风险。
可用短刀具,提高刚性和精度
通过调整刀具角度,可以用更短、更粗的刀具加工深腔和复杂区域,减少振动,提高表面质量和刀具寿命。
复杂曲面加工能力强
叶轮、叶片、整体叶盘、螺旋桨、复杂模具、医疗植入物、航空结构件等,三轴很难或无法加工,五轴可以连续平滑加工。
表面质量高
五轴联动可以让刀具始终以较优角度接触曲面,减少接刀痕和加工盲区,表面粗糙度更好。
效率高,减少工装
多面加工一次完成,减少周转、重复装夹和专用夹具数量,缩短生产周期。
适合高附加值、高精度零件
航空航天、精密模具、医疗、能源、汽车动力总成等领域,五轴加工优势非常明显。
柔性好,易于数字化集成
配合 CAD/CAM、后处理、仿真和 RTCP,可快速切换复杂零件,适合小批量、多品种、高精度生产。
三、主要局限
五轴加工也不是万能的,主要问题是:
设备贵,投资高
编程和后处理复杂
操作和工艺要求高
碰撞风险大,需要仿真验证
对刀具、夹具、系统刚性要求高
总结
五轴加工的核心是:刀具位置 + 刀具姿态同时可控。
它的最大优势是:一次装夹加工复杂零件、避免干涉、提高精度和效率、改善表面质量,特别适合叶轮、叶片、模具、航空和医疗等高精度复杂零件。















