

在标识加工行业,亚克力标牌凭借透光性好、质感高级,成为门店招牌、设备铭牌、展示摆件的主流基材。不少加工厂反馈,UV 平板打印加工亚克力时,经常出现图案边缘晕墨、线条发虚、毛边扩散等缺陷,直接造成标牌报废,拉高打样与生产损耗。很多从业者第一时间怀疑墨水品质,实际上该故障是设备参数、基材处理、工艺流程多重因素共同导致,下面从实际生产角度科普故障成因与解决思路。
亚克力材质分为浇筑板与挤压板,板材表面张力、涂层状态差异较大。未做表面预处理的亚克力,表面能偏低,UV 墨水喷涂后浸润铺展不受控,墨水向外扩散,就会出现边缘晕染发虚。同时,喷头输出控制、走车速度、UV 固化灯功率匹配不当,也会加剧此类问题。
首先做好基材前处理工艺。加工前对亚克力板面做除尘除油,去除脱模剂、粉尘油污;针对低表面能亚克力,可采用等离子处理或者专用底涂液提升表面附着力,约束墨滴扩散,从源头抑制晕墨现象。基材处理属于前置工序,无论何种机型,基材状态不合格,再高端设备也难以输出锐利的图文边缘。
其次调试设备打印与固化参数。墨滴喷射之后需要瞬间固化锁墨,若 UV 灯固化能量不足,墨水未即时交联固化,液态墨水会在亚克力表面向外浸润扩散,造成边缘虚化。打印模式上,要匹配喷头物理参数,合理设置 Pass 数、点火电压、喷头距板材的打印高度。打印高度过高,墨滴飞行偏移,线条会出现毛边;高度过低又容易剐蹭喷头。
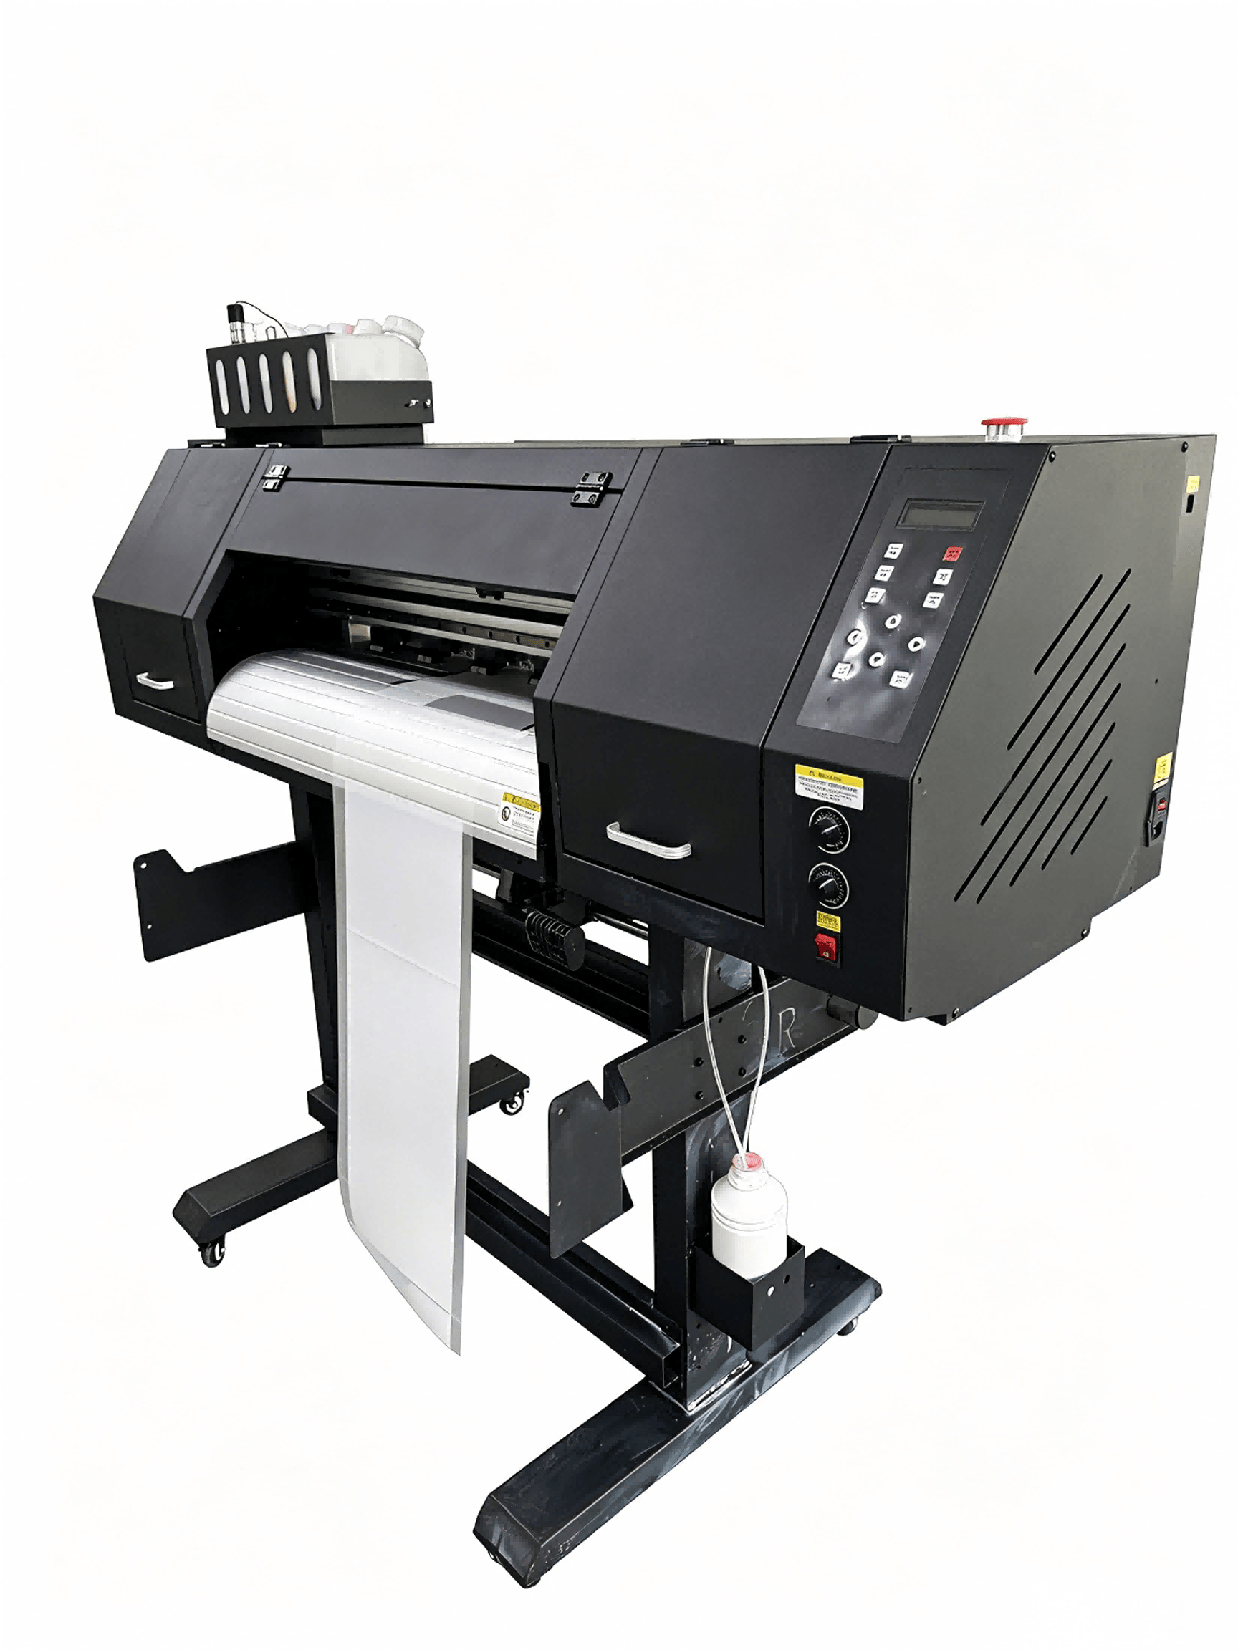
精艺诚 UV 平板系列设备,适配 XP600/I3200 双喷头配置,介质支持 700mm 宽幅加工,搭载汉森 Hoson 主控板,兼容蒙泰 Maintop、PhotoPrint 专业 RIP 软件,可精准控制墨滴大小、羽化值、喷墨点位,针对亚克力标牌场景可关闭不必要的羽化参数,控制墨滴落点精度,减少墨滴弥散。设备额定功率配置合理,UV 固化模组功率可调,能够根据亚克力板材类型匹配固化能量,实现墨滴落地即固化,避免墨水铺展晕开。XP600、I3200 两种喷头方案,可分别适配小批量打样与中批量标牌订单,I3200 喷头 4pass 模式下可达 15㎡/h 打印效率,兼顾标牌精细度与生产产能。
再者优化 RIP 软件输出设置。做亚克力标牌生产时,矢量图案尽量避免过度羽化,对细线条、小字铭牌,选用高精度打印模式,适度调整墨水出墨量,不要一味追求厚墨层效果,出墨过量极易造成晕墨。同时定期维护喷头,杜绝部分喷孔斜喷、偏移,斜喷会直接造成图文边缘虚边毛刺。
最后做好生产环境管控。车间温湿度波动过大,会改变墨水流变性能,建议环境温度维持在 2026℃,湿度 4060%,保障墨水喷射状态稳定。
综合来看,亚克力标牌边缘晕墨发虚,不能单一归咎墨水,基材预处理、喷头状态、固化能量、RIP 输出参数缺一不可。精艺诚 UV 平板打印机,软硬件协同,针对标牌标识行业做工艺适配,帮助中小加工厂降低不良率,提升亚克力标牌成品良率。














