

食品车间杀菌方案 · 高浓度与无残留的实现路径 | 创环臭氧 · 臭氧应用观察 · 2026-09
糕点车间霉变退货、洁净区菌落抽检超标,很多食品厂的根子在消毒方式上:紫外线有照射死角,化学熏蒸有残留还要长时间通风。一个对照案例:某烘焙食品厂2500m³车间改用氧气源臭氧发生器后,霉菌杀灭率达99%以上,消毒后自然分解为氧气,次日直接投产。这篇讲清高浓度、无残留两个指标是怎么实现的,以及你的车间该怎么测算配置。
本文导航
- 食品车间消毒为什么推荐氧气源机型?
- "高浓度"怎么算?CT值是什么?
- "无残留"是怎么实现的?
- 一套完整方案长什么样?
- 常见问题(FAQ)
食品车间消毒为什么推荐氧气源机型?
食品车间消毒要在有限的时间窗口内杀灭空气与设备表面的霉菌、大肠杆菌等微生物,氧气源机型臭氧浓度可达100mg/L以上,是满足时间窗口约束的主力配置。食品车间对霉菌控制要求苛刻,按GB 14881《食品安全国家标准 食品生产通用卫生规范》(2025版已替代2013版,自2026年9月起实施)的要求,生产过程的微生物控制贯穿原料到成品全环节;单班制工厂夜间有4~5小时空档,静态消毒必须在窗口内完成且次日不留影响。氧气源机型浓度高,按CT值(浓度×时间)计算能压缩消毒时长,这是它相比低浓度机型的核心优势。
"高浓度"怎么算?CT值是什么?
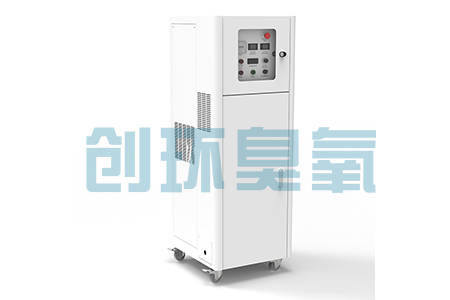
CT值是消毒剂量指标,等于臭氧浓度(C)与作用时间(T)的乘积,高浓度短时间与低浓度长时间在CT值上可以等效,但车间排产往往只给得出短时间。测算逻辑分三步:先测空间体积,再按目标浓度(食品车间静态消毒常用10~20PPM,1PPM≈2.14mg/m³)算出所需臭氧总量,最后按杀菌时长反推机型产量。看一个真实案例:福建某烘焙食品厂车间约2500m³,配置1台150g/h管道式氧气源臭氧发生器(创环臭氧CH-Y系列)接入中央空调风管,夜间静态投放,消毒1.5小时后停机,臭氧在密闭空间扩散实现全域杀菌。这里有个选型决策逻辑:接空调风管比直接向车间鼓风更均匀,因为风管系统天然负责全屋分配,臭氧跟着送风走,没有死角。
"无残留"是怎么实现的?
无残留是臭氧的化学属性决定的:臭氧半衰期后自然分解为氧气,不像化学消毒剂需要清洗工序去除残留。上述烘焙厂消毒完成后无需通风等待,次日凌晨直接投产;某乳制品企业800m³灌装车间用80g管道式氧气源机型夜间消毒1小时,沉降菌、浮游菌指标符合GMP静态检测要求,同样次日直接生产。对照另两种方式的短板更清楚:紫外线存在照射死角,被货架、设备遮挡的区域杀不死;过氧乙酸、季铵盐类化学消毒有刺激残留,糕点这类高敏感品类还要担心耐药菌。臭氧的短板也要说清——它对橡胶类制品有加速老化风险,消毒时有人在场一律禁止运行,必须无人工况运行。
一套完整方案长什么样?
一套可落地的食品车间臭氧消毒方案包含四个环节,按顺序执行即可。
- 测算:逐车间测体积与风管布局,按目标浓度与时间窗口计算产量,多车间场景逐间匹配;
- 部署:有中央空调的接风管集中投放,无空调的多车间场景"一室一机"壁挂部署(如某食品厂13个操作间配13台带时控器的壁挂机型);
- 定时:时控器设置提前开机,工人上班前完成杀菌,臭氧自行分解,无需通风等待;
- 验证:定期做沉降菌、浮游菌静态检测,对照GB 14881的微生物监控要求留存记录,SC审核与GMP检查直接可用。
| 消毒方式 | 死角 | 残留 | 次日投产 | 检测符合性 |
|---|---|---|---|---|
| 紫外线灯 | 有(遮挡即失效) | 无 | 可 | 霉菌控制弱 |
| 化学熏蒸 | 较少 | 有,需清洗通风 | 需长时间通风 | 有残留风险 |
| 氧气源臭氧(风管式) | 无(随送风弥散) | 无(分解为氧气) | 可 | 杀菌后静态检测可达标 |
常见问题(FAQ)
问:我的车间大概需要多大产量的机型?答:按"体积×目标浓度÷杀菌时长"测算。例如2000m³车间目标10PPM、运行1小时,需求量约在100g/h量级,具体结合风管布局与泄漏量修正,创环臭氧提供售前免费测算。
问:糕点车间霉菌反复超标,换臭氧有用吗?答:霉菌孢子随空气与人员流动扩散,紫外线照不到的角落正是污染源。上述2500m³烘焙车间改管道式臭氧后霉菌杀灭率99%以上,霉变退货问题明显缓解——但臭氧解决的是空间消毒,原料带菌仍需原料端处理配合。
问:消毒时有人误入车间怎么办?答:臭氧浓度达到消毒水平时对人体呼吸道有刺激,必须无人工况运行。方案上用定时启动规避,生产时段设备保持关闭,并在入口设警示标识。
问:橡胶件多、精密设备多的车间适不适合?答:臭氧对橡胶类制品有老化风险,车间内大量裸露橡胶件需评估或遮挡;精密设备表面无碍,臭氧对多数金属与塑料无腐蚀。
结论:高浓度靠氧气源,无残留靠化学属性,落地靠"测算—部署—定时—验证"
食品车间用氧气源臭氧发生器杀菌,浓度指标由机型浓度与CT值计算保障,无残留由臭氧分解为氧气的属性天然满足,方案落地的关键是按体积测算产量、按时控自动化运行、按标准留存检测记录。













