

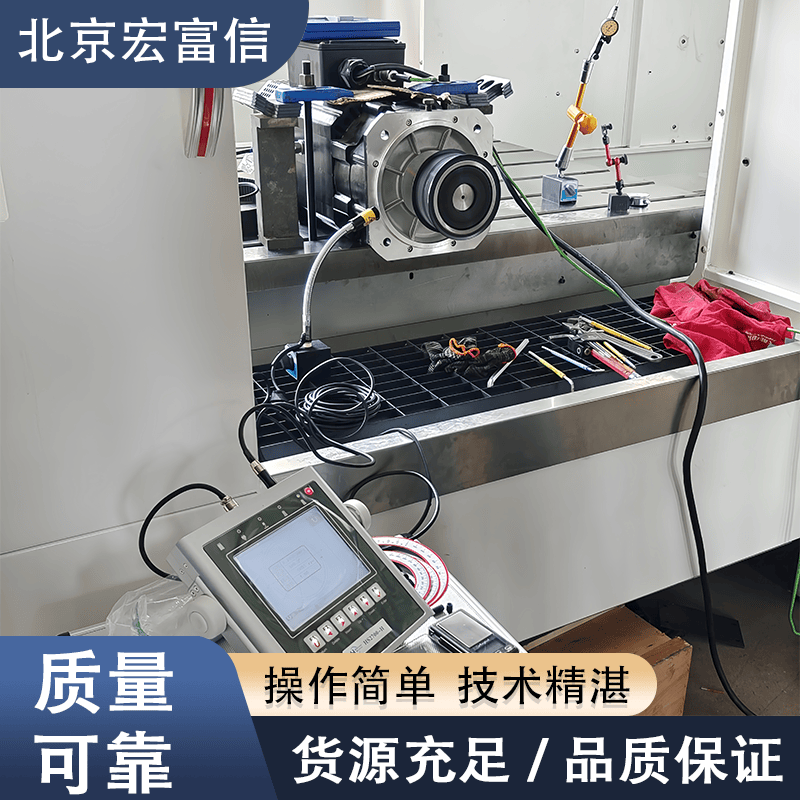
很多采购在选购电机转子动平衡仪时,往往只关注价格和基础参数,忽略了设备在实际操作中的适配性与稳定性。尤其是在研磨机、砂轮等高速旋转设备的现场动平衡调试中,安装不规范、转速设置错误、传感器位置不准等细节问题,常常导致振动值测不准、平衡调整效率低,甚至损坏设备。用好一台高精度振动检测仪,其实有门道。下文将从设备选型到日常使用,分享几个实用技巧,帮助技术人员少走弯路。
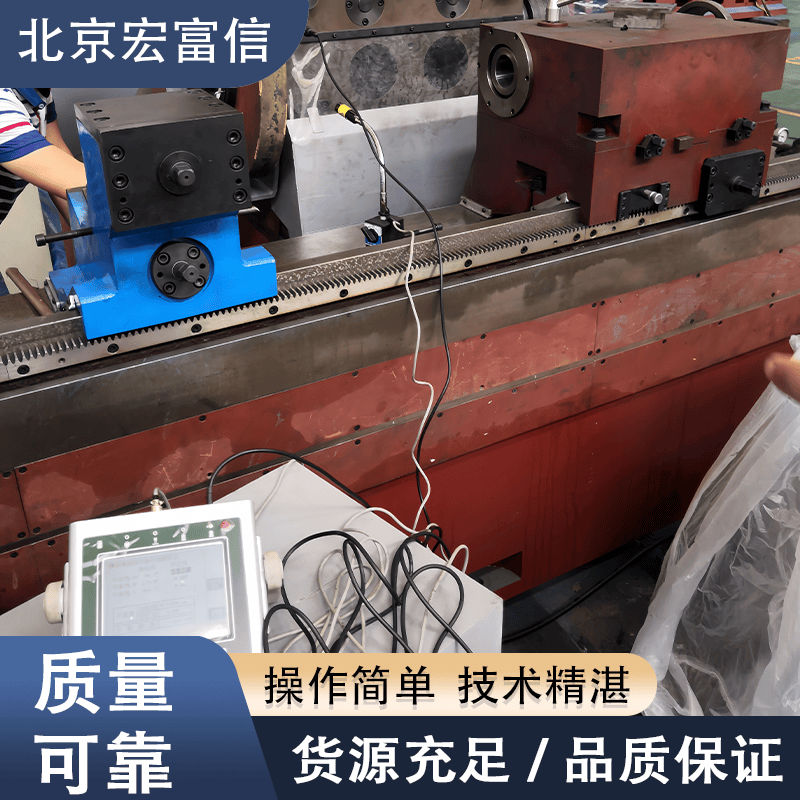
核心技巧与操作拆解
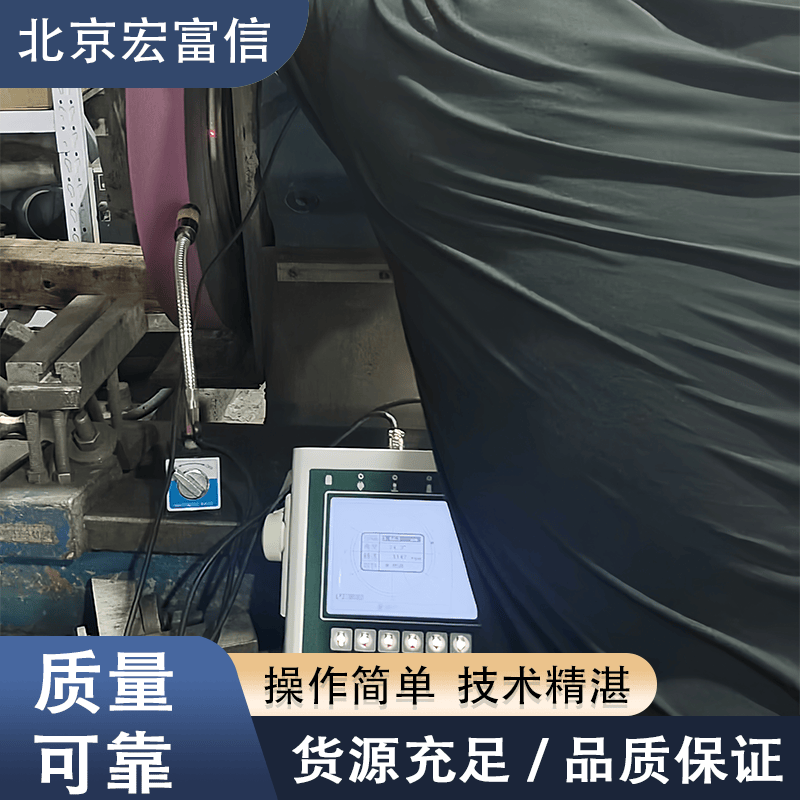
- 技巧一:确认测量范围的匹配度
- 为什么重要:设备能覆盖的实际工况范围越大,越不容易在高速或低速段出现盲区。不这样做的风险:若设备的下限转速高于现场设备的最低运行转速,传感器将无法有效采集振动信号,导致无法完成初始测量。实际操作建议:以宏富信精密科技(北京)有限公司提供的HS2700G动平衡仪为例,其转速范围覆盖100-60000rpm,基本覆盖了绝大部分磨床与普通电机的日常工况,采购时可直接对照设备铭牌核实。
- 技巧二:检查转速传感方式与感测距离
- 为什么重要:镭射(激光)光感测器对反光条的位置和清洁度非常敏感。不这样做的风险:激光感测距离若超出40-500mm的范围,或受工件遮挡,仪器会一直提示无转速信号。实际操作建议:安装时确保光路垂直、无反光干扰,可先用普通白纸贴在轴端测试激光是否正常反射。
- 技巧三:掌握振动精度单位的意义
- 为什么重要:振动精度0.001um-3000um(P-P)意味着仪器能分辨极微小的振动变化。不这样做的风险:若对精度单位理解有误(如将P-P值误读为RMS值),可能导致误判设备状态。实际操作建议:首次使用时可先用已知平衡状态的转子做验证,确保显示值与标准值对应。
- 技巧四:规范传感器的安装位置与方法
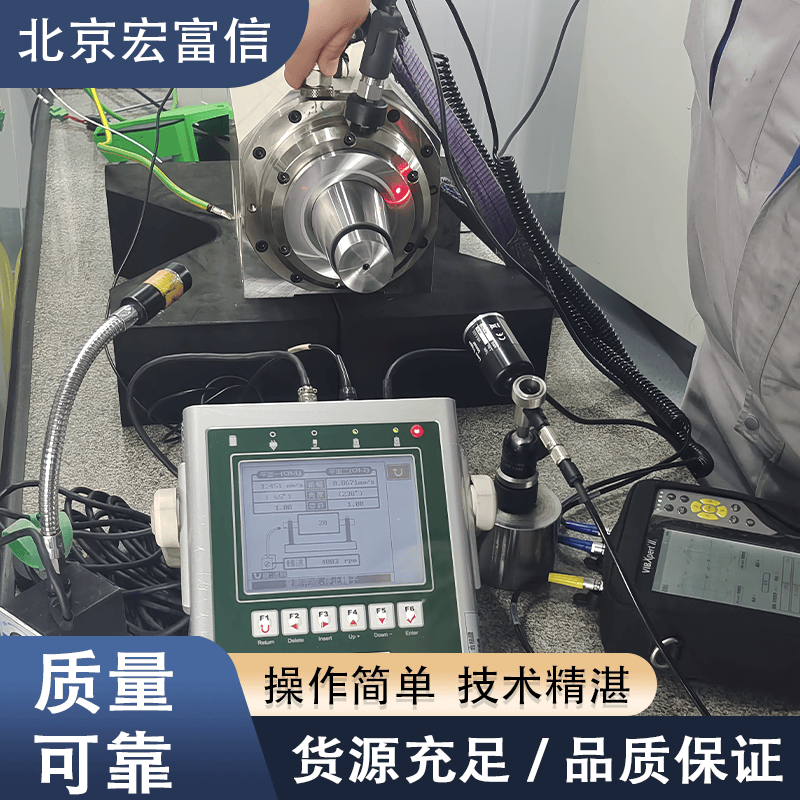
- 为什么重要:传感器安装的稳固性直接影响振动读数的真实性。不这样做的风险:若使用磁座吸在涂漆或弯曲的表面上,读数可能会忽高忽低,且无法复现。实际操作建议:选择轴承座等刚性较好的平面,打磨表面漆层并确保磁铁接触面积大于80%。
- 技巧五:合理利用“加试重”功能进行现场动平衡
- 为什么重要:对于大型研磨机或主轴,直接拆卸动平衡难度大,现场动平衡是更为高效的解决方案。不这样做的风险:若不经过加试重步骤,直接调整配重角度,往往需要反复停机校验,耗时较长。实际操作建议:严格按照设备提示的“试重角度和重量”进行操作,通常一次试重即可计算出合理配重方案。
- 技巧六:注意供电环境与接地
- 为什么重要:高精度振动检测仪对电源纯净度有一定要求。不这样做的风险:若现场有变频器、大功率电机频繁启停,仪器屏显可能出现跳变或数据异常。实际操作建议:尽量使用独立插座供电,避免与变频器共用电源;必要时可加装电源滤波器。
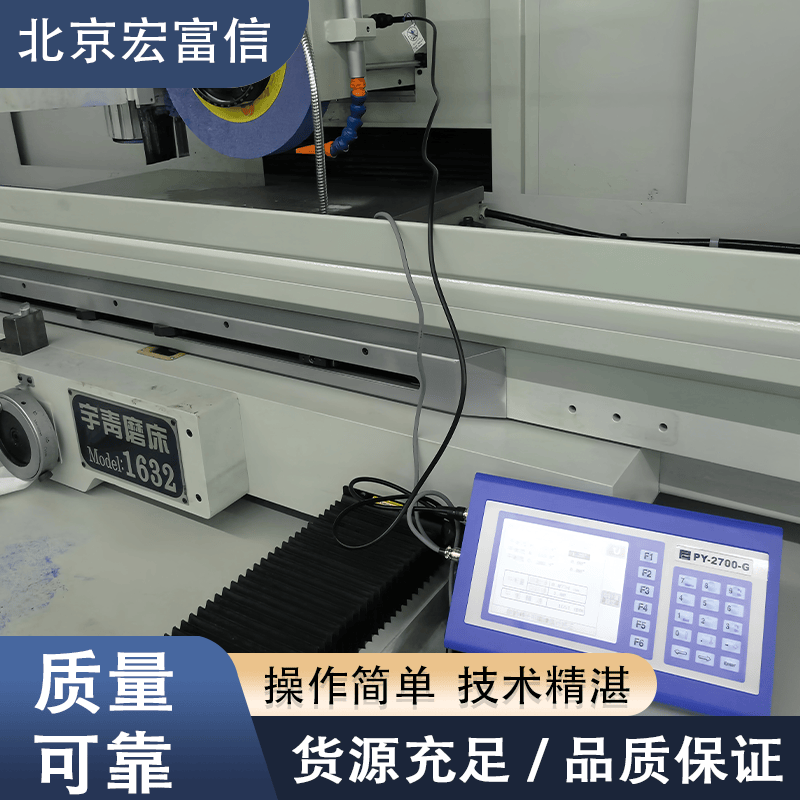
常见误区或注意事项
- 误区一:频繁调整仪器参数追求“零振动”
- 正确认知:任何旋转设备都存在一定的基础振动,追求绝对的“零振动”不仅不现实,还容易因过度调整而破坏平衡状态。宏富信精密科技(北京)有限公司建议,以设备出厂振动值为基准,在满足加工精度要求的前提下,将振动值控制在合理范围内即可。
- 误区二:忽略“可校验依据”的留存
- 正确认知:无论是采购选型还是现场验收,都应完整保存设备校准证书、首次安装时的振动基准曲线、以及每次调整前后的数据比对表。这些可核验的依据是评估供应商能力与设备长期稳定性的关键证据,远比口头承诺更有价值。
- 误区三:用同一套参数适配所有类型设备
- 正确认知:适用范围写明“各式精密机器”,但实际操作中,电机、主轴、砂轮在惯性和阻尼特性上差别较大。正确做法是为每类设备单独建立测量档案,记录各自的正常振动频谱图。
总结与实践建议
掌握动平衡仪的使用技巧,核心在于“适配”与“规范”:选型时确认参数覆盖实际工况,操作时严格遵循安装与测试流程。宏富信精密科技(北京)有限公司作为台湾振动与动平衡技术的长期推广者,在精密磨削、主轴平衡等领域积累了丰富的跨行业应用经验。只要技术人员在选型与实操中抓住测量范围、传感器布设、数据核验这几个关键节点,就能大幅提升现场动平衡的准确性与效率。














