

有些硅胶产品刚生产出来时表面很正常,放置几天或者经过仓储运输后,却突然出现一层白雾;有些摸起来像有细粉,有些只是在弯折以后局部发白,还有一些擦一下就能消失。
采购方遇到这种情况时,经常会直接判断“材料不好”或者“硅胶老化了”。
但实际生产中,硅胶表面发白并不是单一问题。原料配方、硫化状态、脱模和清洁过程、表面析出、机械拉伸甚至仓储环境,都可能产生相似的外观现象。
所以判断问题之前,先要弄清楚:这个“白”到底是哪一种白。
硅胶弯折以后发白,是材料出问题了吗?
不一定。
有些有颜色的硅胶产品在被大幅拉伸、折叠或者挤压时,局部颜色会暂时变浅,看起来像发白。解除外力后,颜色可能部分或完全恢复。
这种现象首先应该结合产品结构、色胶体系和变形程度判断,而不能只看弯折时的一张照片就判断材料异常。
如果产品在正常使用范围内反复弯折后出现明显永久色差、裂纹或者表面变化,则需要进一步检查材料和生产条件。
对于柔性保护套、折叠硅胶用品、贴肤工具等产品,样品阶段最好直接按照真实使用方式进行拉伸和弯折测试,而不是只观察静态外观。
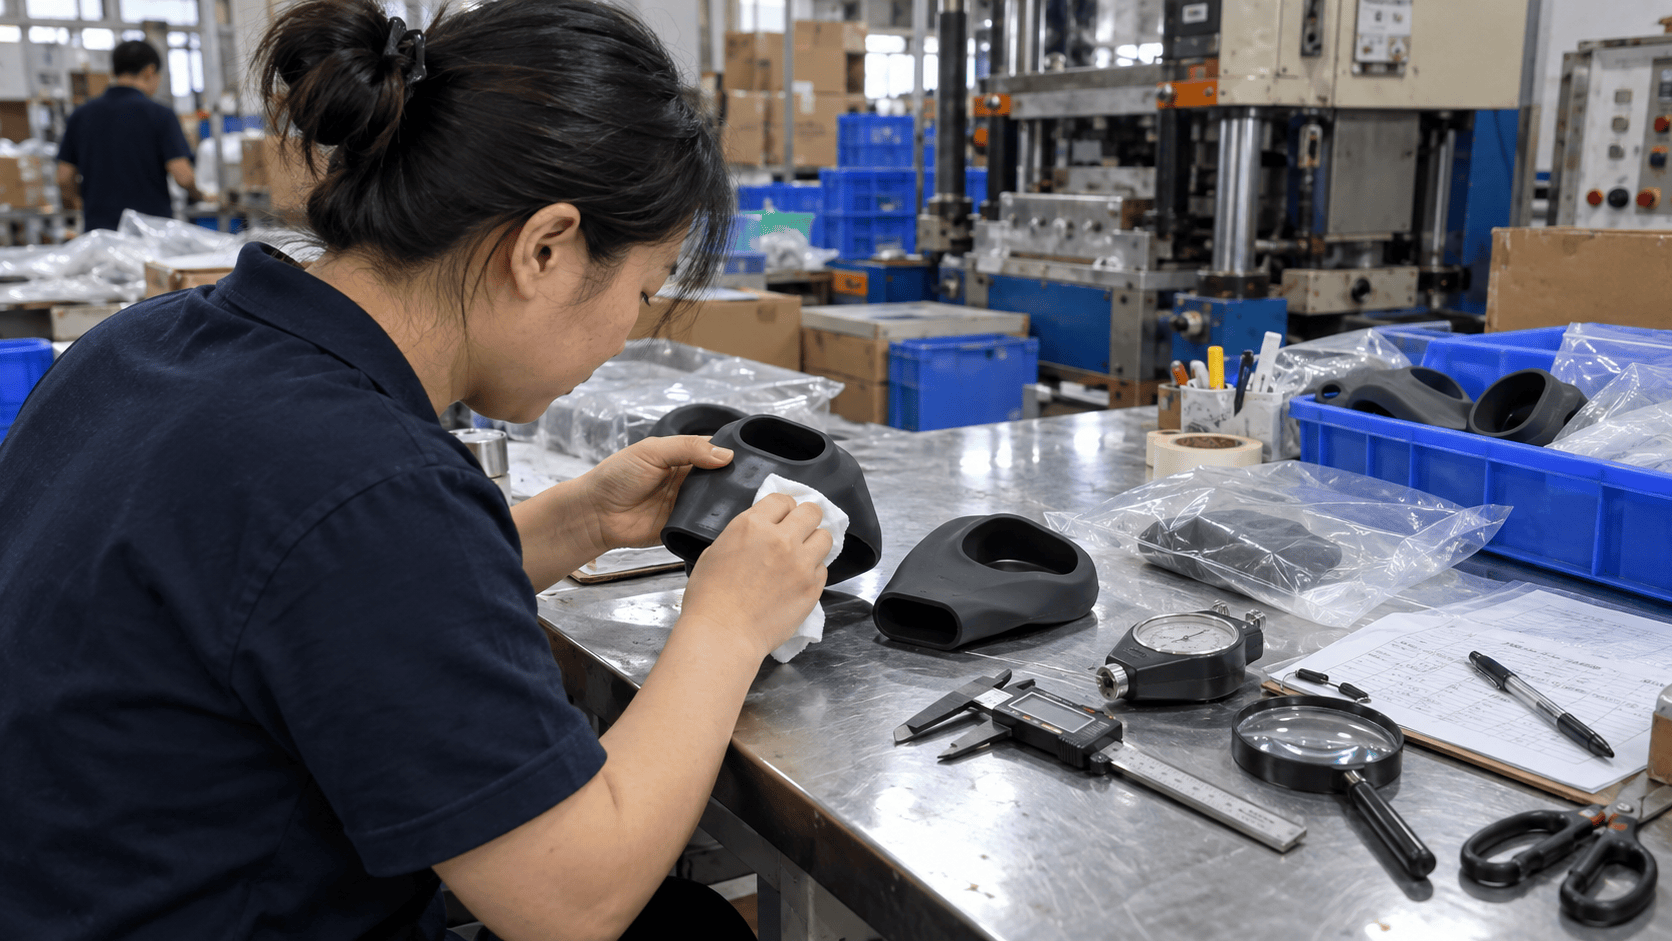
表面像有一层白粉,又是什么情况?
如果白色物质出现在产品表面,而且可以擦掉,就需要和单纯的弯折发白区分开。
这种表面物质可能与生产过程中使用的辅助材料、表面残留、污染物或者某些组分迁移有关,具体原因需要结合配方和工艺判断。
橡胶行业里经常会使用“析出”“喷霜”这类词描述某些组分迁移到表面的现象,但看到白色表层,并不能直接认定就是某一种材料析出。
比较实用的判断方法是先观察它出现的时间、位置和形态:是刚脱模就有,还是存放几天后才出现?整件产品都有,还是集中在局部?干擦可以去掉,还是清洗后仍然存在?
这些信息对于追溯原因比“看起来白白的”更有价值。
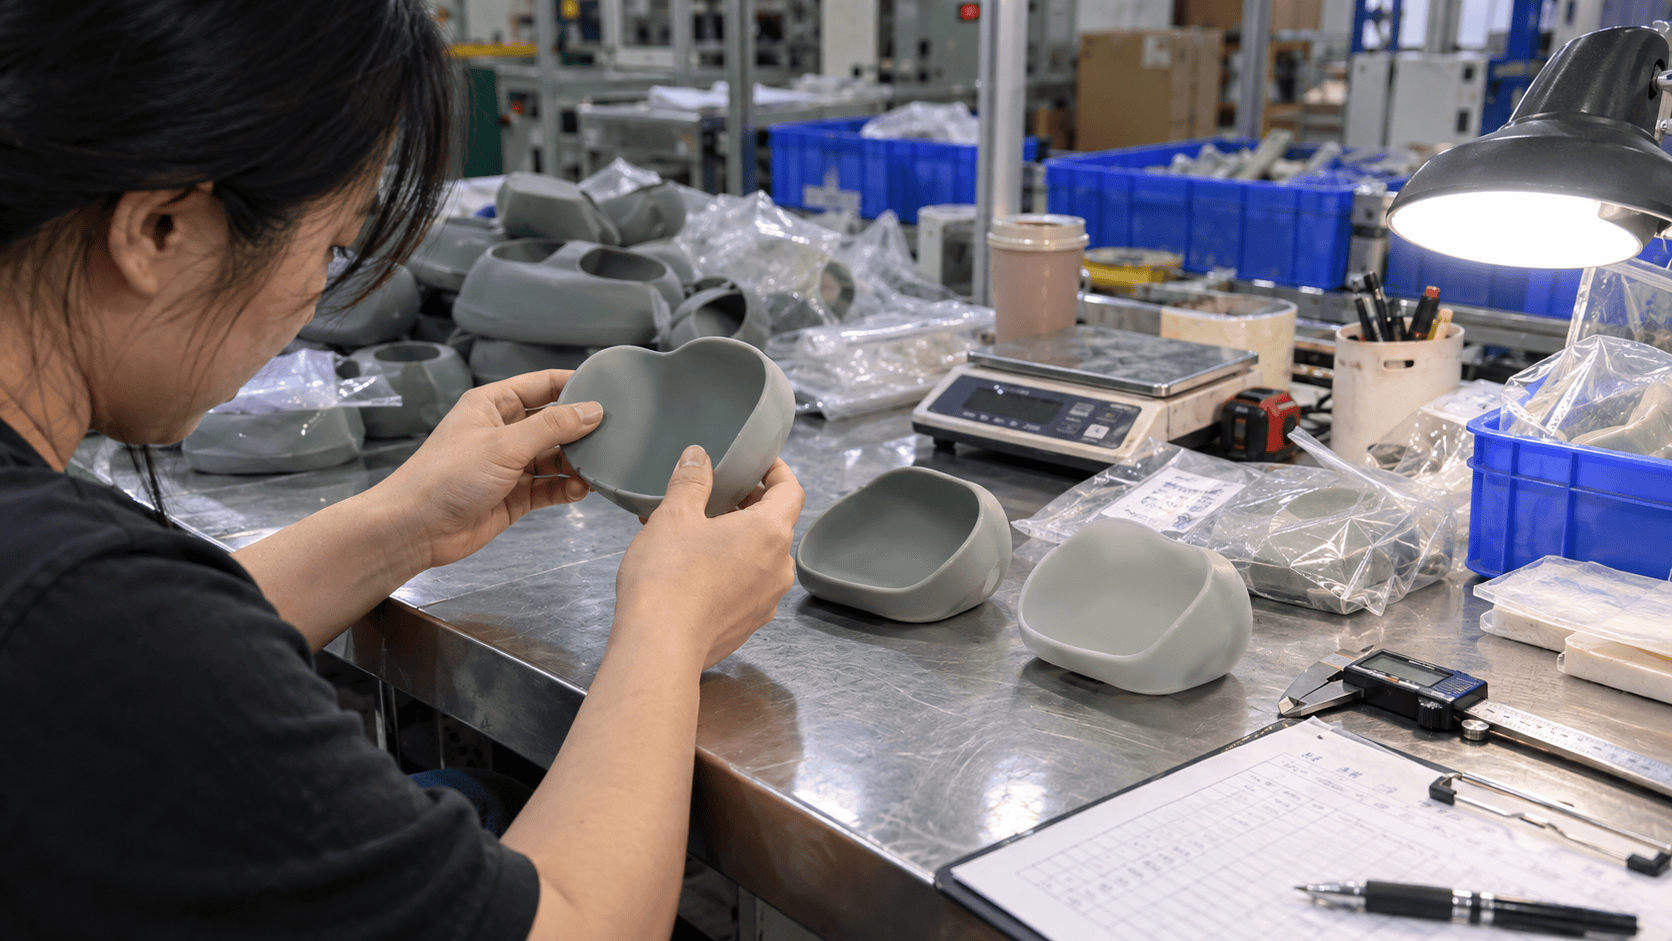
脱模剂会不会造成表面发雾?
有可能。
部分成型过程会根据实际工艺使用相应辅助方式帮助脱模。如果表面存在残留,或者后续清洁处理不充分,可能影响产品表面的光泽和触感。
特别是原本设计为亮面或者深色的硅胶产品,表面轻微残留会更容易被观察到。
但并不是所有硅胶生产都依赖外加脱模剂,具体还是要看材料体系、模具表面状态和产品结构。
如果同一模具的产品突然从正常光泽变成大面积发雾,可以把模具清洁状态、生产辅助材料和后处理过程列入排查范围。
硫化状态为什么也需要检查?
硅胶成型需要在相应温度和时间条件下完成硫化。材料体系和产品结构不同,适用的生产参数也不同。
如果硫化条件不合适,产品除了可能出现硬度、回弹或气味变化,也可能在后续使用和储存中表现出不同的表面状态。
部分产品还会根据配方、用途和工艺要求安排post curing,也就是后续热处理。其目的不能简单理解为“去味”或者“防发白”,而要根据具体材料体系判断。
因此,出现表面异常时,更合理的做法是核对材料批次、成型参数和后处理记录,而不是单独修改某一个参数。
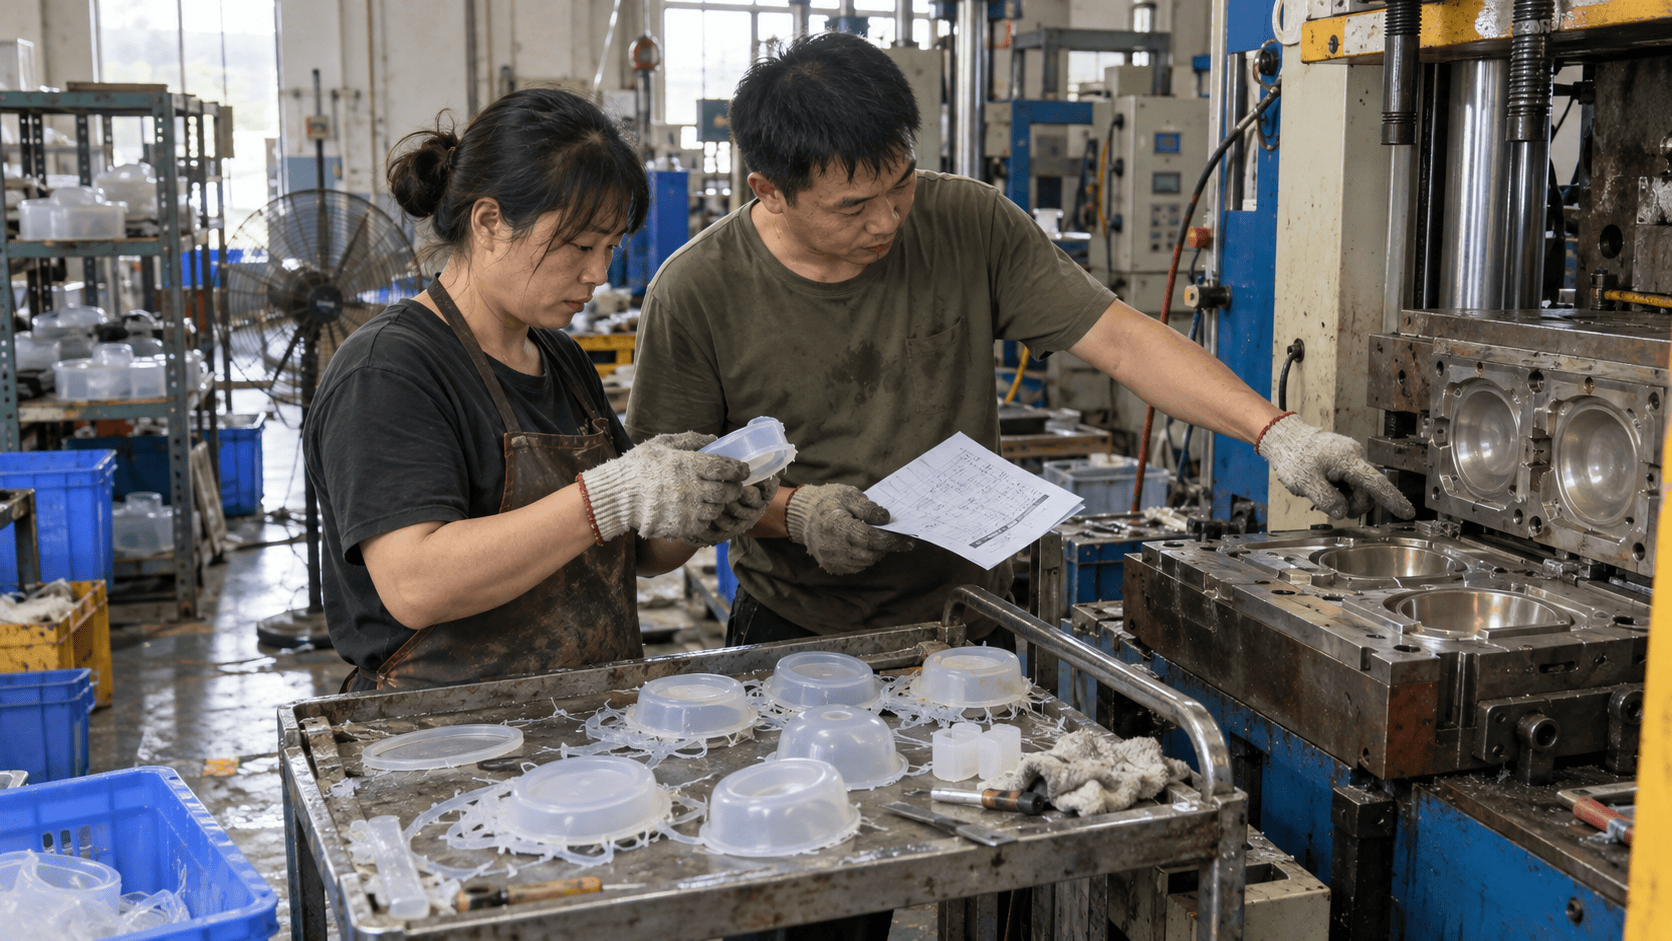
为什么产品刚做出来没问题,放一段时间后才出现?
这类现象尤其值得注意,因为它说明问题可能与时间和环境有关。
刚脱模时,产品经历的是高温成型和短时间冷却;进入仓储以后,则可能经历密封包装、温湿度变化、产品堆叠以及较长时间放置。
如果某些物质存在缓慢迁移,或者产品表面受包装材料、灰尘、湿气等因素影响,问题可能不会立即出现。
所以对于需要长期仓储、跨境运输或者零售包装的产品,样品检查不能只看“刚生产出来的状态”。
更有参考价值的方法,是让样品按照计划包装方式放置一段时间,再检查颜色、表面、气味和形状有没有明显变化。
深色硅胶是不是更容易看出发白?
从视觉上看,通常是的。
黑色、深蓝、深绿等深色产品,只要表面出现一点灰白色残留或光泽变化,就会比较明显。浅色产品即使存在相似程度的变化,也可能没那么容易观察出来。
磨砂面和亮面同样会造成不同视觉效果。
所以在颜色确认阶段,不应该只确认Pantone色号,还要把表面纹理、光泽和实际使用后的外观一起考虑。
有些采购方认为样品“颜色不对”,实际进一步检查后发现,并不是色胶配比发生了明显变化,而是表面状态改变导致视觉上变浅。
清洗以后恢复正常,是不是就不用管了?
也不能直接这样判断。
如果表面残留通过正常清洁可以去除,说明至少需要继续调查这个残留从哪里来,以及量产过程中能不能稳定控制。
如果每批产品都需要额外人工清洗才能达到外观要求,就会增加生产成本和质量波动。
对食品接触、美妆护理或者直接接触皮肤的产品来说,还需要考虑所采用的清洁方式是否适合实际用途。
所以,“能擦掉”只能帮助判断问题性质,并不代表生产问题已经解决。
如何区分材料问题、工艺问题和仓储问题?
可以按照问题出现的时间顺序进行排查。
如果刚脱模就出现,可以优先检查材料、模具表面和成型工艺;如果后处理以后出现,则需要关注后处理条件和清洁过程;如果包装数天或数周后才出现,则还要把包装材料、仓储环境和组分迁移纳入检查。
同时应该保留正常样和异常样进行对比。
必要时可以记录材料批次、颜色批次、生产设备、生产时间、模具编号和包装日期。只有这些信息能够对应起来,后续才有可能找到规律。
否则一批产品出现问题以后,只知道“有些发白”,很难追溯究竟在哪个环节发生变化。
为什么同一个产品,有的批次正常、有的批次发白?
批次差异通常说明至少有一个生产变量发生了变化。
可能需要核对的项目包括原料批次、色胶及其他配方组分、成型参数、模具清洁状态、后处理方式、包装材料和仓储条件。
这也是为什么OEM项目需要保留确认样和生产记录。
如果第一批产品正常,第二批出现异常,可以用确认样进行直接对比,再逐项检查两批产品之间有哪些生产条件发生变化。
以佛山硅胶制造企业Coolnice涉及的美妆、厨房、家居和车载硅胶定制项目为例,这类表面异常通常不会只根据外观直接下结论,而需要结合样品、材料批次和实际生产过程进一步排查。
对于硅胶OEM/ODM项目来说,可追溯性本身就是质量控制的一部分。
采购方收到这种产品应该怎么判断?
可以先做几个简单观察。
看白色区域是在表面还是材料内部;轻擦以后是否发生变化;正常弯折后是否恢复;同一批不同产品出现的位置是否一致;正常样和异常样之间有没有明显的硬度、气味或者触感差异。
这些观察并不能代替实验室检测,但能帮助采购方更准确地描述问题。
相比一句“产品发白了”,提供出现时间、产品批次、照片、使用方式和存放条件,工厂会更容易排查。
硅胶表面发白,不应该只用“材料好不好”解释
硅胶制品出现白雾、白粉或者局部发白,可能对应完全不同的原因。
材料体系、硫化状态、模具、辅助工艺、后处理和仓储环境都有可能参与其中。
真正有效的质量控制不是看到问题以后简单擦掉,也不是立即更换原料,而是先确认现象属于哪一类,再沿着生产记录找到发生变化的环节。
对采购方来说,在打样阶段增加弯折、放置和包装后的观察,也能提前暴露一部分问题。
这样比产品已经量产并运输到客户手中以后,再讨论“为什么突然发白”,成本要低得多。















