

电子制造车间里,伺服压力机的精度问题,大多数人先查程序、查模具、查来料。很少有人第一时间想到零点。零点这个参数,在设备调试阶段被反复校准过,之后就很少再动。但设备跑了几个月之后,零点可能已经悄悄漂了。零点偏了一丝,压装深度跟着偏,产品尺寸超差,废品率慢慢往上爬。追查原因的时候,传感器没问题、程序没问题、模具没问题,最后才发现是零点标定失效了。
零点是什么,为什么它决定了压装深度的基准
伺服压力机的零点,是设备坐标系的原点。压力机的压头从零点开始计算位移,压装深度等于压头从零点到当前位置的距离。零点如果偏了,所有位移数据都跟着偏。零点是设备控制系统的位置基准。
零点的建立方式有两种。一种是机械零点,靠限位开关或者接近开关来确定压头的初始位置。另一种是电气零点,靠编码器或者光栅尺的Z相信号来确定位置基准。机械零点的精度取决于限位开关的重复精度,通常在0.05mm左右。电气零点的精度取决于编码器的分辨率,可以做到0.001mm级别。精密电子伺服压力机通常采用电气零点作为主基准,机械零点作为辅助确认。
零点标定的过程,是在设备启动后让压头运动到机械零点位置,然后读取编码器的Z相信号,把这个位置设定为电气零点的基准。这个过程看起来简单,但标定的准确性决定了整个设备的位置精度。
零点偏移是怎么产生的
零点偏移的来源有几个,每一个都跟设备的使用状态有关。
编码器的零位漂移是第一个来源。编码器在长期运行中,内部的光电元件或者磁敏元件可能产生零位偏移。偏移量通常很小,微米级,但累积到产品上就是压装深度的偏差。编码器的零位漂移跟温度有关,车间温度变化大的话,漂移量也跟着变化。
联轴器的间隙是第二个来源。伺服电机跟滚珠丝杠之间通过联轴器连接,联轴器在长期运行中会产生微小间隙。间隙大了之后,电机的转动跟丝杠的转动之间产生角度偏差,编码器反馈的位置跟丝杠实际位置不一致。零点标定时如果联轴器有间隙,标定的零点跟实际零点之间存在偏差。
丝杠的热伸长是第三个来源。滚珠丝杠在连续运行中会产生热量,丝杠受热膨胀,长度发生变化。丝杠伸长后,压头的实际位置跟编码器反馈的位置之间产生偏差。这个偏差跟丝杠的温度有关,设备跑得越久,丝杠温度越高,偏差越大。
机械限位开关的老化是第四个来源。机械零点靠限位开关来确定,限位开关的触点在长期使用中会氧化、磨损,触发位置产生偏移。限位开关的重复精度下降后,每次回零的位置不一致,零点标定的基准跟着波动。
不同压装工艺对零点偏移的敏感度
不同压装工艺对零点偏移的敏感度不一样。
轴承压装对零点偏移最敏感。轴承压入壳体的深度偏差直接影响装配后的轴向游隙。游隙大了轴承松,设备运行中产生振动和噪音。游隙小了轴承紧,摩擦阻力大,温升快,寿命短。轴承压装的深度公差通常在0.02到0.05mm之间,零点偏移超过这个范围,压装深度就超差。
插针压入连接器对零点偏移的敏感度中等。插针的压入深度决定了插针跟连接器端子的接触位置。深度偏了,接触电阻变化,信号传输质量受影响。但插针压装的深度公差比轴承压装宽松一些,通常在0.05到0.1mm之间。零点偏移在这个范围内,压装质量还能接受。
电机转子压装对零点偏移的敏感度相对低。转子跟轴的配合面大,压装行程长,压装深度的公差通常在0.1到0.2mm之间。零点偏移在这个范围内,转子的压装位置偏差不大,电机性能受影响有限。但如果零点偏移过大,转子压装不到位,电机装配后轴向窜动大。
零点标定的操作逻辑和周期
零点标定的操作,不是简单地按一下“回零”按钮。标定过程中有几个细节需要注意。
标定前需要让设备充分预热。丝杠和导轨在冷态和热态下的长度不一样,冷态标定的零点跟热态标定的零点之间有偏差。设备启动后需要空载运行一段时间,让丝杠和导轨达到热平衡状态,然后再标定零点。预热时间取决于设备的规格和环境温度,通常需要十五分钟到半小时。
标定时需要确认机械零点开关的状态。限位开关的触发位置需要跟设计值一致。触发位置偏了,标定的零点跟着偏。检查方法是用塞尺测量压头在触发位置时的间隙,跟说明书上的规定值对比。偏差大的话需要调整限位开关的位置。
标定完成后需要做验证。手动操作压头从零点移动到已知距离的位置,用高精度量具测量实际移动距离,跟触摸屏显示值对比。偏差在允许范围内的话,标定合格。偏差大的话,需要排查编码器、联轴器、丝杠的状态。
零点标定的周期建议每季度一次。冲压车间环境温度变化大、振动多,零点漂移的速度比恒温车间快。如果设备连续运行时间长,标定周期需要缩短到每月一次。标定记录需要存档,跟上次的数据对比,看零点漂移的趋势。
日常维护中跟零点相关的检查项
零点标定的准确性,取决于几个相关部件的状态。日常维护中需要检查这些部件的状态。
编码器的连接线和接头需要定期检查。信号线接触不良会导致编码器反馈的数据波动,零点标定时读到的Z相信号不准。接头松动的话,设备运行中编码器信号时断时续,位置数据跟着跳变。每天开机前检查接头的紧固状态。
联轴器的间隙需要定期检测。检测方法是用千分表打在丝杠端部,手动转动电机轴,观察千分表的读数变化。读数变化量就是联轴器的间隙。间隙超过允许范围的话,需要更换联轴器或者调整预紧力。
丝杠的润滑状态需要每天检查。润滑不到位的话,丝杠磨损加快,间隙增大,零点漂移的速度跟着加快。润滑油路需要保持畅通,润滑油牌号需要按说明书的要求选择。
限位开关的触发位置需要每月检查一次。用塞尺测量压头在触发位置时的间隙,跟规定值对比。偏差大的话调整限位开关的位置。限位开关的触点如果氧化或者磨损严重,需要更换。
选型时跟零点相关的技术判断点
精密电子伺服压力机选型的时候,跟零点相关的技术配置值得关注。
编码器的类型和分辨率是第一个判断点。绝对值编码器比增量式编码器更适合精密压装,因为绝对值编码器在断电后不需要重新回零,位置数据不会丢失。编码器的分辨率决定了零点标定的精度上限。
控制系统的零点标定功能是第二个判断点。设备有没有自动零点标定程序、标定过程是否简便、标定数据能不能存储和追溯。这些功能决定了零点标定的操作效率和可靠性。
丝杠的规格和预紧方式是第三个判断点。高精度滚珠丝杠的导程误差小、热伸长短,零点漂移的速度慢。丝杠的预紧方式影响间隙大小,预紧力合适的话,间隙小,零点稳定性好。
温度补偿功能是第四个判断点。有些设备配置了丝杠温度传感器,控制系统根据丝杠温度自动补偿热伸长带来的零点偏移。这个功能在连续生产时间长、车间温度变化大的场景下比较实用。
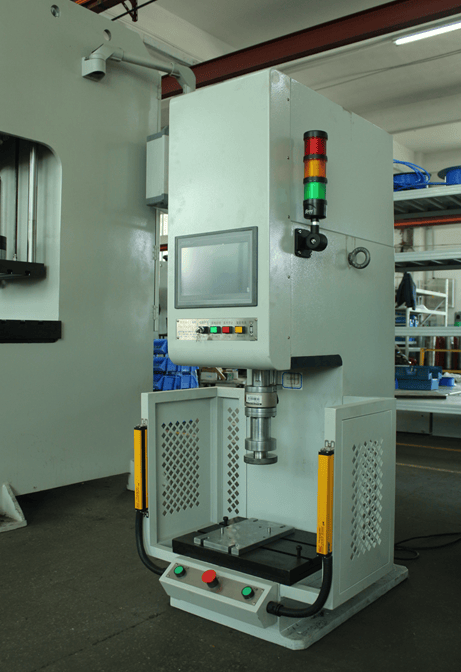
盛世伟业在精密电子伺服压力机产品上有对应的技术方案,设备采用高精度伺服电机配合精密传动机构,控制系统支持压力闭环和位移闭环控制。设备适用于金属或非金属零件的精密压装、成型、铆合等工艺,在电子制造和精密装配场景中有成熟的应用经验。选型的时候把零点稳定性跟自己的产品精度要求对照着看,比只看吨位和价格要靠谱得多。















