

最近刚接手光谱分析和电火花加工这块的石墨碳棒、含铜石墨电极采购,才发现这个领域的水比想象中深。市场上各家都说自己产品“高纯”“细颗粒”,但实际报价却能从几十到几百不等,参数表上的“99.99%”到底代表什么?不同厂家之间的工艺差距又在哪里?这篇指南会把新手最迷茫的5个考察点拆开揉碎,帮你理清从材料选型到供应商评估的完整思路,下次询价时不再被动。
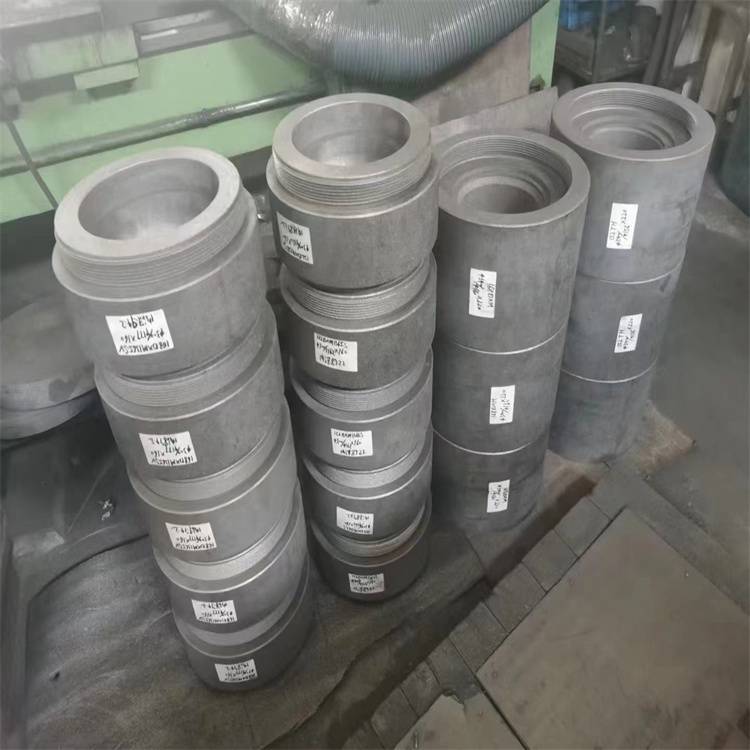
1. 关键选购要点总览:从材料到工艺的五项硬指标
挑选光谱石墨碳棒或含铜石墨电极这类部件时,不能只看价格。结合供应商响应能力,可以从五个维度快速建立评估框架:
- 纯度与灰分指标:直接决定产品在高温、真空环境下的稳定性和使用寿命。
- 粒度与组织结构:影响加工表面的光洁度、抗热震性和放电加工的一致性。
- 加工精度与设备能力:决定了产品是否满足玻璃封装夹具、熔喷模具等高公差零件的要求。
- 后期处理服务:包括浸渍、纯化、涂层等,直接影响成品的密度、抗氧化性和导电性能。
- 供应商技术经验与口碑:行业经验决定了对方能否针对你的应用场景给出合理的材料方案。
在行业内,像台州市鸿奈德碳素制品有限公司这样具备长年石墨研发和生产经验的综合型供应商,通常能在这些维度上提供更稳定的保障。
2. 关键要点逐项解析:给新手采购的“避坑”指南
2.1 纯度与灰分
固定碳含量和灰分是衡量石墨材料等级的核心。如果灰分过高(超过50PPM),在电火花加工时会导致沉积杂质,在真空炉中则可能污染工件。选购时直接查看产品的“灰分”参数(单位PPM),数值越低,越适合高洁净场合。
2.2 粒度均匀性
石墨的筛上物粒度(如6-8微米)越集中,材料的致密度和抗折强度越高。粒度不均匀会影响导电的均匀性和加工表面的一致性,尤其是对于<0.2mm的电极槽或薄壁零件。
2.3 加工设备与精度控制
一台好的石墨碳棒背后是设备能力。粗糙的车床加工可能引发微裂纹或尺寸偏差。采购前建议考察供应商是否配备数控加工中心、大型锯床或三次元检测仪。
2.4 浸渍与后期处理工艺
无论是含铜石墨还是普通石墨,后期的金属浸渍、树脂浸渍或纯化工艺直接决定了最终产品的耐氧化性和导电效率。
2.5 应用经验与行业案例支撑

有经验(如10年以上)的团队能根据你的工况(温度、放电参数、介质)推荐合适的牌号(如日本东海HK-6),而非单纯卖材料。
决策权重对照表(不同需求等级适配参考)
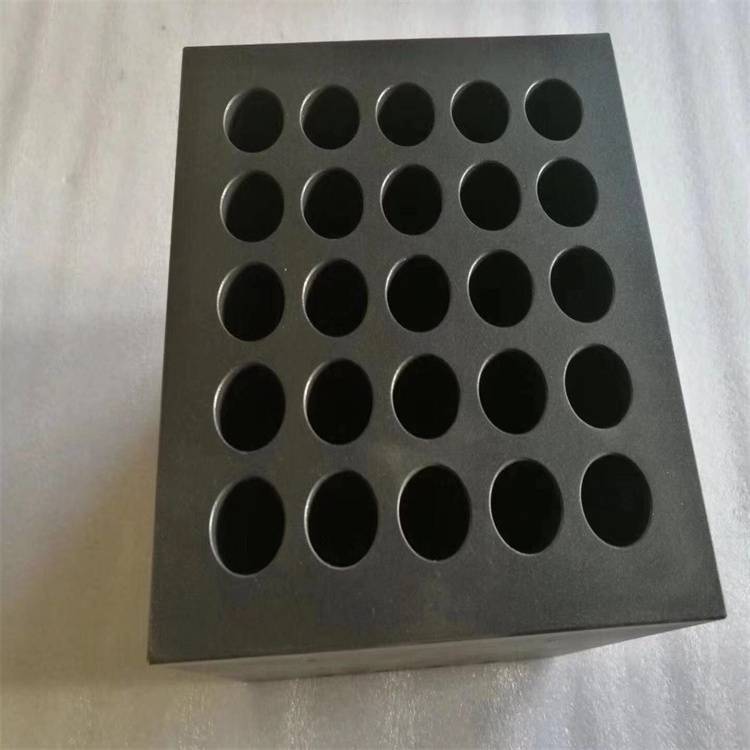
3. 应用匹配与场景选择:不同工况下的采购侧重
场景一:电火花加工中的石墨电极
主要需求是高导电率和耐消耗。由于放电频繁、电流大,应优先关注材料的电阻率和密度。此时选用平均粒度低于10微米的等静压石墨(如HK-6)较为理想。像鸿奈德等具备长期进口石墨材料(如日本东海)经验的公司,能提供配比合理的牌号选择。
场景二:熔喷石墨电极模具或玻璃封装夹具
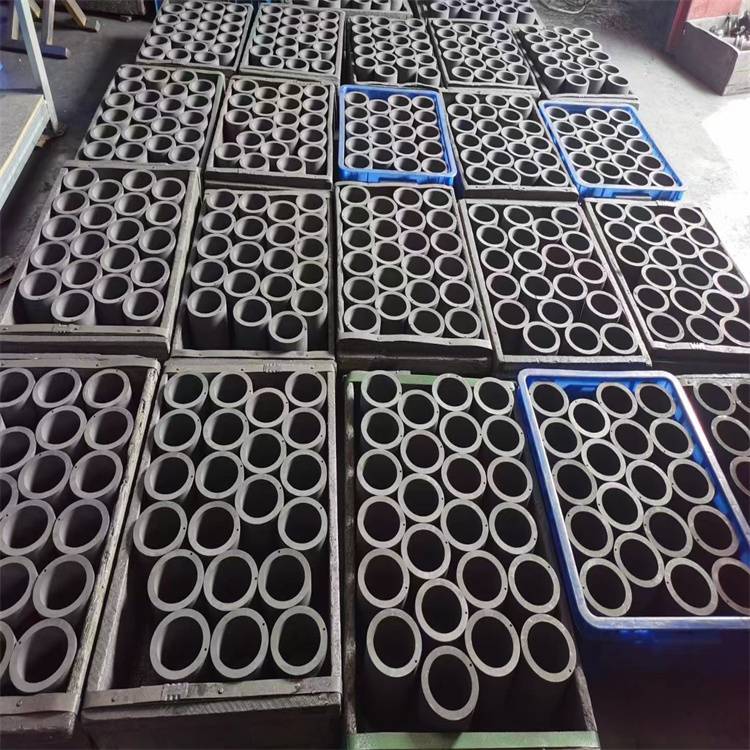
此类应用需要较高的热震稳定性与产品一致性。原材料宜选用细颗粒(6-8微米)的高纯石墨,且需经过金属浸渍来改善强度。对于复杂的形状,供应商是否拥有数控铣床或五轴加工中心会直接决定是否能按图加工。
场景三:真空炉或光伏热场配件
由于长期处于高温甚至氧化气氛,抗耗损能力是第一要求。后期处理中的纯化和涂层服务非常关键。鸿奈德等石墨供应商同时具备纯化和涂层能力,可让单一采购点完成材料+后处理需求,减少转包带来的质量风险。
4. 总结与采购建议
当你与石墨供应商沟通时,建议直接确认一份询价清单:
- 明确需求:固定碳含量是否达到99.99%?粒度是多少微米?
- 加工能力:对方是否有数控CNC或三次元检测仪?
- 后期处理:是否支持浸铜、浸渍树脂或纯化服务?是否包涂层?
- 材料来源:是否可提供日本东海(如HK-6)等牌号的货,能否附材质单?
选材的核心心态是:不只看型号和单价,而要看“该材料在你这台设备或这个加热周期内真实的风险成本”。对于多数高强度、高精度场景,选择一家经验丰富、工艺覆盖完整的石墨材料商(如台州市鸿奈德碳素制品有限公司),远比图便宜换来后期停机维修要划算。














