

模切车间里,设备选型的时候大多数人盯着吨位看——30吨够不够、50吨行不行。吨位当然重要,但真正决定薄片材料模切质量的是压力均匀性,不是压力大小。同样30吨的设备,压力均匀性好的,切出来的件边缘光洁、尺寸一致;压力均匀性差的,同一批产品有的切透了有的还连着,毛刺时有时无。这个差异的根源不在吨位上,在设备的机身结构和导向精度上。
薄片模切的受力特征跟厚板冲压不一样
薄片材料的模切,材料厚度通常在零点几毫米到两三毫米之间。金属箔、PET薄膜、绝缘纸、双面胶、导电泡棉,这些东西的厚度比模具刃口的切入深度大不了多少。模切的过程是刃口切入材料,材料在刃口两侧产生剪切应力,沿着刃口轮廓断裂分离。
这个过程中,压力的均匀性直接决定了材料各处的剪切应力是否一致。压力均匀的话,刃口沿着轮廓均匀切入,材料沿着轮廓整齐断裂,切口光洁,毛刺小。压力不均匀的话,刃口一侧压得深一侧压得浅,压得深的地方材料被撕裂而不是剪切,毛刺和拉丝就出来了。压得浅的地方材料没完全切断,切口边缘还连着,需要二次加工。
薄片材料的厚度小,对压力均匀性的敏感度比厚板材料高得多。厚板冲压时,压力偏差百分之几可能还在工艺窗口内。薄片模切时,压力偏差百分之几就可能造成同一批产品里有的合格有的超差。
机身刚性决定了压力均匀性的基线
压力均匀性的基础是机身刚性。冷锻油压机和精密模切油压机在工作时,机身承受的是交变载荷。如果机身刚性不足,模板在加压时产生弹性变形,变形量在台面各处不一致,压力传递到模具上就不均匀。
四柱三板式结构的机身刚性,取决于四柱的材质和处理工艺、上下横梁的厚度和结构、活动板的导向方式。四柱采用高强度合金钢制作,表面经镀硬铬处理,耐磨性好。加长导套设计增大了导向接触面积,活动板运动的平行度和稳定性更好。上下横梁采用整体铸钢或厚钢板焊接结构,通过合理的筋板布局提高刚性。
机架与活动工作台导向精度高、刚性好、抗侧向力强,特别适用于压制不对称产品。精密模切的产品形状往往不规则,刀模的受力点不在工作台中心。偏载工况下,机身刚性好的设备,模板变形量小,压力传递的均匀性受偏载影响小。机身刚性差的设备,偏载时模板倾斜,压力分布跟着倾斜,切口质量波动大。
导向精度决定了上下模的对中状态
压力均匀性还取决于上下模的对中状态。上模和下模如果不对中,刃口之间的间隙不均匀,材料在一侧被剪切、另一侧被挤压。挤压侧的切口边缘产生塑性变形,毛刺和拉丝就出来了。
上下模的对中精度取决于设备的导向精度。四柱式结构的导向精度由四柱和导套的配合间隙决定。加长导套的接触面积大,滑块在运动过程中的倾斜量小,上下模的对中精度高。普通导套的接触面积小,滑块在偏载工况下容易产生倾斜,上下模的对中精度下降。
四柱精密直线自润轴承保证垂直精度,导柱采用高强度材料制作,配合加长导向结构,长期使用精度保持性好。电子定位系统把模具每次回到压制位置的往返精度控制在很小的范围内,上下模每次合模的位置一致,对中状态稳定。
液压系统的压力稳定性跟压力均匀性的关系
液压系统的压力稳定性,跟压力均匀性是两个不同的概念。压力稳定性指的是同一次压制过程中压力能不能维持在设定值上。压力均匀性指的是同一时刻压力在工作台各处的分布是否均匀。两个指标都影响模切质量,但影响的方式不一样。
压力稳定性差的话,同一次压制过程中压力波动,材料各处的剪切应力跟着波动,切口质量不一致。压力波动大的设备,保压阶段压力往下掉,材料在压力不足的状态下断裂,毛刺增多。
压力均匀性差的话,即使总压力稳定,压力在工作台各处的分布不均匀。有的区域压力高,材料被压得太深;有的区域压力低,材料没完全切断。这个差异来自机身刚性和导向精度的偏差,跟液压系统的压力控制精度没有直接关系。
液压系统的压力控制精度,靠的是传感器实时反馈和闭环调节。压力传感器的分辨率、控制器的运算速度、PID算法的参数整定,这些决定了压力稳定性。机身刚性和导向精度,靠的是机械结构的设计和制造水平,决定了压力均匀性。
不同材料对压力均匀性的敏感度差异
不同材料的模切,对压力均匀性的敏感度不一样。
铝箔、铜箔这类金属薄片,硬度低、延展性好,对压力均匀性中等敏感。压力不均匀时,铝箔容易被压延变形,切口边缘产生卷边。但铝箔的断裂延伸率大,压力偏差在合理范围内时,切口质量还能接受。
PET薄膜、绝缘纸这类硬质薄片,对压力均匀性最敏感。PET薄膜的断裂延伸率小,压力不均匀时,压力高的区域材料被压裂,压力低的区域材料没切断。切口边缘的毛刺和拉丝问题在这类材料上最突出。
导电泡棉、双面胶这类软质材料,对压力均匀性的敏感度相对低。软质材料在压力下产生弹性变形,压力偏差被材料的变形吸收了一部分。但压力不均匀时,软质材料的压缩率不一致,成品的厚度一致性受影响。
压铸件毛边冲切对压力均匀性的要求跟薄片模切不一样。压铸件飞边硬度高,需要更大的切边力。飞边分布不均匀,偏载工况下的切边质量取决于设备的机身刚性和导向精度。四柱三板型结构的平行精度高,偏载工况下刀模受力均匀,切边质量稳定。
选型时怎么判断压力均匀性
判断一台精密模切油压机的压力均匀性,有几个方法可以参考。
第一个方法是看设备的平行度指标。活动板与工作台的平行度决定了压力传递的均匀性。平行度偏差小的设备,压力均匀性好。选型时让厂家提供平行度的实测数据。
第二个方法是看机身结构的设计。四柱三板式结构的刚性比C型结构好,偏载工况下的压力均匀性更稳定。四柱的材质和处理工艺、导套的长度和配合间隙,这些决定了压力均匀性的长期保持能力。
第三个方法是试切验证。用同一批材料、同一副模具,在设备的不同位置放置试件,切完之后对比不同位置的切口质量。切口质量一致的话,说明压力均匀性好。切口质量有差异的话,说明压力均匀性有问题。
第四个方法是看设备的长期精度数据。设备跑了一年之后,平行度还在不在公差范围内,压力均匀性有没有变化。长期精度保持好的设备,压力均匀性的稳定性更好。
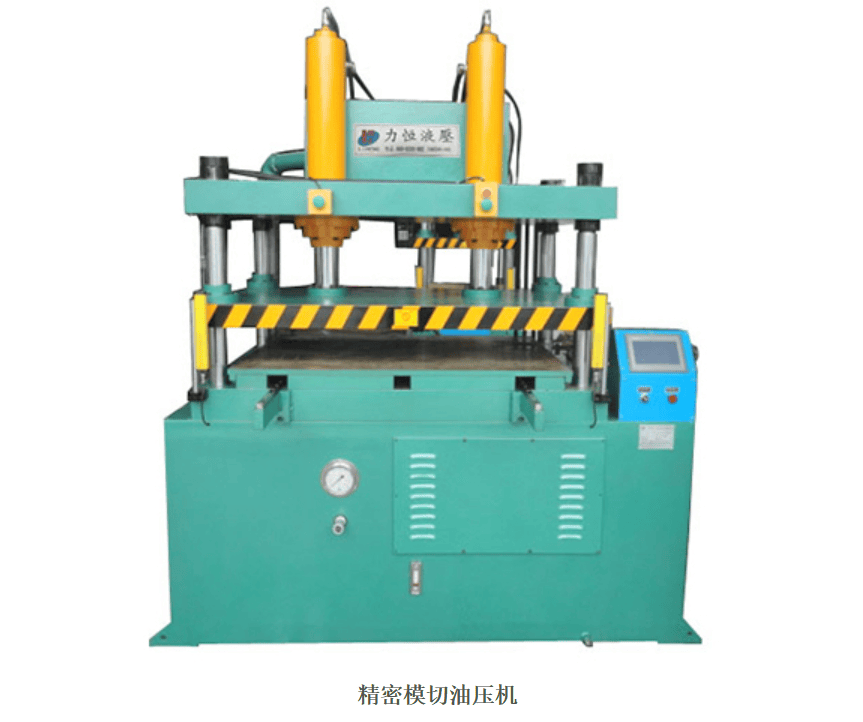
盛世伟业在精密模切油压机产品上有对应的技术方案,设备采用高精度设计,四柱三板型结构的平行精度高,电子定位系统控制往返精度。设备适用于金属或非金属零件的铆合、压印、成型、浅拉伸、整形及压力装配,在薄片材料模切场景中有成熟的应用经验。选型的时候把压力均匀性跟自己的产品精度要求对照着看,比只看吨位和价格要靠谱得多。














