

TIG焊接不同厚度的金属,核心不是电流越大越好,而是让热量刚好熔透又不过量。薄板怕热输入过高,容易塌边、穿孔、翘曲;厚板怕热量不足,熔深不够,根部未焊透。操作前,先看清板厚、材质、接头形式,再确定坡口、间隙、垫板、电流、焊速和填充丝。把薄板控热、厚板给热作为原则,参数调整才有依据。
焊接薄板时,准备比参数更重要。母材要打磨干净,油污、氧化膜和水分都会导致气孔、夹渣和电弧不稳。对接接头尽量不留间隙,或者采用微间隙,避免熔池直接下陷。太薄的板可加铜垫、陶瓷衬垫或不锈钢垫板,帮助散热并托住根部。若工件容易变形,可先点固,控制点焊间距和热输入,让热量分散,避免集中。
薄板TIG的参数要克制。电流通常从低往高调,优先保证根部熔合而不烧穿。焊丝选细一些,送丝节奏轻而稳,让焊丝只补肉,不抢热。焊接速度不能太慢,否则热影响区扩大、板面凹陷。可尝试脉冲TIG,用峰值电流控制熔池,基值电流维持电弧,减少停顿和堆积。收弧时慢慢减流,避免弧坑裂纹和缩孔。
 点击添加图片描述(最多60个字)
中等厚度金属是过渡区间,既要熔透又不能让背面过烧。V形、X形坡口能改善可达性,坡口角度根据板厚调整,根部可留钝边,防止电弧直冲背面。装配间隙不宜过大,否则填充量增加、变形也变大。多层多道焊比单道大电流更稳,每道清理后再焊下一道,避免夹渣和未熔合。薄厚交界位置更要放慢节奏,看清熔池边界。
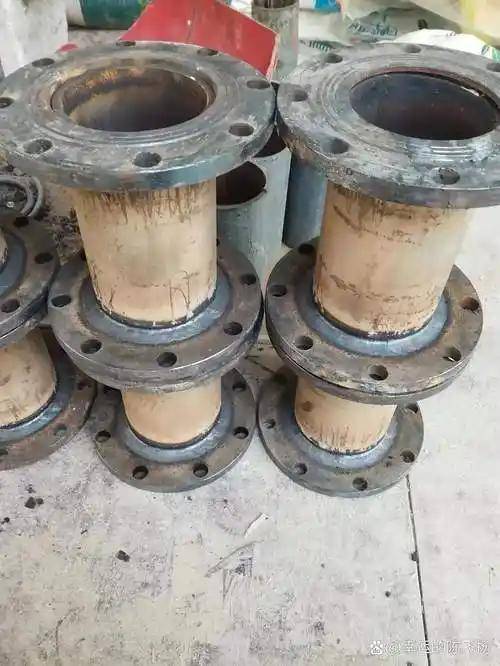 点击添加图片描述(最多60个字)
厚板焊接要保证熔深,关键是电弧能量和钨极匹配。电流可以更大,但钨极直径也要跟上,避免钨极过热、夹钨或电弧偏移。长弧会降低穿透力,弧长应尽量短而稳定,让能量集中到根部。摆动能拓宽熔池,却会带入过多热量,幅度过大反而造成根部未熔合。厚件焊前预热并保持道间温度,可减少裂纹风险,降低冷速与拘束应力。
 点击添加图片描述(最多60个字)
厚板背面保护常被忽略。单面焊双面成形时,背面未焊透、内凹和氧化都来自热量与气体保护失控。可加陶瓷衬垫、铜垫或背面拖罩,保持气流覆盖熔池后缘。多层焊每层都要清理飞溅和氧化皮,否则层间缺陷越堆越多。收弧也要慢,厚板散热快,突然断电容易留下弧坑。填充丝与母材匹配,避免成分偏差导致强度下降。
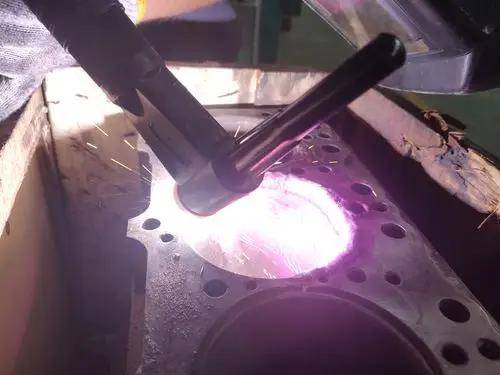
无论薄板还是厚板,正式施焊前都应做试板。用同样材质、同样厚度和位置试焊,观察熔池形态、背面成形、飞溅和变形,再微调电流、焊速、送丝和保护气。焊接中要戴好面罩和手套,保持通风,远离易燃物。TIG不是越亮越好,而是越稳越好。把热输入控制到刚好熔合,不同厚度的金属都能焊得干净、结实,减少烫伤与烟尘风险。














