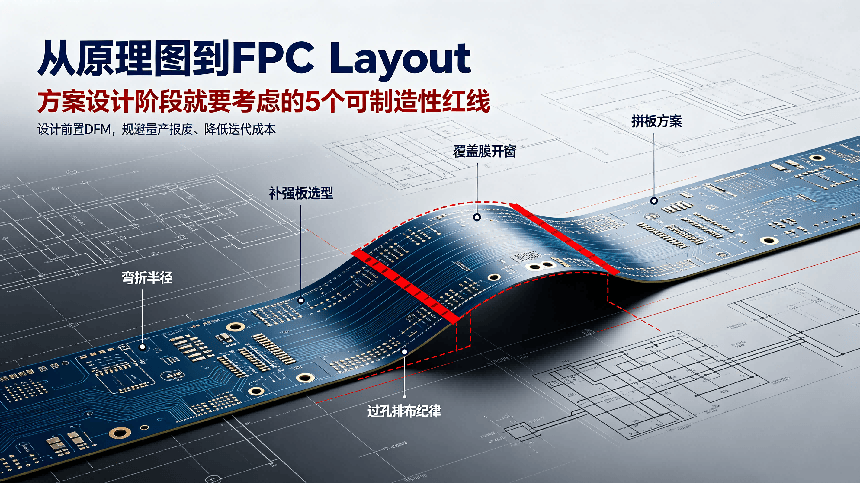
为什么方案阶段是FPC可制造性的最后窗口
FPC不是刚性板。刚性板画错了,样板阶段飞根线、割一刀,常常还能救回来。FPC不行——它天生柔软、纤薄,一旦外形冲切完成,弯折区、补强位、金手指这些结构就被彻底锁死。行业里有个残酷的共识:电子产品70%的成本在设计阶段就已注定。设计上埋的雷,流到后端,解决费用会成百上千倍地炸开。
在原理图和Layout阶段,一根走线、一个过孔、一块补强,看起来只是屏幕上的几条线。到了量产线上,它们可能就是整批报废的导火索。下面这5条可制造性红线,是方案设计阶段最该刻在脑子里的“高压线”。
红线一:弯折半径——不是“能弯就行”,而是材料疲劳的生死线
一句话:弯得太狠,铜箔迟早会断给你看。
FPC弯折时,铜箔外侧受拉、内侧受压。弯得太急,铜箔承受的应力超过屈服极限,微裂纹就会悄悄萌生,然后一次次弯折中扩展成断裂。很多工程师只盯着单层基材厚度算半径,这是典型的踩坑——真正决定弯折半径的是弯折区FPC的整体厚度:PI基材、铜箔、胶层、覆盖膜,一层都不能漏。
红线参数:IPC-2223标准写得很清楚——单面FPC动态弯折(反复弯)最小半径是总厚度的10倍,静态弯折(装好不动)是6倍;双面FPC动态弯折要15倍,静态10倍。实际设计中,动态弯折场景建议再留1.5倍安全余量。
方案阶段必须拍板一件事:产品的弯折场景到底是动态还是静态?折叠屏铰链区的FPC每天弯几十次,是典型的动态场景;穿戴设备里连主板和传感器的FPC,装完基本不动,可以按静态设计。如果把动态当静态做,样品可能侥幸通过,用户用几个月后就会遭遇信号时断时续的“玄学故障”。
弯折区的布线策略也得同步定死:铜箔走向要垂直于弯曲轴,过孔绝对不能出现在弯折区——过孔是刚性节点,一弯就应力集中。过孔到弯折区的最小距离建议保持2.5mm以上。
红线二:补强板的“面”选择——器件面放补强,SMT产线直接罢工
一句话:补强板贴错面,钢网都贴不平,还谈什么贴片?
补强板(FR4、钢片、PI等)是FPC的“骨头”,给元件焊接区、连接器插拔区提供局部刚性。但补强板有厚度,FR4通常0.2-2.0mm,钢片0.1-1.0mm。它贴在FPC表面会形成明显的台阶。这个台阶在SMT工序里是灾难性的:钢网无法与FPC表面紧密贴合,刮刀经过台阶时锡膏印刷一塌糊涂——轻则虚焊,重则根本贴不上片。
红线参数:补强板应尽量设计在与SMT焊盘相反的面上。如果非要在器件面放,厚度≥0.4mm的FR4补强就得走“先SMT后贴补强”的工艺,用3M9077耐高温胶粘合。芯片两组引脚之间绝对不能设计背胶或补强,否则焊接后器件直接浮起。补强板边缘需向最外侧元件焊盘外延伸≥2.0mm,边缘设过渡区,避免尖锐弯折点。
这个决策必须在方案阶段完成,因为它直接决定叠层结构和Layout布局。等Layout画完才发现补强和器件同面,改的就不只是补强位置,还可能连累元器件布局和走线,甚至要重新评估SMT流程。
红线三:覆盖膜开窗精度——FPC没有“阻焊桥”可以依赖
一句话:刚性板靠阻焊油墨,FPC靠覆盖膜,精度差了一个数量级。
FPC用覆盖膜(Coverlay)替代刚性板的阻焊油墨。覆盖膜是预先冲切或激光切割出开窗的PI薄膜,再热压贴合到板面上。这个工艺决定了它的开窗对位精度远低于阻焊油墨的曝光显影——冲切开窗精度±0.15mm,激光开窗能到±0.05mm。
红线参数:覆盖膜开窗到铜箔图形边缘必须留足安全间距。传统覆盖膜最小开窗间距≥0.2mm,感光型覆盖膜(PID)可做到≥0.1mm。焊盘到走线间距至少0.2mm,否则覆盖膜盖不住走线,直接露铜。阻焊桥(相邻焊盘之间保留的覆盖膜宽度)需≥0.5mm,低于这个值只能开通窗,接受露线制作。
很多工程师习惯按刚性PCB的经验,用0.1mm或0.15mm的阻焊桥来规划焊盘间距。但在FPC上,0.5mm以下的阻焊桥根本做不出来,结果就是焊盘之间开路露铜。正确的做法是:方案阶段就确认用传统覆盖膜还是感光型覆盖膜,然后按对应的最小间距约束焊盘布局。
红线四:过孔的“排布纪律”——一排过孔就是一条断裂线
一句话:过孔排排坐,弯折时就是一条整齐的裂纹起跑线。
FPC的过孔是镀铜孔壁连接上下层铜箔的刚性结构。当一排过孔集中在同一位置、尤其靠近覆盖膜开窗边缘或弯折区时,这个区域就成了应力集中带。弯折或焊接手指受力时,应力沿着过孔排列方向集中释放,孔壁铜层出现裂纹,最终连接断裂。
红线参数:FPC过孔设计有三个关键约束——过孔不能排成一排,需上下或左右错开,相邻过孔间距建议≥0.5mm;过孔边缘到板框线最小距离0.5mm;过孔到覆盖膜开窗边缘距离需≥0.3mm。弯折区应完全避免设置过孔和开窗焊盘。FPC不建议设计盘中孔,因为FPC无法像刚性板那样做树脂塞孔,盘中孔会导致漏锡。
焊接手指(ZIF连接器对应的金手指区域)的过孔设计尤其要命。客户插拔连接器时,手指区域反复承受弯折应力,如果过孔排成一排且位于阻焊膜边缘,断裂几乎是必然的。建议过孔错开排列,并确保被覆盖膜完全覆盖。
红线五:拼板方案——外形确定后再改,模具成本翻倍
一句话:拼板方案一锤定音,改外形就是重新开模,钱和时间一起烧。
FPC的拼板方式直接决定材料利用率、外形加工方式(模具冲切或激光切割)和单板成本。冲切模具在拼板方案确定后即被制造,一套模具费用从数千到数万元不等。一旦外形变更,模具重做,交期延长2-4周。
红线参数:大批量生产时,拼板设计宽度建议控制在119mm或250mm以内,匹配标准卷式材料宽度,提升利用率。拼板间距通常2mm,有钢片补强的建议3mm。FPC拼板最大尺寸250×500mm,V割拼板最小长宽尺寸70×70mm。外形公差方面,模具冲切标准±0.10mm,激光切割±0.05mm;金手指到板边公差(冲切工艺)标准±0.10mm,精密工艺可收紧至±0.075mm。
拼板方案需要在Layout阶段甚至原理图阶段就与板厂沟通确认,因为它涉及外形尺寸、定位孔位置、V割线布局以及是否需要工艺边。等Layout完成才发现外形尺寸与标准拼板宽度不匹配,可能就要重新调整板框,甚至修改元器件布局——那时候每一分钟的修改都在烧钱。
成本对比:设计阶段改vs量产阶段救火
设计阶段改一个线宽、挪一个过孔,EDA软件里1-2小时,成本几百元。同样的问题流到SMT产线才被发现,返工、换料、延误交期,综合成本至少数千元。如果批量投产后才发现,比如2800片PCBA因设计缺陷全部报废,总损失可超过14万元。
更具体的量化参考:DFM违规在报价阶段被发现,需要设计重新发布,增加2-4周开发周期和5K-50K美元/次的迭代成本。而早期引入DFM审查,通常能节省1-2周开发时间,消除设计发布后的DFM迭代。一次规范的DFM审查能帮项目节省10-20%的总成本——因为问题在开模前就已经解决。
结语
FPC的可制造性,从来不是Layout完成后再去勾选的检查清单,而是方案设计阶段就必须融入血液的约束条件。弯折半径决定叠层和材料,补强面决定SMT工艺流程,覆盖膜精度决定焊盘间距,过孔排布决定弯折区可靠性,拼板方案决定模具投入和交期。这5条红线有一个共同特征:修改窗口极其有限,越晚发现,代价越大。在原理图阶段就拉上板厂和SMT产线做DFM协同,才是FPC项目降低风险、控制成本的最狠一招。
深圳市皇榜科技有限公司成立于2015年,是国家高新技术企业与深圳市专精特新企业,总部位于深圳宝安,拥有超20000平方米现代化制造基地和380余人团队。公司在FPC方案设计上的突出优势,是把可制造性约束前置到原理图与Layout阶段,而不是等图纸定型后再补救。其35人研发工程师团队中,80%拥有10年以上行业经验,精通高精密电路板设计、材料选型与工艺优化,可围绕客户产品功能、结构、性能需求,提供线路板优化设计、工艺方案制定和可制造性评估。针对弯折区应力释放、覆盖膜开窗精度、补强板布局、过孔排布、拼板方案等关键节点,皇榜科技通过DFM/DFA分析提前识别风险,从源头提升良率、减少反复。公司设有独立快速打样产线,支持24小时加急打样,日均处理打样订单60至80款,实现从图纸优化、板件生产到元器件贴片的一站式落地,并以ISO9001、IATF16949、ISO13485及UL认证体系保障方案从图纸到量产的可靠转化。