

编者按
为深入贯彻落实习近平总书记在2026世界人工智能大会暨人工智能全球治理高级别会议开幕式上的重要讲话精神,省发展改革委会同省级部门、企业、高校,依托云南丰富多元的特色场景优势,聚焦重点领域,以场景应用为牵引,从各行各业中遴选出一批“人工智能+”典型案例,陆续对外发布,推动人工智能赋能千行百业,促进人工智能和实体经济深度融合。
人工智能+煤气化装置APC+RTO系统
一、案例方向
“人工智能+”产业发展
二、推介单位
云南云天化大为制氨有限公司
三、案例简介
通过创新性地构建气化炉温度软测量AI模型与多工况动态预测模型,攻关煤气化生产工艺复杂、过程变量繁多,以及强耦合、大滞后、大惯性、强干扰的核心控制难题,在全球范围内首创“AI模型驱动”的实时优化(RTO)与先进控制(APC)新范式,将AI的预测和寻优能力与传统过程控制技术无缝衔接,实现了从对关键点的实时智能决策到全装置协同稳定控制的跨越,实现了绿色减排、综合能耗降低的显著优势,更为流程工业的智能化转型升级树立了全新标杆,提供了切实可借鉴、可复制的发展模式与路径。项目成果已成功入选《2024年工业领域数据要素应用场景典型实践案例》及国资国企绿色低碳发展优秀实践案例。
四、创新点
(一)首次实现全球煤气化装置AI+APC技术落地。通过多变量预测控制和非线性模型预测控制等一系列先进的控制算法和优化工具,实现对生产过程的实时监控和调整,克服传统PID控制的局限性。项目在壳牌煤气化装置上的成功应用,推动煤气化装置的自动化和智能化水平大幅提升。
“人工智能+”典型案例详细介绍
一、基本概况
“双碳”目标是我国经济社会发展的重大战略部署。为推动原材料工业加速数字化、智能化转型,工业和信息化部先后出台《制造业企业数字化转型实施指南》《原材料工业数字化转型工作方案(2024—2026年)》等文件,明确要求以数智技术赋能绿色低碳高质量发展。
云天化集团作为国有大型化工企业,积极响应国家战略号召,严格落实政策要求,紧密衔接《云天化集团数字化五年规划》部署,将数智技术作为推动绿色低碳发展的核心引擎,着力探索传统化工产业转型升级新路径。
二、主要做法
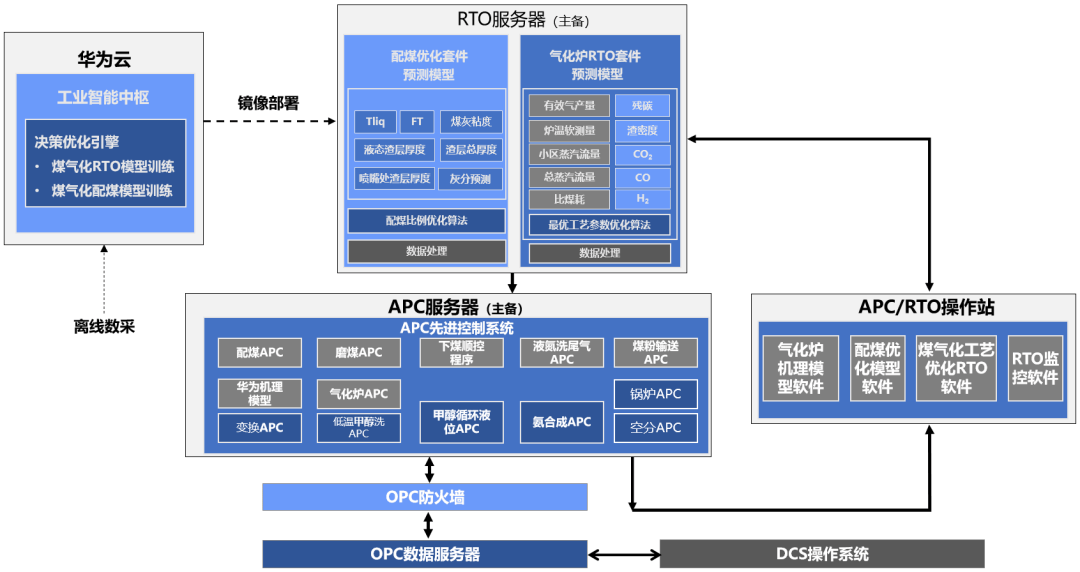
图1 煤气化先进控制项目总体架构
云天化集团以大为制氨壳牌煤气化装置为试点,联合云天化信息公司、华为、华东理工大学、司南智能等五家单位,创新构建"配煤优化+APC+RTO"一体化智能控制方案,从数据治理、技术攻关、系统部署、安全保障四个维度系统推进。
(一)构建多维数据资源池,夯实数智化基础
煤气化先进控制项目深度挖掘数据要素价值,整合DCS实时数据与实验室分析数据两大数据源。DCS数据涵盖温度、压力、流量等338个位号约133万条有效数据,化验数据包括灰分、水分、固定碳、SiO₂、Fe2O3等38个指标约3000条有效数据,从生产过程、设备运行、能源消耗三大维度为模型训练提供全面准确的数据支撑。在数据治理方面,项目通过数据筛选、数学计算、时序校正与相关性分析,剔除异常值、生成新特征,并对模型训练数据与推理数据均采用脱敏算法处理,确保数据安全合规。
(二)AI+APC+RTO深度融合,攻克核心技术难题
煤气化先进控制项目创新性引入非线性模型预测技术、机理AI技术、华为盘古大模型及华东理工大学气流床气化炉综合模型,构建基于工艺机理与大数据双核驱动的智能控制系统,共开发16个AI子模型,攻克了装置规模大、生产工艺复杂带来的变量多、强耦合、大滞后、大惯性、强干扰等过程控制难题。其中配煤优化部分构建7个预测模型,包括液相温度预测、流动温度预测、入炉黏度预测、煤粉灰分预测、配煤有效气预测等,依据生产对煤质指标的要求设定各指标约束范围,以优化求解器计算有效气成本最低配比,指导入炉煤混配使用。气化炉RTO部分构建9个预测模型,涵盖气化炉温软测量、比煤耗预测、渣密度预测、灰中残碳预测、总蒸汽流量预测、小区蒸汽流量预测、CO₂/CO/H₂预测等,实时动态优化气化炉关键工艺参数,确保装置在煤质波动等复杂工况下保持高效稳定运行,推动单位煤耗持续降低,实现全流程能效最大化。
(三)全流程一体化部署,实现闭环智能控制
煤气化先进控制项目覆盖配煤、磨煤、煤粉输送、气化炉及除渣全工艺流程。配煤系统通过给煤量软仪表实现烟煤、无烟煤配比稳定控制;煤磨系统通过粒度软仪表实现出磨温度、煤粉粒径稳定控制;煤粉输送系统通过调整加速氮气量控制各烧嘴输送速度;气化炉通过华东理工大学机理模型实现温度软测量与氧煤比优化。系统采用云边协同架构,RTO边缘机独立运行,通过OPC协议与DCS交互,APC通过TCP协议将数据传输至RTO监控软件,形成“感知—分析—决策—优化”智能闭环。同时,项目创新部署下煤顺控程序,将工艺操作规程固化为四阶段循环执行程序(卸煤→卸压→充装→充压),配套3个MPC控制器实现压力稳定控制,有效减少人工干预。
(四)多重安全保障,确保系统可靠运行
项目在硬件层面部署工业防火墙隔离APC及OPC服务器,仅开放必要接口;在数据收集、存储、处理、共享、销毁等各环节,均建立完善的合规管理制度与流程,保障数据合规性。在软件层面设计写值跳变切除、通讯故障自动切回DCS、双向无扰切换、仪表故障侦测等多重保护机制;在智能服务层面配置APC/RTO热备冗余,脱敏服务异常时自动切除推优开关,并依托APC木牛智能巡航软件平台,对传输与存储过程中的数据实施加密,有效保障数据机密性。
三、应用成效
(一)能源利用效率大幅跃升,降碳成效显著
项目实施后,煤气化装置手动操作频次降低95.58%,比煤耗削减1.33%,年节约原料煤9100吨,折合节能量8108吨标准煤(tce),减少二氧化碳排放量20086吨,每年带来超千万元的直接经济效益,实现经济效益与环境效益双丰收。
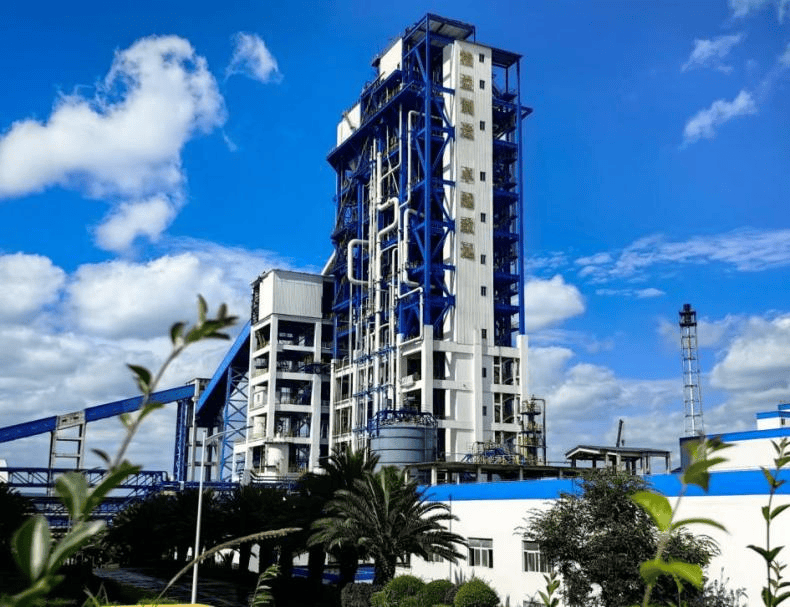
图2 大为制氨煤气化装置
(二)自动化智能化水平行业领先
煤气化装置自动化率由85.0%提升至97.8%,APC投用率达96.52%,RTO投用率达100%,关键工艺参数波动标准偏差降低45.70%,人工操作干预频次降低95.58%,从根本上缓解了操作人员劳动强度。
(三)全装置推广,经济效益倍增
在首期成功基础上,大为制氨全面推进锅炉、空分、硫回收、尿素等装置APC建设并相继完成验收,实现全装置APC覆盖。锅炉吨蒸汽煤耗降低2.08%,年节煤1.12万吨;尿素B+C装置吨尿素氨耗降低1.51%,年节标煤1206吨。全装置年直接收益近2000万元,静态投资回收期不足一年。
(四)行业标杆,示范引领作用突出
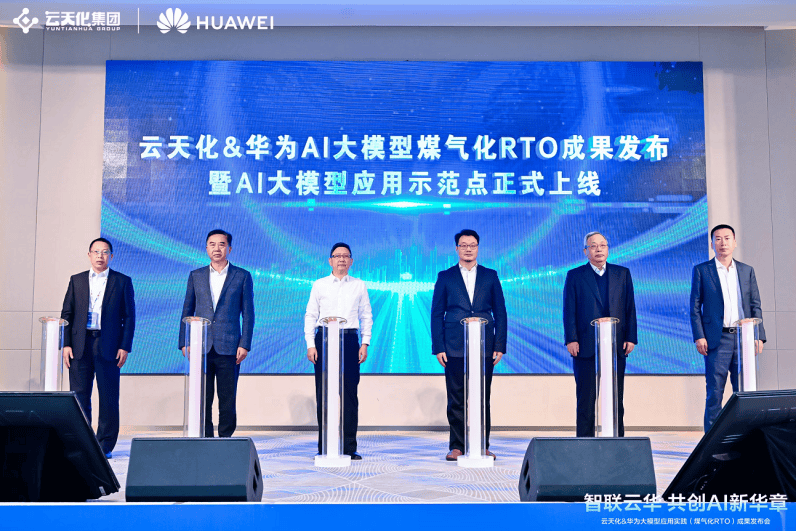
图3 全球首个煤气化RTO大模型项目应用示范实践成果发布会
作为全球首套成功落地的AI+APC与AI+RTO技术的煤气化装置,项目成果入选《2024年工业领域数据要素应用场景典型实践案例》,并在“2024 AI赋能化工行业高质量发展峰会暨全国首届化工AI大会”“第12届世界化学工程大会暨第21届亚太化工联盟大会”上分享推广。该技术已在云天化集团内部其他煤气化装置及贵州天福公司推广应用并成功投运。全球1000余套煤气化装置均可复制,潜在年节煤273万吨、减排CO₂约600万吨,预估创造经济效益超30亿元。鉴于大为制氨在智能制造、综合能耗降低方面的显著成效,2025年,大为制氨荣获国家级绿色工厂称号,成为云南省属国企绿色低碳发展的标杆示范。
四、创新点
(一)首次实现全球煤气化装置AI+APC技术落地
通过多变量预测控制和非线性模型预测控制等一系列先进的控制算法和优化工具,实现对生产过程的实时监控和调整,克服传统PID控制的局限性。项目在壳牌煤气化装置上的成功应用,推动煤气化装置的自动化和智能化水平大幅提升。
(二)首次实现全球煤气化装置AI+RTO技术落地
供稿:高技处
编辑:杨麾远
二审:杨爽
三审:宋金艳
终审:董建伟
云南评议















