

这是(无)整理的信息,希望能帮助到大家
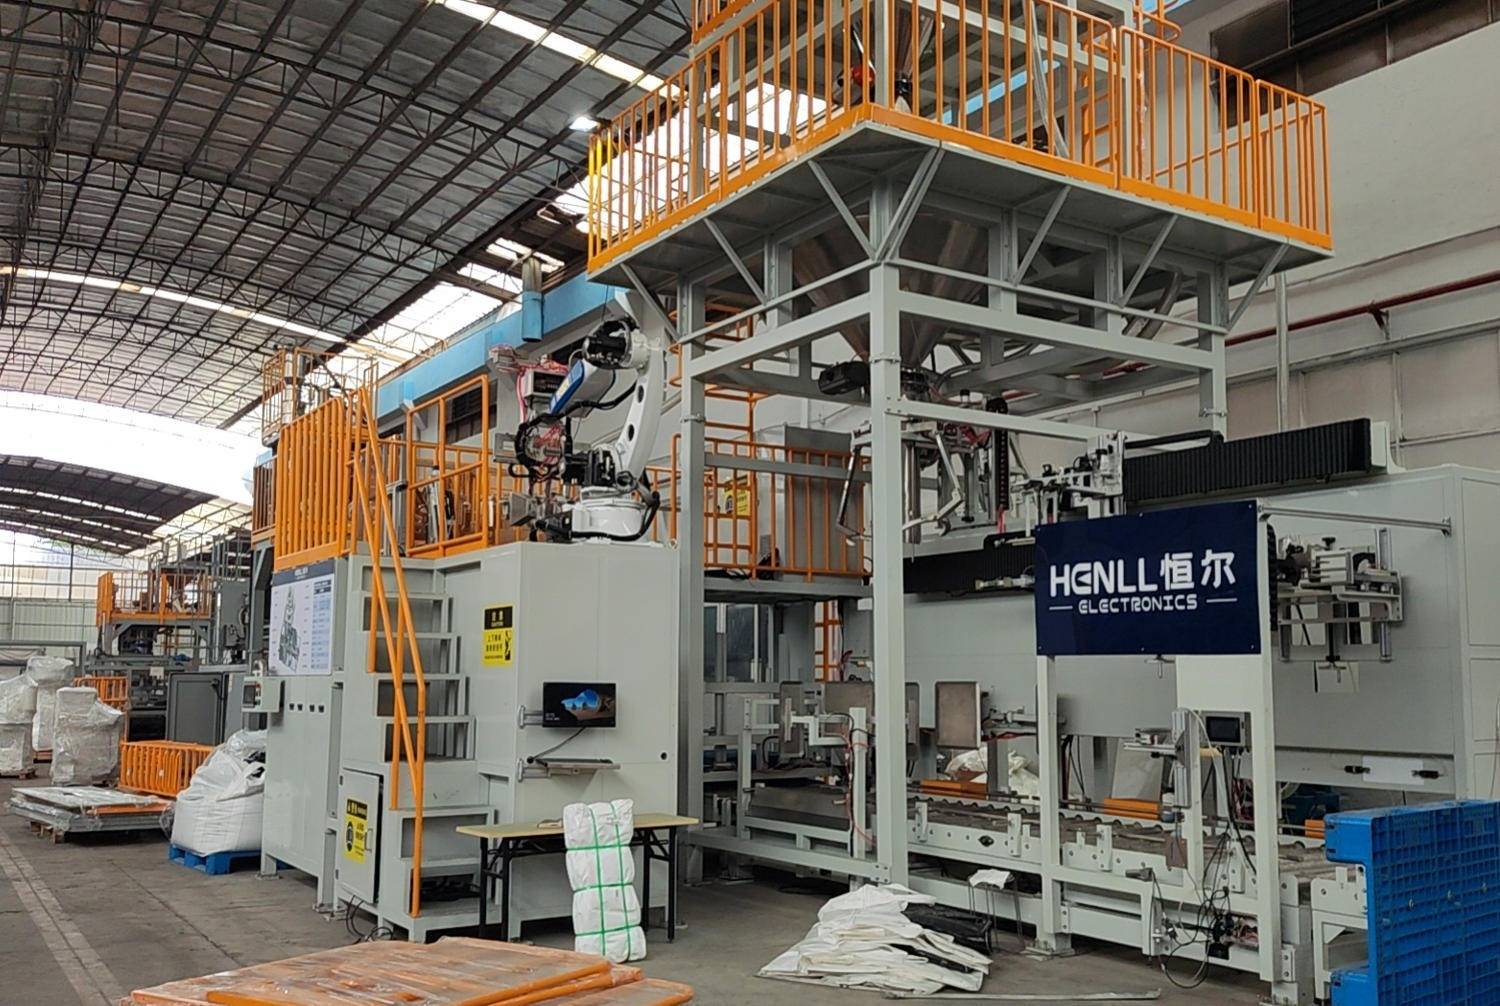
全自动颗粒吨包机的设计基于物料流动性原理,在特定倾角与震动频率下,颗粒状物料可实现定向移动。设备通过传感器采集流量数据,实时调整给料机构的开合幅度,确保单位时间内物料输出量的稳定性。这一过程不依赖人工经验,消除了因操作差异导致的包装重量波动。
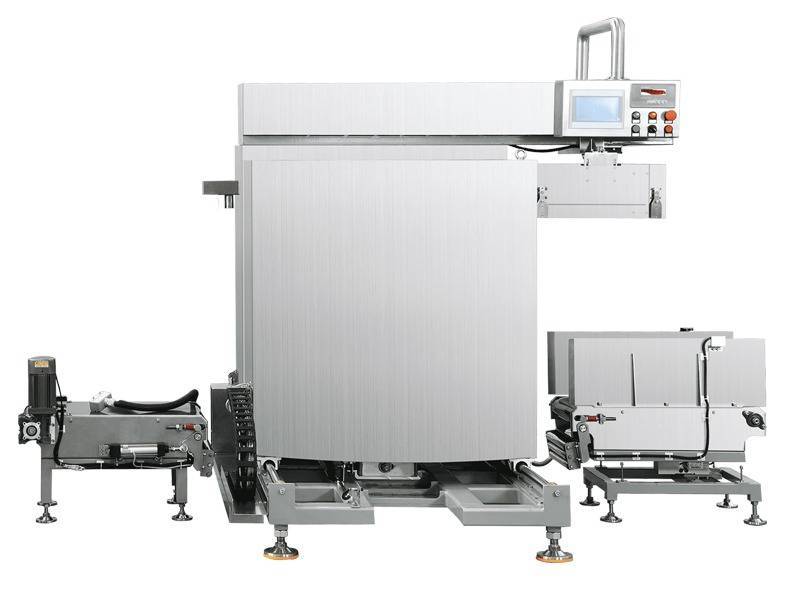
智能控制系统采用模块化架构,包含信号处理单元、执行驱动单元与数据反馈单元。信号处理单元将传感器采集的模拟量转换为数字指令,执行驱动单元控制气缸或伺服电机的动作时序,数据反馈单元则记录每次包装过程的参数并形成日志。各模块独立运行,通过工业通讯协议进行数据交换,降低了系统故障的连锁风险。
在成本控制维度,该设备的影响主要体现在能耗与损耗两个指标。能耗方面,智能控制系统可根据物料特性自动匹配动力输出,避免空载或过载运行,减少了无效电能消耗。损耗方面,高精度称重减少了物料超装造成的溢出,密封式包装结构则降低了扬尘导致的物料损失。这两类节约通常通过月度用电报表与物料盘点数据得以量化。
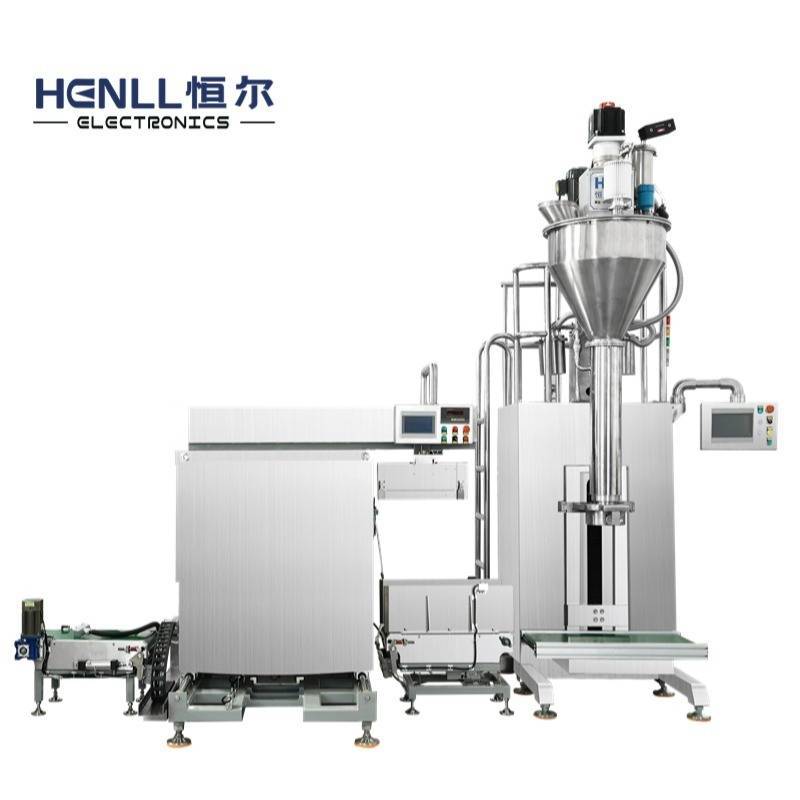
设备的数据处理能力体现在对生产信息的结构化整理。控制系统记录的包装重量、耗时、故障代码等参数可生成标准化报表,这些数据有助于识别生产环节中的效率瓶颈。例如,通过分析不同批次的平均包装时长,能够发现物料湿度或粒径变化对设备运行节奏的影响,为上游工艺调整提供参考。
设备的适应性依赖于参数可调范围。对于不同堆积密度与摩擦系数的颗粒物料,操作界面允许调整震动幅度、给料速度与包装袋夹持力度。这种调整并非简单替换机械部件,而是通过软件重置控制曲线实现,缩短了切换物料品种所需的准备时间。
从长期运行角度观察,该设备的效益提升体现为生产节拍的优化。由于自动化流程减少了人工干预环节,单次包装作业的周期时间趋于恒定,这使得生产线节奏更容易预测与管理。稳定的生产节拍有助于减少工序间的等待时间,从而提高整体设备利用率,这种效率提升在连续生产场景中更为显著。
结论部分重点探讨技术迭代对工业设备功能边界的影响。全自动颗粒吨包机所体现的智能控制,实质是将离散的机械动作转化为可监测、可调整的数据流。这种转化使得设备不再仅是执行固定动作的终端,而成为能够提供过程信息的生产节点。随着数据采集精度的提高与分析方法的完善,未来该类设备可能在预防性维护、工艺参数自优化等方面拓展功能,为生产系统提供更深层次的增效支持。














