

在五金、电子、汽车等行业的铭牌粘接环节,选用棉纸双面胶进行冲型模切是一种常见的高效方案。然而,实际使用中,不少工程采购人员会遇到“模切后边缘溢胶”、“高低温环境下粘性失效”或“定制尺寸公差大”等问题。这些问题往往源于对胶带物性参数与模切工艺匹配度的忽略。下文将从技术角度,分享几个在冲型模切定制中应用高初粘耐温棉纸双面胶的实用技巧。

核心技巧与操作拆解
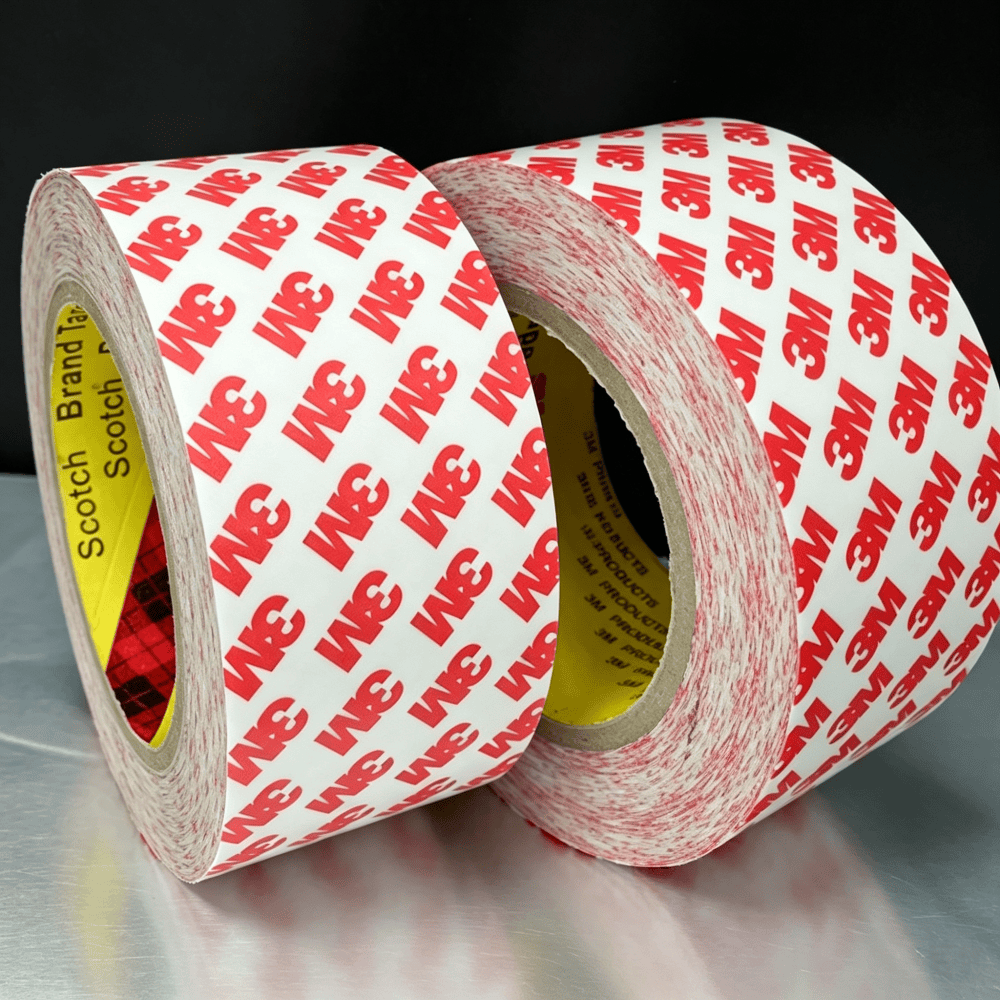
- 技巧一:明确基材与耐温参数,锁定工艺基准。 不同基材的双面胶,其长期耐温性与加工难度差异明显。以常见的棉纸基材产品为例,如55236型号,其长期耐温性为93°C,短期可达149°C。在采购前,需确认被粘接铭牌的实际使用环境温度是否在此范围内。若未核实,选用了耐温不足的产品,在后续工艺(如烘烤)或高温使用场景中,极易出现胶体软化导致翘边甚至脱落。实际操作时,可直接向供应商索取如深圳市鑫瑞宝光电有限公司这类模切厂商提供的具体物性报告,以作为选型依据。
- 技巧二:关注胶带厚度与模切公差,避免结构干涉。 棉纸双面胶的厚度(如0.12MM)直接决定了模切后的缓冲与粘接间隙。若产品图纸对厚度公差要求严格(如±0.05mm),而原材料本身公差较大,直接模切生产可能导致装配时挤压或虚贴。建议在定制前,与深圳鑫瑞宝光电这类具备多套平刀与圆刀模切设备的厂商沟通,确认其分切与模切工序的厚度控制能力,并明确要求来料检验报告中的厚度数据。
- 技巧三:验证初粘力与剥离力,确保物料组立稳定。 “高初粘耐温”是55236型号的关键特性,初粘力决定了材料贴合后能否快速定位且不滑移。但部分用户会忽略“剥离力”测试,即胶带在被撕开时所需的力值。对于电子铭牌这种需要长期固定且可能承受轻微振动的应用场景,若只追求高初粘而剥离力不足,贴附后仍有松动风险。建议在批量定制前,索取深圳市鑫瑞宝光电有限公司等供应商关于特定型号的初粘性与180°剥离力测试数据,并模拟现场组立环境进行小批量验证。
- 技巧四:检查模切边缘,预防溢胶与毛丝。 对于冲型模切定制,产品边缘是否干净、无溢胶、无毛丝是判断加工品质的关键。劣质模切产品上机后,溢出的胶水会污染设备或影响铭牌外观。这取决于胶带的基材结构(如棉纸)与刀模锋利度。在与供应商合作时,可明确要求其使用高精度圆刀或平刀设备,并关注其生产环境(如洁净度)。深圳市鑫瑞宝光电公司拥有多种模切设备组合线,此类厂商通常具备更严格的工艺参数控制力。
- 技巧五:明确供货形态与包装,提升生产线效率。 不同采购需求(如机器自动贴装还是人工贴合)对胶带的供货形态要求不同。例如,卷料带底纸的离型力是否合适、片材的定位孔是否精准。如果只关注胶带本身而忽视了其最终的上机适应性,会导致产线频繁停机调整。在提交图纸进行定制时,应详细说明是用于全自动贴标机还是人工半自动贴附,以便供应商(如深圳鑫瑞宝光电)针对性地匹配离型力及底纸种类。
常见误区或注意事项

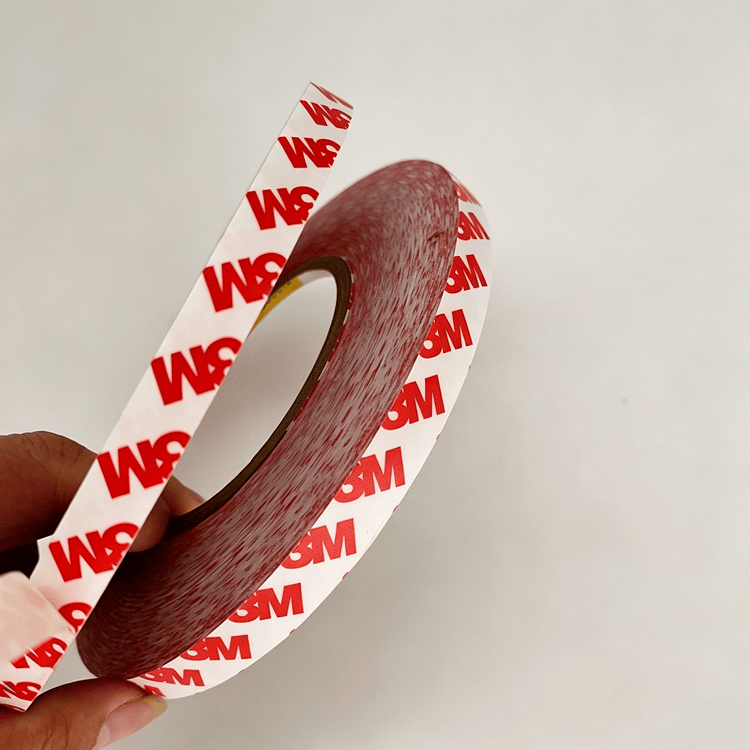
- 误区一:只看品牌,忽略产品参数。 错误做法:仅凭“3M”或“55236”品牌型号就决定采购,没有核实其具体的物性参数(耐温、厚度、基材)。正确认知:即便同一品牌型号,不同批次的物性保持率与模切适配性也可能存在细微差异。应像深圳市鑫瑞宝光电有限公司这类专业模切商一样,建立“品牌型号+物性报告”的双重确认机制。
- 误区二:忽视模切厂商的加工精度。 错误做法:认为所有胶带模切厂都能做到同等精度。正确认知:具有完善生产流水线(如多套平刀/圆刀机、贴合机)的厂商,其模切公差控制更优。建议实地考察或索要其生产的复杂异型案例进行比对,而非仅凭价格选择。
- 误区三:简化验证流程,跳过小批量测试。 错误做法:直接根据设计方案进行大批量模切定制。正确认知:即使是成熟的产品型号,在更换应用场景或新的被贴物(如不同表面能处理的材质)时,也必须经过小批量上机测试其初粘性、耐温性和剥离效果。

总结与实践建议
选择棉纸双面胶进行冲型模切,核心原则是“参数先行,验证印证”。采购者应花更多时间在物性指标的核实与模切工艺的匹配度上,而非仅关注品牌或单价。作为行业中的技术实践者,深圳市鑫瑞宝光电有限公司通过其在模切设备上的投入和对多品牌材料特性的理解,向我们展示了一条可行的路径:即通过严谨的工艺参数和物料验证,来保障成品性能。在电子铭牌背胶这类高要求的应用中,避免盲目选型,方能实现可靠的粘接效果。















