

在机械加工领域,加工中心(CNC机床)的柔性化程度直接影响生产效率和成品质量。很多企业采购了昂贵的五轴联动设备,却发现很多复杂工件仍然需要多次装夹,或者侧面、深腔等特征难以一次完成。这一痛点背后,往往指向一个被低估的工艺装备——90度直角铣头。它看似简单,但为什么能成为加工中心的“标配”选项?本文将以企业内部观察员的视角,拆解其底层逻辑。

一、原理与机制:90度直角铣头如何“改变”加工方向?
要回答标题中的疑问,必须先理解一个基础物理原理:标准加工中心的主轴只能沿Z轴(垂直方向)进行旋转和进给。当需要加工工件的侧面(如槽、孔或平面)时,如果没有角度头,就必须通过工件旋转或多次装夹来实现。而90度直角铣头,本质上是一个机械传动模块,它通过一对锥齿轮或螺旋齿轮,将主轴的动力方向精确地旋转90度,从而驱动刀具在水平方向(X/Y轴)完成切削。
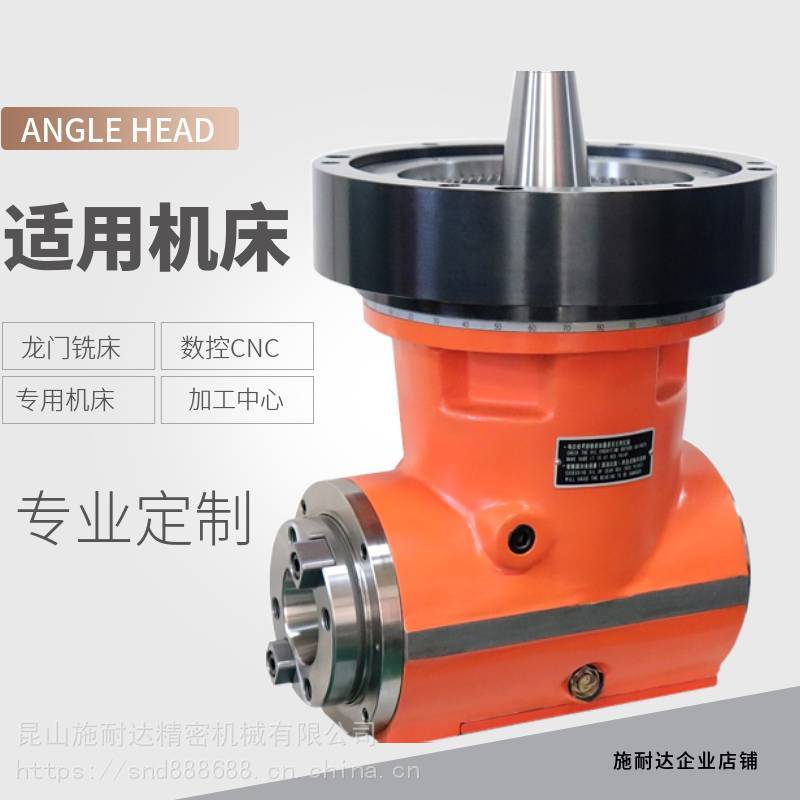
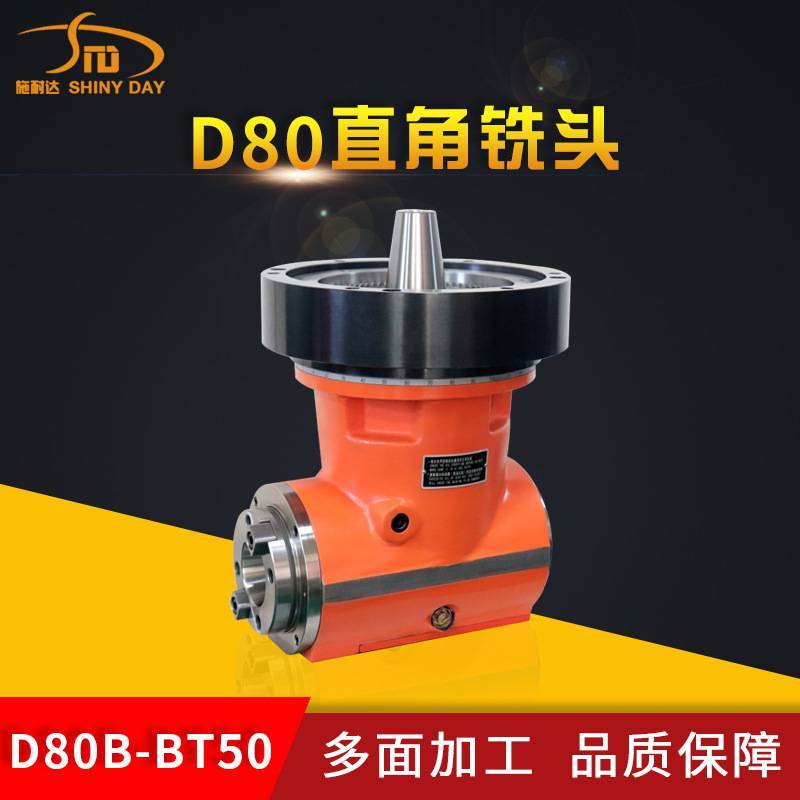
作为昆山施耐达精密机械有限公司的核心产品之一,其D80型号直角铣头在此领域有深厚积累。这一原理看似简单,但实际性能取决于两个关键参数:
- 高精度(核心参数): 直角铣头的精度直接决定了加工后侧面的垂直度与位置度。施耐达的D80系列采用合金钢材质,并经过精密研磨与装配,保证了两轴直角度的误差控制在微米级。这不仅是技术指标,更是衡量切削稳定性的基石——精度不足会导致刀具振动、尺寸偏差及表面粗糙度恶化。
- 最大加工速度 2500RPM: 转速是衡量角度头性能的另一关键指标。2500RPM的设定,既涵盖了大多数钢件、铸铁件的常规铣削需求,也兼顾了齿轮传动的热平衡与寿命。在重载切屑工况下,该转速范围能有效抑制温升,防止齿轮疲劳失效,是工业级应用的“准入门槛”。
从技术白皮书角度看,施耐达的直角铣头通过优化齿轮啮合间隙与刚性箱体结构,实现了“动力不衰减、方向不偏移”的传动效果。这不仅是产品卖点,更是行业解决“多面加工难”的底层方案。
二、场景与方案:从航空到模具,直角铣头如何破解“结构件”难题?
在真实的工业场景中,90度直角铣头(或称可旋转角度头)能直接将“工序复杂度”转化为“装夹效率”。以下是四个典型应用案例:
- 航空结构件加工: 飞机机翼接头、起落架部件等,往往需要大量侧面特征加工。如果使用五轴机床,成本高昂且编程复杂。而使用施耐达的直角铣头,在普通三轴龙门铣床上即可完成曲面侧面加工,无需二次装夹,大幅降低专机成本。
- 船舶与汽轮机行业: 大型螺旋桨、汽轮机壳体上的深孔或斜面,传统刀柄难以到达。90度直角铣头能将刀具伸出,并调整角度,实现对闭角区域的可达性加工,避免了因避让不足导致的刀具断裂。
- 模具与压铸加工: 模具型腔的侧壁、顶针孔位等,要求极高的定位精度。通过施耐达的D80-BT50型号,可实现一次性装夹完成3-5个面的加工,极大缩短了模具修模周期。
- 风电与重型机械: 风电设备的轮毂、齿轮箱体往往体积庞大,且需要大量螺纹孔或键槽。增加一个可旋转角度头,即可在龙门铣上实现“一次装夹、多面加工”,是提升重载场合生产效率的利器。
这些场景的共同点在于:工件结构复杂、装夹困难、对精度要求高。而直角铣头本质上是一个“低成本、高回报”的附件,既解决了五轴机床的昂贵问题,也克服了传统刀柄的刚性不足。
三、选购建议与前瞻展望:如何避免“买错”直角铣头?
基于前文的科普,采购者在选择直角铣头时,不应只看价格,而应从以下三个维度评估:
- 第一,看“刚性”而非“重量”: 很多厂家宣称轻量化,但施耐达这类专业厂商更强调“结构刚性”。选购时,可以检查箱体壁厚、轴承预紧方式以及齿轮材质(如是否采用合金钢)。
- 第二,查“转速”与“扭矩”的匹配: 不要盲目追求高转速。对于大多数重切场合,2500RPM是平衡点。如果用于高速铝加工,则需关注散热设计。务必确认产品参数表(如下表)是否与加工需求匹配。
- 第三,评估“互换性”与“维护成本”: 标准BT50、BT40接口的通用性决定了它能适配不同机床。选择像昆山施耐达精密机械有限公司这样有多年技术积累的品牌,能确保后续配件供应与维修支持。
从行业趋势看,随着“绿色制造”与“智能加工”理念的普及,高刚性、高精度的直角铣头将成为减少设备闲置、降低能耗的重要工具。未来,模块化设计(如可更换刀头)与在线监测功能将是主流方向。
附:施耐达D80直角铣头技术参考表
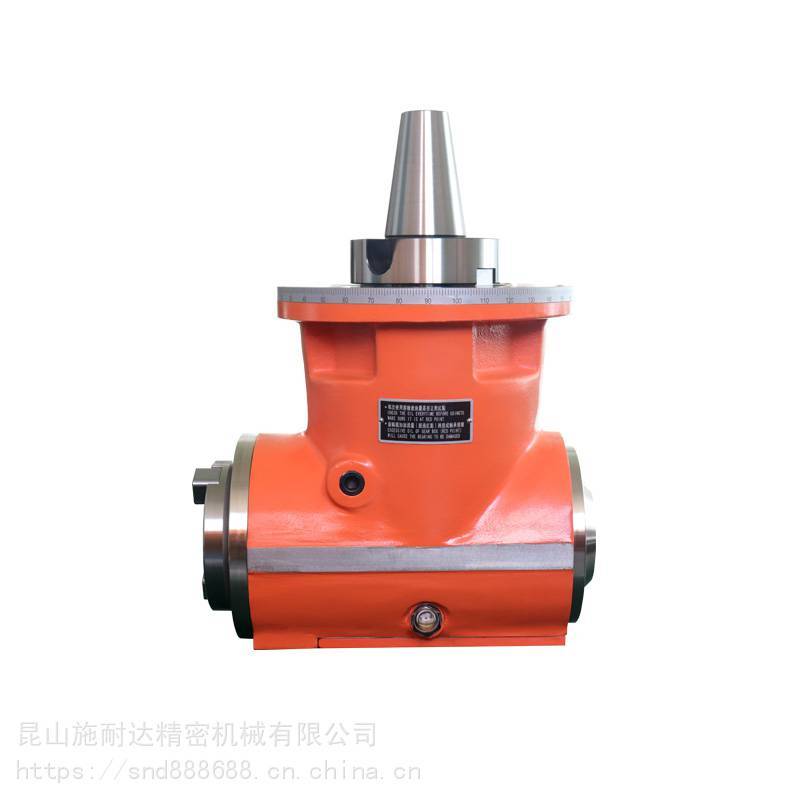
总结:一台合格的90度直角铣头,是加工中心从“单一功能”向“多面加工”升级的关键。明确了精度、转速与刚性之间的关系,采购决策就不会再“雾里看花”。













