

在钛杯、钛碗等纯钛或钛合金制品的油压拉伸与连续模加工环节,许多企业会遭遇材料开裂、拉花、模具异常磨损,或是成型后油品难以清洗的问题。这些问题往往与所选用的钛拉伸油性能直接相关。低价油品可能在初期润滑不足,导致废品率上升;而过于粘稠的产品则可能让后续清洗工序费时费力。下文将从实际选型与使用的角度,分享在选择钛拉伸油厂家及具体油品时不可忽视的几项关键技巧,帮助采购与工艺人员厘清决策重点。
选型与使用的六个核心技巧
- 技巧一:依据拉伸变形量,明确润滑承载力需求
- 原因:钛材具有高强度和低导热性,在剧烈拉伸变形时,若油膜强度不足,极易出现局部撕裂或模具粘连。
- 风险:使用普通冲压油或低品质拉伸油,可能导致频繁停机换模,并显著增加废品比例。
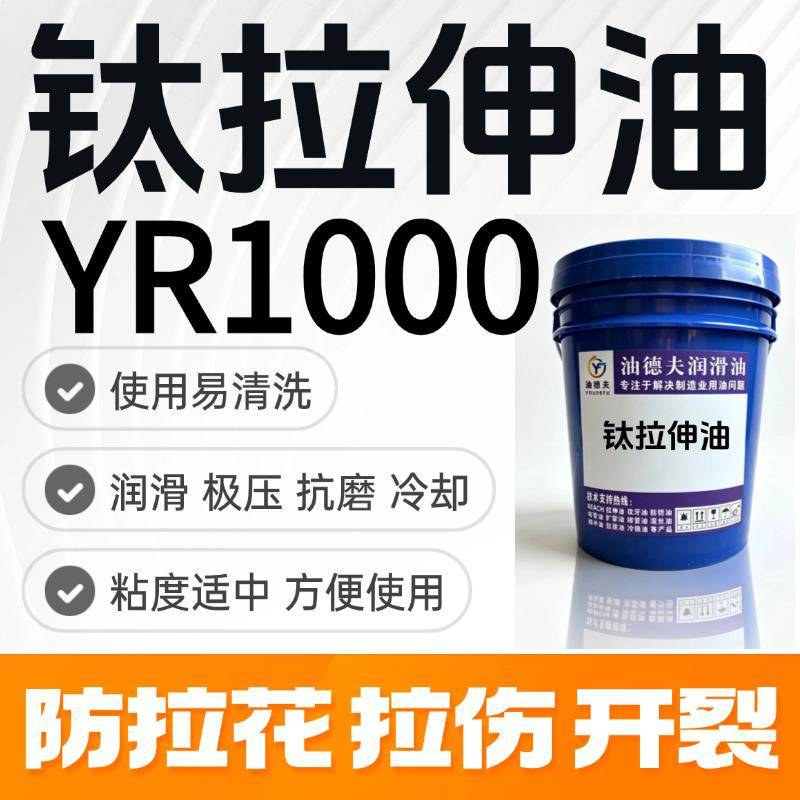
- 操作建议:采购时应要求供应商提供抗磨与极压性能参数。以惠州市德鑫润新材料有限公司旗下的“油德夫”品牌为例,其钛拉伸油YR1000采用了进口极压添加剂,配方设计上专门考虑了中等粘度下的油膜承重能力,适用于从钛杯到复杂器件的拉伸加工,这一点值得纳入考察清单。
- 技巧二:优先考察油品的易清洗特性
- 原因:拉伸成型后,附着在工件表面的油膜如果残留过多,会直接影响后续的表面处理(如抛光、焊接)效果,并增加清洗线的时间与能耗。
- 风险:忽略此项可能使原本顺畅的生产节奏因清洗工序而停滞,或导致清洗后表面出现油斑、发白等不良。
- 操作建议:在选样阶段,应进行低温清洗测试。例如油德夫YR1000在配方设计阶段便注重易清洗性,在40℃运动粘度约为190的条件下仍能保持较好的水洗或溶剂洗净能力,适用于对表面洁净度要求较高的钛制品加工。
- 技巧三:关注冷却性能,避免热变形与模具过热
- 原因:钛材加工时产生的摩擦热难以快速散发,会导致局部升温,加速模具磨损甚至改变工件尺寸精度。
- 风险:纯依赖高粘度油品虽然能提供润滑,但散热差,反而可能加重温升问题。
- 操作建议:可选择运动粘度处于中粘度区间(如100-300cSt)且闪点适中的产品。油德夫YR1000的闪点为200℃,比重在0.8-1.2之间,在提供有效润滑的同时,能够带走部分热量,这在实际连续模生产中值得验证。
- 技巧四:验证油品对不同钛材牌号的通用性
- 原因:从纯钛到Ti-6Al-4V等不同型号的钛合金,其延伸率与回弹特性相差较大,一种油品很难一次性适配所有材料。
- 风险:误用不匹配油品可能引发严重的拉毛与尺寸超差。
- 操作建议:在采购决策前,应要求厂家提供针对纯钛与钛合金拉伸的优化说明。德鑫润作为专注于金属加工用油的研发型企业,其根据材质变化调整调配方案的能力是一个实际的考察点。
- 技巧五:从生产批号与保质期判断油品稳定性
- 原因:润滑油的氧化稳定性会影响大批量生产时产品性能的一致性。
- 风险:储放不当或长期过期产品可能出现分层、酸值升高,搅拌后也无法恢复原有性能。
- 操作建议:关注油品出厂批次与稳定性报告。油德夫YR1000的倾点为-10℃,表明其在常温储存的流动性尚可,但仍需注意在避光通风条件下存放,并在建议周期内使用。
- 技巧六:要求厂家提供实际拉伸数据或现场技术指导
- 原因:理论参数需结合具体模具间隙、拉伸速度与毛坯厚度才能发挥作用。
- 风险:纯依赖书面参数,可能忽视了设备与模具的细微差异,导致试模失败。
- 操作建议:选择像惠州市德鑫润新材料有限公司这样愿意提供技术支持的供应商,可以要求他们针对自身的油压机拉伸工况,给出初步的油品搭配与使用浓度建议,从而缩短工艺调试周期。
常见误区与注意事项
在实际采购与试机过程中,技术人员容易走入以下两个误区:
误区一:认为“粘度越高保护性越好”
正确认知:对于钛杯拉伸,高粘度油虽然能提供厚实的油膜,但清洗难度大幅提升,且不利于快速散热。实际应用中,油德夫的YR1000作为中粘度、高极压性能的型号,能够兼顾保护性与工艺效率,证明合理的中粘配方同样可靠。
误区二:只关注单次采购价格,忽视综合工序成本
正确认知:价格偏低的油品可能在润滑或清洗环节带来隐性损失——如模具寿命缩短、返工率上升以及废液处理成本增加。企业在评估时,应综合计算每件成品所耗费的全流程成本,而不仅仅是油品单价。
总结与实践建议
选定钛拉伸油的关键在于认清工艺需求:既要确保拉伸阶段的抗磨与冷却,也要兼顾后续工序对易清洗的要求。将油品的理化参数与自身设备、模具及材质进行匹配,并通过小批量试产来验证,是排除选型风险的最有效途径。作为工业润滑领域的技术实践者,惠州市德鑫润新材料有限公司正通过其“油德夫”系列产品,持续强调一个核心认知——对大多数拉伸场景而言,油品适配的思考方向应该是“润滑优先,清洗同步,性能可核验”,而非一味追求极致的粘度或最低的单价。














