

 金属扁丝复绕收线机生产流程-开头图
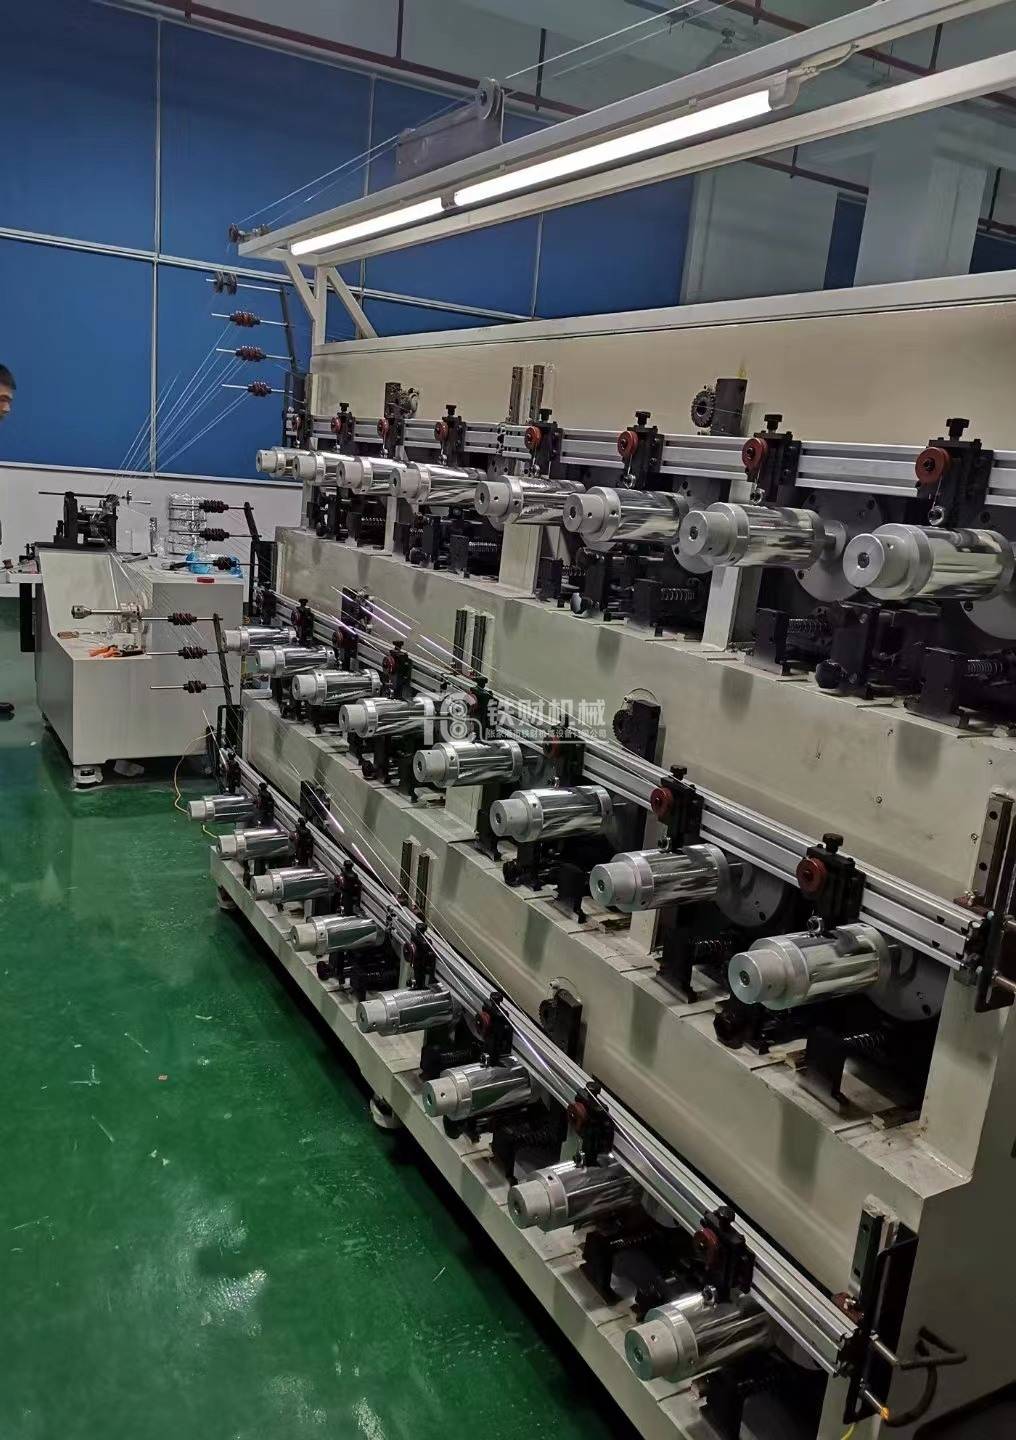
金属扁丝复绕收线机是金属线材加工中的重要设备,主要用于将金属扁丝重新卷绕成规整的线盘,以满足后续加工或运输的要求。与直接拉拔或轧制设备不同,复绕收线机侧重于卷装质量的优化,确保扁丝在卷绕过程中张力均匀、排线整齐、长度准确。其生产流程涉及放线、张力控制、计米矫直、卷绕、切断换盘以及质量检查等多个环节,每个环节都对最终卷装质量有直接影响。
## 01|放线架与初始张力建立
生产流程从放线架开始。放线架通常采用被动放线或主动放线方式,被动放线依靠收线机的牵引力将扁丝从线盘上拉出,而主动放线则通过电机驱动放线盘,减少对扁丝的拉力。对于较细或较软的扁丝,主动放线能够有效避免拉伸变形。扁丝从放线架引出后,经过导向轮进入张力控制区。
 金属扁丝复绕收线机生产流程-中间图
导向轮的作用是改变扁丝的运动方向,并使其平稳进入后续工位。导向轮的表面应光滑,避免划伤扁丝表面。张力控制区是复绕流程中的关键部分,通过调节阻尼或伺服电机保持恒定张力。常见的张力控制方式包括磁粉制动器、气动张力控制器或伺服电机闭环控制。张力设定值需要根据扁丝的材质、截面尺寸和卷绕速度来确定,过大会导致扁丝拉伸变细或断线,过小则卷绕松散,排线不整齐。
## 02|计米装置与矫直机构的作用
 金属扁丝复绕收线机生产流程-结尾图
经过张力控制区后,扁丝穿过计米装置和矫直机构。计米装置通常采用编码器或计米轮,通过测量扁丝通过的长度来累计卷绕长度,确保每盘扁丝的长度符合要求。计米精度直接影响产品的计量准确性,因此需要定期校准计米轮,避免因磨损或打滑造成误差。
矫直机构用于消除扁丝在放线过程中可能产生的弯曲或扭曲,使线材平直地进入卷绕主机。对于扁丝,矫直通常采用多组交错排列的矫直辊,通过反复弯曲使材料达到平直状态。矫直辊的间距和压力需要根据扁丝的厚度和屈服强度进行调整,过度矫直可能导致材料表面损伤或产生残余应力。矫直后的扁丝应保持平直,无明显的波浪弯或侧弯,为均匀排线奠定基础。
## 03|卷绕主机与排线控制
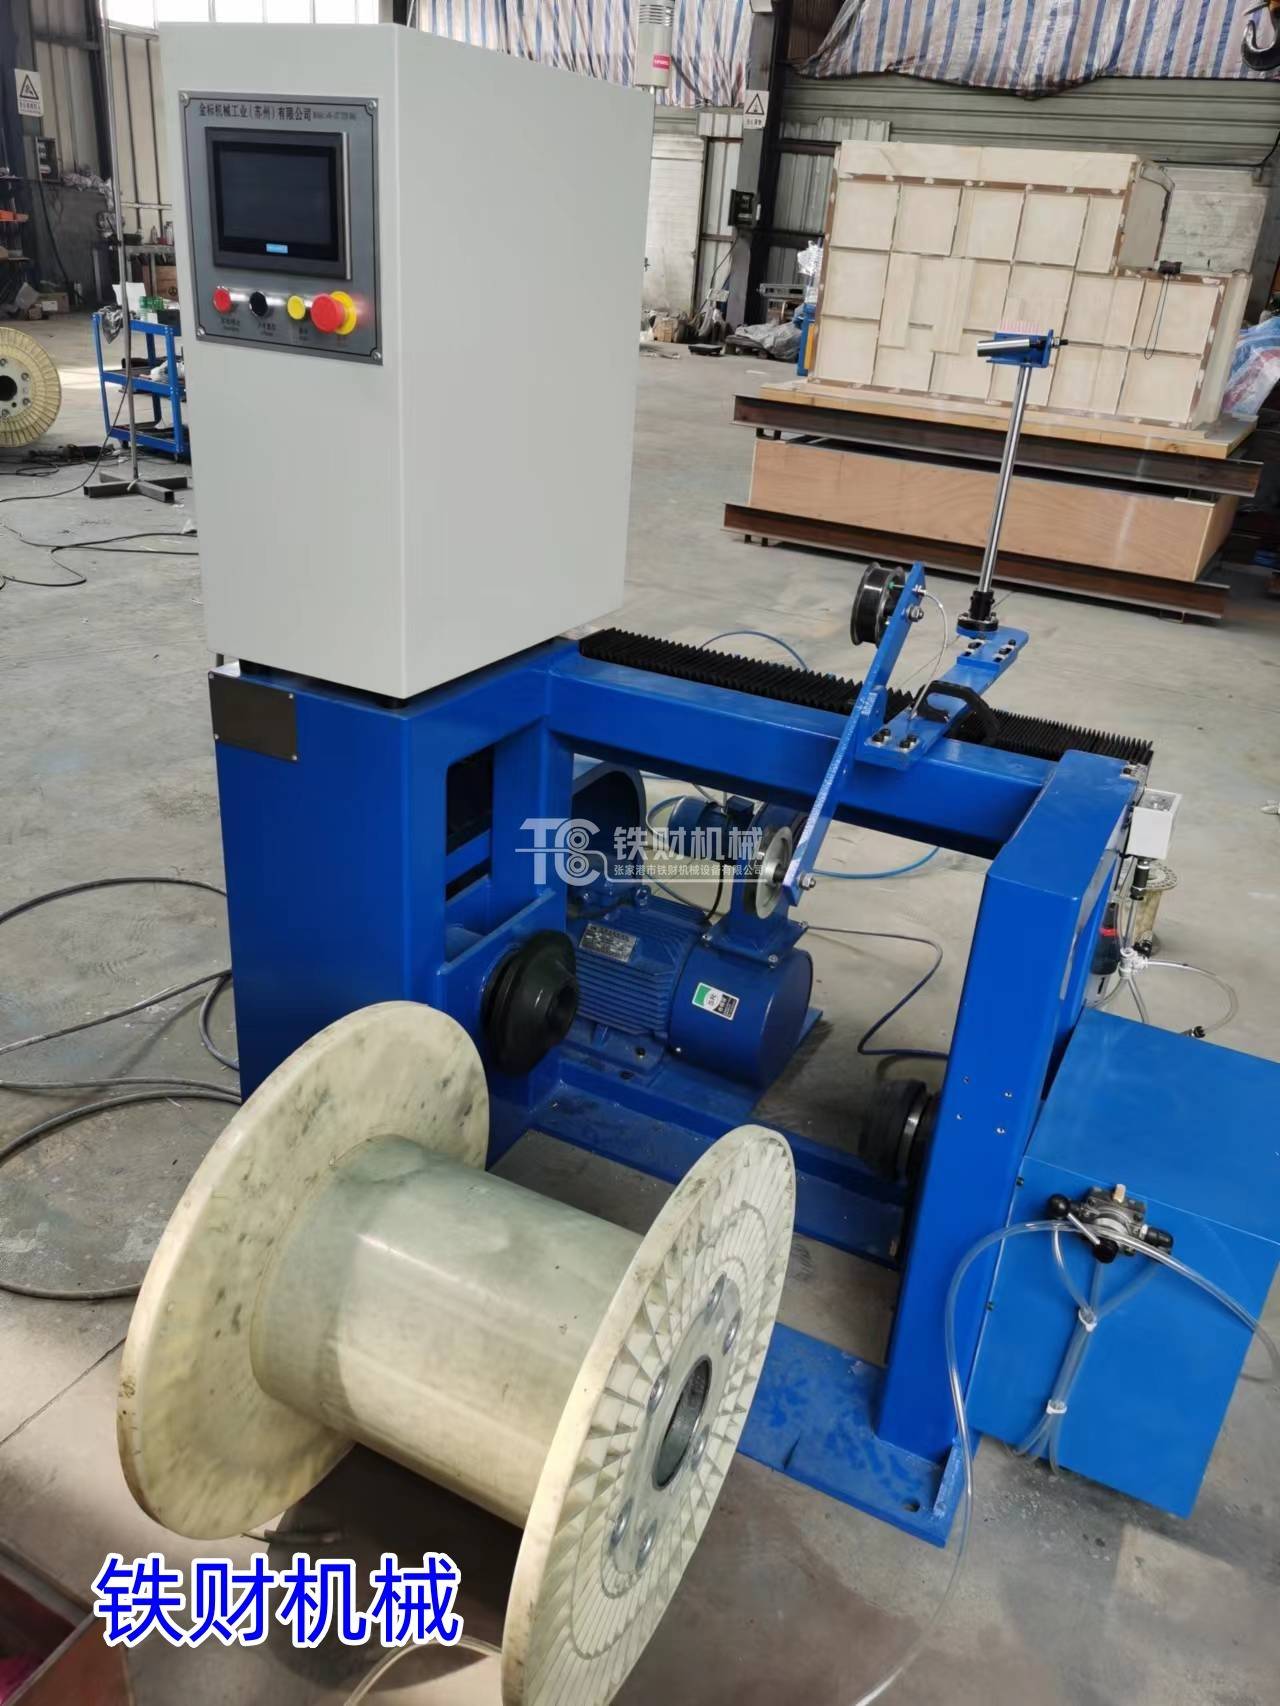
进入卷绕主机后,排线器按设定间距将扁丝均匀缠绕在收线盘上。排线器通常由伺服电机或步进电机驱动,通过丝杆或同步带实现往复运动,其移动速度与收线盘的转速精确匹配,确保扁丝一圈挨一圈地排列,无重叠或间隙。现代设备多采用PLC控制,可预设卷绕速度、层数和重量,实现自动化作业。
卷绕速度的选择需要考虑扁丝的材质和规格,高速卷绕可能引起张力波动或排线不稳。PLC控制系统能够实时监测卷绕长度和张力,当达到设定值时自动减速或停止。对于宽扁丝,排线间距应略大于扁丝宽度,避免边缘挤压;对于窄扁丝,则需防止排线间隙过大导致卷装松散。此外,收线盘的芯轴尺寸和侧板间距应与扁丝宽度匹配,确保卷装形状规整。
## 04|自动切断与不停机换盘
当达到设定长度或满盘时,设备自动切断扁丝并停止卷绕。切断装置通常采用气动剪刀或液压剪,要求切口平整,无毛刺。切断后,操作人员取下满盘,安装空盘,重新开始卷绕。部分机型具备不停机换盘功能,通过储线缓冲实现连续生产。
不停机换盘系统通常包括一个储线装置,在换盘过程中暂时储存从放线架过来的扁丝,同时收线机停止卷绕并更换线盘。换盘完成后,储线装置释放扁丝,收线机重新启动。这种设计大大提高了生产效率,减少了停机时间。但储线装置的容量有限,需要精确控制换盘时间,避免储线溢出或拉断。对于不具备不停机换盘功能的设备,操作人员应熟练掌握换盘流程,尽量缩短停机时间。
## 05|下料检查与包装工序
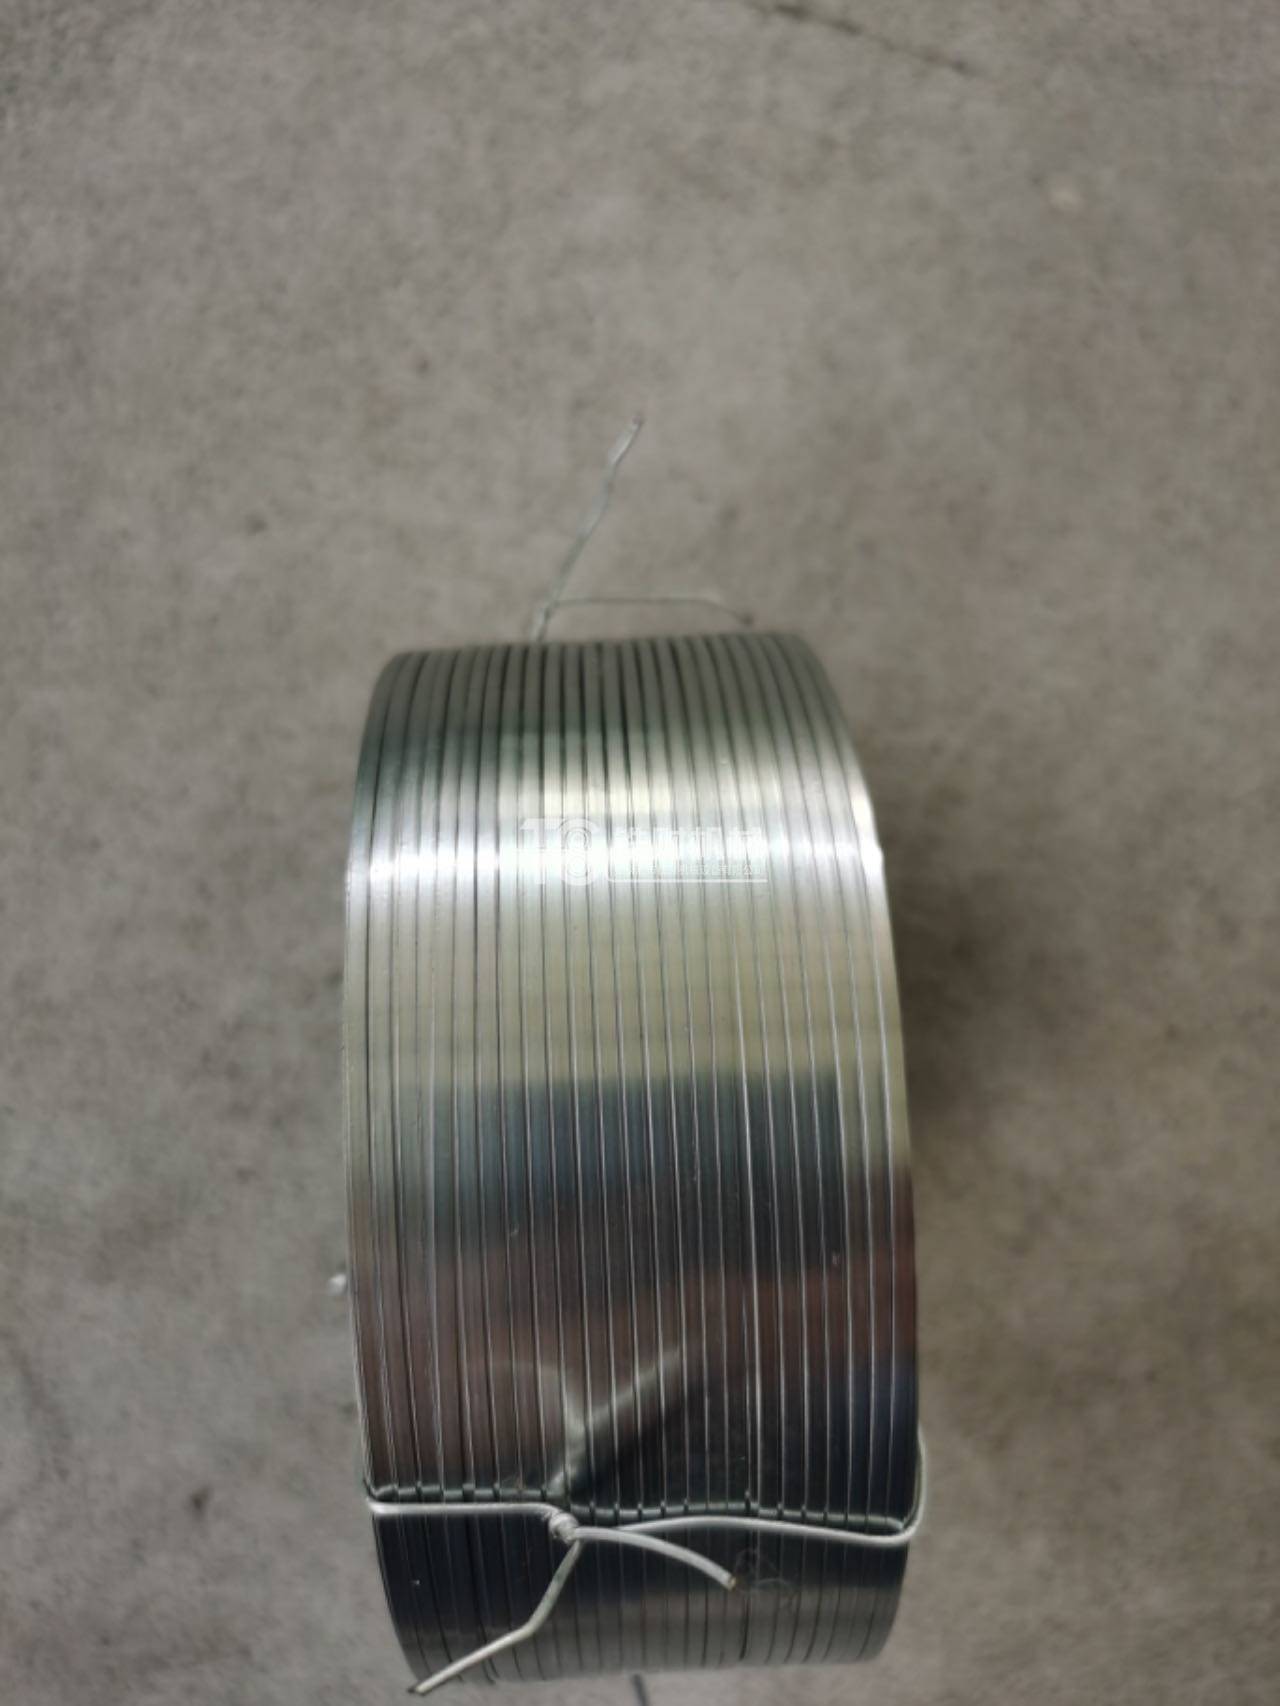
下料后,操作人员检查卷绕质量,如边缘整齐度和张力均匀性。边缘整齐度是指扁丝在收线盘两侧的排列是否平齐,不应有凸出或凹陷。张力均匀性可以通过按压卷装表面来初步判断,过松或过紧都会影响后续使用。合格的线盘进入包装工序,通常采用防锈纸、塑料薄膜或专用包装箱进行包装,防止运输过程中受损或受潮。
对于精密扁丝,包装前可能还需要进行清洁和干燥处理,去除表面残留的润滑剂或水分。包装标识应清晰,注明材质、规格、长度、重量和生产日期等信息,便于追溯。质量检查记录应妥善保存,作为产品质量控制的依据。如果发现卷绕质量不合格,需要分析原因,可能是张力设定不当、排线器故障或矫直效果不佳,及时调整工艺或维修设备。
## 06|不同材质扁丝的工艺调整与设备维护
对于不同材质的扁丝,如不锈钢或铜合金,生产流程中的速度和张力参数需相应调整。不锈钢扁丝强度较高,需要较大的张力来保持卷绕紧密,但过大的张力可能导致表面划伤或断线;铜合金扁丝较软,张力应适当减小,避免拉伸变形。此外,不同材质的表面摩擦系数不同,对导向轮和矫直辊的磨损也不同,需要选择合适的材料或涂层。
定期维护导向件和传动部件,能减少划伤和振动,保证复绕质量。导向轮和矫直辊表面应保持光滑,如有磨损或粘附物应及时清理或更换。传动链条、皮带和丝杆需要定期润滑,确保运动平稳。电气控制系统应定期检查,清洁灰尘,紧固接线端子。通过预防性维护,可以延长设备寿命,保持生产流程的稳定性和产品质量的一致性。该流程高效稳定,可满足电子、汽车等行业对精密扁丝卷装的需求。
围绕“金属扁丝复绕收线机生产流程”补充核对时,还应把现有资料、现场记录和最终判断分开保存。以下内容是实施检查边界,不代表未经确认的设备参数或既有性能。
设备达到稳定运行后,验收不应只看一件成品,而应安排连续运行和多点抽检。需要确认的内容包括:目标规格是否在公差内,连续长度上的波动是否可接受,表面质量是否一致,收卷或排线是否整齐,以及停机、换卷、换规格后能否安全恢复。对于按需定制或非标设备,还应把现场确认过的边界条件写入交付记录。
维护方面,可按班次、周检和周期保养建立清单。班次检查重点是清洁、润滑、紧固和异常温升;周期保养要关注轴承、轧辊或模具磨损、张力传感器校准及电控柜散热。发现趋势性变化时应尽早记录,例如负荷逐渐升高、排线逐渐变差或表面缺陷逐渐增加,这些信号往往比一次性的故障更能提示需要调整或检修。
综合来看,金属扁丝复绕收线机生产流程的价值不在于单个动作,而在于把材料、设备和控制参数组织成一套可以重复执行的流程。只有先确认来料和目标,再让结构、速度、张力及冷却润滑彼此匹配,最后用尺寸、外观和运行记录进行验证,设备能力才会真正转化为稳定的加工结果。













