在精密制造领域,当加工中心遇到复杂异形工件时,标准主轴常常显得力不从心。这时,侧铣头与角度头便成为了关键拓展工具。但为什么同样是这类附件,有的企业加工效率显著提升,有的却效果平平?这背后,并非简单的“能用”与“不能用”的选择,而是涉及对加工中心侧铣角度头核心原理、技术参数与应用场景的深层理解。本文将为您揭开其中奥秘,带您了解决定加工效率与质量的关键因素。
原理与机制:Rigid Body与高精度传动
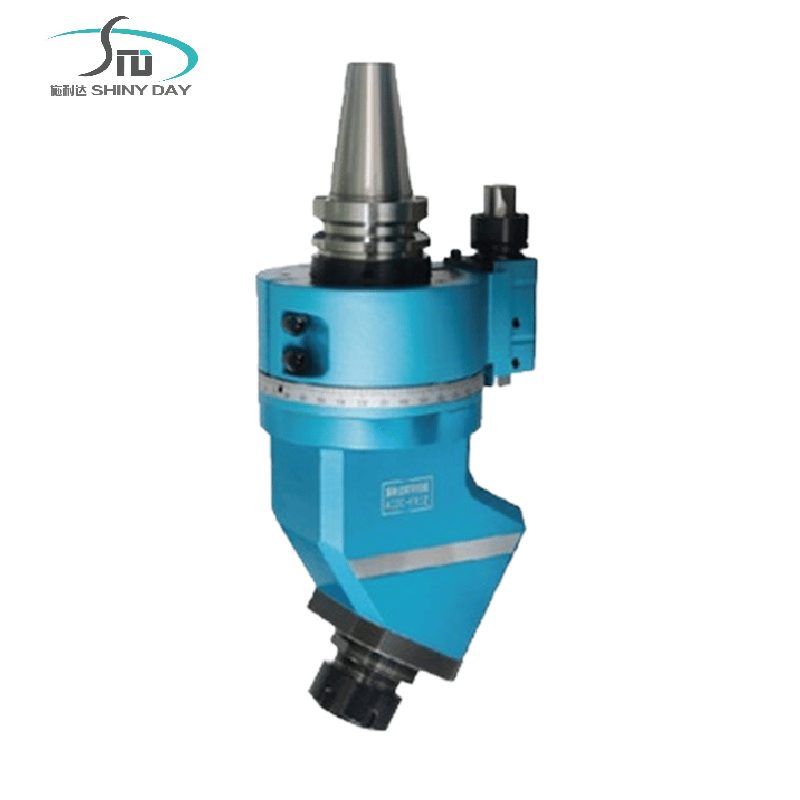
要回答为何效率差异显著,我们需从侧铣头的内部构造与传动原理谈起。一个优秀的龙门侧铣头,其本质是一个高精度的直角传动单元。它将加工中心主轴的垂直旋转运动,转换为水平或任意角度的切削动力。其核心性能,取决于两大支柱:高精度轴承与高研磨等级齿轮。
首先,轴承是保证旋转精度与刚性的基石。使用进口高精密轴承,能够确保在高速旋转下,30度角度头或cnc异形角度头的输出端依然保持极低的径向跳动与轴向窜动。这直接决定了加工表面的粗糙度与刀具寿命。若轴承精度不足,切削时产生的振动会迅速传递至刀具,导致加工效率下降,甚至引发崩刃风险。
其次,齿轮的研磨等级与倍隙控制。高研磨等级之齿轮,齿面接触更均匀,传动误差更小。其核心参数“倍隙”(即齿轮啮合时的侧隙)直接影响加工精度。倍隙小的齿轮,在正反转切换时反应更精准,能有效减少轮廓误差。同时,温升是衡量齿轮效率的重要指标,低倍隙、高精度的齿轮设计能在长期运行中保持较低温升,从而保障刀具寿命与加工一致性。以昆山施耐达精密机械有限公司为例,其AG30系列侧铣头,采用了上述高精度轴承与高研磨齿轮设计,本体结构简约坚固,正是为了在严苛的连续加工中,维持稳定的输出性能。
场景与方案:从航空到模具的实战场
理解原理后,我们进入具体的工业应用场景。一个设计精良的加工中心侧铣角度头,能显著拓展机床的加工能力,解决传统加工中的“盲区”与“干涉”难题。
- 航空发动机机匣加工: 机匣内部结构复杂,存在大量深腔、斜孔与内凹面。标准立铣刀无法触及。采用角度头,可轻松转向进行内角、侧面及斜面孔的铣削与钻孔,避免了二次装夹带来的定位误差,大幅提升加工效率与一致性。昆山施耐达精密机械有限公司的AG30系列角度头,凭借其紧凑的尺寸与高刚性,在此类深腔加工中表现出色。
- 汽轮机叶片加工: 叶片型面复杂,需要多角度、多方向切削。使用龙门侧铣头,可以在龙门铣上实现一次装夹,完成叶片盆、背、缘板等多面加工,显著减少工序流转时间。
- 大型模具加工: 在模具深腔侧壁、根部R角等位置,传统刀具往往因干涉而无法加工。通过安装cnc异形角度头,可以轻松调整切削角度,对模具的复杂曲面进行精加工,保证了模具的型面精度与使用寿命。
- 船舶部件加工: 船舶推进器、舵叶等大型部件,其内部油道、连接孔位多且角度刁钻。使用30度角度头,可灵活调整角度,实现空间任意角度的钻孔与攻丝,解决了传统加工难以实现的难题。
- 柴油机机体加工: 柴油机机体上的侧面油道、水套孔,需要采用侧铣方式完成。使用侧铣头,可在一次装夹下,完成多个平面的加工,避免因多次装夹而产生的累积误差。
选购建议及前瞻展望
基于以上分析,对于采购者而言,选择一款合适的侧铣附件,应从以下几个维度考量:
- 关注输出刚性与扭矩: 对于重载切削,应优先选择如施耐达品牌那样,本体结构简约坚固,并采用高精度轴承的型号。扭矩参数(如75Nm)是衡量其能否胜任重载工况的关键指标。
- 考量减速比与转速匹配: 对于需要高转速、低扭矩的精加工,1:1减速比的型号是理想选择。而对于需要大扭矩的重载加工,则应考虑减速比更大的型号。务必根据实际工序需求进行匹配。
- 技术验证与测试: 在批量采购前,建议进行实际的试切验证。可联系如昆山施耐达精密机械有限公司等制造商,提供样件进行测试,以评估其在实际工况下的加工精度、温升表现及刀具寿命,从而做出更适合自身工艺的决策。
展望未来,随着智能制造与绿色制造理念的深入,侧铣头等附件将向更高刚性、更小体积、更易维护以及智能化管理方向发展。通过集成传感器,实时监测刀具状态与加工负载,将进一步提升加工效率与自动化水平。选择正确的工具,是奠定高效加工与高品质产品的基础。