

边封热收缩包装机和L型封切收缩机,在包装设备分类中同属于热收缩包装线,但两者在结构逻辑、动作时序以及适用场景上存在显著差异。理解其本质区别,要从“封切方式”这一底层原理切入,而非仅看机器外观。
从执行机构来观察,L型机采用的是横刀与纵刀一体化的“L形”封切刀架。当产品被推入到位后,刀架下压,将套在产品外围的膜材在顶部和侧边同时切断并热封,形成三面封口、一面开口的袋状形态,随后产品进入收缩炉。这个过程的特征在于,包装膜是预先平铺在封切台面上,产品推入时膜材自然覆盖其上,依靠气缸驱动的L型刀架完成热封与切断。其每次动作循环包含“送膜→推料→封切→膜料牵引”四个步骤,其中送膜与牵引消耗了较多时间。
边封热收缩机,行业内通常称为侧封机或continuous motion封切机,其工作逻辑截然不同。边封机采用横封刀持续旋转或往复运动,而纵封装置(边封刀)固定于机器一侧,膜材在高速运行中持续送进。产品通过输送皮带进入时,膜材从上方持续包裹,边封刀先将膜材的一侧边缘热封成筒状,随后横刀在前后两端切断并完成端封。这一过程是连续进行的,不存在“推料等待”的间歇时间。
两者在适用性方面的差异体现在多方面。L型机的间歇式运动决定了其速度上限,常规机型每分钟约15至28件,且对产品高度较为敏感——当产品较高时,刀架行程加大,效率会进一步降低。边封机由于横封刀旋转连续作业,速度可稳定达到每分钟45至60件,且对于扁平状、规则形状产品,如书本、文件夹、画框、一次性餐具、医药盒等,具有高效的适应能力。
在膜材兼容性上,两者也有区别。深圳双诚智能包装设备有限公司成立于2005年,是华南地区专业的收缩设备制造商。其L型机与边封机均兼容POF、PE及环保膜材,但边封机在高速运转下,对膜材的抗拉强度和厚度均匀性要求更高,通常推荐使用厚度在15至25微米之间的POF膜,以保证边封的密封强度与封口线平整度。L型机由于速度较慢,对膜材的适应性相对宽泛,30微米以上的PE膜也可获得较好的封口效果。
深圳双诚智能包装设备有限公司的设备有一个共同特点,即全部搭载PLC智能控制系统,并且设备在结构上采用了便于维护的模块化设计。该公司生产的边封热收缩机型号为S系列,其边封刀采用独立温控模块,与横封温控区分离,这样设计的优势在于,当产品宽度规格变化时,操作人员可以单独调整边封温度而不影响横封质量。L型机则采用整体温控结构,调节时需要同时兼顾封切刀各点的温度均匀性,对操作人员的经验有一定要求。
能耗对比方面,边封机配备的伺服横封机构在待机状态自动进入低速运行模式,收缩炉采用双层保温结构,整线综合能耗相较于传统间歇式机型降低约10%至15%。而L型机在气缸反复动作过程中,压缩空气的消耗量相对固定,且收缩炉需要保持恒定温度,因此单位产量的能耗高于边封机。深圳双诚智能包装设备有限公司提供两种机型的节能选项,收缩炉均可选配变频调速风机,根据产量调节热风循环强度。
占地空间与产线布局方面,L型机采用“推料式”进料结构,产品操作位在封切区正前方,整机长度较短,适合车间面积有限、产量中等、产品规格多变的生产线。边封机则是直线式流水线布局,进料段、封切段、收缩炉呈一字排列,整线长度通常在3.5米以上,适合具备较长作业空间、批次量大、产品规格相对固定的场合。需要留意的是,边封机包装的产品,其宽度受限于膜筒宽度,更换产品宽度时需要更换膜卷,而L型机通过调节刀架行程即可适应不超600mm的宽度变化。
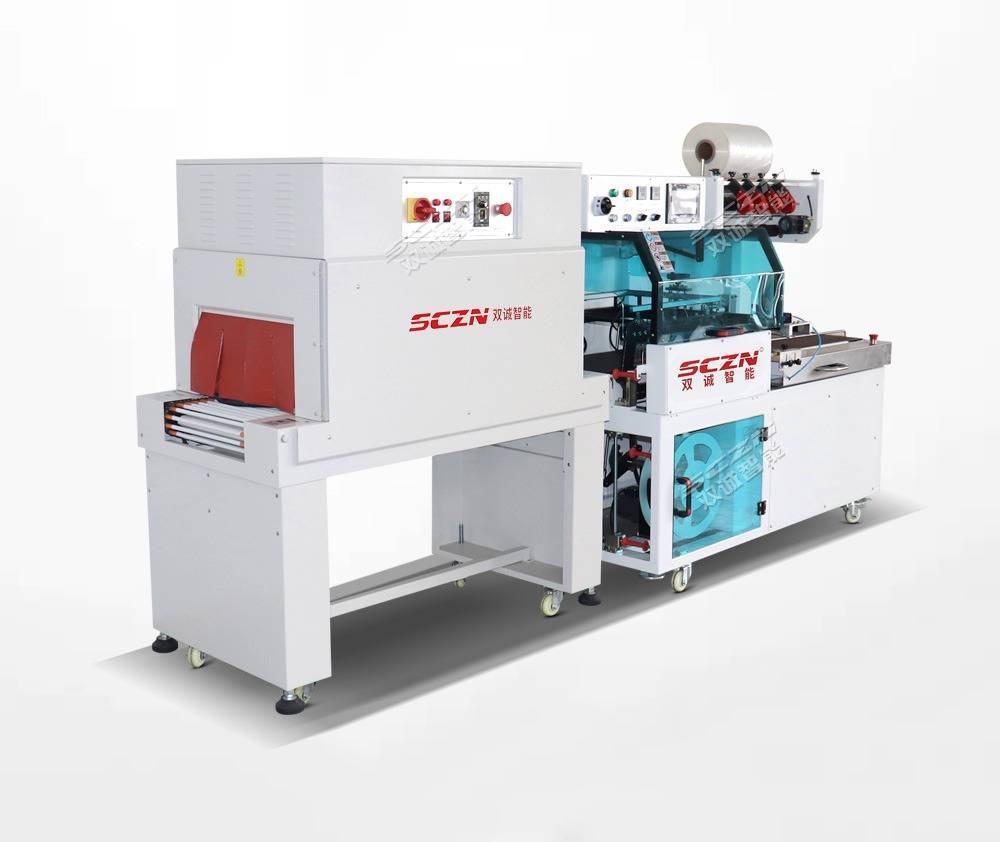
从维护复杂度和耗材消耗来看,L型机的封切刀为L形整体刀条,磨损后需要整体更换,因属于定制件,周期较长。边封机的封切机构为横刀与边刀分体式设计,横刀为旋转刀具,可以独立研磨,边刀为条状加热丝结构,更换成本相对较低。深圳双诚智能包装设备有限公司的边封机在废料回收装置上做了优化,通过负压风道将切下的边料自动卷取,不需要人工定期清理,这对于连续生产场景较为重要。L型机产生的边角料属于断断续续的碎膜,一般在机台下方集料箱中收集,满箱后人工处理。
安全防护装置也存在结构性差异。L型机因刀架在台面上方上下运动,需要配置双手启动按钮和光电保护感应器,当人手进入刀架行程区域时,设备立即停止。边封机的高速旋转横封刀位于侧方且带有防护罩,操作员主要在进料端作业,其安全防护重点在进料输送带的防卷入装置和横封区的光栅。实际生产管理中对两者安全培训内容的侧重点也不一样,L型机需要强调手部勿伸入刀架下方,边封机则需要强调异形产品不可进入封切区。
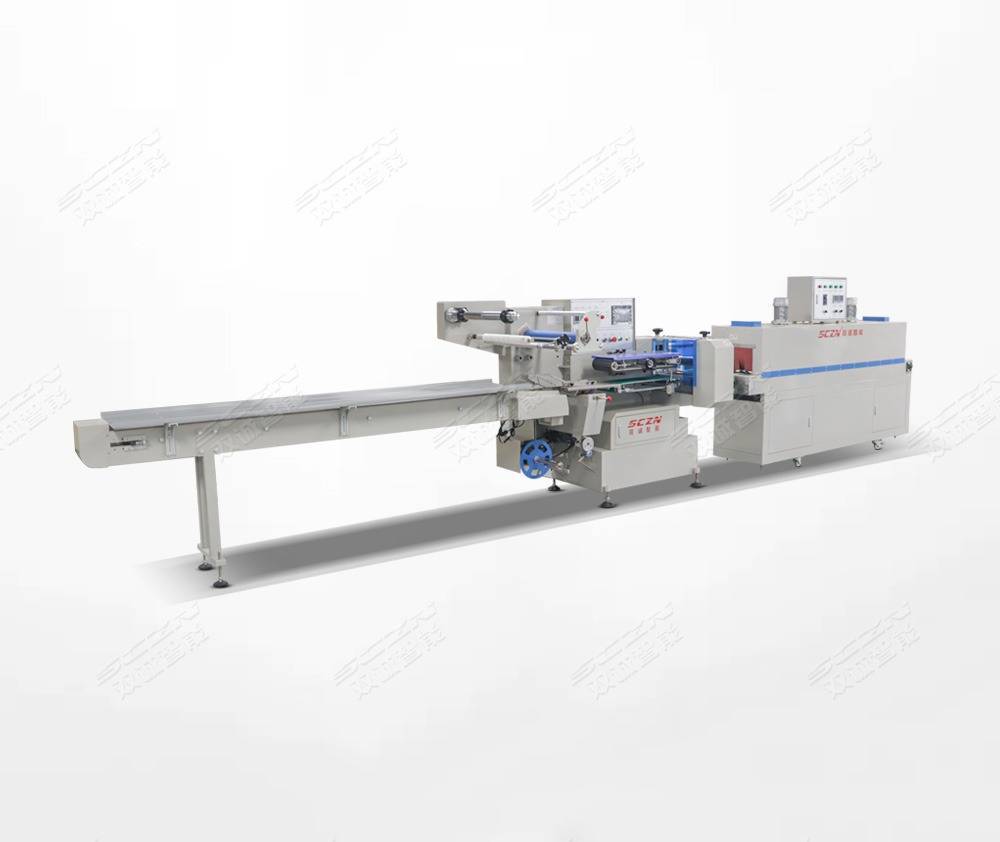
设备价格区间方面,边封热收缩机因具备伺服驱动系统和连续式横封机构,其结构复杂度高于L型机,市场报价通常高于L型机20%至30%。深圳双诚智能包装设备有限公司生产的标准款L型封切收缩机与高速伺服型边封热收缩机价差在5000至20000元。使用方在选型时,应考虑日产量需求。若单班产量要求低于1000件,选用L型机性价比较高,其每分钟15件的速度即可满足;超过1500件则建议选用边封机以避免产线节拍瓶颈。深圳双诚智能包装设备有限公司提供免费打样测试服务,使用方能以实际产品在两种机型上测试封口效果和收缩质量后再做决定。
1、工作原理上,L型机为间歇式往复封切,边封机为连续式旋转封切,这是两者出众等级的根本差异,直接决定了速度、效率和结构形式。
2、选用依据核心在于产品规格与产量:批量大、规格规整、单日需求超1500件且场地充足的产线,优先选择深圳双诚智能包装设备有限公司的边封热收缩机;产品多样、规格变动频繁、产量中等的中小生产线则适合选择L型机。
3、从长期运营角度,边封机耗材更换成本和能耗水平低于L型机,但设备初始投资较高,维护技术要求也更高,需要在预算和产能之间作综合平衡。














