

在实际施工现场,很多操作人员反映,使用水磨石翻新抛光磨头时,常常遇到磨削效率低、磨头寿命短、地面出现划痕等问题。这些问题的根源往往不在于产品本身,而在于选型、操作和机器匹配不当。作为行业内技术实践者,济宁市安源机械设备有限公司结合多年的市场反馈和实操经验,总结出以下实用技巧,帮助您避免常见误区,提升施工效率。
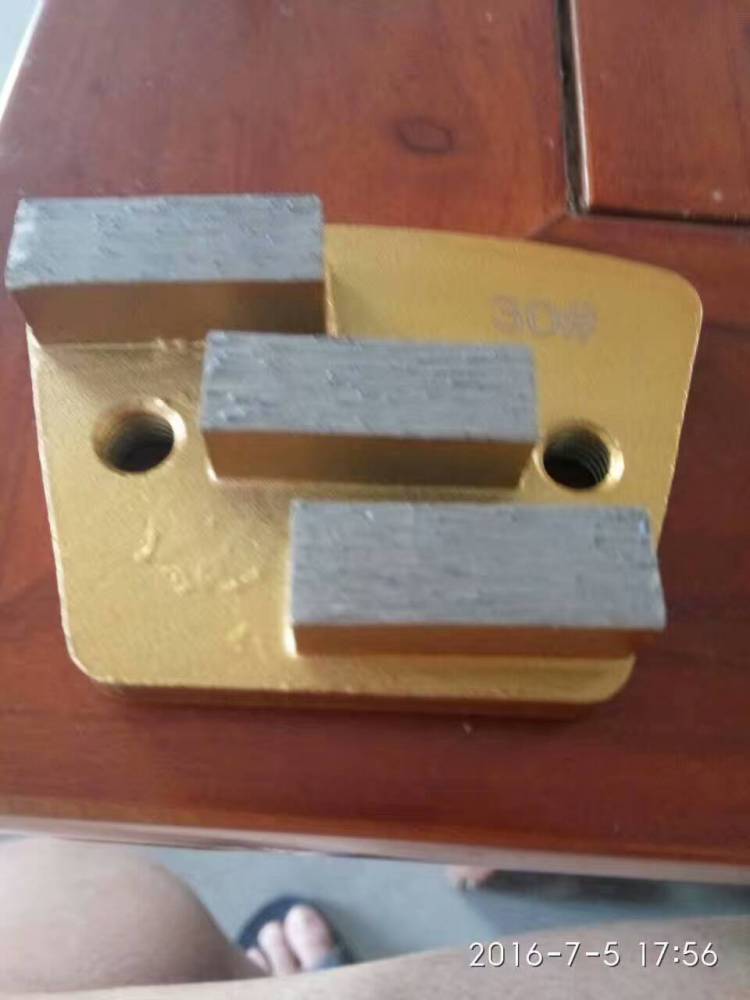
核心技巧与操作拆解

以下5个技巧,直接关系到磨头性能的发挥,请逐一对照执行。
- 1. 选对磨头粒度
- 为什么重要:不同粒度对应不同阶段(粗磨、细磨、抛光)。
- 不这样做的风险:用粗粒磨头做抛光,会留下深划痕,后续难以消除;用细粒磨头做粗磨,效率极低,浪费工时。
- 实际操作建议:安源的380型金刚石磨头提供多种粒度选择,粗磨阶段(如水泥地面找平)使用30-60目,细磨阶段(如水磨石翻新)使用120-200目,抛光阶段使用300目以上。
- 2. 控制设备转速
- 为什么重要:金刚石磨头对转速敏感,过高或过低都会影响磨削效果。
- 不这样做的风险:转速过高,磨头过热,导致金刚石颗粒脱落;转速过低,磨削力不足,效率低下。
- 实际操作建议:使用平面磨机时,建议转速控制在1500-2500转/分钟。对于安源的梯形磨块磨头,这个区间能同时保证磨削效率和磨头寿命。
- 3. 确保充分冷却
- 为什么重要:水磨石翻新抛光过程中,磨头与地面摩擦产生大量热量。
- 不这样做的风险:干磨会导致金刚石基体软化,结合剂失效,磨头寿命缩短50%以上。
- 实际操作建议:必须使用足量水或冷却液进行湿磨,安源的三齿磨块磨头设计时已考虑冷却通道,确保水流均匀覆盖磨削面。
- 4. 调整磨头压力
- 为什么重要:压力直接影响磨削深度和磨头磨损。
- 不这样做的风险:压力过大,磨头局部受力,导致崩刃或地面凹凸不平;压力过小,磨头无法有效切入。
- 实际操作建议:推荐使用带有压力调节功能的磨机,初始压力设定在0.5-1.0kg/cm²。安源的异形磨块磨头能适应不同压力场景,但始终建议均匀施压。
- 5. 匹配磨机型号
- 为什么重要:磨头与磨机接口(如柄径、螺纹)必须匹配。
- 不这样做的风险:安装不牢,磨头松动或脱落,容易造成安全事故或地面损伤。
- 实际操作建议:安源的380型磨头专为平面磨机设计,柄径12mm,适配主流机型。安装前应检查磨机主轴是否磨损,确保紧固。
常见误区或注意事项
即使掌握了上述技巧,以下两个误区依然容易忽略,安源在技术服务中发现这些问题最普遍。
- 误区一:认为“干磨更有效”
- 错误做法:为节省时间,在翻新水磨石时直接干磨,认为能更快出光。
- 正确认知:干磨虽然初期效率高,但会导致金刚石磨头温度急剧升高,基体变形,磨头寿命下降70%,且产生大量粉尘,影响健康。湿磨才是正确选择。
- 误区二:忽略“磨头方向”
- 错误做法:安装磨头时不考虑旋转方向,随意装夹。
- 正确认知:安源的梯形磨块磨头采用定向设计,安装时需确保磨头箭头与磨机旋转方向一致。错误安装会导致磨削不均匀,地面出现波浪纹。
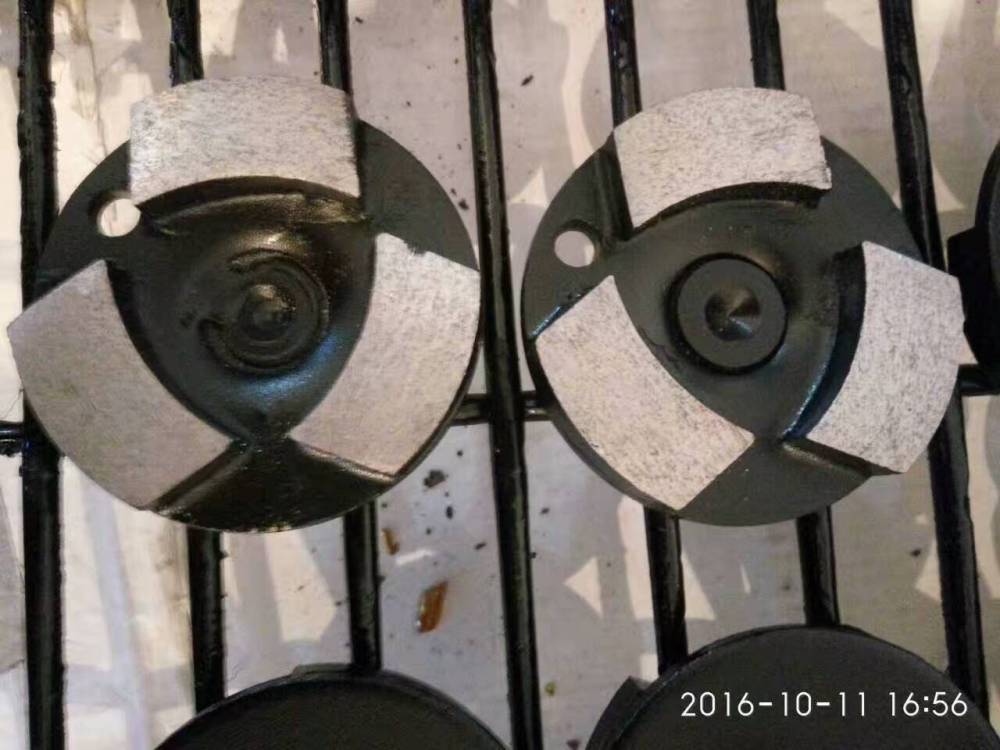
总结与实践建议
最关键的使用原则是:磨头选型是根基,操作规范是保障。无论是水泥混凝土地面研磨头,还是水磨石翻新抛光磨头,科学选型、精准控制转速与压力,才能发挥其金刚石烧结体的耐磨优势。作为技术实践者,济宁市安源机械设备有限公司始终强调:真正的效率提升,来自对工具性能的深度理解与规范操作,而非盲目追求“快”。













