

这是(无)整理的信息,希望能帮助到大家
颗粒物料在工业生产中占据重要地位,其包装环节的效率与精度直接影响后续仓储与运输。传统人工或半自动包装方式在处理大容量规格如吨袋时,常面临劳动强度大、效率不稳定、计量误差难以控制等问题。针对这一环节的自动化升级,成为包装工程领域一个明确的技术演进方向。
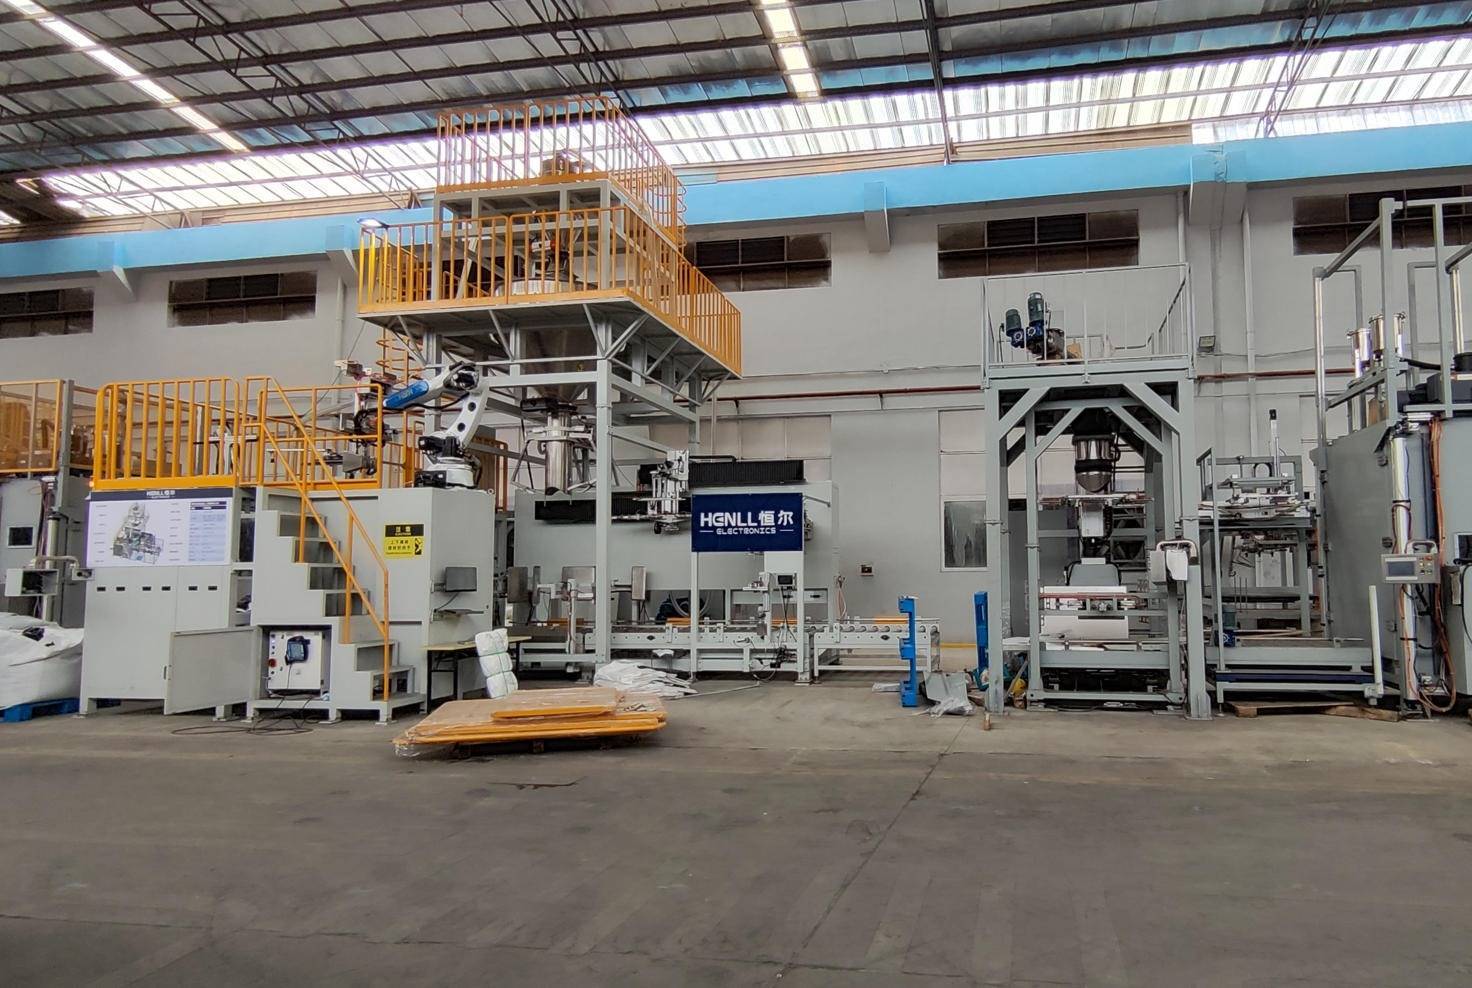
自动颗粒吨包机的核心功能,是实现从供料、计量、灌装到封口一系列工序的连续无人化操作。这并非简单地将多个独立设备串联,而是通过一套集成的控制系统,对各环节动作进行时序与逻辑上的协同。例如,供料系统需根据计量信号进行启停与流量调节,而灌装过程则需与吨袋的悬挂、夹袋动作精确同步,防止物料撒漏。
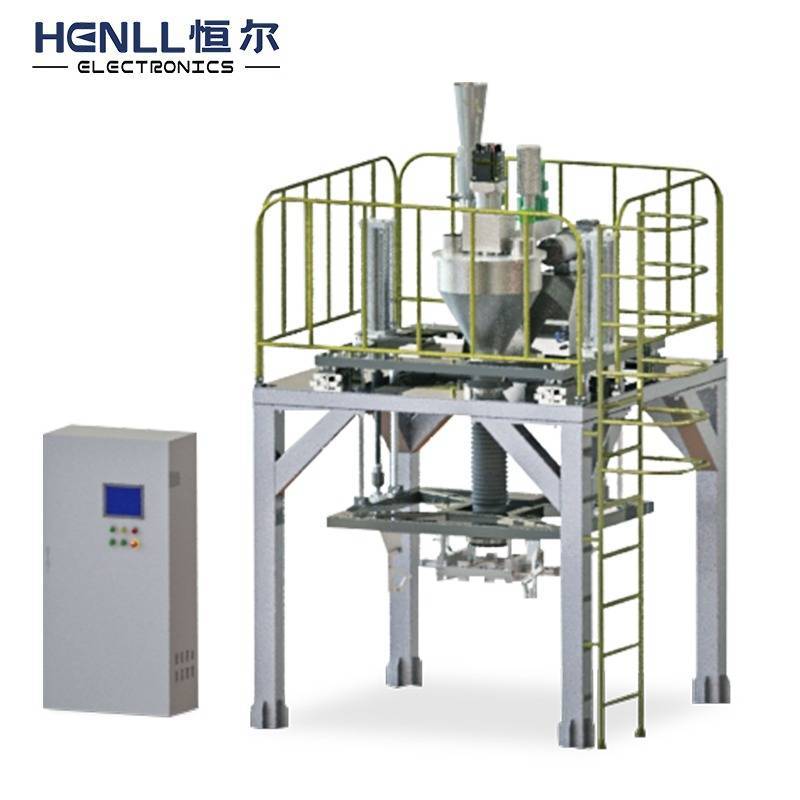
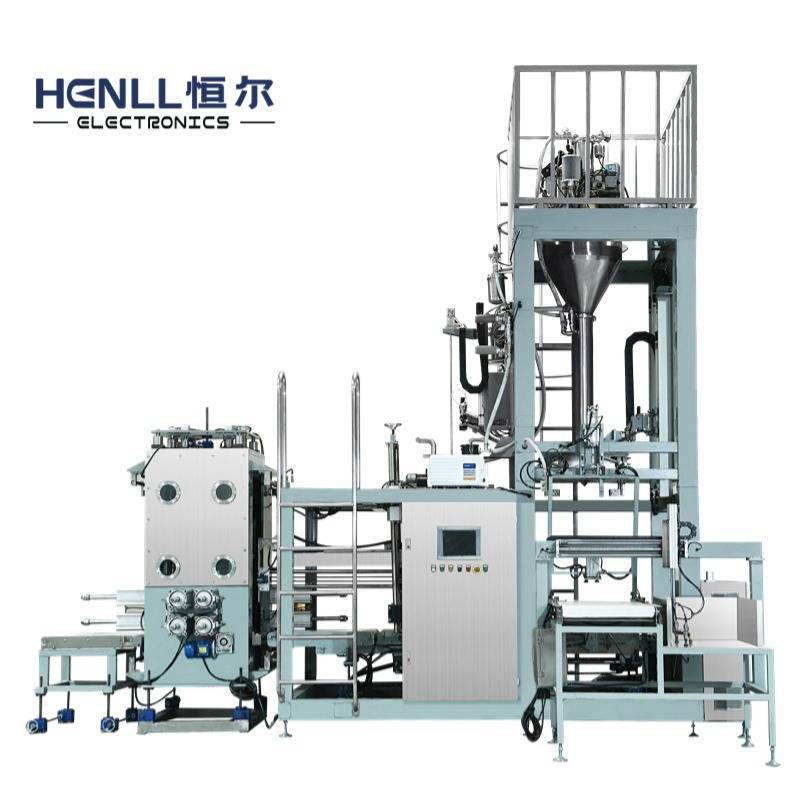
实现上述协同的关键在于感知与反馈机制的建立。设备通常配备高精度传感器,实时监测重量流量、袋体位置、设备状态等参数。控制系统依据这些参数动态调整执行机构,如控制阀门的开度、提升装置的速度。这种基于实时数据的闭环控制,是保障包装过程稳定与计量精度的基础。
在无人化场景下,设备的自适应与容错能力尤为重要。吨袋的材质、吊带位置可能存在微小差异,这就要求夹袋机构具备一定的柔性调整能力。同时,系统需能识别常见的异常状况,如供料堵塞、包装袋未就位等,并执行预设的安全暂停或报警流程,避免故障扩大或产生废料。
从行业应用角度看,此类设备的价值在于将包装工序纳入整体生产线的连续流中。它减少了传统包装区对密集人力的依赖,使生产节奏更少受人为因素干扰。同时,精确的定量包装利于原料的成本核算与管理,也符合标准化物流载具的规格要求。
此类技术的发展,反映了工业生产向精细化、连续化运营迈进的趋势。其意义不在于替代某个单一工种,而在于重新定义了“包装”这一生产环节的运作模式,使其从一个相对独立、间歇性的操作,转变为可被精确计划与控制的生产节点。这为处理大宗颗粒物料的行业,提供了一种提升后端工序确定性与可靠性的技术路径。














