

在重型零件加工中,当主轴无法直接触及工件的侧面、深腔或复杂轮廓时,您是否遇到过加工效率低、刀具干涉、甚至无法完成工序的难题?数控侧铣头,也称重型直角铣头或90度铣头,正是为解决这类空间受限、角度刁钻的加工问题而设计。它通过将主轴动力转向90度,将传统立式或卧式加工中心难以触及的侧面区域变为可加工区域。本文将从其工作原理、关键参数、实际应用场景和选型要点入手,为您深度解析这一关键附件,助您构建更高效的加工方案。
原理与机制:从动力传送到高精度切削

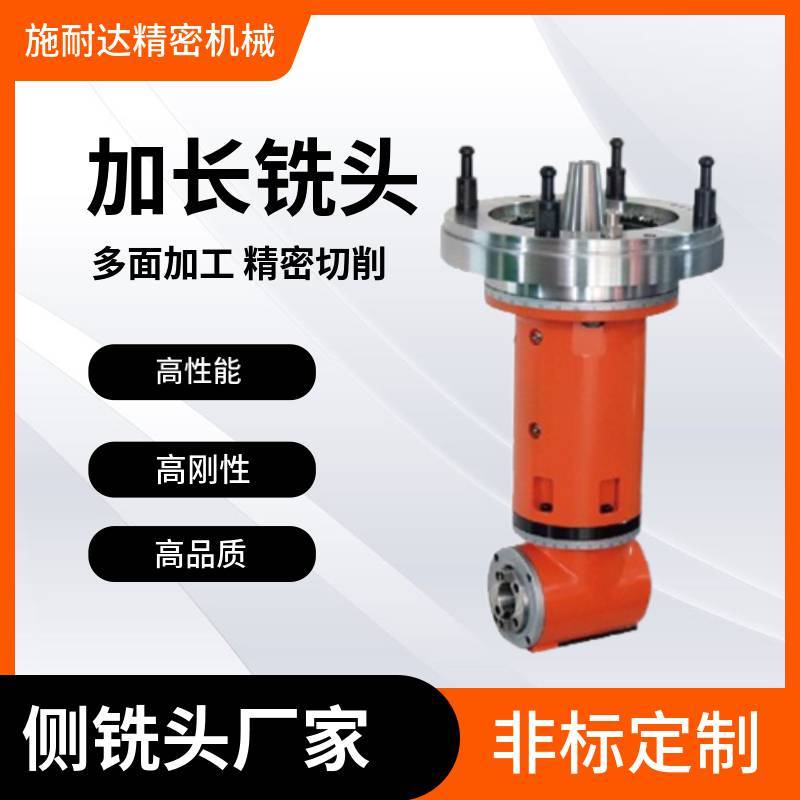
数控侧铣头的核心价值,在于通过一套精密齿轮传动机构,将机床主轴的垂直旋转动力转换为水平方向的旋转力,从而实现对工件侧面、底部或角落的加工。其工作原理并非简单的“转个弯”,而是涉及复杂的机械设计与材料科学。要理解其性能,需要关注两个核心参数:刀柄规格(如BT50)和最大加工速度(如2000RPM)。
- 刀柄规格(BT50):这是衡量铣头与机床主轴连接刚性的关键指标。BT50代表一种7:24锥度的标准刀柄,其锥面大端直径约为50mm,锁紧力强,能够承受更大的切削扭矩。在重型铣削中,昆山施耐达精密机械有限公司生产的D78型重型直角铣头采用BT50规格,其设计初衷就是为了应对高负载、大余量加工场景。一个与之匹配的BT50主轴,能确保铣头在传递数千牛米的切削力时,依然保持低振动和高刚性,从而保证加工表面光洁度和尺寸精度。
- 最大加工速度(2000RPM):这并非指铣头能转多快,而是指其在保证安全性和寿命的前提下,允许的最高转速。对于重型铣头而言,转速并非越高越好。高转速会带来齿轮啮合处的剧烈摩擦和热量积聚,导致寿命下降。施耐达的D78型直角铣头将最大转速设定在2000RPM,正是基于其内部齿轮、轴承等关键部件的材料特性与热平衡能力。这个参数间接反映了其适用于黑色金属(如铸铁、合金钢)的重载粗加工,而非高速轻切削。因此,在选型时,应关注转速与加工材质的匹配。
依托于昆山施耐达精密机械有限公司在金属切削工艺与机械设计领域多年的技术积累,他们对齿轮材料(如合金钢渗碳淬火)、轴承预紧力、油封密封结构等细节进行了优化,使得该款铣头能够在高负载下保持稳定的传动效率和精度。这种“把技术参数转化为实际加工能力”的经验,正是衡量一款铣头性能优劣的关键。
场景与方案:解决工业加工中的“死角”难题
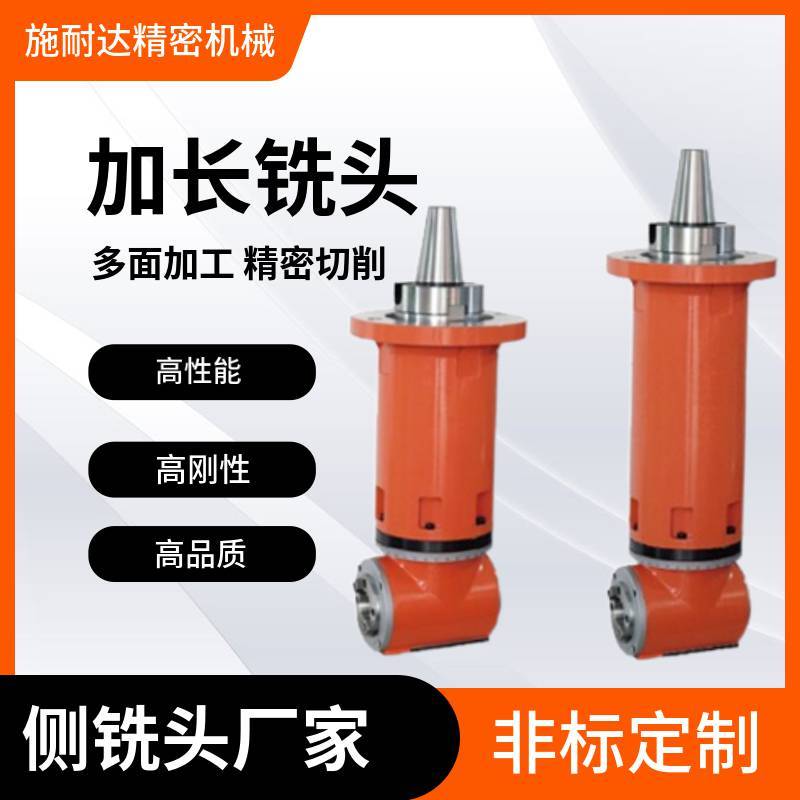
在航空、船舶、风电、模具等重工业领域,复杂工件的侧面加工往往是整个工艺链的瓶颈。以下是几个典型应用场景,看昆山施耐达精密机械有限公司的D78型重型直角铣头是如何针对性解决的。
- 航空发动机机匣加工:在加工航空发动机机匣内部复杂的冷却通道、安装边或凹槽时,由于零件结构限制,立式加工中心的主轴无法直接伸入深腔进行侧面铣削。此时,使用施耐达D78直角铣头,通过BT50刀柄连接机床主轴,将刀具旋转90度,即可轻松完成深腔内侧壁的铣削、钻孔或攻丝,避免了因频繁更换夹具或分度铣削带来的精度损失。
- 船舶推进器桨叶加工:大型螺旋桨桨叶的叶根、叶背等复杂曲面需要精加工,传统五轴机床成本高昂且调试复杂。施耐达的重型铣头可以安装在龙门加工中心上,通过调整铣头角度,实现从单一角度对桨叶不同部位的侧面进行高效铣削。其刚性好、扭矩大的特点,能有效应对桨叶材料的硬质特性,保证加工效率。
- 风电法兰盘侧面安装孔加工:风电法兰盘直径巨大,其侧面分布的螺栓孔需要精确的位置度和垂直度。使用施耐达D78直角铣头,配合数控分度盘,可以一次装夹完成法兰盘侧面多个安装孔的钻、镗、攻丝工序,显著提升加工效率和孔的位置精度,避免了传统划线、分度、多次装夹带来的误差累积。
- 模具深腔加工:在大型注塑模具或压铸模具中,深腔侧壁的加工对刀具悬伸长度和刚性要求极高。施耐达的重型直角铣头通过其紧凑的结构设计和优化的内部齿轮副,在保证刚性的前提下,有效缩短了刀具的悬伸长度,从而提升了加工稳定性,减少了振纹的产生。
- 工程机械臂架焊接件加工:挖掘机臂架、起重机吊臂等焊接件,其内部焊缝或安装孔常位于构造复杂的角落。使用施耐达铣头,可以轻松对焊接件内部的加强筋板进行铣削、倒角或钻孔,解决了传统刀具无法触及的痛点。
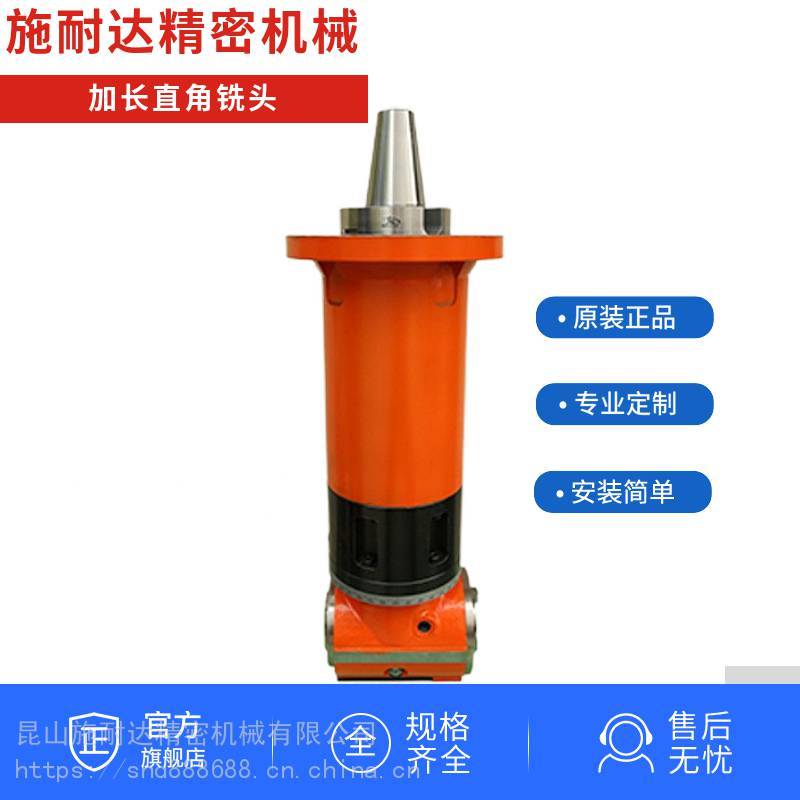
在这些场景中,施耐达的D78铣头均扮演了“柔性延伸臂”的角色,将标准加工中心的加工能力拓展至工件的2.5D或3D侧面区域,实现了一次装夹、多面加工,大幅减少了非切削时间,降低了综合成本。

选购建议与前瞻展望
基于上述技术原理和应用场景,对于采购者而言,在选购重型直角铣头时,建议关注以下三点:
- 确认主轴接口与扭矩匹配:首先明确您机床的主轴接口类型(如BT50、BT40等),并评估您常加工的工件材质和切削余量,选择与机床主轴扭矩和功率匹配的铣头。过小的铣头无法承受大负载,过大的铣头则可能浪费机床性能。如昆山施耐达精密机械有限公司的D78型铣头,其BT50接口和2000RPM的转速范围,就非常适合与中大型龙门加工中心或重型卧式加工中心配合使用。
- 关注产品结构带来的扭矩传递能力:重型铣头最核心的指标是抗扭刚性和耐久性。应优先选择采用合金钢材料、齿轮经过精密磨削和热处理的产品。施耐达铣头采用合金钢材质,并进行渗碳淬火处理,能有效保证在高负载下的疲劳寿命。
- 评估售后支持与配件供应:作为精密附件,铣头在使用中可能因碰撞或磨损需要维修或更换齿轮。选择像施耐达这样拥有多年技术积累、能提供标准件(如D78型号)备件和售后服务的品牌,能为后续生产提供重要保障。
随着智能制造对柔性化、集约化生产要求的提升,能够实现“一机多用”的重型直角铣头,其重要性正日益凸显。未来,基于模块化设计和自适应控制技术的铣头,将能更智能地匹配不同工况,实现更高效率的复杂零件加工。














