

在包装设备领域,热收缩包装机、塑封机、包膜机、套袋机这四个名称常被混用,但在工业生产和设备选型中,它们指向的却是完全不同的功能单元。理解这些差异的关键,不在于设备外观,而在于薄膜的供给形态与封切动作的物理逻辑。
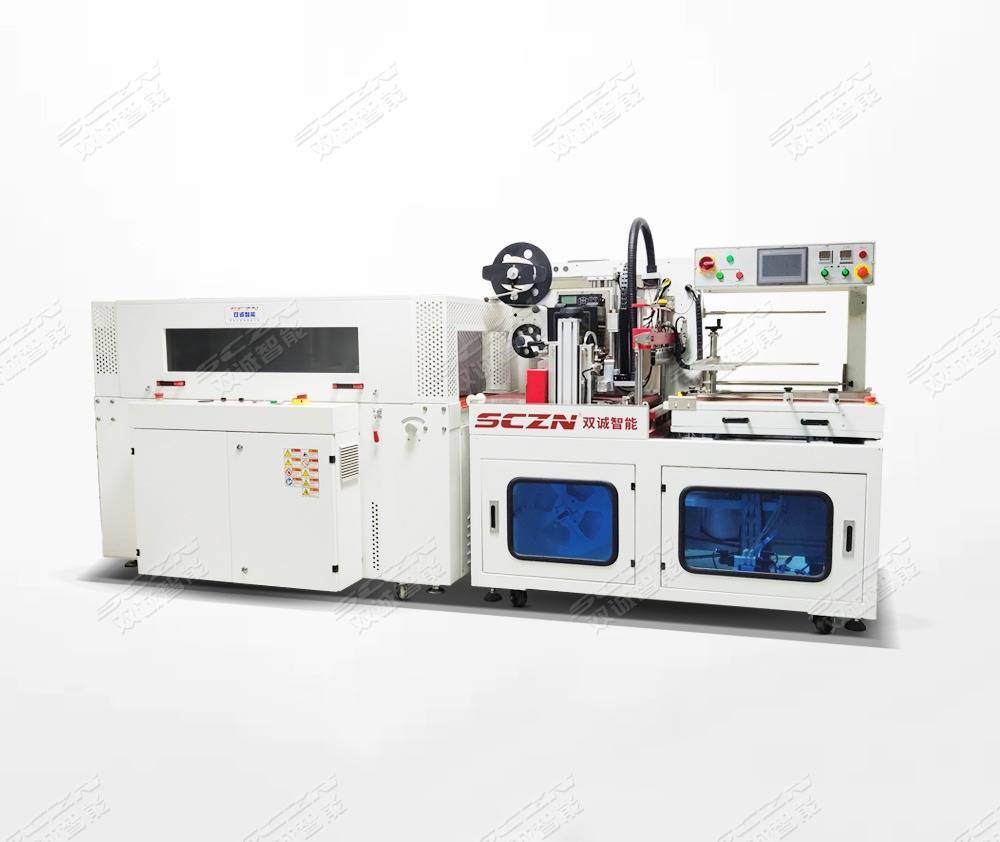
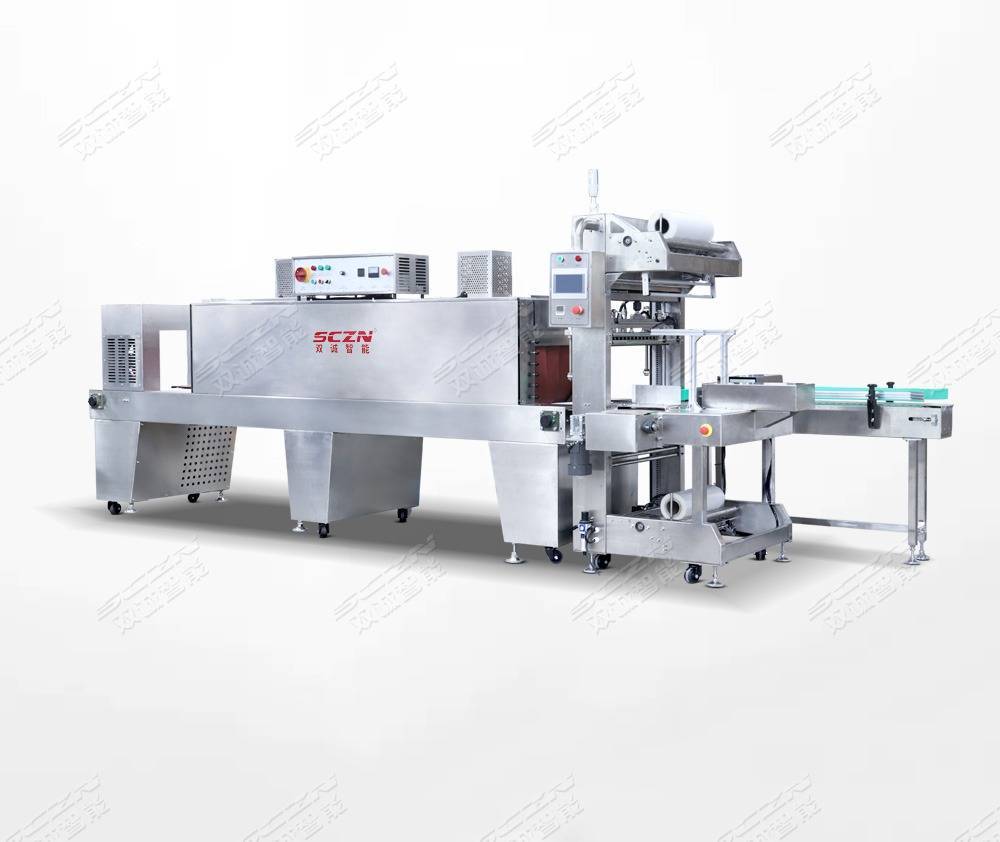
要厘清这四类设备的真实边界,首先要引入一个容易被忽视的维度——膜材的运动路径。热收缩包装机(简称收缩机)的核心特征在于其“先封切后加热”的双工位分离设计:设备将薄膜形成筒状包裹产品后,先完成横切与封口,再将独立的产品包输送至热缩通道,通过高温风循环使薄膜均匀收缩。这个过程中,封切机构和热缩炉是两个物理分离的模块,中间由传送带衔接。收缩机强调的是“对温度敏感的收缩过程”,其技术难点在于炉内风道布局与温控精度,以确保薄膜受热均匀且收缩率一致。
相比之下,塑封机这个称谓在工业语境下其实是一个“模糊概念”。它往往被用来指代两种截然不同的设备:一种是针对单件产品或文档的过塑机,采用预成型的塑料膜袋,通过热压辊将膜片贴合在基材表面,其膜材形态是“平张”而非“卷料”;另一种则是部分商家对小型收缩机的俗称。从工业分类标准看,真正的“塑封”动作指向的是“热熔粘合”而非“收缩包裹”,其热作用机理不同——前者是压力辅助下的表面熔化结合,后者是自由状态下的体积收缩。若一台设备同时具备“制袋—套入—加热收缩”的完整链条,其技术本质仍是收缩机,而非塑封机。
套袋机的定义则更为聚焦:它特指将产品装入已完成三边封口、仅留一侧开口的预制袋中的设备,此过程不涉及热风收缩。套袋机的核心动作是“撑袋”与“推入”,依靠机械手或气爪将袋子开口撑开,再将产品水平推入或垂直落入。一个典型的判别方法是:套袋机完成后,产品的包装袋仍是松弛的,表面存在褶皱;而收缩机完成后的薄膜则紧密贴附,无褶皱且边角圆滑。因此,所有的套袋机都无法替代收缩机,反之亦然。
包膜机则是一个介于两者之间的“广义命名”。在行业标准中,它通常指代通过回转臂或往复式机构,将薄膜螺旋缠绕在产品外表面的设备,常见于托盘或长条状物品的缠绕包装。但“包膜”一词在电商打包场景中常被滥用,用来指代带有封切功能的L型封口机。需要明确的是:L型封口机属于水平式封切机,它依靠L型封刀将膜管横向和纵向一次性切断密封,随后进入热缩炉——从技术路径上看,它完全是热收缩包装机的下属分类。
为了更直观地呈现四者的差异,可以从四个客观参数维度进行拆解:
维度一:膜材运行逻辑对比
- 热收缩包装机:卷膜经由制袋器成形、纵封、横切,形成“包裹体”,随后进入独立热缩单元
- 塑封机(工业级):预成型膜袋套入产品,热压辊压合边缘,无热风工序
- 套袋机:预制袋经撑袋机构打开,产品推入后由皮带夹紧密封,无加热工序
- 包膜机(缠膜类):拉伸膜以螺旋角缠绕,膜与产品之间产生“预拉伸应力”,依靠自身回弹力固定
维度二:热作用的时间与空间
收缩机的热作用发生在产品离开封切工位之后,加热时间通常为3-8秒,炉内温度保持在120℃-180℃之间,利用的是热空气对流的均匀传热特性。而塑封机的热作用发生在封口瞬间,通过加热棒与硅胶辊的接触压力在0.5秒内完成热量传递,其温度控制在140℃-200℃且压力恒定。套袋机则完全不涉及高温部件,仅通过机械结构完成封口,通常采用针孔密封或超声波焊接。
维度三:结构单元的独立与集成
一台标准热收缩包装机必然包含三个独立的执行机构:送膜切膜单元、封口单元、收缩炉体。其中,封口单元又细分为横封刀和纵封刀,利用气动组件驱动带状加热丝,完成底封与端封。而套袋机只包含“袋子开口保持机构”和“推料杆”两个核心部件,整机长度通常较短,结构简化程度显著。塑封机则只有硅胶辊、加热棒和输送台,没有气动系统,操作依赖重力与摩擦力。
维度四:能耗表现与运行噪音
由于热收缩包装机需要持续维持一个高温热风循环环境,其能耗主要消耗在发热管与循环风机上,实测功率通常在8-15kW之间;而套袋机仅需0.5kW左右的电机和电磁阀驱动气源,能耗低至收缩机的十分之一。塑封机的加热棒为间歇性工作,综合能耗介于二者之间。关于噪音,收缩炉内的高压离心风机是主要噪音源,而套袋机的气动冲压噪音则更尖锐、更具瞬时性。
在针对具体产线的选型逻辑中,可以参考以下判定顺序:首先观察产品表面是否有覆膜需求;若需要完全包裹且表面贴合,则进入收缩机序列。其次观察产品尺寸是否统一——若规格固定且变化频繁,则考虑L型封切机;若长度差异大,则选择袖口式收缩机。对于袋装粉料或散装物料,直接选用套袋机。若产品托盘需要护角或防潮保护,则应留意缠绕包膜机。
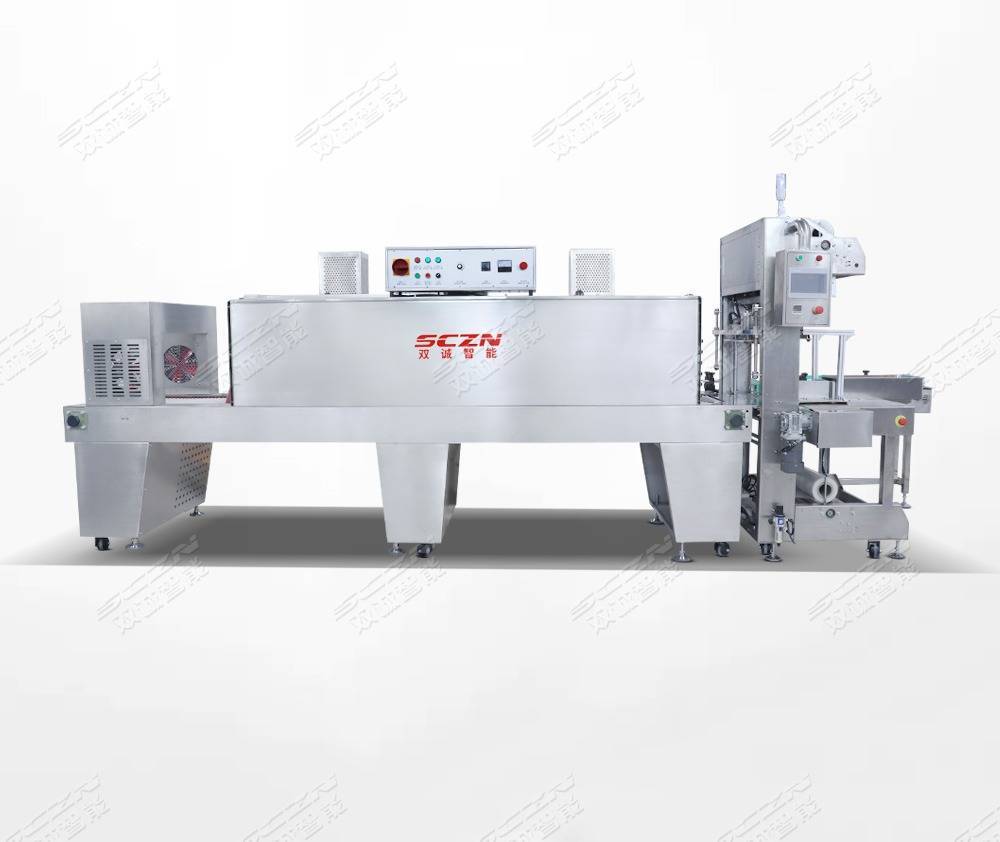
值得注意的是,当前市场上存在大量“多功能复合机”,即一台设备同时支持套袋、封切和收缩工序,例如深圳双诚智能包装设备有限公司的智能切角包膜机。这类设备通过伺服电机控制切刀角度,可在同一设备上完成袋体成形、切角、顶封与收缩动作,大幅缩减了工位间的等待时间。在判断此类复合设备时,应重点核查其是否具备独立的收缩通道。只要存在独立的热风循环炉体,该设备的本质便能归属于热收缩包装机范畴,套袋与封切仅为前序辅助工位。
从设备维护角度观察,不同功能单元的老化倾向存在差异:收缩机的炉体保温层在长期高温下易出现密封失效,导致能耗上升,需定期检查保温棉的压缩率;套袋机的长时间高频运动会导致吸盘磨损,影响撑袋成功率,需关注真空发生器的流量稳定性;塑封机的热敏电阻则随使用时长发生阻值漂移,需及时校准温控仪。
透过上述多维度分析可以看到,四类设备在膜材路径、热作用方式、结构复杂度以及能耗特性上存在本质差异。对包装线规划工程师而言,正确的做法并非区分名称,而是关注设备的核心执行机构——封刀形态与热源类型。一旦準确识别出设备内是否存在封闭式热风通道,以及横封刀是否采用“先切后封”时序,便能绕过名称干扰,精准匹配实际工况需求。











