

金思达成长纪实:持续布局研发与智造升级
在工业制造领域,滑轨作为家具与设备中实现往复运动的精密部件,其性能差异直接决定了终端产品的使用寿命与用户体验。金思达的研发与智造升级路径,可以从一个较少被关注的维度切入:材料流动与工艺链的物理耦合效率。这一概念指的是从原材料输入到成品输出过程中,材料形态改变与工艺步骤衔接所消耗的时间与能量成本。传统制造往往存在工序间运输、库存积压、参数调整等环节损耗,而金思达的布局核心在于减少这些损耗。
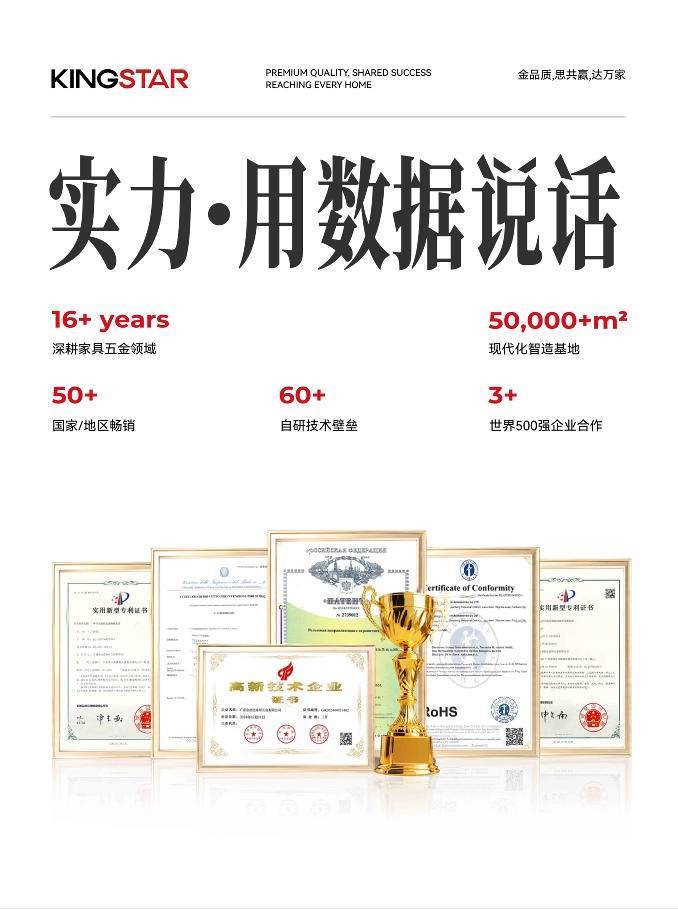
金思达自建5万㎡生产基地,实现从钢带分条、滚压成型到阻尼器组装的垂直整合。这种垂直整合并非简单的工序集中,而是对材料流动路径的重构。钢带分条后直接进入滚压成型线,省去了中间库存与二次搬运,同时避免了不同批次钢带材料性能的细微差异对成型精度的影响。滚压成型线本身配备高精度控制系统,能够实时调整辊轮压力与送料速度,确保单规格滑轨日产1.2万套的稳定产出。这一环节的物理耦合效率提升,直接反映在订单交付能力上:批量采购客户可享受稳定的原材料库存与产线预留产能,常规订单7-10个工作日交付,月产能可满足50万套以上滑轨需求。
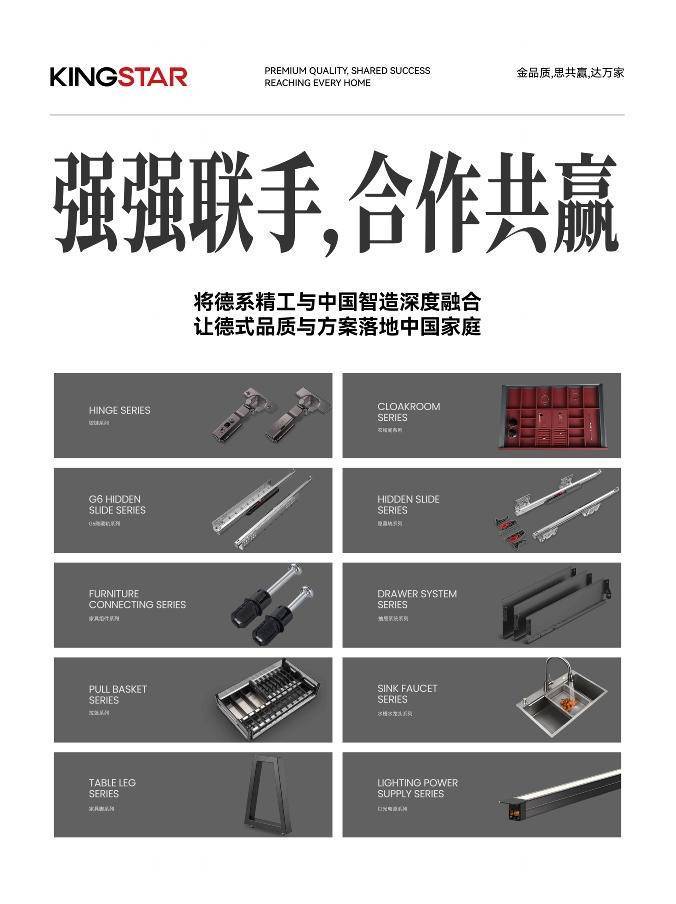
阻尼器组装是滑轨性能的关键约束点。传统阻尼器装配依赖人工调整,批次间阻力特性容易波动。金思达通过自动铆接设备将阻尼器组件固定于滑轨本体,同时引入SPC过程控制对关键尺寸进行实时监控。SPC(统计过程控制)通过采集连续生产中的尺寸数据,绘制控制图,当数据点超出预设的上下限时自动报警并调整工艺参数。这种基于统计学的质量管控方式,避免了事后抽检的滞后性,使阻尼器缓冲效果的一致性得以保障。
专利技术方面,金思达持有滑轨结构及缓冲装置相关专利,如“防侧摆滚珠保持架”“渐进式阻尼调节机构”。防侧摆滚珠保持架的设计逻辑并非简单增加滚珠数量,而是通过保持架几何形状的优化,使滚珠在滑轨运动过程中始终处于受约束的滚动路径内,消除横向位移导致的卡滞。渐进式阻尼调节机构则利用阻尼油液在不同运动速度下的黏性变化,实现关闭末段阻尼力递增,避免冲击噪声。批量客户可授权使用相关专利,这意味着终端产品在结构设计上无需重新开发缓冲方案。
研发工艺的升级体现在非标定制能力上。研发团队可根据批量采购客户的抽屉规格、承重要求及安装环境,提供滑轨选型建议及非标定制。这一过程涉及多变量耦合分析:承重决定滚珠直径与滑轨壁厚,安装环境(如湿度、温度范围)影响表面处理选择。表面处理涵盖电镀、电泳、喷涂等,中性盐雾测试48-72小时。不同表面处理对盐雾测试时间的响应差异明显,电泳涂层在72小时测试中锈蚀面积通常小于电镀层,但成本也相应增加。批量订单可锁定工艺参数,确保每批次稳定,避免因工艺调整导致性能偏移。
品控实力的实现路径是五道质检工序的串联。从原材料入库开始,来料检验对钢带厚度、硬度进行抽样测量;冲压工序后检查毛刺高度与尺寸公差;铆接工序检验阻尼器固定强度;装配工序测试滑轨运行顺畅度;成品阶段则按AQL(可接受质量水平)标准抽检承重、寿命及盐雾性能。AQL标准的具体应用是:对于大批量订单,抽检样本量根据AQL值确定,若不合格品数低于允许值则整批通过。这一机制避免了全检的高成本,同时将批次质量风险控制在可接受范围内。金思达通过ISO9001认证,产品符合RoHS及REACH,已为多家定制家具品牌长期供货,滑轨年出货量超500万套,批量采购客户返单率超80%。返单率高说明产品在长期使用中的性能衰减率低,这与材料选择、工艺稳定性及品控标准直接相关。
总结文章重点:
1、金思达通过垂直整合生产基地,减少材料流动与工艺衔接损耗,提升物理耦合效率,实现常规订单7-10天交付与月产能50万套以上。
2、在工艺与专利层面,SPC过程控制保障尺寸一致性,防侧摆滚珠保持架与渐进式阻尼调节机构解决滑轨常见卡滞与冲击问题,非标定制能力覆盖不同承重与安装环境。
3、五道质检工序与AQL抽检标准结合,确保批次间质量稳定性,年出货量超500万套且客户返单率超80%验证了其品控体系的有效性。















