

一、零件基础信息
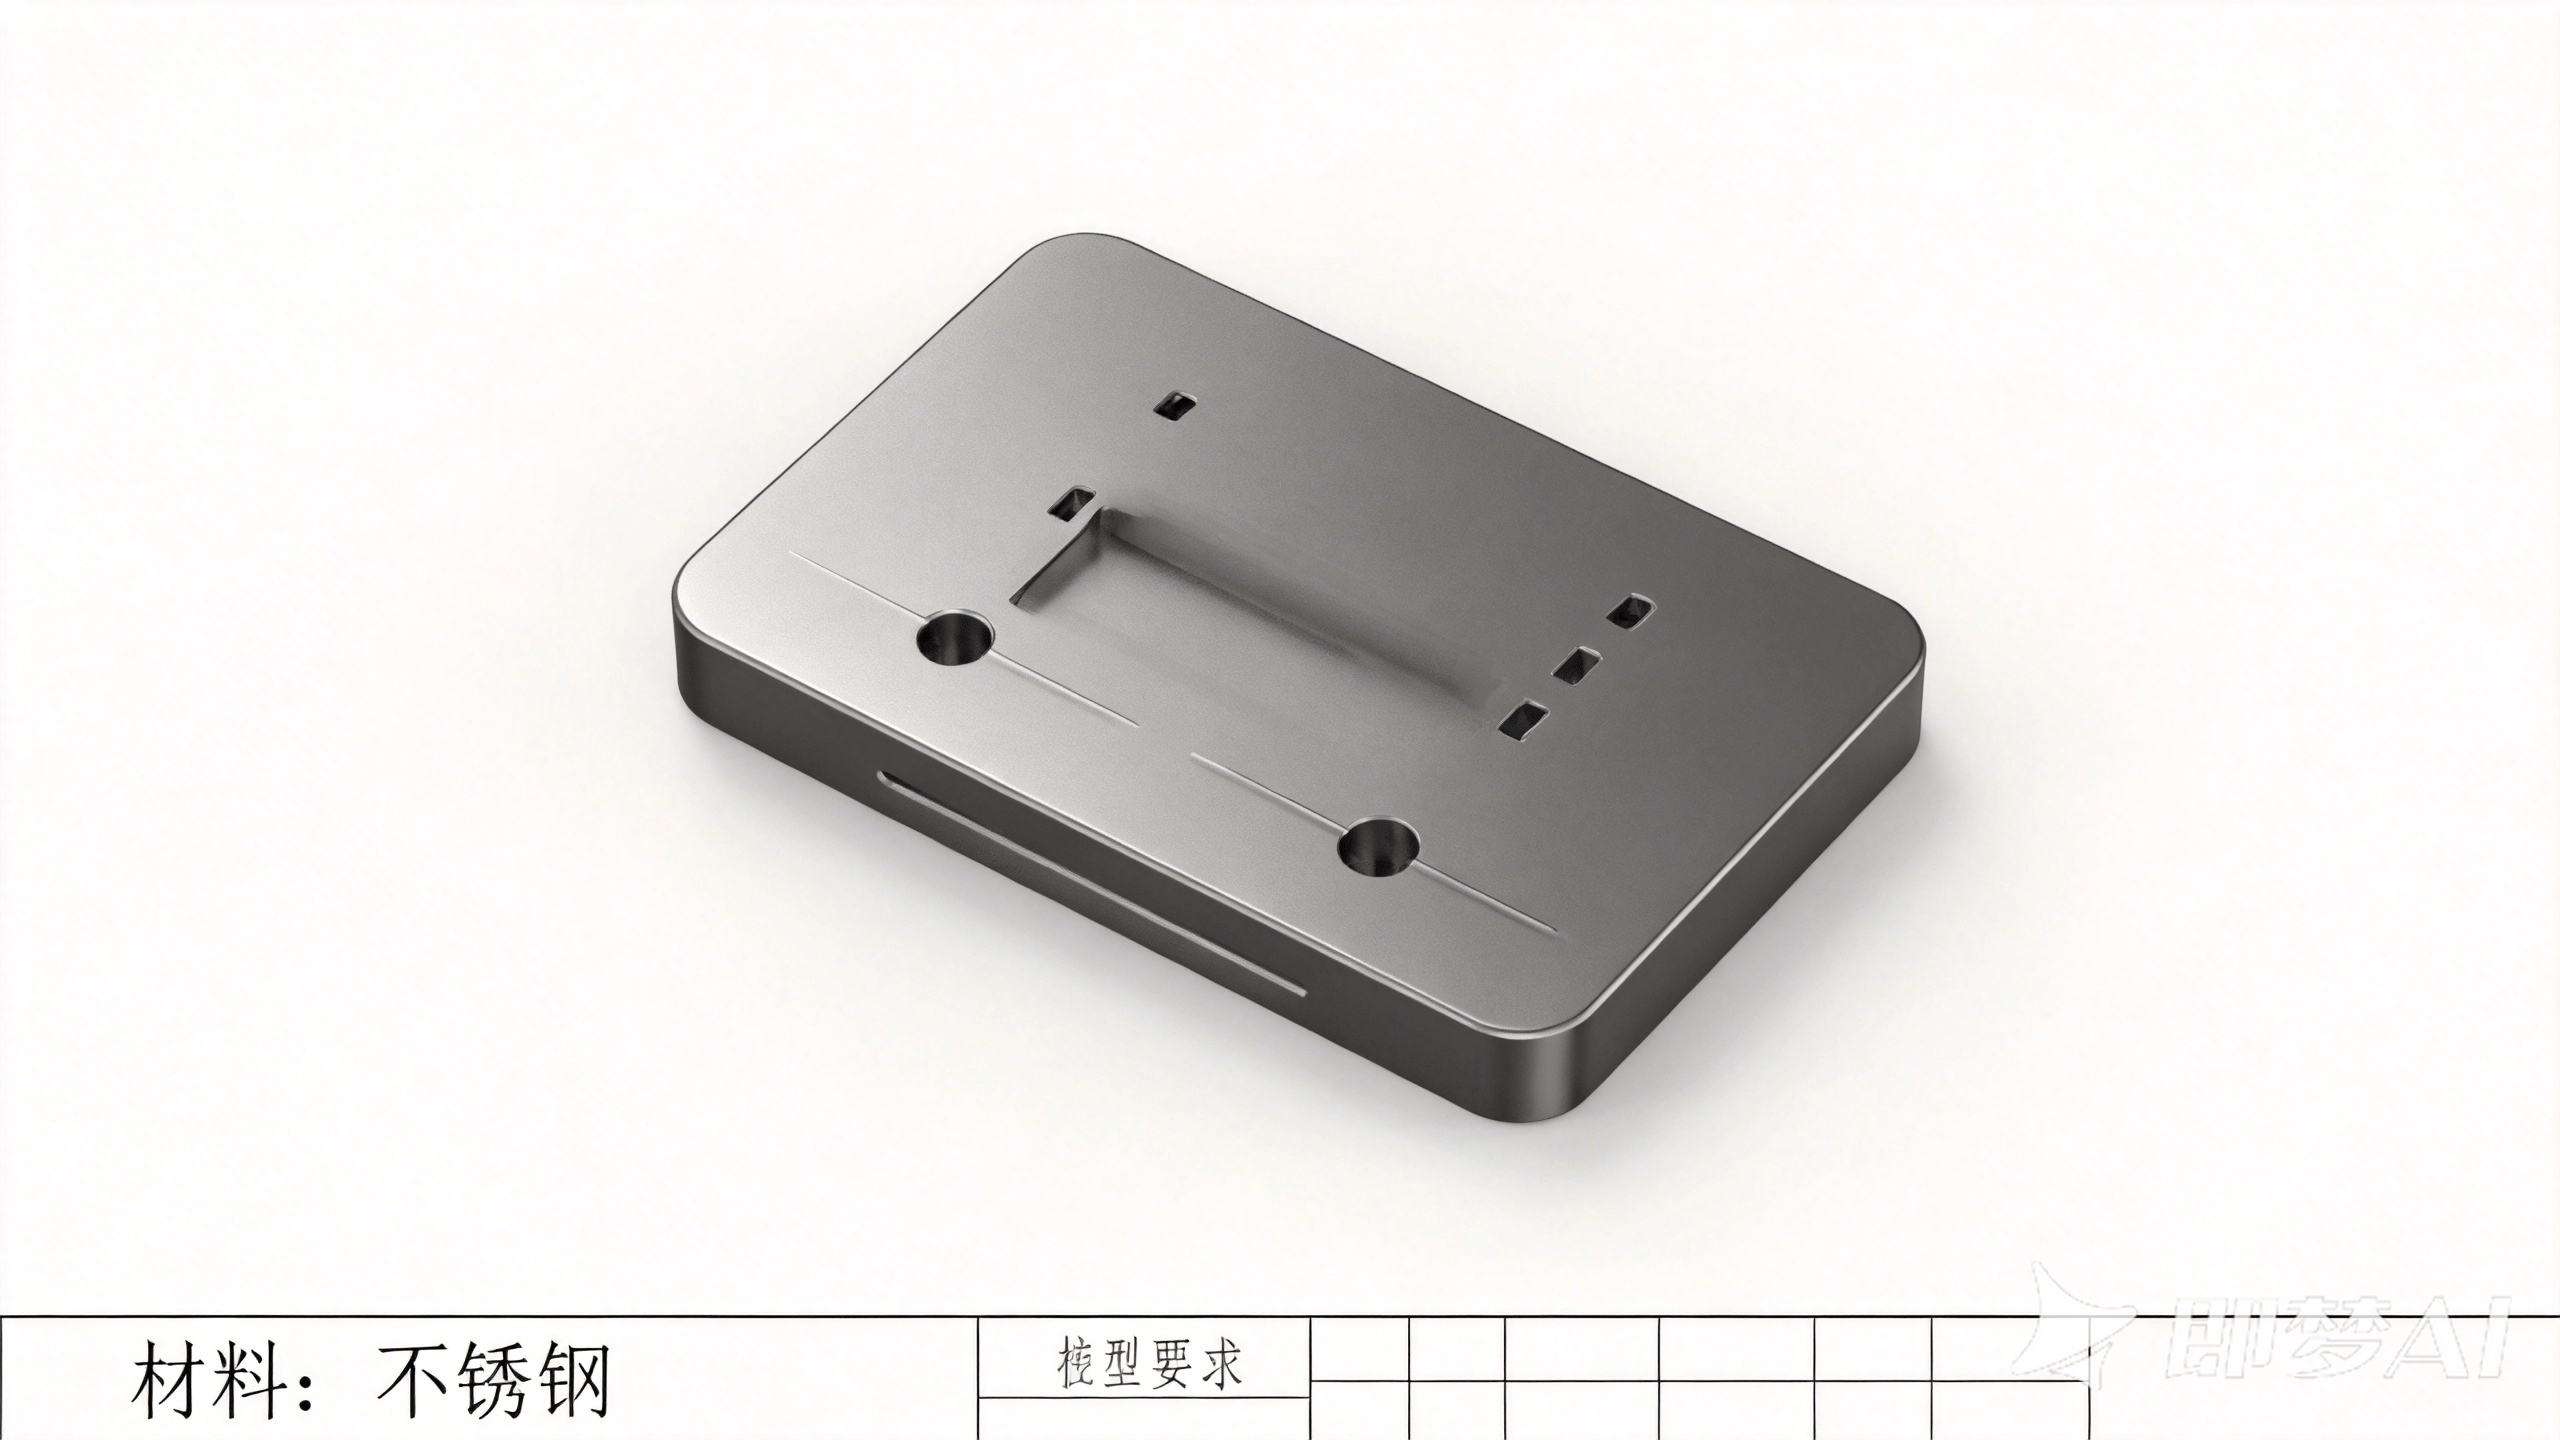
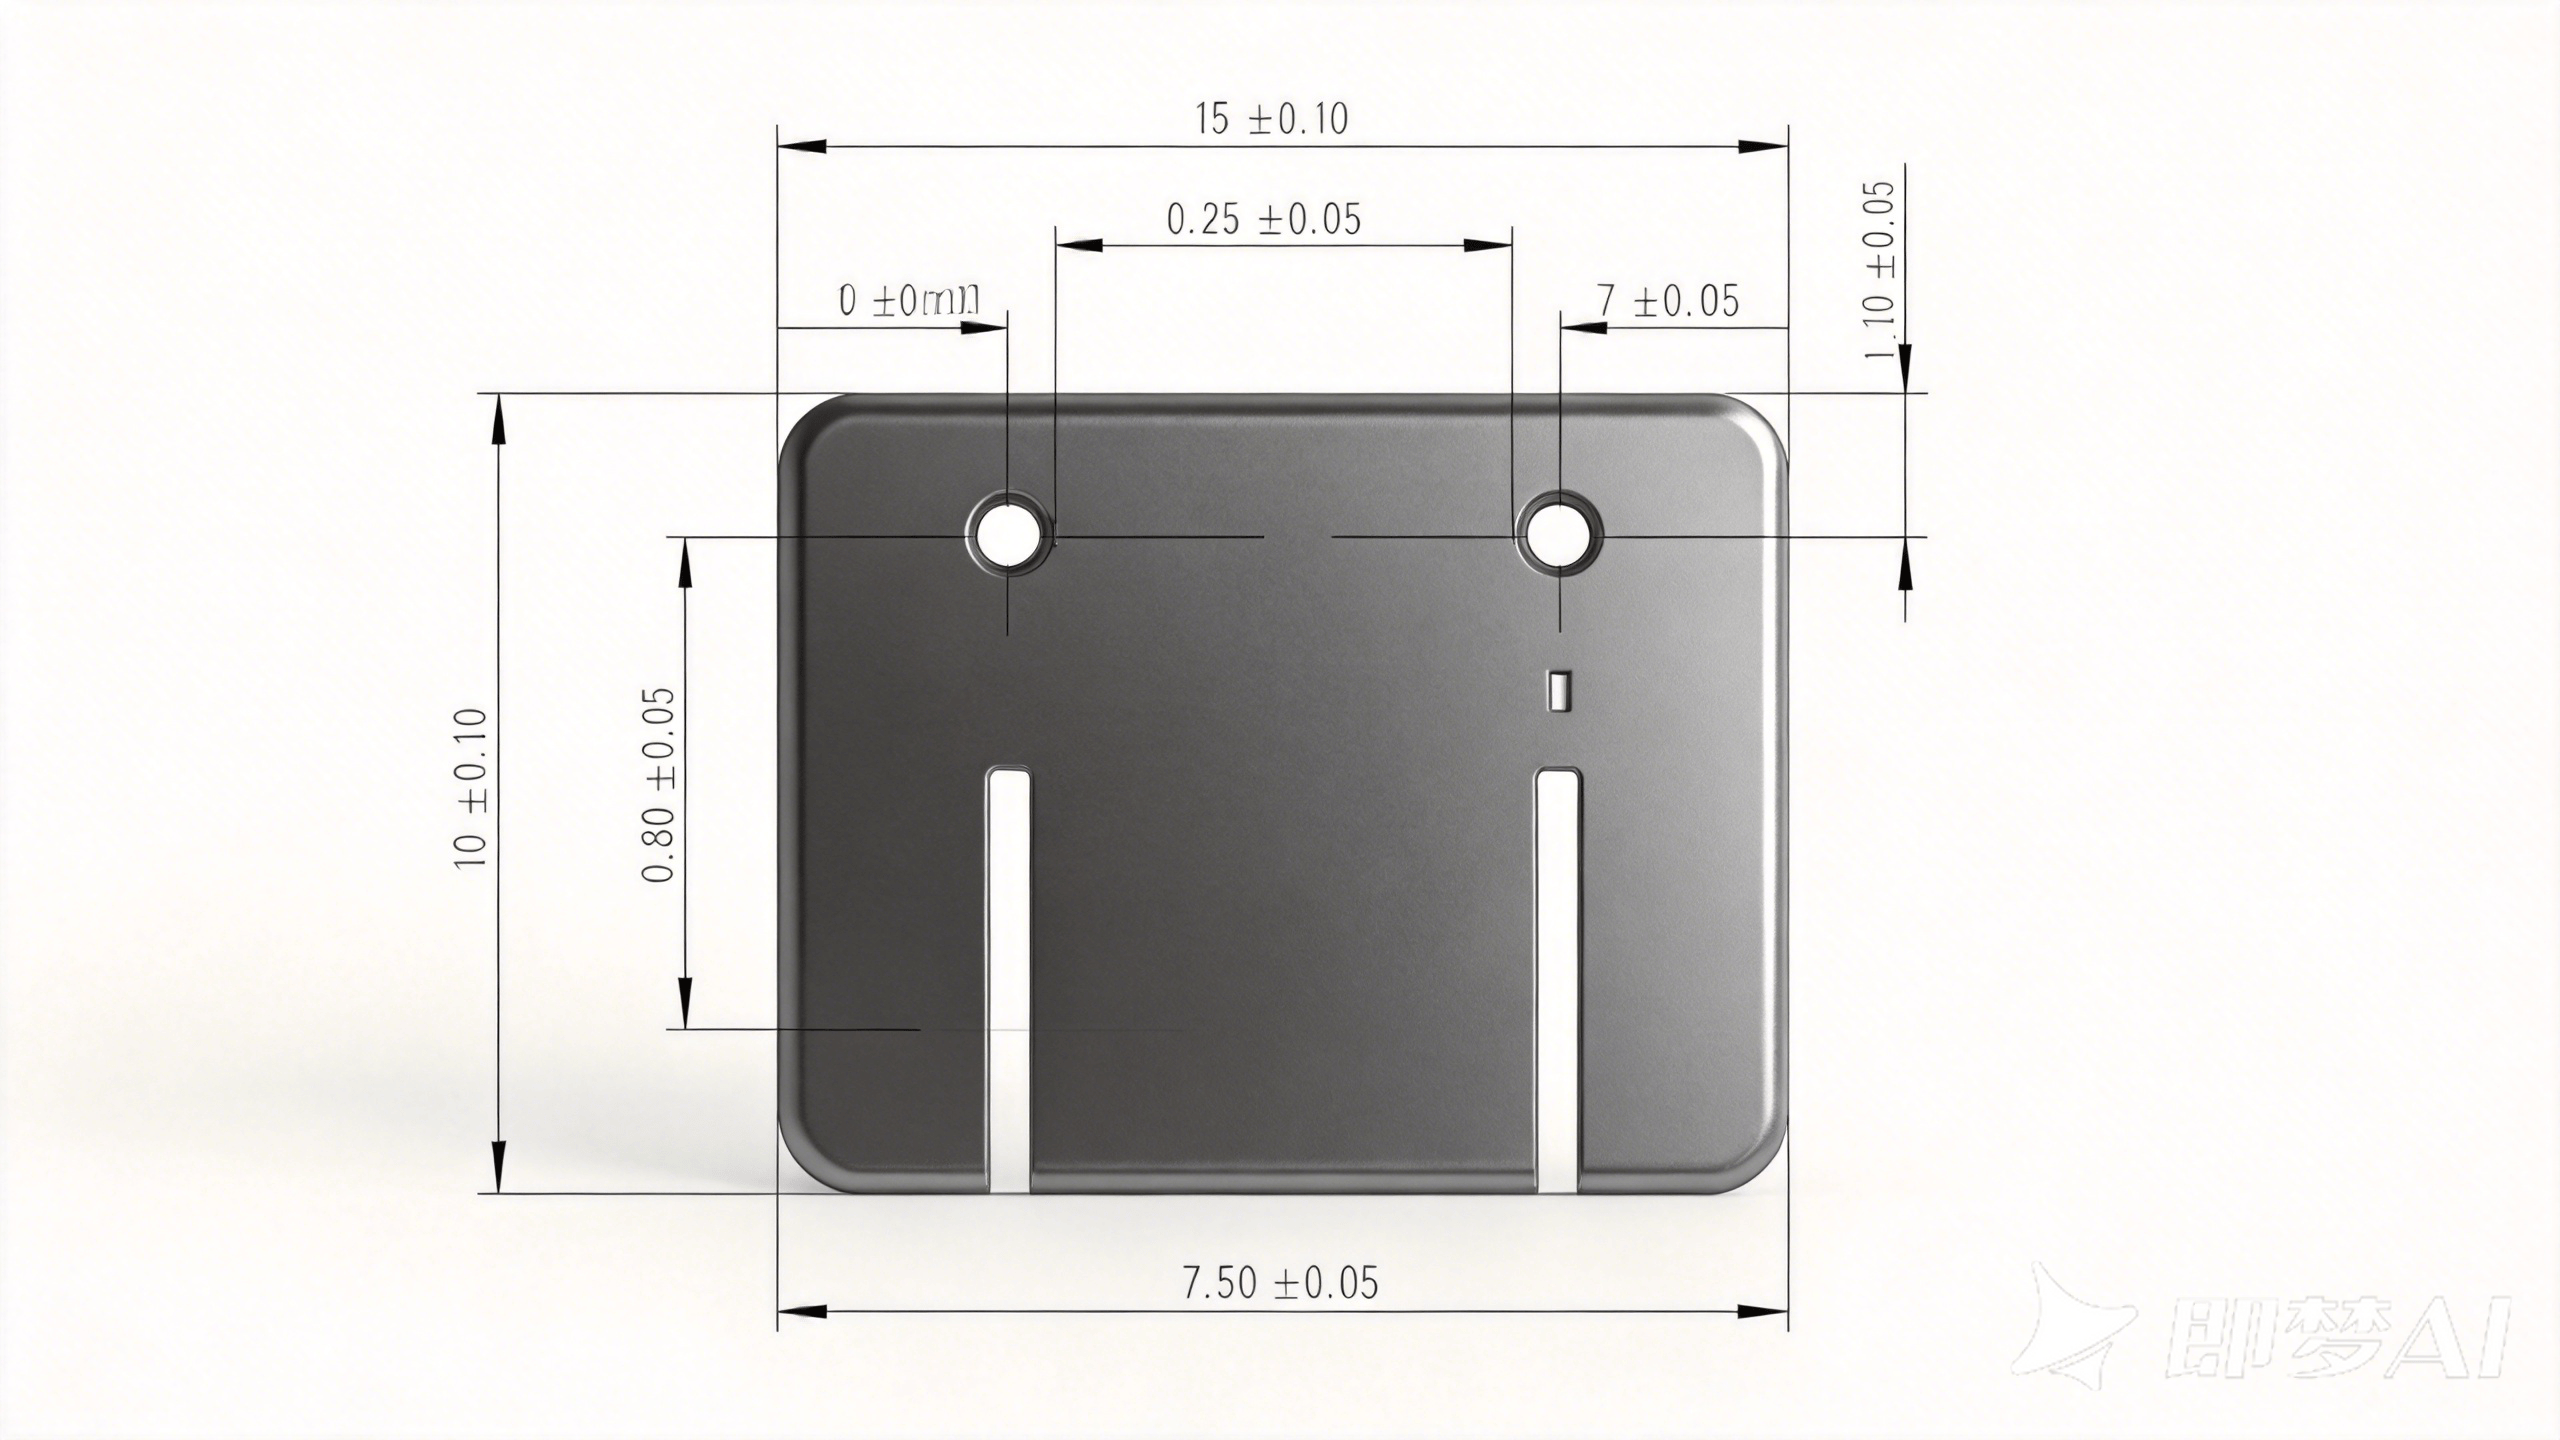
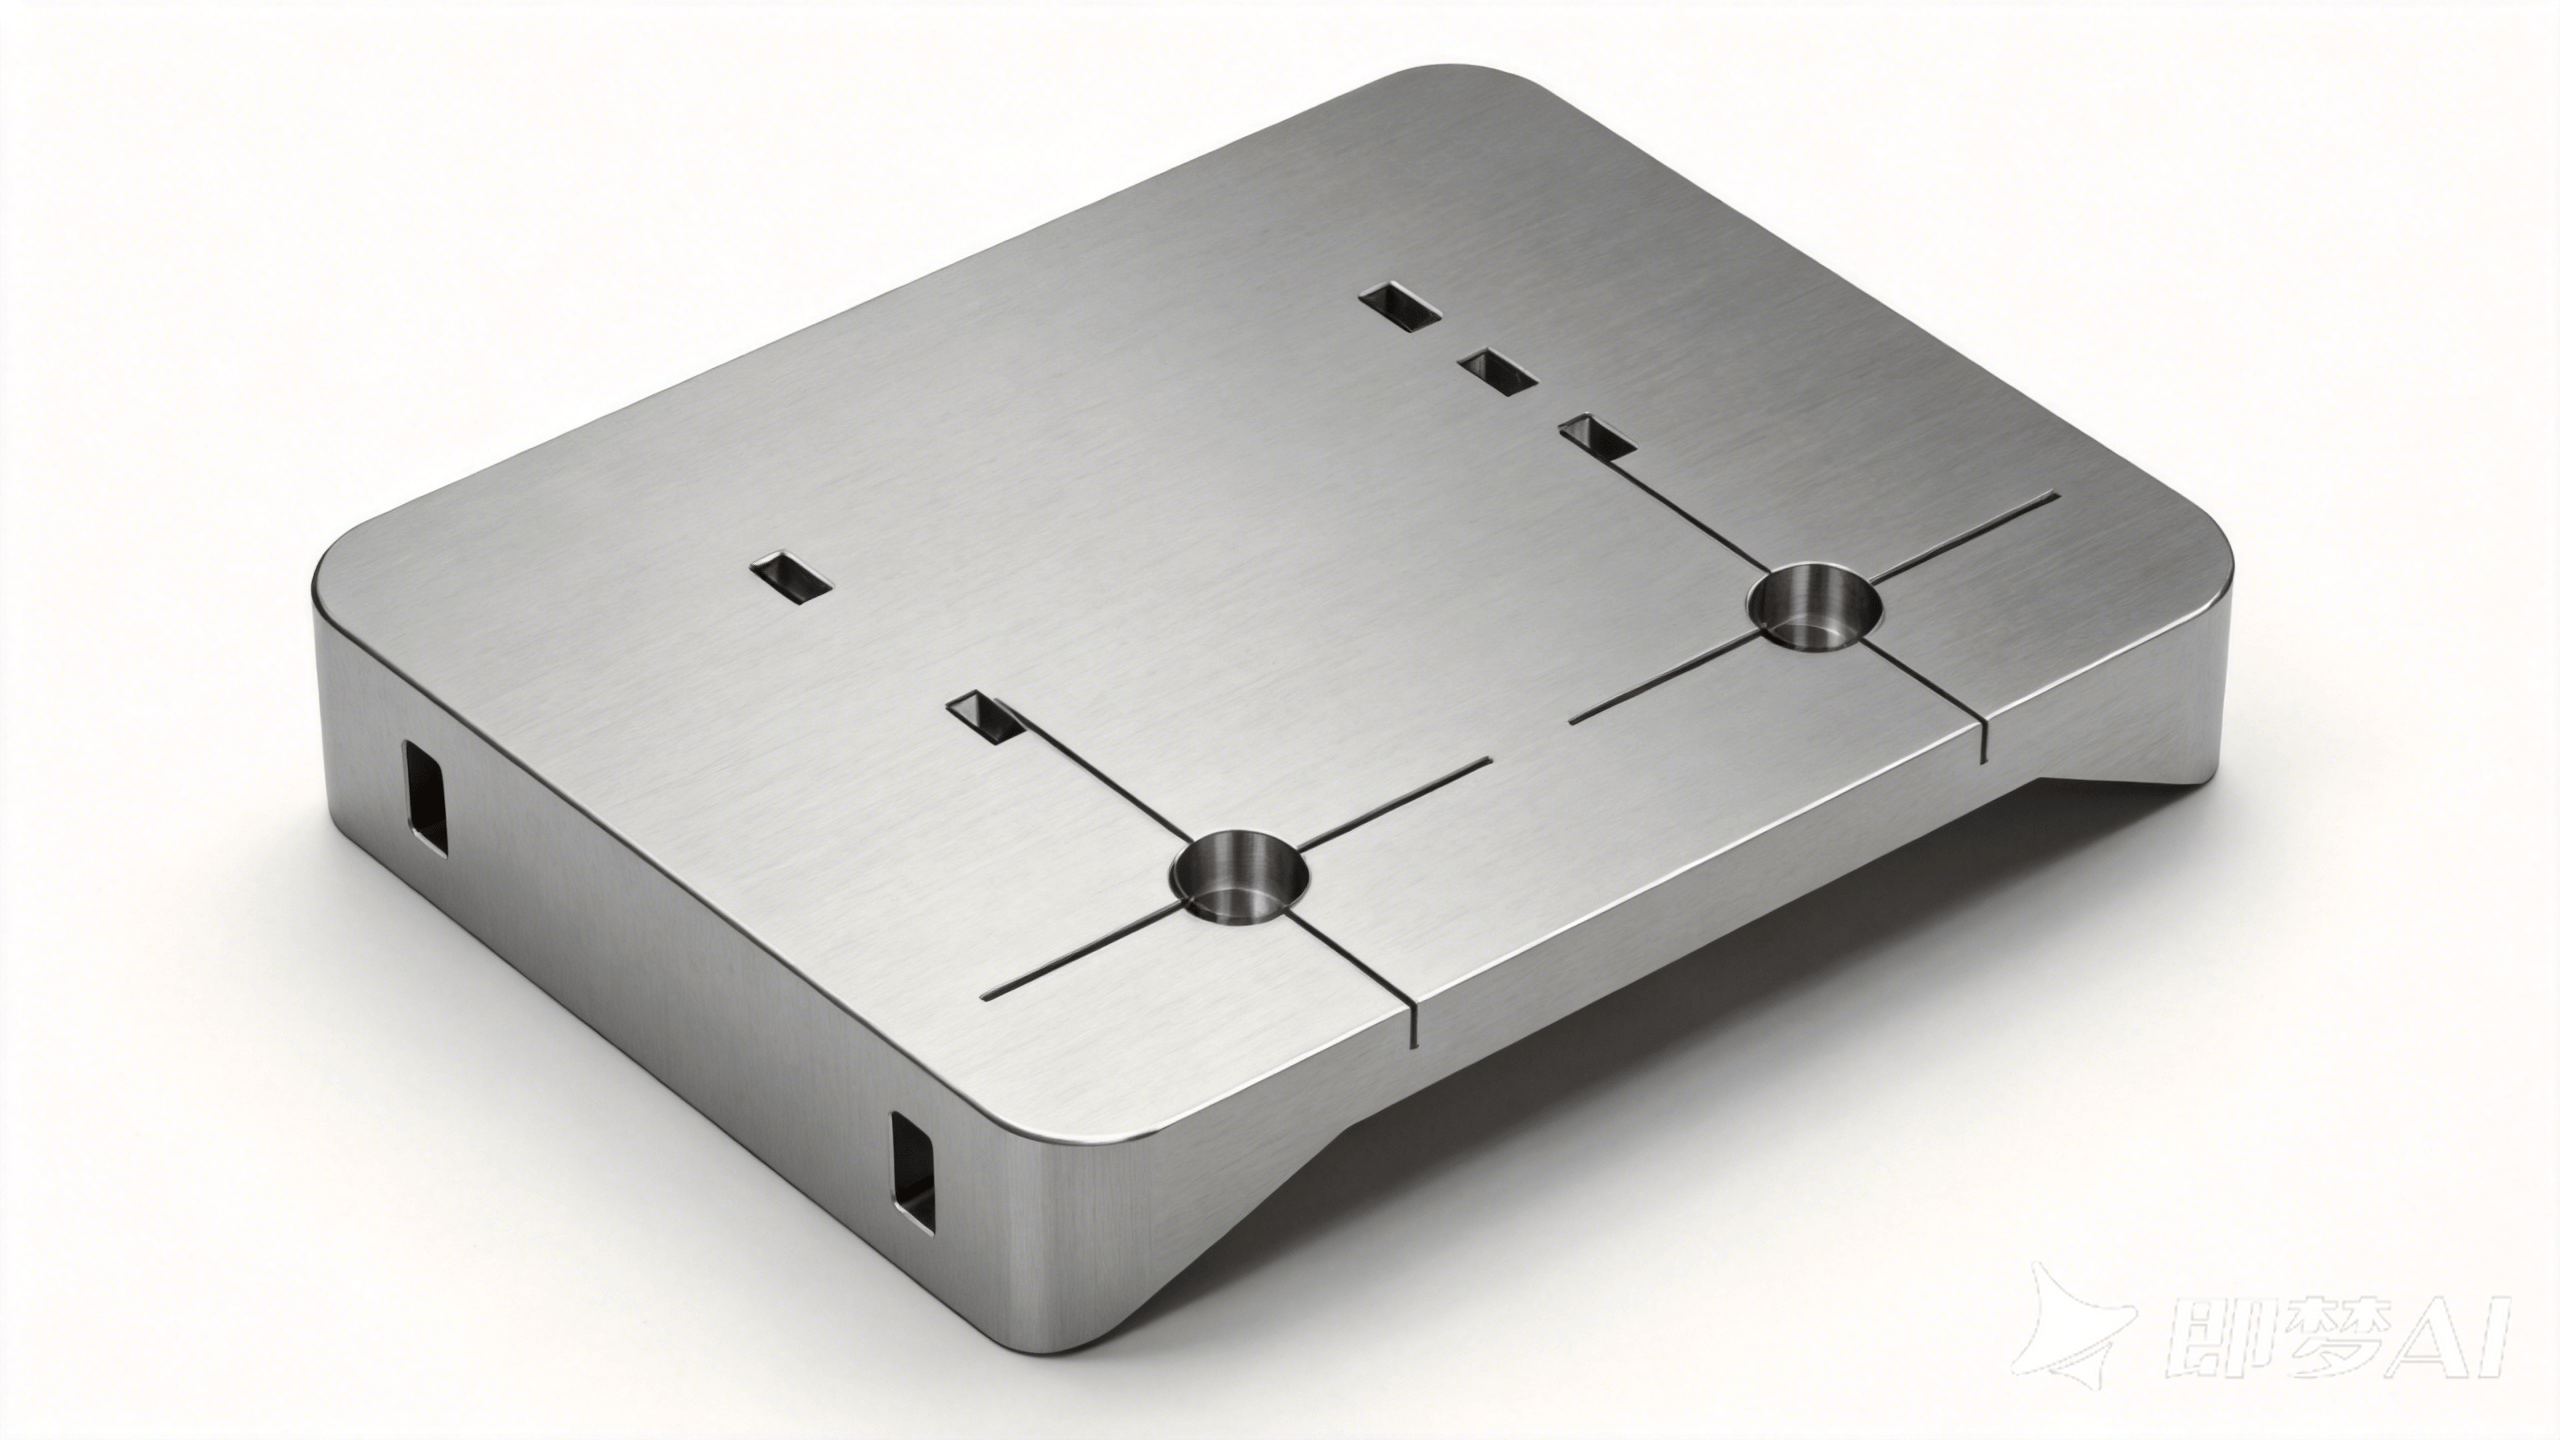
这张图纸是一件不锈钢精密工装,图纸比例 5:1,实物尺寸极小。从图纸整体看,这是一块矩形薄板工装,四角带圆角,正面分布两组精密槽和两个微小定位孔。
技术要求:材质不锈钢。
该工装在半导体行业可能对应:
- 半导体封装引线框架定位工装(Lead Frame Positioning Fixture for Semiconductor Packaging)
- 晶圆测试探针卡固定工装(Probe Card Fixing Jig for Wafer Testing)
- 芯片贴片定位基板(Die Bonding Positioning Substrate)
- 半导体键合工序定位工装(Wire Bonding Process Positioning Jig)
- 精密传感器芯片装配定位片(Precision Sensor Chip Assembly Positioning Plate)
关键尺寸:
二、加工难点
图纸比例5:1,实物只有15×10 mm,每一个尺寸公差都是±0.05 mm级别。这件工装的难点不在于结构复杂,而在于尺寸太小、公差太紧、特征太细。
▶ 难点一:Φ1.10 mm 微径孔的精度控制
两个定位孔孔径 Φ1.10(0/-0.05)mm,公差仅 0.05 mm,孔中心距 7±0.05 mm。这个尺寸的孔用普通钻头加工,一颦一抖就超差。不锈钢导热差、加工硬化倾向强,微径钻头折断风险高,断刀后整件报废。孔的位置度还与 0.25±0.05 mm 的边距联动,基准统一要求高。
▶ 难点二:0.80 mm 和 0.35 mm 精密槽的成型
槽宽 0.80(-0.05/0)mm 和底部 0.35(-0.05/0)mm,这两个槽在 15×10 mm 的不锈钢件上加工,用普通立铣刀无法下刀,必须用专用微径铣刀或慢丝加工工艺(线切割)。不锈钢切削性差,微径铣刀磨损快,槽宽容易偏大。0.35 mm 槽宽接近线切割单次切缝极限,精度和表面质量都需要严格控制。
▶ 难点三:微型件的装夹和定位
15×10 mm 的工件,普通虎钳夹不住,夹住了也容易因夹持力不均导致变形或位移。不锈钢件薄板在微细加工时振动明显,切削力的微小波动就会导致尺寸跑偏。
三、解决方案
✅ Φ1.10 mm 微径孔:中心钻定位 + 高速微钻 + 铰孔三步法
先用中心钻精确定位,防止钻头漂移。再用 Φ1.0 mm 硬质合金钻头高速预钻(转速 8,000~10,000 rpm,进给 0.01 mm/rev,啄钻分段排屑),最后用 Φ1.10 mm 精密铰刀铰孔到位,控制孔径偏差在 0.03 mm 以内。每件加工后用针规逐孔检验,不合格件直接报废。
✅ 精密槽加工:慢丝加工工艺为主,微径铣刀辅助
0.80 mm 和 0.35 mm 槽优先选用慢丝加工工艺(精密线切割),单次切割精度可达 ±0.01 mm,槽宽一致性好,不锈钢切割面质量稳定。0.80 mm 槽的深度分区(3 mm / 2.50 mm / 1.25 mm)按图纸尺寸链在线切割程序中精确设定,槽深用深度千分尺逐件复检。
✅ 微型件装夹:真空吸附平台 + 精密平口钳
真空吸附平台吸附工件底面,避免侧向夹紧力引入变形,适合 15×10 mm 薄板件。对于需要侧面加工的工序,切换精密小型平口钳,开口力矩严格控制,不超过工件弹性变形极限。全程在显微镜或放大镜辅助下检查加工状态。
✅ 全尺寸三坐标检测
工件完成后,使用三坐标测量机对全部 ±0.05 mm 公差特征逐项检测,包括孔径、孔距、边距、槽宽、槽深,数据记录随件交付。
四、执行流程
图纸DFM评审(确认慢丝工序节点、微径孔工艺路线)
↓
不锈钢原材料备料(厚度核对)
↓
精密小型平口钳/真空平台装夹
↓
外形轮廓铣削(15×10mm矩形+四角圆角)
↓
慢丝加工工艺:0.80mm槽 + 0.35mm槽精密线切割
↓
微径孔加工:中心钻定位 → Φ1.0mm预钻 → Φ1.10mm铰孔
↓
针规逐孔检验 + 槽宽槽深千分尺抽检
↓
三坐标全尺寸终检(所有±0.05mm特征逐项)
↓
清洁 → 包装 → 随件检测报告交付
五、工程师的话
493工装这类不锈钢精密小件,放在车间里像一枚大号邮票,但每个尺寸都卡得很死。Φ1.10 mm 的孔、0.35 mm 的槽,全靠普通 CNC 做不稳,必须慢丝加工工艺和微径精密铰孔配合。
莱图加做不锈钢零件加工和半导体设备零件加工,这类微型精密工装件接过不少。慢丝设备和三坐标检测都是自有,不外协,不靠外包控制质量。小批量非标零件加工和CNC加工打样都可以快速响应。
有图纸直接发过来,莱图加工程师免费评估工艺方案。













