

锡膏是 SMT 焊接的核心耗材,成分、活性、工艺匹配度直接决定焊点质量与产品长期可靠性。在手机、平板、指纹锁、通信模组等高精密产品生产中,QFN/DFN 封装的爬锡高度、空洞率、锡珠控制一直是产线重点管控项。8MTSP 无卤无铅高温锡膏凭借较高活性与稳定印刷性能,能有效解决这类场景的常见焊接缺陷,提升良率与生产效率。
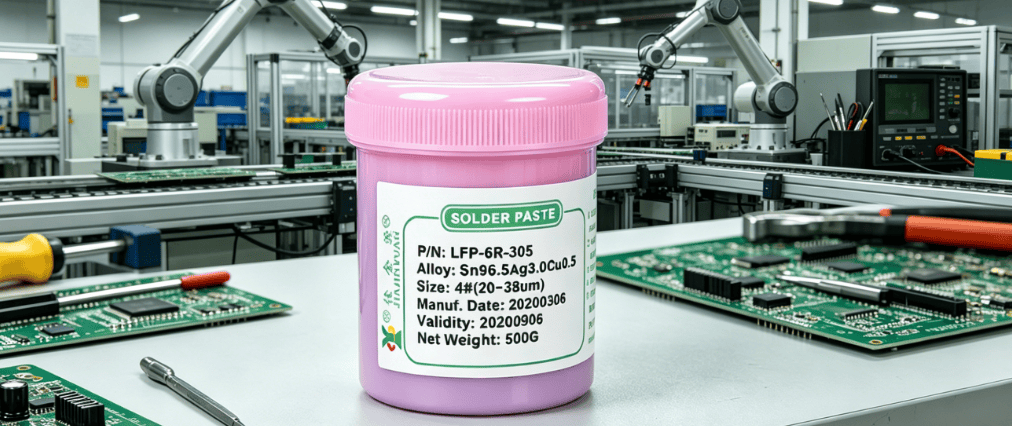
8MTSP 为无卤无铅高温锡膏,卤素<500ppm,ROL0 松香型,焊后残留少且透亮,不影响三防漆附着与外观检测,符合主流环保要求。它采用 0307、105、305 高温合金体系,搭配 T3/T4 合金粉,熔点稳定、润湿力强,对 OSP、沉金、镀银等多种焊盘兼容性好,连续印刷不堵网、不塌模、不拖尾,批次一致性高,长时间上机状态不衰减。我们在多条产线验证发现,这款锡高在超细间距下依然能保持稳定下锡与均匀成型。
锡膏使用前必须严格执行存储与回温流程。佳金源 8MTSP 需在 2–10℃冷藏保存,开封后室温回温 2–4 小时并充分搅拌,避免吸潮导致炸锡、锡珠、虚焊等问题。钢网推荐厚度 0.12–0.15mm,针对 QFN/DFN 开口做适度内缩,印刷速度 60–130mm/s,配合合适刮刀压力,保证焊盘锡量精准、图形完整。
回流焊参数直接决定爬锡效果与焊点质量。我们经过大量实测得出佳金源 8MTSP 最优温度曲线:升温速率 1–2.5℃/s,防止助焊剂飞溅产生锡珠;恒温区 150–180℃保持 60–90s,让助焊剂充分活化,去除焊盘与合金粉表面氧化层;回流区峰值温度 235–245℃,保温 10–15s,使焊锡充分流动、排气、润湿,实现 70%–90% 的稳定爬锡,满足高精密产品对机械强度与散热能力的要求。
现场生产中,爬锡不足、空洞偏高、轻微锡珠是最常见问题。爬锡不足多为恒温时间太短、助焊剂未完全激活或钢网开口偏小;空洞率偏高多因回流保温不足,气体无法及时排出;锡珠则多由回温不充分、吸潮、升温速率过快导致。使用佳金源 8MTSP 并按上述参数规范调整后,这些缺陷可大幅降低,产线良率提升明显。












