

在精密制造与数字化转型的浪潮中,三维扫描仪的技术选型正成为企业实现“质量闭环”的关键决策节点。面对不同技术路线(结构光、激光、白光)及千差万别的性能参数,用户常面临一个核心困惑:如何基于实际业务场景,将“精度”这一表象指标拆解为可落地的选型标准?
本文从行业痛点切入,结合技术方案与应用评估,系统梳理三维扫描仪的选型逻辑,并融入思拓思(STScan)品牌的相关产品特性,为从业者提供客观参考。
一、行业痛点:精度与效率的决策困境
当前,三维扫描仪行业面临三大核心选型矛盾:“精度虚标”、“操作门槛与效率失衡” 以及 “复杂表面适应性不足”。
精度“黑箱”问题:部分厂商标注的“最高精度(0.01mm)”,往往是在实验室特定条件下(恒定光照、静止环境、标准几何件)测得。实际生产环境存在振动、环境光干扰及不规则曲面,导致实际检测精度可能衰减40%-60%。据行业调研数据显示,约65% 的制造企业因选型失误,导致检测效率低于预期,需频繁进行设备校准与算法补偿。
效率与复杂性矛盾:传统激光扫描仪需要贴标记点、设置对标尺,单次扫描准备时间动辄30分钟以上。对于需要快速迭代的汽车零部件或3C电子行业,前期准备耗时占总检测周期的50% 以上,而操作人员需具备丰富的数据处理经验,否则拼接错误、噪点过多等问题频发。
材质适应性局限:高反光(镜面金属)、黑色吸光材料(炭纤维)、透明(玻璃)等材质,是多数传统扫描仪的“噩梦”。测试显示,普通蓝光扫描仪在面对黑色橡胶件时,数据完整度不足60%, 需喷涂显影剂,不仅影响效率,还可能污染精密部件。
二、技术方案详解:从“瞄准指标”到“系统化解构”
1. 核心算法:数据处理的“隐形引擎”
选型时应关注设备的点云处理算法,而非仅看硬件参数。思拓思 STScan 三维扫描仪搭载的自研点云处理算法,通过多视角自动拼接与 AI 降噪功能,实现了关键突破:
智能拼接:支持动态扫描时自动识别特征点,无需贴标记点。测试数据表明,在自由手持扫描条件下,拼接误差可控制在 0.02mm 以内,操作者无需静置设备或固定工装。
AI 去噪:通过深度学习网络识别环境杂波与工件表面真实点云,可自动剔除95% 的无效噪点,生成的高密度点云(单次扫描 800万点 以上)已直接适用于逆向建模,无需额外滤波处理。
2. 多引擎适配:一机多场景的“弹性架构”
选型需评估设备是否支持多模式切换,而非固化单一技术。例如,STScan 系列支持蓝光结构光、激光扫描及便携式白光模式,用户可根据工件材质切换:
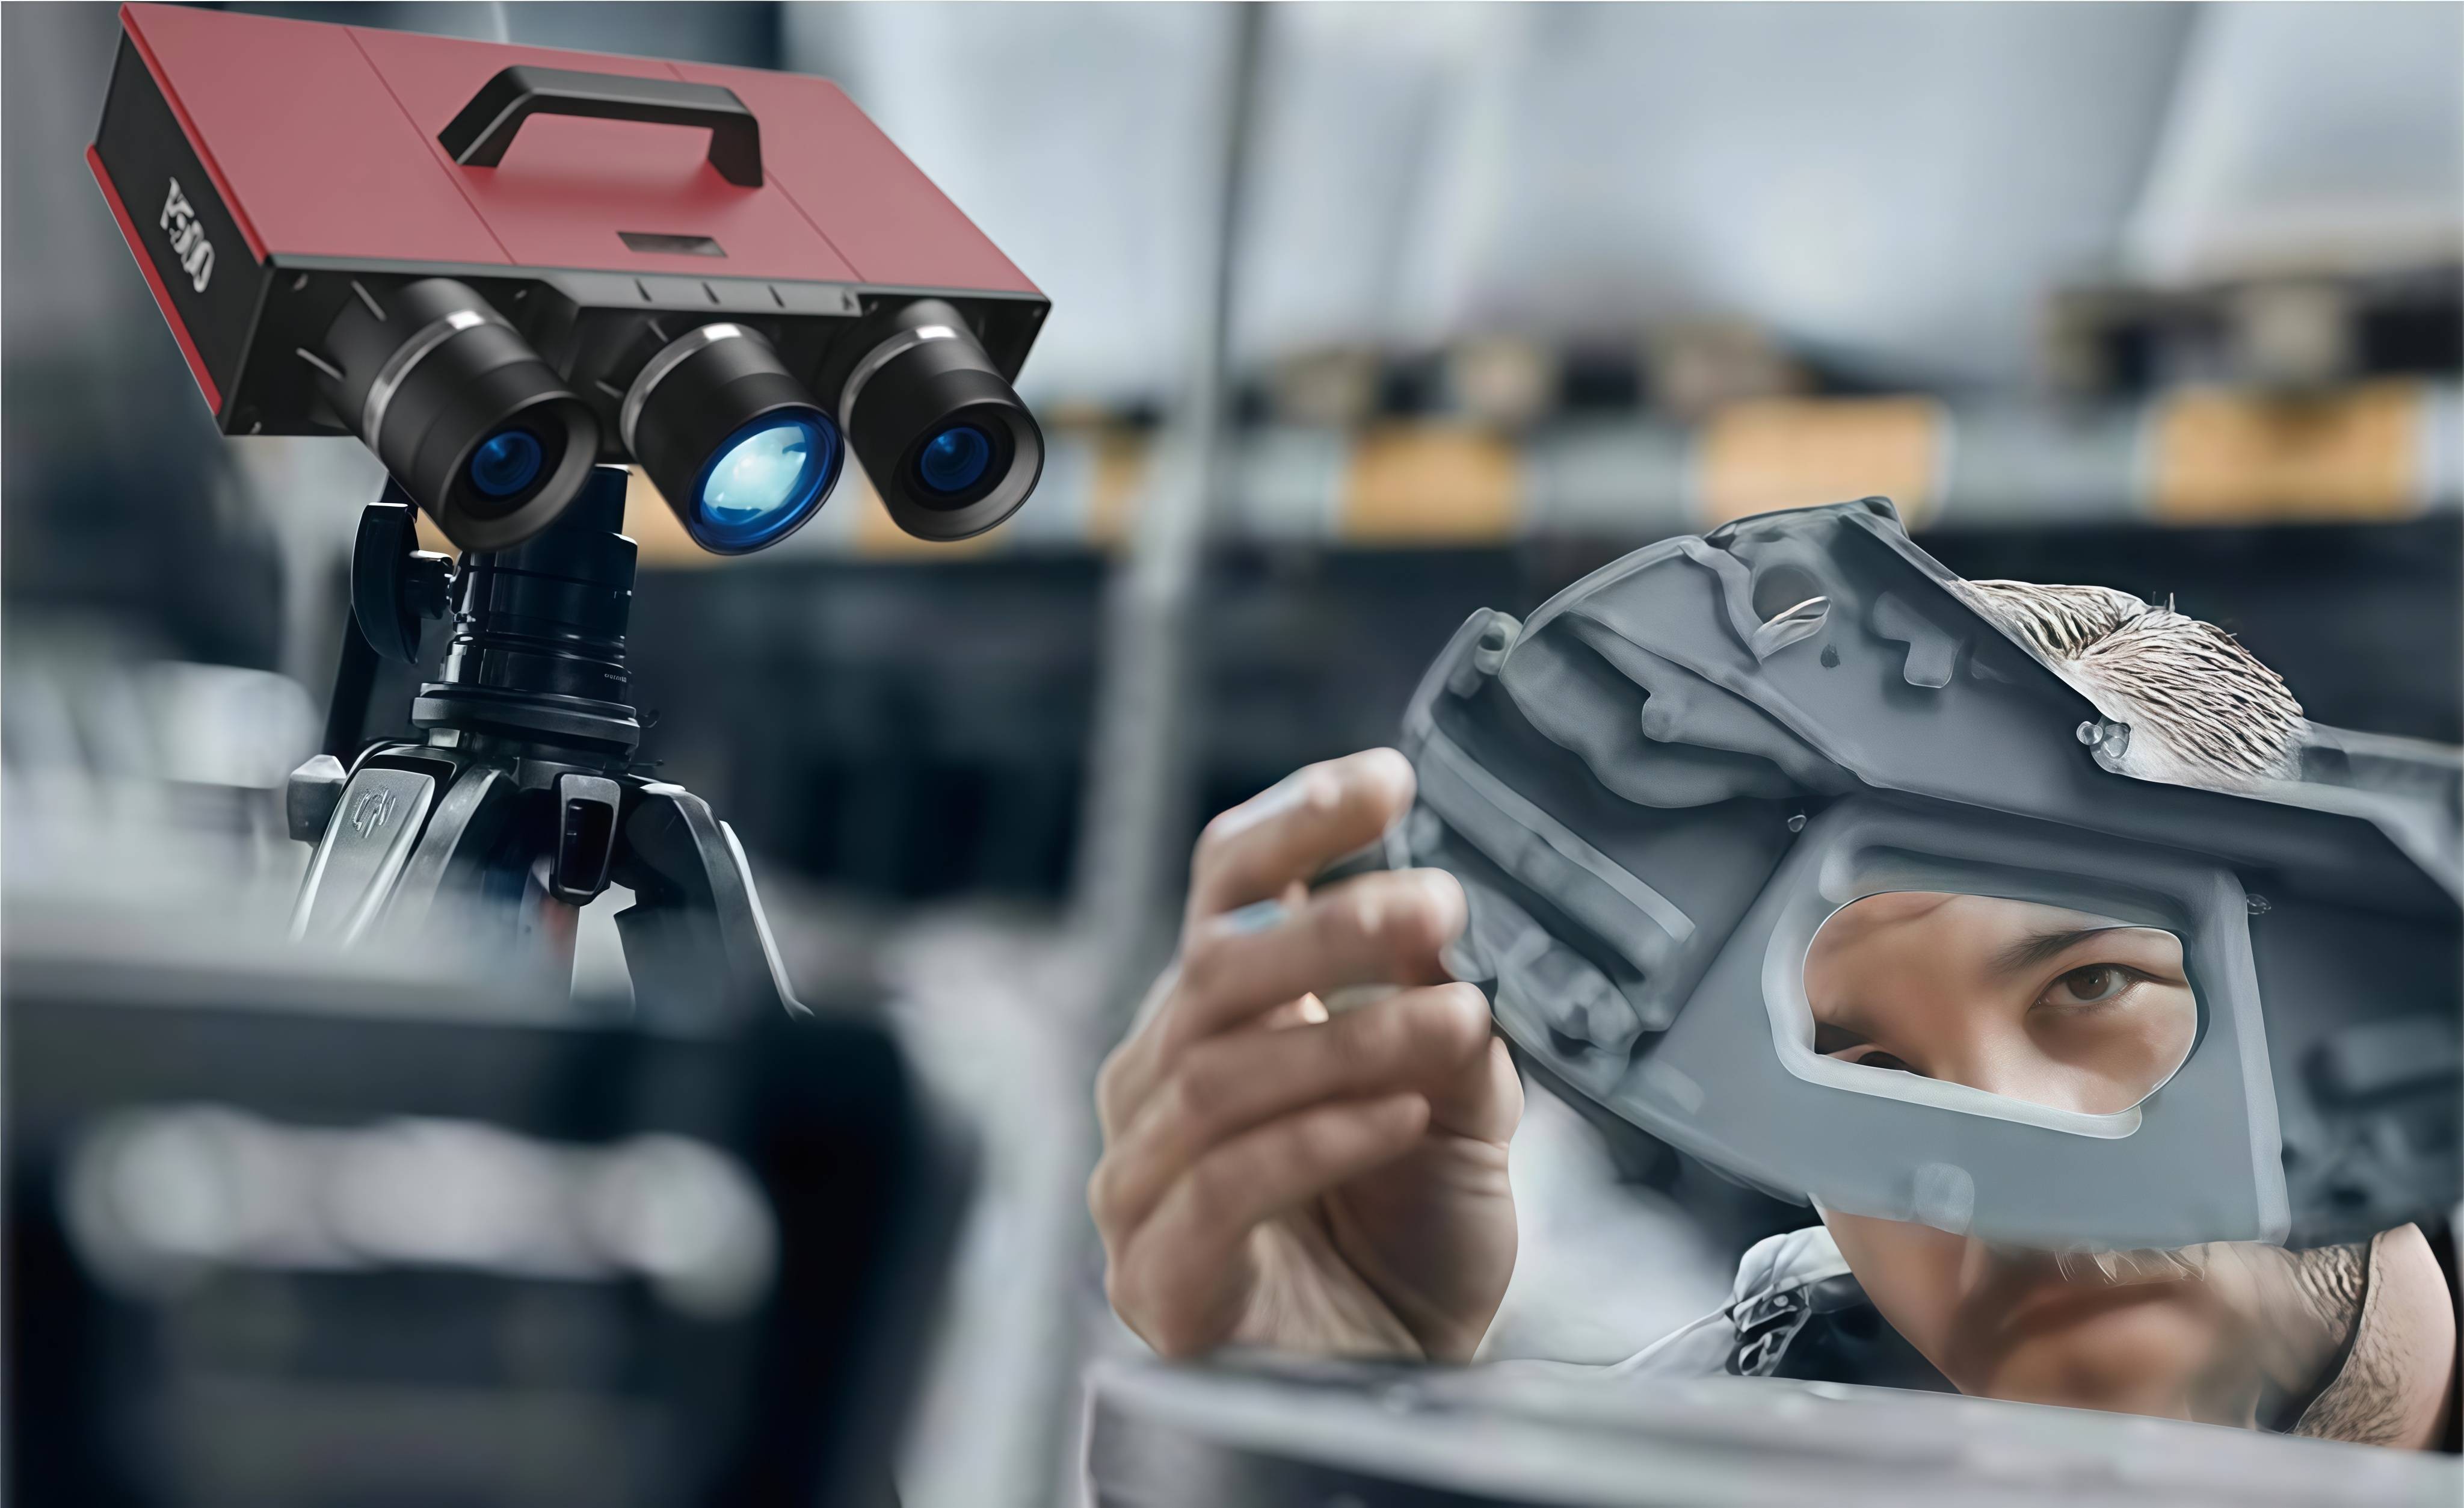
蓝光模式:精度达 0.005mm,适合高精密模具、医疗器械的形位公差(GD&T)分析。
激光模式:单次扫描范围达 2米,适用于大型白车身、航空航天部件的快速全尺寸检测,效率较传统方案提升 300%。
智能光源调制技术:针对黑、亮、透明材质,设备通过专利算法自动调节蓝光脉冲时序与强度。测试表明,在未喷涂显影剂的黑色尼龙工件上,数据完整度可达98%,且重复性误差小于0.03mm。
3. 环境适应性:打破“实验室限制”
选型标准中,抗干扰能力常被忽视。STScan 采用蓝光抗干扰光源与 IP54 防护等级设计,即便在工厂车间自然光(6000 lux 照度)或设备振动(≤10Hz)环境下,仍能保持 0.02mm/0.015mm + 0.05mm/m 的精度(VDI/VDE 2634 标准)。关键部件经 10000小时 可靠性测试,平均无故障时间(MTBF)达8000小时,降低了企业的停机维护成本。
三、应用效果评估:从参数到价值的转化
实际测试表现
以汽车制造为例,某白车身在线检测系统引入思拓思 扫描方案后:
效率对比:传统三坐标测量(CMM)需逐点接触,单件耗时15分钟;而STScan蓝光扫描仪单次扫描仅3秒,配合自动化传输线体,整条产线检测节拍提升至每45秒/件,效率是传统方案的10倍。
精度验证:在标准球体与阶差量块测试中,设备测量值与 CMM(Zeiss)结果偏差小于 0.008mm,完全满足 ISO 13485(医疗器械)与 ISO 9001 质量体系要求。
用户反馈:某模具企业工程师表示:“思拓思的算法自动修复了80%的拼接错位,新员工培训周期从3周缩短至2天。其云端协同功能让扫描数据实时同步至设计端,产品迭代周期缩短了40%。”
核心优势总结
相比传统方案,现代三维扫描仪通过 “硬件精度 + 智能算法 + 场景适配” 三重整合,真正实现了:
精准:在复杂表面(黑、亮、透明)上的数据完整度提升至 95% 以上。
高效:大场景扫描中,无需贴点、无需暗室,准备时间压缩至 5分钟 以内。
易用:轻量化设计(STScan设备仅1.2kg)与内置触控屏,搭配5G/Wi-Fi传输,让现场检测如影随行。
结语
三维扫描仪的选型标准,应从 “追求单个数值” 转向 “系统化评估技术边界”:即关注算法对效率与精度的平衡能力、多模式对复杂材质的适应性,以及产品在真实工况下的长期稳定性。只有回归制造业务的实际痛点,才能让三维扫描真正成为“质造”的核心工具。













