

一、功率器件封装的特点
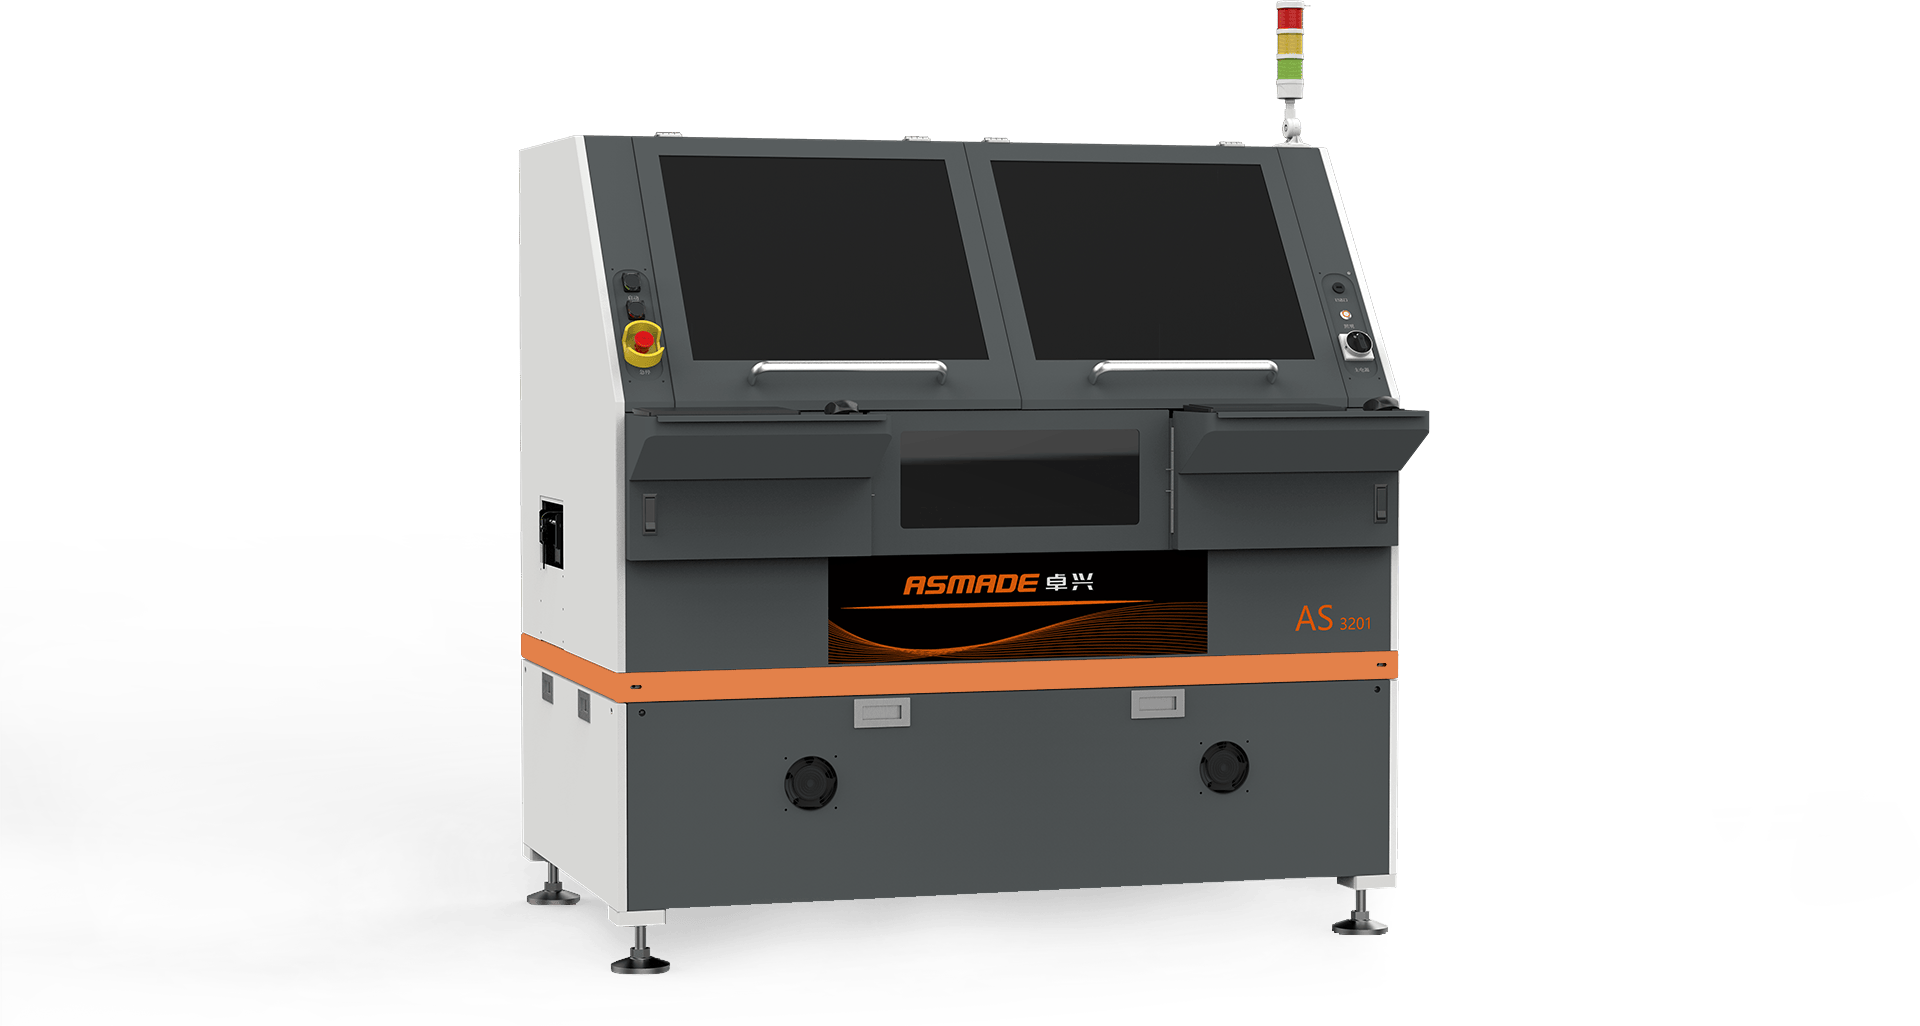
功率器件(如大功率二极管、MOS管、DrMOS、多芯Clip)的封装与逻辑芯片不同,其工作电流大、发热高,常采用Clip(铜夹)焊接或厚铜线键合工艺。这些工艺对贴装设备提出了重载、大行程、高压力等特殊要求。卓兴半导体针对这一领域开发了AS9001 CLIP邦定机、AS4212摩天轮邦定机、AS1010真空甲酸焊接炉等设备。在这些设备中,多轴同步凸轮控制的应用面临着比标准贴片机更大的挑战。
二、大基板场景下的多轴同步
卓兴AS4212邦定机的固晶范围可达500mm×840mm(标准),基板长度50mm-840mm,宽度50mm-500mm,最大基板厚度含载具可达数毫米。驱动如此大尺寸、高惯量的运动平台,传统的梯形速度曲线会导致启动和停止时的加加速度(Jerk)突变,引发机台振动,进而影响贴合精度(<±15μm)。多轴同步凸轮控制采用五次方或正余弦S型速度规划曲线,使加速度变化率连续可控,从而有效抑制低频振动。同时,该设备采用大理石机台和直线电机模组,配合多轴同步凸轮控制,将重载运动的动态误差控制在微米级。
AS4212的另一个特点是“9个晶圆环/6寸”和“6工位旋转固晶”。在取晶环节,邦头需要在多个晶圆环之间快速切换。多轴同步凸轮控制使取晶轴的运动与旋转主轴的相位精确匹配:当主轴转到特定角度时,对应的晶圆环步进电机正好将下一颗芯片送至取晶位置。这种“飞行取晶”模式避免了等待时间,提升了固晶效率。
三、CLIP邦定中的多轴协同与压力控制
CLIP(铜夹)工艺要求将一片金属夹精确覆盖在芯片和引线框架两端,起到导电和散热作用。卓兴AS9001 CLIP邦定机支持单模或双模可选,吸头数量为4个独立Z轴,每个轴均可单独控制并支持90°旋转。多轴同步凸轮控制在这里承担着“多独立Z轴与公共旋转轴”之间的协调任务。具体而言:四个吸头分别吸附四个CLIP,它们在同一个旋转盘上公转,但各自的Z轴升降和旋转角度独立。控制器需要为每个Z轴建立独立的电子凸轮表,且这些凸轮表必须与公转主轴的实时角度同步。在贴装瞬间,下视飞拍相机对CLIP进行位置识别,多轴同步凸轮控制动态修正Z轴的下降终点和R轴的旋转角度,确保CLIP与焊盘对齐。
压力控制同样是关键。CLIP邦定所需压力为60~250克(可调),比普通芯片贴装更大。多轴同步凸轮控制将压力指令嵌入Z轴的速度曲线中:通过控制接触瞬间的切入速度,实现软着陆,避免压碎芯片或CLIP变形。卓兴的设备还具备固后检测功能,可以实时标识不良产品,检测结果可反馈至凸轮控制器,用于调整后续贴装参数。
四、真空甲酸焊接炉中的传送同步
卓兴AS1010真空甲酸焊接炉虽然核心功能是焊接,但其自动化上下料和载具回流系统同样依赖多轴同步凸轮控制。该设备采用滚筒进料方式,产品最大尺寸100mm×300mm,炉膛高度仅15mm,要求进出料推杆与滚筒传送带的速度必须严格匹配,否则会产生碰撞或卡顿。多轴同步凸轮控制使推杆轴的运动曲线与滚筒轴形成电子齿轮关系,即推杆速度 = 滚筒速度 × 传动比,确保治具平稳进出。
焊接炉支持治具回流(石墨载具,表面处理,治具回流)。回流机构涉及空载具的堆叠、搬运、升降等动作,多个升降轴和水平传送轴需要在同一凸轮表中协同。例如,当满载治具进入炉膛后,空载具回流升降台必须在下一次进料前完成上升、接料、下降动作,整个序列由多轴同步凸轮控制编排为自动循环。设备参数显示,生产节拍为100Pcs/H(可调),焊接空洞率≤2%,这些指标的达成离不开稳定可靠的同步控制。
五、总结
从卓兴半导体的AS4212、AS9001到AS1010,可以看到多轴同步凸轮控制在功率器件封装中扮演着双重角色:一方面,它解决了大基板、大惯量运动下的高精度定位问题;另一方面,它实现了多独立Z轴、旋转轴、传送轴之间的复杂同步关系。尤其是在CLIP邦定中,多轴同步凸轮控制将视觉修正、压力控制、角度调整融为一体,使设备在2.5S/模的节拍下仍能保持<±35μm的位置精度。随着功率模块向更高功率密度和更小体积发展,多轴同步凸轮控制将继续成为封装设备突破工艺瓶颈的关键技术。













