

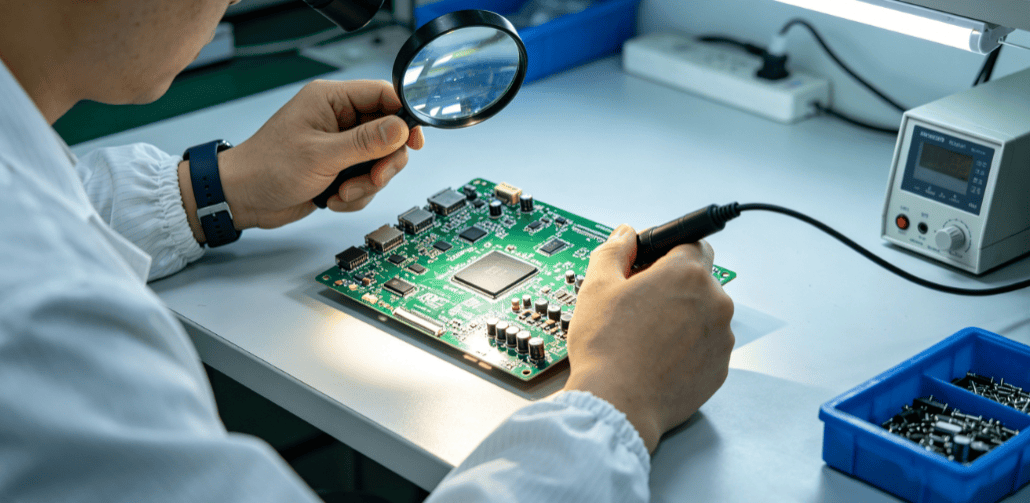
上周驻厂跟进一家小家电控制板代工厂的良率整改。
产线卡壳的原因很直白:换了廉价 SAC105 锡膏降本,结果 0402 电阻、0603 电容批量立碑,微间距引脚连锡短路,直通率从 98% 掉到 82%,夜班返修堆了满满三框。
很多人觉得低银锡膏都差不多,无非是银含量高低的区别,可真正上机跑量产就会发现,粉体球形度、助焊剂活化曲线、触变稳定性任何一项拉胯,都会直接拉垮整条产线的效率与成本。
这款 LFP-0M-105 改良型 SAC105 锡膏,我们前后调了十二组印刷与回流参数,连续跑了三天两班倒量产,最终把立碑不良压到 0.1% 以内,连锡缺陷基本清零,同时保住了低银配方的成本优势。
一、先搞懂:普通 SAC105 为什么容易出立碑、连锡
SAC105 的先天短板,是熔融润湿性弱于 SAC305。
市面上多数低价 SAC105 采用回收料制粉,颗粒球形度差、粒径分布宽,搭配活性偏强但挥发极快的助焊载体,预热阶段溶剂短时间内大量挥发,两端焊盘的锡膏熔融不同步,微小元件就会因为表面张力差被拉扯翘起,也就是车间常说的 “立碑”,而印刷阶段膏体触变性差导致的塌边,过炉后就会变成相邻引脚间的连锡桥接。
不是低银就一定省钱。
很多工厂只算单公斤锡膏的采购差价,却没算进返修人工、元件报废、停线待料的隐性成本,看似每公斤省了几十块,实际一条 SMT 线一天因为不良损失的产能与人工,早就把这点差价吞得一干二净。
二、LFP-0M-105 的优化
核心改了两处:粉体,助焊体系。
它用原生电解料真空雾化制粉,4# 粉 20-38μm 的粒径区间控制得极窄,球形度接近完美,印刷时钢网开孔脱模更顺畅,不会出现粉多助焊少的局部干结,搭配调整过活化梯度的松香型无卤载体,预热阶段溶剂缓慢平稳挥发,两端焊盘的锡膏熔融同步性大幅提升,从根源上削弱了微小元件立碑的力学诱因。
两个直观的量产表现:
- 连续印刷 8 小时,钢网开孔不堵、膏体不结皮,不用每两小时停线擦一次网,产线稼动率直接提上来。
- 0402、0201 这类微型元件,印刷后锡型规整不塌边,过炉后焊点均匀,不会出现一端锡多一端锡少的张力失衡。
对于小家电控制板、普通消费电子主板这类对可靠性有基础要求但不需要车规级高银配置的产品,这款锡膏刚好卡在成本与性能的平衡点上,既不会像 SAC305 那样拉高物料成本,也不会像劣质低银膏那样拖垮量产良率。
三、落地必看:仓储、印刷、回流全套参数
低银锡膏更吃管控,流程不能省。
1. 仓储回温
2-10℃冷藏,密封回温 3 小时起步。
很多车间图快,回温一个半小时就开盖搅拌,罐体从冷藏柜拿出来的低温会让空气中的水汽凝结在膏体表面,这些水汽进了回流炉瞬间汽化,不仅会炸锡珠,还会让焊点内部生成微小气孔,长期通电容易出现接触不良。
搅拌转速 80-90r/min,搅 4 分钟。
开盖后使用时长不超 4 小时,停机必须封盖避光。
2. 印刷参数
常规 0.6mm 间距以上控制板:钢网 0.12-0.14mm,印刷速度 80-120mm/s,刮刀压力 4-6bar,粘度控制在 90-140Pa・s。
0.3-0.5mm 微间距元件:换 T4 粉款,钢网厚度降到 0.10-0.12mm,印刷速度压到 50-70mm/s,开孔适当内缩,从锡量上杜绝连锡。
这里要注意,SAC105 的粉体表面张力和高银膏不一样,不能直接照搬 SAC305 的钢网开孔与印刷速度,锡量给多了容易连锡,给少了又会浸润不足虚焊,必须根据元件间距做微调。
3. 回流曲线
熔点 217℃,峰值别超 240℃。
- 预热区 90-160℃,升温速率 1-2℃/s,保温 60-90s,让溶剂慢慢挥发,活性剂逐步激活。
- 恒温区 160-200℃,保温 40-60s,充分破除焊盘氧化膜,保证浸润同步。
- 回流峰值 232-240℃,峰值停留 20-30s,温度太高容易焊盘发黑、元件受损。
很多工厂为了弥补低银膏浸润差,盲目拉高峰值温度,结果元件立碑没解决,还把 PCB 板烤得发黄变形,其实只要预热阶段的升温速率控稳,让两端焊盘同时达到熔融温度,立碑问题自然就能降下来。
四、三类高频不良的快速整改方案
1. 0402 元件批量立碑
先查预热速率,再看锡量平衡。
把预热升温速率降到 1.5℃/s 以内,延长恒温区时间,同时检查钢网两端焊盘的开孔是否对称,有没有一端大一端小的情况,搭配 LFP-0M-105 同步熔融的助焊体系,基本能解决九成以上的立碑问题。
2. 微间距引脚连锡
减锡量,提速度。
适当缩小钢网开孔尺寸,加快印刷速度减少锡膏转移量,同时确认锡膏回温是否充分,回温不足的膏体触变性差,印刷后容易塌边连锡,按标准流程回温搅拌后就能明显改善。
3. 焊点不光亮、焊盘发黑
别盲目提峰值,先查锡膏活性。
劣质低银膏活性剂不足,为了上锡硬提炉温,反而让焊盘氧化发黑,LFP-0M-105 的活化体系更温和,在常规峰值温度下就能实现充分浸润,焊点呈均匀哑光银色,不会出现局部发黑、浸润不全的情况。















